


Experte für Rapid Prototyping und Rapid Manufacturing
Spezialisiert auf CNC-Bearbeitung, 3D-Druck, Urethanguss, Rapid Tooling, Spritzguss, Metallguss, Blech und Extrusion
Folgen Sie mir auf: 


Alles, was Sie über das Vakuumgießen wissen sollten
Vakuumgießen ist ein wichtiges Verfahren zur Prototypenfertigung. Es zeichnet sich durch niedrige Kosten und gleichbleibende Produktqualität aus. Es eignet sich hervorragend für schnelle technische Tests (Projektprüfungen), die Überprüfung von Designkonzepten und die physische Präsentation (Darstellung der Produktstruktur). Bevor ein Produkt von der Idee zur Serienproduktion gelangt, müssen Konstrukteure kontinuierlich Probleme erkennen und die Produktplanung optimieren. Viele industrielle Kunststoffteile, wie z. B. Autoteile, Roboter, Medizingeräte und 3C-Produkte, werden üblicherweise im Spritzgussverfahren hergestellt. Die Kosten für den Werkzeugbau sind jedoch sehr hoch, und die Entwicklungszeit ist relativ lang (sowie der Konstruktions- und Produktionszyklus des Werkzeugs). Erschwerend kommt hinzu, dass selbst kleine Planungsfehler zu enormen Ausschuss führen können (die Kosten für die Werkzeugmodifikation sind sehr hoch). Ein Satz Stahlformen kostet in der Regel 10,000 oder sogar Zehntausende von Dollar, und der Zeitaufwand ist nicht zu verschmerzen. Daher ist es unerlässlich, Kleinserien von Kunststoffteilen, beispielsweise 20 bis 500 Stück, zur Überprüfung des Designs herzustellen. Vakuumgießen ist hierfür das bevorzugte Verfahren.

Was ist Vakuumgießen?
Beim Vakuumgießen, auch bekannt als Silikonform, wird die hergestellte Silikonform verwendet, um Kunststoffteile nachzubilden. Das gegossene Polyurethanmaterial wird entschäumt, gerührt, vorgeheizt und unter Vakuumbedingungen gegossen, und der sekundäre Aushärtungsformprozess wird in einem Thermostat bei 60°C–80°C für 2–3 Stunden durchgeführt. Die Nachbildung aus Silikonverbundform kann die Festigkeit und Härte von ABS und anderen Materialien erreichen und kann je nach Bedarf auch mit Farben ausgestattet werden. Das Vakuumgussverfahren kann kleine Chargen von Kunststoffteilen mit komplexen Strukturen, gleichmäßiger Wandstärke und bestimmten Funktionen und Aussehen herstellen.

Der Herstellungsprozess des Vakuumgießens
Der Herstellungsprozess des Vakuumgusses ist in drei Schritte unterteilt: Herstellung des Hauptformprototyps, Herstellung der Form und Gießen der Teile.
Schritt 1: Prototyp der Urform
Sie können jedes Material mit stabilen Eigenschaften auswählen, um den Prototyp der Hauptform herzustellen. Es besteht normalerweise aus Kunststoff- oder Metallmaterialien. Die einzige Anforderung ist, dass dieses Material bei einer hohen Temperatur von 40 °C über einen bestimmten Zeitraum stabil sein muss.
Bemerkenswert ist, dass der Prototyp eine entscheidende Rolle für die Qualität der kopierten Teile spielt. Wenn Sie hochpräzise, hochglänzende oder auch hochtransparente Kunststoffteile bearbeiten möchten, dann wird der Urform-Prototyp am besten per CNC-Bearbeitung bearbeitet.
Es ist auch eine ideale Wahl, den Prototyp des Master-Modells im SLA-Verfahren herzustellen, aber im Vergleich zu dem Prototyp des Master-Modells, der per CNC verarbeitet wird, können die Kosten für das endgültige Teil ganz anders sein (die Genauigkeit wird etwas schlechter sein und der Stückpreis). etwas niedriger sein); Wenn Sie sich für das Vakuumgussverfahren zur Herstellung von Teilen entscheiden, werden die Angebote verschiedener Hersteller sehr unterschiedlich sein, sogar um ein Vielfaches unterschiedlich (einer der Gründe, warum die Angebote verschiedener Hersteller unterschiedlich sind).
Die Oberfläche des Hauptmodell-Prototyps kann auch mit Sprühstruktur oder Matteffekt gestaltet werden. Die Silikonform reproduziert die Details und Texturen genau, und die Oberfläche der endgültigen Replik behält ein hohes Maß an Konsistenz mit dem Prototyp bei.
Schritt 2: Stellen Sie die Silikonform her
Die Gießform besteht aus flüssigem Silikon, auch bekannt als RTV-Form. Silikon ist chemisch stabil, selbstlösend und flexibel, minimiert die Schrumpfung und reproduziert Teiledetails effizient vom Prototyp bis zur Form. Kieselgel und Härter gleichmäßig verrühren. Das Aussehen des Formkieselgels ist eine fließende Flüssigkeit, Komponente A ist Kieselgel und Komponente B ist Härter. Beispiel: Nehmen Sie 100 Gramm Kieselgel und fügen Sie 2 Gramm Härter hinzu (Hinweis: Kieselgel und Härter müssen gleichmäßig gerührt werden. Wenn sie nicht gleichmäßig gerührt werden, härtet ein Teil der Form aus und ein Teil nicht ausgehärtet, und das Silikon wird ungleichmäßig ausgehärtet.Dies wirkt sich auf die Lebensdauer der Silikonform und die Anzahl der Formumdrehungen aus und führt sogar dazu, dass die Form verschrottet wird.
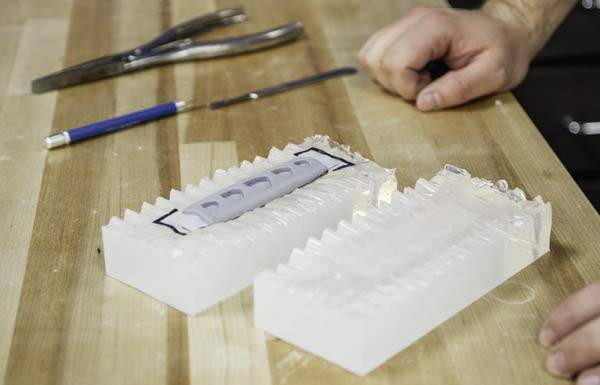
Bringen Sie Klebeband an flachen Stellen um den Prototyp herum an, um nach dem anschließenden Schneiden der Form eine Trennfläche zu bilden. Der Prototyp wird dann in einen Gießkasten gehängt und Klebestifte werden auf die Teile gelegt, um Angüsse und Entlüftungslöcher für die Entlüftung während des Silikonformprozesses bereitzustellen. Gießen Sie das Kieselgel in die Box und evakuieren Sie dann die Luftblasen. Die Zeit sollte nicht zu lang sein. Unter normalen Umständen sollte sie zehn Minuten nicht überschreiten, um zu verhindern, dass das Streichen oder Gießen unmöglich ist, nachdem Vernetzungsreaktionen aufgetreten sind.
Legen Sie die Gießbox zum Aushärten in den Ofen, die Temperatur beträgt 40 ℃, die Zeit beträgt 8-16 Stunden, diese Zeit hängt vom Volumen der Form ab.
Nachdem der Silikonkautschuk ausgehärtet ist, entfernen Sie die Schachtel und den Klebestift, schneiden Sie entlang der Trennlinie und nehmen Sie den Prototyp heraus. Zu diesem Zeitpunkt bildet der Silikonkautschuk einen Hohlraum, der genau die gleiche Form wie der Prototyp hat; Auf diese Weise kann die Silikonform erfolgreich hergestellt werden.
Schritt 3: Vakuumgießen
Die Form zum Erstarren in den Ofen stellen und auf 60-70℃ vorheizen.
Wählen Sie ein geeignetes Trennmittel und verwenden Sie es richtig, bevor Sie die Form schließen, was sehr wichtig ist, um Anhaftungen und Oberflächenfehler zu vermeiden.
Bereiten Sie das Polyurethanharz gemäß Ihren Designanforderungen vor, mischen Sie das Zweikomponentenharz im richtigen Verhältnis, rühren Sie es dann vollständig um, entgasen Sie es 50-60 Sekunden lang unter Vakuum und erwärmen Sie es vor der Verwendung auf etwa 40 °C.
Gießen Sie Polyurethanharz in den Hohlraum der Form. Nachdem die Kavität gefüllt ist, stellen Sie die Form in eine Vakuumumgebung, um die Luft in der Kavität zu entfernen, und füllen Sie jede Position der Form mit flüssigem Silikon, um sicherzustellen, dass die Form des geformten Produkts genau der des Prototyps entspricht.
Stellen Sie die Form weiterhin in den Ofen, um sie erneut auszuhärten. Durchschnittliche Aushärtezeit: 1-3 Stunden für kleine Stücke, 3-6 Stunden für große Stücke.
Nach dem Aushärten nehmen Sie das gegossene Teil aus der Silikonform und Sie erhalten eine Nachbildung des Originalteils.
Wiederholen Sie diesen Zyklus.
Materialauswahl für Vakuumguss
Polyurethanharze sind Polymere mit einem breiten Spektrum an Eigenschaften und Anwendungsmöglichkeiten. Hersteller von Vakuumgießanlagen beziehen Polyurethanharze, darunter Hei-Cast aus Japan und Axson aus Frankreich. Die Materialeigenschaften ähneln denen von technischen Kunststoffen wie ABS, PMMA, PC, PP, PA usw. Die Arten von Gießharzen reichen von transparent und transluzent bis hin zu farbig, von weichem Gummi bis zu hartem Kunststoff und sogar von schlagfesten, hochtemperaturbeständigen (120 °C) oder feuerfesten (UL94-V0) Materialien. Das Vakuumgießverfahren kann für das nachfolgende Spritzgießen verwendet werden, und es können auch Einlegeteile hinzugefügt werden.
Technische Parameter des Vakuumgießens
Beschreibung | Toleranzhinweis |
Genauigkeit | Aufgrund der thermischen Ausdehnung der Flüssigkeit und der natürlichen Eigenschaften der flexiblen Form beträgt die erwartete Schrumpfrate +0.15 %; Die Standardtoleranz beträgt ±0.15 mm/100 mm, und die höchste Genauigkeit kann ±0.05 mm erreichen. |
Maximale Größe | Vakuumgießgeräte können eine maximale Größe von 2d,0M*1.2M*1.0M aufnehmen. |
Mindestwandstärke des Teils | Um eine ausreichende Formfüllung zu gewährleisten, ist eine Wandstärke von mindestens 0.75 mm erforderlich. Für beste Ergebnisse empfehlen wir eine Wandstärke von mindestens 1.5 mm. |
Typische Anzahl von Replikaten | Bis zu 25 Repliken pro Form (je nach Formkomplexität und Gussmaterial); nur 12 oder sogar 10 Replikate können für eine Form hergestellt werden, wenn das Teil eine hohe Qualität erfordert (z. B. transparente oder komplexe Strukturen) . |
Typische Lieferzeiten | Innerhalb von 50 bis 10 Tagen können je nach Teilegröße und Stückzahl bis zu 15 Gussmuster hergestellt werden |
Veredelungsoptionen für das Vakuumumspritzen
Matt/mattiert. Das Master-Prototyp ist sandgestrahlt und matt, das Replikat hat eine glatte, seidenmatte Oberfläche. Transparente und transluzente Teile mit dieser Oberfläche wirken matt. Eine matte Oberfläche ist vorteilhaft für Bereiche, die häufig berührt werden, da sie Fingerabdrücke weniger sichtbar macht.
Seidenglänzend. Eine Oberfläche mit leichtem Glanz, die jedoch nicht stark reflektiert. Sie liegt zwischen Hochglanz und Matt und zeichnet sich durch eine glatte, leicht zu reinigende Oberfläche aus.
Hochglanz. Erzeugen Sie eine hochglänzende Oberfläche, indem Sie den Prototyp vor der Formenherstellung polieren. Bietet höchste Transparenz für transparente Teile. Spiegelnd eignet sich für Kosmetikmodelle, Linsen und vieles mehr.
Polyurethan kann mit Pigmenten gemischt werden, um eine Vielzahl von Farben zu erzielen. Schwarz, Natur, Klar und verschiedene benutzerdefinierte Farben (Raoul- oder Pantone-Farben, die Ihrer Wahl am nächsten kommen).


Vorteile des Vakuumgießens
Schnelle Fertigung. Bis zu 50 Teile können je nach Teilespezifikation (Größe, Konstruktion) und Menge innerhalb von 7–15 Tagen oder weniger geliefert werden. Im Vergleich zum Spritzguss ist die Produktionszeit beim Vakuumgießen deutlich kürzer. Herkömmliche Spritzgussformen benötigen 4 bis 8 Wochen für die Fertigung. Die Silikonform hingegen ist in nur 1–2 Wochen vollständig fertiggestellt, sodass auch komplexe Teile in kurzer Zeit hergestellt werden können.
Kostengünstig. Silikon ist im Vergleich zu Spritzgussformen deutlich günstiger. Spritzguss basiert auf der Verarbeitung von Stahl oder Aluminium. Die Kosten einer Silikonform können zwischen Hunderten und Tausenden liegen, während die Kosten für einen Spritzguss zwischen Tausenden und Zehntausenden liegen.
Das Vakuumgussverfahren eignet sich zur Herstellung großer Bauteile. Je nach verwendeter Ausrüstung lassen sich damit sehr große Teile wie beispielsweise Gehäuse für die Automobilindustrie, große Robotergehäuse, Gehäuse für medizinische CT-Geräte usw. fertigen.
Die Oberflächengüte ist besser als beim Spritzguss. Durch das Vakuumieren werden Luftblasen entfernt, und das Material verbindet sich vollständig mit dem Formhohlraum, wodurch Details präzise erfasst werden.
Mit Vakuumgießen lassen sich die benötigten komplexen Teile oder Konstruktionen in einem Arbeitsgang realisieren , während die CNC-Bearbeitung meist in Teilschritte unterteilt werden muss, je nach Größe und Struktur.
Verschiedene Farben zur Auswahl. Dem Harz können Farbpigmente beigemischt werden, um eine Vielzahl von Farboptionen zu erzielen.
Wiederholbarkeit. Die Silikonform kann etwa 20 Mal verwendet werden, bevor sie ersetzt werden muss.
Anwendung des Vakuumgusses
Geeignet für die Kleinserienfertigung. Das Vakuum-Doppelformverfahren ist ideal für kleine Serien – wenn die Mengen nicht ausreichen, um in Spritzgussformen zu investieren – und für Erstserienteile, die Wochen vor der Fertigstellung der Produktionsformen hergestellt werden können.
Das Vakuumgießverfahren ist vergleichsweise kostengünstig , wodurch notwendige Designänderungen einfach und wirtschaftlich umgesetzt werden können. Zudem lassen sich für dieselbe Form verschiedene Materialien verwenden, sodass Designs mit unterschiedlichen Werkstoffen getestet werden können.
Markttests. Hochwertige Oberflächen machen vakuumgegossene Teile ideal für Verbrauchertests, Nutzerbewertungen und Konzeptmodelle. Bei gleichem Designkonzept und Unsicherheit bezüglich der optimalen Produktfarbe lässt sich eine Silikonform herstellen, 10–15 Abgüsse anfertigen und diese mit Farbe und Textur des Designs versehen. So kann die Form in der Designabteilung verwendet werden. Auch interne Besprechungen in Management-Meetings ermöglichen schnelle Anpassungen für weitere Tests oder die Markteinführung.
Im August 2021 wollte ein US-amerikanischer Fahrradhersteller 50 Rücklichtabdeckungen mit regelmäßiger, rautenförmiger Struktur produzieren lassen. Die Teile sollten transparent sein. Aus Kostengründen wurde ein Vakuumgussverfahren empfohlen, gefolgt von einer Polierung. Ein professionelles Team prüfte das Produkt, und der Kunde war nach Erhalt der Prototypenteile überaus zufrieden. Fazit: Die komplexen Formteile können Struktur, Details und Textur des Prototyps präzise nachbilden und die gleiche Oberflächengüte erzielen. Dadurch wird ein vergleichbares Produktionsergebnis wie beim Spritzguss erreicht.


