
Experte für Rapid Prototyping und Rapid Manufacturing
Spezialisiert auf CNC-Bearbeitung, 3D-Druck, Urethanguss, Rapid Tooling, Spritzguss, Metallguss, Blech und Extrusion
Folgen Sie mir auf: 


Lösung zur Realisierung der Herstellung von Prototypen optischer Teile für Autos
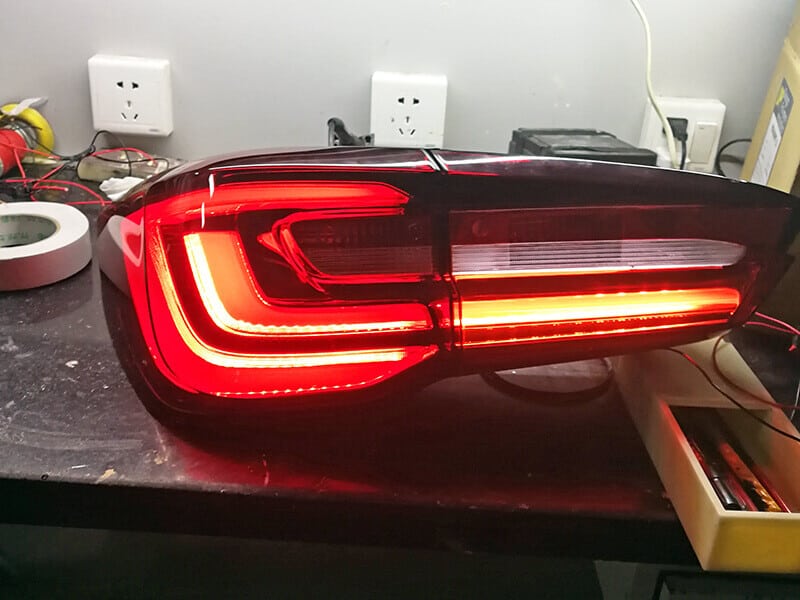
Es ist eine herausfordernde Aufgabe, das Prototyping-von-optischen-Teilen-für-Autos für das Rapid-Prototyping-Unternehmen herzustellen. Der schwierigste Teil ist, wie man die optischen Teile klar macht. Autos bieten den Menschen großen Komfort und haben jedes Jahr viele Marken und Modelle herausgebracht. Vor allem die beliebten Elektrofahrzeuge, wie beispielsweise Tesla, haben sich in den letzten Jahren zu einer bekannten Automobilmarke entwickelt. Um die Wettbewerbsfähigkeit zu verbessern, wird die Zeit für die Entwicklung von Fahrzeugprototypen immer kürzer, aber es sollte immer noch Zeit reserviert werden, um die Leistung und das Zusammenspiel zwischen den einzelnen Teilen zu bewerten, da dies das Leben betrifft. Zum Beispiel umfasst die Automobilbeleuchtung Scheinwerfer, Rücklichter, Nebelscheinwerfer, Blinker, Innenleuchten, Reflektoren, Lichtleiter, Blenden und Linsen. Die Lösung für die Herstellung von Prototypen optischer Teile für Autos umfasst eine Reihe von Prozessen von der Überprüfung des Konzeptdesigns bis zur Herstellung und Prüfung optischer Systeme, vom Schalenprototyp bis zur Montage optischer Komponenten.
1.Entwicklungsphase des Prototyping optischer Teile für Autos.
A. technischer Prototyp.
Während des Design- und Vorproduktionsprozesses müssen viele Prototypen hergestellt werden, um die Funktion oder das Aussehen des Endprodukts zu überprüfen. Danach werden Helligkeit, Funktion und weitere grundlegende Funktionsparameter der Rückleuchte getestet. Es dauert normalerweise 1-2 Prototypen.

B. Prototyp der Designverifizierung.
Die Designverifizierung beginnt, sobald die anfängliche Funktion des Fahrzeugbeleuchtungsprototyps genehmigt ist. Ziel dieser Phase ist es, die geometrische Form der Fahrzeugbeleuchtung zu optimieren und die Montage erstmals zu überprüfen. Im Allgemeinen wird die erste Baugruppe auf viele Probleme stoßen, die im Design korrigiert werden müssen, und der neue Prototyp muss wiederaufbereitet werden, um sein Design erneut zu überprüfen, da die Korrektur zu anderen Problemen führen kann. Dies ist ein iterativer Prozess. In der Regel werden zu diesem Zeitpunkt nicht mehr als 20 Prototypen hergestellt. Die Bauartprüfung umfasst auch die Festigkeitsprüfung. Für Fahrzeugbeleuchtung und andere Prototypen umfasst es hauptsächlich einen Aufpralltest, bei dem einige harte Gegenstände auf die Linse geworfen werden, um zu sehen, ob sie einem großen Aufprall standhalten kann. Den Testergebnissen zufolge können einige Materialien geändert werden, um sich besser an die raue Umgebung und die Bedürfnisse der Hersteller anzupassen.

C. Verifizierungsprototyp herstellen.
Nach Abschluss verschiedener Faktorentests wird der erste Versuch unternommen, den Prototyp von Autobeleuchtungslampen in Serie herzustellen, normalerweise bis zu 1000 Produkte. In dieser Phase wird die Produktion optimiert.

2.Lösungen der Fertigung.
In unterschiedlichen Phasen der Entwicklung von Fahrzeugbeleuchtung werden in der Regel unterschiedliche Verfahren zur Herstellung von Prototypen eingesetzt.
a. In der ersten Phase sind möglicherweise die meisten Iterationen erforderlich, da das endgültige Design noch nicht feststeht. Daher sollten Prototypen so schnell wie möglich neu gefertigt werden, und diese werden sich wahrscheinlich stark voneinander unterscheiden. Das ideale Verfahren in dieser Phase ist die additive Fertigung, also der 3D-Druck. Dies ist eine Methode zur Herstellung komplexer, frei geformter Teile ohne Vorbereitung auf die Massenproduktion. Dabei wird Kunststoff Schicht für Schicht gemäß dem CAD-Modell des Teils gesintert.

b. Im zweiten Schritt werden Dutzende von Teilen benötigt, sodass 3D-Druck möglicherweise nicht mehr praktikabel ist. Automobil-Scheinwerfer bestehen üblicherweise aus transparentem Kunststoff (Polycarbonat oder PMMA) und können daher in Polyurethanformen gegossen werden. Im Vergleich zu Spritzgussformen ist die Fertigungsgeschwindigkeit bei Polyurethanformen höher und die Kosten geringer. Die gängigste Fertigungsmethode ist die CNC-Bearbeitung. Durch den Einsatz von 3-, 4- und 5-Achs-CNC-Bearbeitungsanlagen lässt sich eine höhere Spiegeltransparenz erzielen.
c. Die dritte Phase besteht im Wesentlichen aus der Serienfertigungsprüfung. Daher ist das Spritzgießen das wichtigste Herstellungsverfahren für die Produktion teurer Stahl- oder Aluminium-Spritzgussformen. Um eine gute Lampentransparenz und Oberflächengüte zu erzielen, können Schleifmaschinen und Polierverfahren eingesetzt werden.
3.Schwierigkeiten bei der Herstellung von Prototypen von optischen Teilen für Autos
a. Herstellung von Lichtleitern. Die Herstellung von Lichtleitern ist der anspruchsvollste Teil der Prototypenfertigung. Ein Lichtleiter ist ein spezielles, transparentes Rohr, das eine Schlüsselrolle in der Beleuchtung spielt. Wird eine Lichtquelle an einem Ende des Lichtleiters platziert, wird das Licht an der Oberfläche des Leiters reflektiert und in Richtung seiner Achse gestreut. Dadurch entsteht eine hellere Achse mit einem größeren Einfallswinkel. Dies ermöglicht die Realisierung komplexer Lichtdarstellungen und sorgt für eine höhere Lichtintensität. Für die Herstellung transparenter und optischer Prototypen werden hauptsächlich transparente Acrylglasmaterialien (PMMA) und Polycarbonat (PC) verwendet, um eine klare und transparente Spiegeloberfläche zu erzielen.

Die Herstellung von Lichtleitern erfordert präzise Kunststoffbearbeitungstechnologie. CNC-Bearbeitungstechnologie gewährleistet eine exzellente Oberflächenqualität. Der Bearbeitungsradius optischer Details überschreitet nicht R0.005 Zoll (R0.125 mm), und die Toleranz der optischen Oberfläche beträgt ±0.001 Zoll (+/-0.025 mm). Durch die Kombination der Bearbeitungsleistung optimaler 3-, 4- und sogar 5-Achs-CNC-Fräsmaschinen mit modernster Diamantbearbeitungstechnologie (SPDM oder SPDT) wird die Leistungsfähigkeit der 5-Achs-Mikrobearbeitung erreicht, wodurch eine Reihe von Linsen und Lichtleitern mit exzellenter optischer Qualität hergestellt werden können.
b. Herstellung des Reflektors. Mithilfe präziser 5-Achs-CNC-Bearbeitungsanlagen und Hochgeschwindigkeits-Schneidtechnologie werden Aluminiumreflektoren mit komplexer Geometrie, verbesserter Reflektivität, erhöhter Beleuchtungsstärke und größerer Lichtreichweite gefertigt. Üblicherweise wird Aluminium 7075 oder 7022 für die Fräsung der optischen Oberfläche mit einem Radius von R0.1 mm bzw. R0.15 mm verwendet. Die freiliegenden scharfen Kanten werden maximal auf R0.1 mm abgerundet. Es werden zwei 3D-Scans und Rauheitsmessungen durchgeführt. Die finale Polierrauheit beträgt Ra (µm) 0.05. Die Oberflächengenauigkeitstoleranz aller Prozessscans liegt innerhalb von ± 0.05 mm.


c. Lösungen durch Trennen und Kleben. Bei einigen sehr komplexen Prototypen ist das Trennen und Kleben erforderlich, wenn die 5-Achs-Fräsmaschine nicht eingesetzt werden kann. Diese Lösung spart Bearbeitungskosten und überwindet Bearbeitungsbeschränkungen. Durch geeignete Trennbehandlung und exzellente Oberflächengüte lassen sich sichtbare Klebenähte geschickt kaschieren. Die von den optischen Komponenten nach dem Kleben zurückbleibenden Linien können nur durch ein spezielles Verfahren und kontinuierliche Feinbearbeitung beseitigt werden.
d. Polieren. Durch das Polieren von Acrylglas wird die optimale Transparenz und Lichtdurchlässigkeit aller transparenten Kunststoffe erzielt. Obwohl CNC-bearbeitetes PMMA eine gute Oberflächengüte aufweist, ist eine hohe Detailgenauigkeit schwer zu erreichen, da Acrylglas ein spannungsempfindliches und recht sprödes Material ist. Das manuelle Polieren von Acrylglas erfordert verschiedene Polierstufen. Für eine Hochglanzpolitur beginnt man mit Schleifpapier der Körnung 400 oder 600, um zunächst die Werkzeugspuren zu entfernen. Anschließend wird schrittweise auf Körnung 800, 1000 und 1500 erhöht und schließlich Schleifpapier der Körnung 2000 verwendet. Die polierte Oberfläche ist dann hochglatt und frei von Bearbeitungsspuren. Abschließend wird Polierpaste aufgetragen, um den Prozess zu verfeinern. Die fertige Oberfläche ist superklar und transparent, ohne Schleifspuren oder Kratzer.

Polycarbonat (kurz PC) ist viel fester als Acryl und hat bessere mechanische Eigenschaften. Seine Transparenz ist Acrylsäure nur unterlegen. Normalerweise verwenden wir Polieren und Dampfpolieren, um ähnliche optische Eigenschaften wie Acryl zu erhalten. Der Polierprozess für Polycarbonat ist derselbe wie das manuelle Polieren von Acryl. Die Oberfläche wird mit Schleifpapier von 400 # bis 2000 # poliert, um die Bearbeitungsspuren zu entfernen. Der Dampf wird in einem geschlossenen Behälter in Dichlormethan gekocht, dann strömt der Dampf durch die Polycarbonatoberfläche und die Oberfläche wird klar und transparent. Es ist erwähnenswert, dass die Teile nach dem Polierprozess in eine trockene Umgebung gebracht werden müssen, um Dichlormethan (giftig) zu verdampfen.


DDPROTOTYPE konzentriert sich auf die Bereitstellung kompletter Fahrzeugbeleuchtungsprototypen und bietet professionelle Prototypenservices für viele bekannte Automobilhersteller und -zulieferer auf der ganzen Welt. Wir konzentrieren uns auf die Entwicklung verschiedener Automobilprototypen und Rapid-Manufacturing-Technologien und bieten CNC-Bearbeitung, 3D-Druck, Vakuumguss, schnelle Aluminiumform, Kleinserien-Spritzguss und Blechverarbeitung. Die beste Kombination aus 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Fräsmaschinen, ausgestattet mit einer Werkzeugmaschine mit einem Hub von mehr als 1 Meter, hat das Wissen, transparente Kunststoffteile fehlerfrei zu bearbeiten. Mit effektiven Spalt- und Bindelösungen, hochqualifizierter manueller Poliertechnologie, der Verwendung von Diamantwerkzeugen kann eine erstklassige Oberflächenqualität erreicht werden, und das kleinste Werkzeug kann auf R0.1 mm bearbeitet werden, wodurch die optischen Details des Designers perfekt präsentiert werden.


