


Experte für Rapid Prototyping und Rapid Manufacturing
Spezialisiert auf CNC-Bearbeitung, 3D-Druck, Urethanguss, Rapid Tooling, Spritzguss, Metallguss, Blech und Extrusion
Folgen Sie mir auf: 


Lösung zur Realisierung der Herstellung von Prototypen optischer Teile für Autos
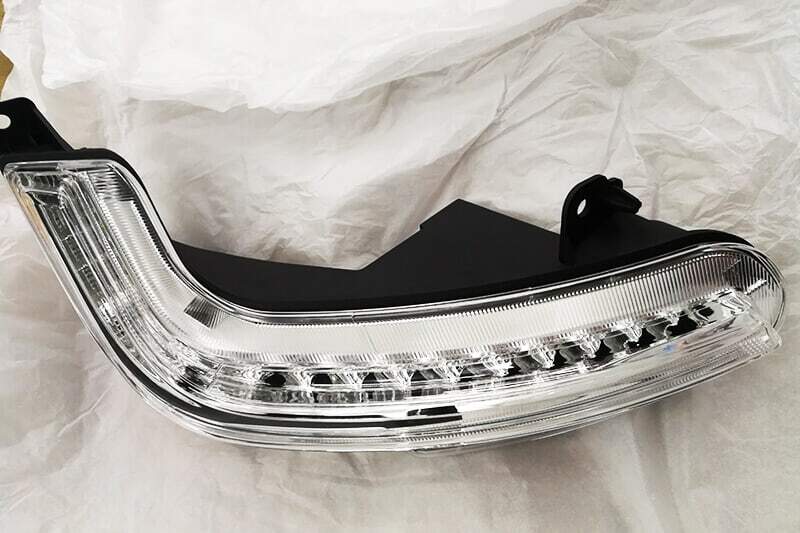
Die Herstellung von Prototypen optischer Bauteile für Autos stellt für ein führendes Unternehmen im Bereich Rapid Prototyping eine anspruchsvolle Aufgabe dar. Die größte Herausforderung besteht darin, die optischen Bauteile transparent zu gestalten. Autos bieten den Menschen hohen Komfort und werden jährlich von zahlreichen Marken und Modellen neu aufgelegt. Insbesondere die beliebten Elektrofahrzeuge, wie beispielsweise Tesla, haben sich in den letzten Jahren zu bekannten Automobilmarken entwickelt. Um die Wettbewerbsfähigkeit zu steigern, verkürzt sich die Entwicklungszeit für Fahrzeugprototypen stetig. Dennoch muss ausreichend Zeit für die Bewertung der Leistung und des Zusammenspiels der einzelnen Komponenten eingeplant werden, da dies mit dem realen Leben zusammenhängt. Die Fahrzeugbeleuchtung umfasst beispielsweise Scheinwerfer, Rückleuchten, Nebelscheinwerfer, Blinker, Innenbeleuchtung, Reflektoren, optische Leiter, Blenden und Linsen. Die Lösung für die Herstellung von Prototypen optischer Bauteile für Autos beinhaltet eine Reihe von Prozessen, von der Konzeptprüfung über die Fertigung und Prüfung des optischen Systems bis hin zum Prototypengehäuse und der Montage der optischen Komponenten.
1.Entwicklungsphase des Prototyping-von-optischen-Teilen-für-Autos.
Prototypenentwicklung. Im Rahmen der Konstruktions- und Vorproduktionsphase müssen zahlreiche Prototypen angefertigt werden, um die Funktion und das Aussehen des Endprodukts zu überprüfen. Anschließend werden Helligkeit, Funktion und weitere grundlegende Funktionsparameter der Rückleuchte getestet. In der Regel sind hierfür ein bis zwei Prototypen erforderlich.

Prototypenprüfung zur Designverifizierung. Die Designverifizierung beginnt, sobald die grundlegende Funktion des Fahrzeugbeleuchtungsprototyps freigegeben ist. In dieser Phase wird die geometrische Form der Fahrzeugbeleuchtung optimiert und die Montage erstmals überprüft. Bei der ersten Montage treten in der Regel zahlreiche Designfehler auf, die korrigiert werden müssen. Daher muss ein neuer Prototyp gefertigt und das Design erneut überprüft werden, da die Korrekturen möglicherweise weitere Probleme verursachen. Dies ist ein iterativer Prozess. In dieser Phase werden üblicherweise maximal 20 Prototypen hergestellt. Die Designverifizierung umfasst auch Festigkeitsprüfungen. Bei Fahrzeugbeleuchtungen und anderen Prototypen werden hauptsächlich Schlagtests durchgeführt, bei denen harte Gegenstände auf die Linse geworfen werden, um deren Stoßfestigkeit zu prüfen. Anhand der Testergebnisse können bestimmte Materialien angepasst werden, um die Beleuchtung besser an die rauen Umgebungsbedingungen und die Anforderungen der Hersteller anzupassen.

Prototypenerstellung zur Verifizierung. Nach Abschluss der Tests verschiedener Faktoren erfolgt die erste Serienfertigung des Prototyps der Automobilbeleuchtungslampen, üblicherweise bis zu 1000 Stück. In dieser Phase wird die Produktion optimiert.

2.Lösungen der Fertigung.
In unterschiedlichen Phasen der Entwicklung von Fahrzeugbeleuchtung werden in der Regel unterschiedliche Verfahren zur Herstellung von Prototypen eingesetzt.
In der ersten Phase sind möglicherweise die meisten Iterationen erforderlich, da das endgültige Design noch nicht feststeht. Daher sollten Prototypen so schnell wie möglich neu gefertigt werden, und diese werden sich wahrscheinlich stark voneinander unterscheiden. Das ideale Verfahren in dieser Phase ist die additive Fertigung, also der 3D-Druck. Dabei handelt es sich um eine Methode zur Herstellung komplexer, frei geformter Teile ohne Vorbereitung auf die Massenproduktion. Dieser Prozess beinhaltet das Sintern von Kunststoff Schicht für Schicht gemäß dem CAD- Modell des Bauteils.
Im zweiten Schritt werden Dutzende von Teilen benötigt, sodass 3D-Druck möglicherweise nicht mehr praktikabel ist. Automobil-Scheinwerfer bestehen üblicherweise aus transparentem Kunststoff (Polycarbonat oder PMMA) und können daher in Polyurethanformen gegossen werden. Im Vergleich zu Spritzgussformen ist die Fertigungsgeschwindigkeit bei Polyurethanformen höher und die Kosten geringer. Die gängigste Fertigungsmethode ist die CNC-Bearbeitung . Durch den Einsatz von 3-, 4- und 5-Achs-CNC-Bearbeitungsanlagen lässt sich eine höhere Spiegeltransparenz erzielen.

Die dritte Phase besteht im Wesentlichen aus der Serienprüfung. Daher ist das Spritzgießen das wichtigste Herstellungsverfahren für die Fertigung teurer Stahl- oder Aluminium-Spritzgussformen. Um eine gute Lampentransparenz und Oberflächengüte zu erzielen, können Schleifmaschinen und Polierverfahren eingesetzt werden.
3.Schwierigkeiten bei der Herstellung von Prototypen von optischen Teilen für Autos
Die Herstellung von Lichtleitern ist der anspruchsvollste Teil der Prototypenfertigung. Ein Lichtleiter ist ein einzigartiges, transparentes Rohr, das eine Schlüsselrolle in der Beleuchtung spielt. Wird eine Lichtquelle an einem Ende des Lichtleiters platziert, wird das Licht an der Oberfläche des Leiters reflektiert und in Richtung seiner Achse gestreut. Dadurch entsteht eine hellere Achse mit einem größeren Einfallswinkel. Dies ermöglicht die Realisierung komplexer Lichtdarstellungen und sorgt für eine höhere Lichtintensität. Für die Fertigung transparenter und optischer Prototypen werden hauptsächlich transparente Acrylglasmaterialien (PMMA) und Polycarbonat (PC) verwendet, um eine klare und transparente Spiegeloberfläche zu erzielen.
Die Herstellung von Lichtleitern erfordert eine präzise Kunststoffverarbeitungstechnik. Die CNC-Bearbeitungstechnologie sorgt für eine hervorragende Oberflächenqualität. Der Bearbeitungsradius der optischen Details wird R0.005 "(R0.125 mm) nicht überschreiten, und die optische Oberflächentoleranz der Bearbeitung wird +/- 0.001" (+/-0.025 mm) erreichen. Durch die Kombination der Verarbeitungsfähigkeit der besten Kombination aus 3-Achsen-, 4-Achsen- und sogar 5-Achsen-CNC-Fräsmaschinen und der neuesten Diamantverarbeitungstechnologie (SPDM oder SPDT) kann sie mit der Fähigkeit des 5-Achsen-Mikrofräsens mithalten. und produzieren eine Reihe von Linsen und Lichtleitertypen mit hervorragender optischer Qualität.

Herstellung von Reflektoren. Mithilfe präziser 5-Achs-CNC-Bearbeitungsanlagen und Hochgeschwindigkeits-Schneidtechnologie werden Aluminiumreflektoren mit komplexer Geometrie gefertigt, um ein verbessertes Reflexionsvermögen, eine höhere Beleuchtungsstärke und eine größere Lichtreichweite zu erzielen. Üblicherweise wird Aluminium 7075 oder 7022 für die Fräsung der optischen Oberfläche mit einem Radius von R0.1 mm oder R0.15 mm verwendet. Scharfe Kanten werden maximal auf R0.1 mm abgerundet. Nach zwei 3D-Scans und Rauheitsmessungen beträgt die finale Polierrauheit Ra (µm) 0.05. Die Oberflächengenauigkeitstoleranz aller Prozessscans liegt innerhalb von ± 0.05 mm.

Lösungen durch Trennen und Kleben. Bei einigen sehr komplexen Prototypen ist das Trennen und Kleben erforderlich, wenn die 5-Achs-Fräsmaschine nicht eingesetzt werden kann. Diese Lösung spart Bearbeitungskosten und überwindet Bearbeitungsbeschränkungen. Durch eine geeignete Trennbehandlung und eine exzellente Oberflächengüte lassen sich sichtbare Klebenähte geschickt kaschieren. Die von den optischen Komponenten nach dem Kleben zurückbleibenden Linien können nur durch eine spezielle Lösung und kontinuierliche Feinbearbeitung beseitigt werden.
Polieren. Durch das Polieren von Acrylglas wird die optimale Transparenz und Lichtdurchlässigkeit aller transparenten Kunststoffe erzielt. Obwohl CNC-bearbeitetes PMMA eine gute Oberflächengüte aufweist, ist eine hohe Detailgenauigkeit schwer zu erreichen, da Acrylglas ein spannungsempfindliches und recht sprödes Material ist. Das manuelle Polieren von Acrylglas erfordert verschiedene Polierstufen. Für eine Hochglanzpolitur beginnt man mit Schleifpapier der Körnung 400 oder 600, um zunächst die Werkzeugspuren zu entfernen. Anschließend wird schrittweise auf Körnung 800, 1000 und 1500 erhöht und schließlich Schleifpapier der Körnung 2000 verwendet. Die polierte Oberfläche ist dann hochglatt und frei von Bearbeitungsspuren. Abschließend wird Polierpaste aufgetragen, um den Prozess zu verfeinern. Die fertige Oberfläche ist superklar und transparent, ohne Schleifspuren oder Kratzer.

Polycarbonat (kurz PC) ist viel fester als Acryl und hat bessere mechanische Eigenschaften. Seine Transparenz ist Acrylsäure nur unterlegen. Normalerweise verwenden wir Polieren und Dampfpolieren, um ähnliche optische Eigenschaften wie Acryl zu erhalten. Der Polierprozess für Polycarbonat ist derselbe wie das manuelle Polieren von Acryl. Die Oberfläche wird mit Schleifpapier von 400 # bis 2000 # poliert, um die Bearbeitungsspuren zu entfernen. Der Dampf wird in einem geschlossenen Behälter in Dichlormethan gekocht, dann strömt der Dampf durch die Polycarbonatoberfläche und die Oberfläche wird klar und transparent. Es ist erwähnenswert, dass die Teile nach dem Polierprozess in eine trockene Umgebung gebracht werden müssen, um Dichlormethan (giftig) zu verdampfen.
DDPROTOTYPE konzentriert sich auf die Bereitstellung kompletter Fahrzeugbeleuchtungsprototypen und bietet professionelle Prototypenservices für viele bekannte Automobilhersteller und -zulieferer auf der ganzen Welt. Wir konzentrieren uns auf die Entwicklung verschiedener Automobilprototypen und Rapid-Manufacturing-Technologien und bieten CNC-Bearbeitung, 3D-Druck, Vakuumguss, schnelle Aluminiumform, Kleinserien-Spritzguss und Blechverarbeitung. Die beste Kombination aus 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Fräsmaschinen, ausgestattet mit einer Werkzeugmaschine mit einem Hub von mehr als 1 Meter, hat das Wissen, transparente Kunststoffteile fehlerfrei zu bearbeiten. Mit effektiven Spalt- und Bindelösungen, hochqualifizierter manueller Poliertechnologie, der Verwendung von Diamantwerkzeugen kann eine erstklassige Oberflächenqualität erreicht werden, und das kleinste Werkzeug kann auf R0.1 mm bearbeitet werden, wodurch die optischen Details des Designers perfekt präsentiert werden.
Du bist interessiert in:
 Vorteile der CNC-Bearbeitung


