

Expert en prototypage rapide et fabrication rapide
Spécialisé dans l'usinage CNC, l'impression 3D, la coulée d'uréthane, l'outillage rapide, le moulage par injection, la coulée de métal, la tôlerie et l'extrusion
Suivez-moi sur: 


Tout ce que vous devez savoir sur la coulée sous vide
Le moulage sous vide est un procédé important pour la fabrication de prototypes. Il présente l'avantage d'un faible coût et d'une qualité de produit stable. Il est particulièrement adapté aux tests d'ingénierie rapides (tests rapides de projets), à la validation de concepts de conception et à la présentation physique (visualisation de la structure du produit). Avant de passer d'un concept ou d'une idée à une production de masse aboutie, les concepteurs doivent constamment identifier les problèmes et améliorer la planification du produit. De nombreuses pièces industrielles en plastique, telles que les pièces automobiles, les robots, les dispositifs médicaux et les produits électroniques, sont généralement produites en grande série par moulage par injection. Cependant, le coût d'ouverture des moules est très élevé et le temps de développement est relativement long (le cycle de conception et de production du moule est également long). De plus, la moindre imperfection dans la planification peut engendrer un gaspillage important (le coût de modification du moule est très élevé). Il faut savoir qu'un jeu de moules en acier coûte généralement 3 10,000 dollars, voire plusieurs dizaines de milliers, et le temps investi ne peut être compensé. Il est donc essentiel de produire de petits lots de pièces en plastique (de 20 à 500 pièces par exemple) afin de valider la conception. Le moulage sous vide est alors la méthode de fabrication privilégiée.

Qu'est-ce que la coulée sous vide?
La coulée sous vide, également connue sous le nom de moule en silicone, utilise le moule en silicone fabriqué pour reproduire des pièces en plastique. Le matériau de polyuréthane coulé est démoussé, agité, préchauffé et coulé sous vide, et le processus de moulage de durcissement secondaire est effectué dans un thermostat à 60°C-80°C pendant 2-3 heures. La réplique en moule composite de silicone peut atteindre la résistance et la dureté de l'ABS et d'autres matériaux, et peut également être équipée de couleurs selon les besoins. Le processus de coulée sous vide peut fabriquer de petits lots de pièces en plastique avec des structures complexes, une épaisseur de paroi uniforme et certaines fonctions et apparences.

Le processus de fabrication de la coulée sous vide
Le processus de fabrication de la coulée sous vide se décompose en trois étapes : la réalisation du prototype du moule principal, la réalisation du moule et le coulage des pièces.
Étape 1 : Prototyper le moule maître
Vous pouvez choisir n'importe quel matériau avec des caractéristiques stables pour fabriquer le prototype de moule principal. Il est généralement constitué de matériaux plastiques ou métalliques. La seule exigence est que ce matériau doit être stable pendant un certain temps à une température élevée de 40°C.
Il est à noter que le prototype joue un rôle déterminant dans la qualité des pièces copiées. Si vous souhaitez traiter des pièces en plastique de haute précision, très brillantes ou même très transparentes, le prototype de moule principal est mieux traité par usinage CNC.
C'est également un choix idéal pour fabriquer le prototype de modèle maître par processus SLA, mais par rapport au prototype de modèle maître traité par CNC, le coût de la pièce finale peut être assez différent (la précision sera légèrement inférieure et le prix unitaire sera être légèrement inférieur); c'est quand Lorsque vous choisissez le procédé de coulée sous vide pour fabriquer des pièces, les cotations des différents fabricants seront assez différentes, voire plusieurs fois différentes (une des raisons pour lesquelles les cotations des différents fabricants sont différentes).
La surface du prototype du modèle principal peut également être conçue avec une texture de pulvérisation ou un effet mat. Le moule en silicone reproduira avec précision les détails et les textures, et la surface de la réplique finale conservera un degré élevé de cohérence avec le prototype.
Étape 2 : Fabriquer le moule en silicone
Le moule de coulée est en silicone liquide, également appelé moule RTV. Le silicone est chimiquement stable, auto-libérant et flexible, minimisant le rétrécissement et reproduisant efficacement les détails des pièces du prototype au moule. Mélangez uniformément le gel de silice et le durcisseur. L'apparence du gel de silice moulé est un liquide qui coule, le composant A est du gel de silice et le composant B est un agent de durcissement. Exemple : Prenez 100 grammes de gel de silice et ajoutez 2 grammes d'agent de durcissement (Remarque : Le gel de silice et l'agent de durcissement doivent être agités uniformément. S'ils ne sont pas agités uniformément, une partie du moule sera durcie et une partie ne sera pas durci, et le silicone sera durci de manière inégale.Cela affectera la durée de vie du moule en silicone et le nombre de temps de rotation du moule, et même entraînera la mise au rebut du moule.
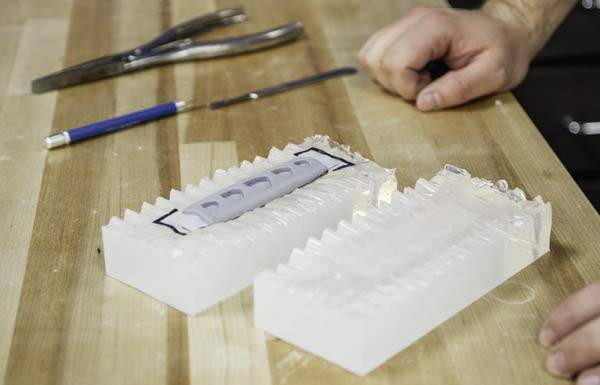
Appliquez du ruban adhésif sur des endroits plats autour du prototype pour former une surface de séparation après la découpe ultérieure du moule. Le prototype est ensuite suspendu dans une boîte de moulage et des bâtons de colle sont placés sur les pièces pour fournir des carottes et des trous d'aération pour la ventilation pendant le processus de moulage du silicone. Versez le gel de silice dans la boîte, puis évacuez les bulles d'air. Le temps ne devrait pas être trop long. Dans des circonstances normales, il ne doit pas dépasser dix minutes pour éviter que le brossage ou le versement ne soit impossible après des réactions de réticulation.
Mettez la boîte de coulée dans le four pour durcir, la température est de 40 ℃, le temps est de 8 à 16 heures, ce temps dépend du volume du moule.
Une fois le caoutchouc de silicone durci, retirez la boîte et le bâton de colle, coupez le long de la ligne de séparation et sortez le prototype. A ce moment, le caoutchouc de silicone forme une cavité, qui a exactement la même forme que le prototype ; de cette façon, le moule en silicone peut être un succès.
Étape 3 : coulée sous vide
Mettez le moule dans le four pour le solidifier et le préchauffer à 60-70℃.
Sélectionnez un agent de démoulage approprié et utilisez-le correctement avant de fermer le moule, ce qui est très important pour éviter le collage et les défauts de surface.
Préparez la résine de polyuréthane selon vos exigences de conception, mélangez la résine à deux composants dans le bon rapport, puis remuez complètement et dégazez sous vide pendant 50 à 60 secondes, et préchauffez-la à environ 40°C avant utilisation.
Verser la résine de polyuréthane dans la cavité du moule. Une fois la cavité remplie, placez le moule dans un environnement sous vide pour éliminer l'air dans la cavité et remplissez chaque position du moule avec du silicone liquide pour vous assurer que la forme du produit moulé est exactement la même que celle du prototype.
Continuez à mettre le moule dans le four pour durcir à nouveau. Temps de durcissement moyen : 1-3 heures pour les petits morceaux, 3-6 heures pour les gros morceaux.
Après durcissement, sortez la pièce moulée du moule en silicone et vous pourrez obtenir une réplique de la pièce d'origine.
Répétez ce cycle.
Sélection des matériaux pour la coulée sous vide
Les résines de polyuréthane sont des polymères aux propriétés et applications très variées. Les fabricants de pièces moulées sous vide s'approvisionnent en résines de polyuréthane, notamment Hei-Cast (Japon) et Axson (France). Leurs propriétés sont similaires à celles des plastiques techniques comme l'ABS, le PMMA, le PC, le PP et le PA. Les résines de moulage peuvent être transparentes, translucides ou colorées, en caoutchouc souple ou en plastique rigide, et même résistantes aux chocs, aux hautes températures (120 °C) ou au feu (UL94-V0). Le procédé de moulage sous vide permet un surmoulage par injection et l'ajout d'inserts.
Paramètres techniques de la coulée sous vide
Description | Remarque sur la tolérance |
La précision | Du fait de la dilatation thermique du liquide et des propriétés naturelles du moule souple, le taux de retrait attendu est de +0.15% ; la tolérance standard est de ± 0.15 mm/100 mm et la précision la plus élevée peut atteindre ± 0.05 mm. |
La taille maximale | L'équipement de coulée sous vide peut accueillir une taille maximale de 2d.0M*1.2M*1.0M. |
Épaisseur de paroi minimale de la pièce | Pour assurer un remplissage adéquat du moule, une épaisseur de paroi d'au moins 0.75 mm est nécessaire. Pour de meilleurs résultats, nous recommandons une épaisseur de paroi d'au moins 1.5 mm. |
Nombre typique de répliques | Jusqu'à 25 répliques par moule (selon la complexité du moule et le matériau de coulée) ; seulement 12 voire 10 répliques peuvent être réalisées pour un moule si la pièce demande une grande qualité (ex : structures transparentes ou complexes) . |
Délais typiques | Jusqu'à 50 échantillons coulés peuvent être produits en 10 à 15 jours, selon la taille et le volume de la pièce |
Options de finition pour le surmoulage sous vide
Finition mate/dépolie. Le prototype original présente une finition mate sablée, la réplique une finition satinée lisse, et les pièces transparentes et translucides dotées de cette finition auront un aspect mat. La finition mate est particulièrement adaptée aux surfaces fréquemment manipulées et manipulées, car elle réduit la visibilité des traces de doigts.
Semi-brillant. Une finition légèrement brillante mais peu réfléchissante. La finition semi-brillante se situe entre le brillant et le mat, avec une surface lisse et facile à nettoyer.
Finition brillante. Obtenez un fini hautement réfléchissant en polissant le prototype maître avant la fabrication du moule. Offre une transparence maximale pour les pièces transparentes. Ce fini spéculaire convient aux maquettes cosmétiques, aux lentilles et autres applications.
Le polyuréthane peut être mélangé avec des pigments pour obtenir une variété de couleurs. Noir, naturel, clair et diverses couleurs personnalisées (couleurs Raoul ou Pantone les plus proches de votre choix).


Avantages de la coulée sous vide
Délais de production rapides. Jusqu'à 50 pièces peuvent être livrées en 7 à 15 jours, voire moins, selon leurs spécifications (dimensions, conception) et la quantité. Comparé au moulage par injection, le moulage sous vide offre un temps de production plus court. Alors que les moules d'injection traditionnels nécessitent 4 à 8 semaines de fabrication, le moule en silicone est prêt en seulement 1 à 2 semaines, permettant ainsi de réaliser rapidement des pièces complexes.
Le silicone est moins cher que le moulage par injection. Ce dernier utilise de l'acier ou de l'aluminium. Le coût d'un moule en silicone peut varier de quelques centaines à plusieurs milliers d'euros, tandis que celui d'une pièce moulée par injection se situe entre plusieurs milliers et plusieurs dizaines de milliers d'euros.
Capable de produire des pièces de grande taille. Selon le type d'équipement utilisé, le moulage sous vide permet de créer des pièces de très grande taille telles que des boîtiers automobiles, de grands boîtiers robotisés, des boîtiers médicaux pour scanners, etc.
La finition de surface est supérieure à celle du moulage par injection. Le procédé de mise sous vide élimine les bulles d'air et permet au matériau d'adhérer parfaitement à la cavité, reproduisant ainsi les détails.
Le moulage sous vide permet de réaliser en une seule fois les pièces ou les conceptions complexes requises , tandis que l'usinage CNC nécessite la plupart du temps un fractionnement et une production en fonction de la taille et de la structure.
Un large choix de couleurs. Des pigments colorants peuvent être ajoutés à la résine pour obtenir une variété de teintes.
Répétabilité. Le moule en silicone peut être utilisé environ 20 fois avant de devoir être remplacé.
Application de la coulée sous vide
Adapté à la production en petites séries. Le surmoulage sous vide est idéal pour les petites séries — lorsque les quantités sont insuffisantes pour investir dans des moules d'injection — et pour les pièces de première série, qui peuvent être réalisées des semaines avant que les moules de production ne soient prêts.
Le procédé de moulage sous vide est relativement peu coûteux , ce qui facilite et rend économique toute modification de conception nécessaire. De plus, différents matériaux peuvent être utilisés pour un même moule, permettant ainsi de tester des conceptions avec plusieurs matériaux.
Tests de marché. Grâce à leurs finitions de haute qualité, les pièces moulées sous vide sont idéales pour les tests consommateurs, l'évaluation des utilisateurs et la création de prototypes. Pour un même concept, si vous hésitez sur la couleur optimale, vous pouvez réaliser un moule en silicone, produire 10 à 15 pièces et appliquer la couleur et la texture souhaitées sur chacune d'elles. Ces pièces pourront ensuite être utilisées au sein du bureau d'études. Même lors des réunions de direction, les modifications peuvent être rapidement intégrées en vue de tests complémentaires ou du lancement sur le marché.
En août 2021, un fabricant de vélos américain souhaitait produire 50 caches de feux arrière à motif losange régulier, transparents. Compte tenu du budget, le moulage sous vide a été recommandé, suivi d'un polissage. Une équipe de contrôle qualité a vérifié le produit, et le client s'est montré plus que satisfait après réception des prototypes. Conclusion : les pièces moulées complexes reproduisent fidèlement la structure, les détails et la texture du prototype, offrant une finition de surface identique et un résultat comparable à celui du moulage par injection.


