


Эксперт по быстрому прототипированию и быстрому производству
Специализируется на обработке с ЧПУ, 3D-печати, литье уретана, быстрой оснастке, литье под давлением, литье металла, листовом металле и экструзии.
Следуйте за мной на: 


Подводя итог всему о токарной обработке с ЧПУ
Сегодня исследования и разработки во многих отраслях промышленности основаны на обработке деталей или сборок с ЧПУ. Токарная обработка с ЧПУ — это форма обработки с ЧПУ, используемая для создания круглых, цилиндрических, конических или других фасонных деталей или прототипов. Хотя диапазон его применения не так популярен, как токарная обработка с ЧПУ, он по-прежнему является универсальным и экономически эффективным производственным процессом, позволяющим производить большое количество деталей из различных материалов. В этой статье мы подробно рассмотрим, для чего нужна токарная обработка с ЧПУ, как она работает, ее преимущества и недостатки и чем она отличается от других производственных процессов, таких как фрезерование или шлифование.
1. Что такое токарная обработка с ЧПУ?
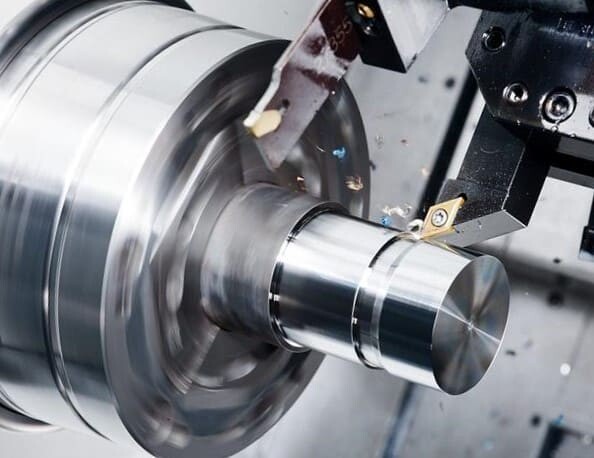
Токарная обработка на станках с ЧПУ — это производственный процесс, при котором заготовка удерживается в патроне и вращается, в то время как инструмент соприкасается с заготовкой с заданной скоростью для удаления материала и создания осесимметричной детали или прототипа. Ось вращения токарных станков с ЧПУ делится на горизонтальное и вертикальное направления, причем последнее в основном используется для изготовления относительно длинных деталей с большими радиусами. Если токарный станок с ЧПУ также имеет функцию фрезерования, он может позволять фрезеровать детали или компоненты других форм.
Выбранный материал обычно представляет собой круглый стержень или другие правильные квадраты или шестиугольники.
В зависимости от токарного станка с ЧПУ допустимая длина прутка может быть разной.
Инструменты токарного станка с ЧПУ установлены во вращающейся буровой вышке и управляются компьютером. Чем больше инструментов в башенке, тем больше возможностей для изготовления сложных деталей.
Токарные станки с ЧПУ могут как резать заготовку снаружи, так и сверлить отверстия изнутри для изготовления трубчатых деталей.

2. Какова функция токарной обработки с ЧПУ?
Токарная обработка с ЧПУ в основном используется для изготовления осесимметричных деталей, таких как круглые валы, полые трубы, конусы, резьбовые стержни или втулки и т. Д., В то время как для фрезерной обработки с ЧПУ относительно сложно изготовить детали с круглыми контурами. Детали, изготовленные с помощью токарной обработки с ЧПУ, имеют очень гладкую поверхность и жесткие допуски, даже с точностью до ± 0.0002 дюйма. Иногда совместная работа фрезерных и токарных станков с ЧПУ может значительно повысить эффективность. Например, фрезерование с ЧПУ выполняется на деталях после токарной обработки с ЧПУ. Машинисты могут дополнительно изготавливать асимметричные детали на деталях, чтобы в полной мере использовать преимущества двух производственных процессов.

3. Ключевые факторы, которые следует учитывать при токарной обработке деталей с ЧПУ
Внешний диаметр детали. Токарная обработка на станках с ЧПУ часто хорошо подходит для прототипирования и мелкосерийного производства. Ключевым фактором, который следует учитывать при определении того, является ли токарная обработка детали на станках с ЧПУ наиболее экономически эффективным методом производства, является внешний диаметр (OD) детали. Токарный станок с ЧПУ имеет максимальное ограничение на внешний диаметр заготовки. Если внешний диаметр превышает максимально допустимый размер (например, 2.5 дюйма), заготовку необходимо зажимать отдельно, что может повлиять на сроки и стоимость выполнения заказа.
Инструмент для станков с ЧПУ . Еще один важный фактор — это инструмент для станков с ЧПУ. Независимо от толщины или размера инструмента, режущая кромка имеет цилиндрическую форму, которая оставляет радиус при обработке внутренних углов. Для некоторых деталей со специальными характеристиками необходимо выбрать наиболее подходящий инструмент для станков с ЧПУ.
Характеристики деталей. Для деталей с подрезами эффективным решением является токарная обработка на станках с ЧПУ. Однако это может создавать некоторые сложности при фрезеровании на станках с ЧПУ, требующем более длинных специальных инструментов, что сопряжено с риском вибрации, потери точности, плохого качества поверхности и т.д.
Асимметричные детали. Для асимметричных деталей токарная обработка на станках с ЧПУ не является оптимальным решением.


4. Преимущества токарной обработки с ЧПУ
Сокращение человеческих ошибок. Выбор услуги токарного станка с ЧПУ может значительно снизить количество человеческих ошибок. После программирования и настройки токарный станок с ЧПУ работает автоматически и может изготавливать детали с ожидаемым результатом.
Повышение эффективности производства. Большинство токарных станков с ЧПУ работают на относительно высокой скорости и могут работать длительное время без перерыва. Один оператор может контролировать работу нескольких станков, что помогает повысить эффективность производства без необходимости найма дополнительной рабочей силы.
Снижение отходов материалов. Токарные станки с ЧПУ практически не расходуют материалы или доступные ресурсы, особенно драгоценные металлы, такие как титан, алюминий 7075 и т. д., что позволяет эффективно снизить общую стоимость.
Высокая точность. Токарная обработка на станках с ЧПУ обеспечивает высокую точность обработки и качество поверхности, а изготовленные детали всегда отличаются стабильным качеством.
5. Недостатки токарной обработки с ЧПУ
Помимо преимуществ токарной обработки с ЧПУ, нам также необходимо учитывать некоторые ее недостатки. Конечно, токарная обработка с ЧПУ требует больше первоначальных инвестиций, чем токарная обработка с ручным управлением.
Требует больших затрат на установку
Более высокие технические требования к механике и программированию
Экономично только для осесимметричных деталей
Токарные станки с ЧПУ нуждаются в обслуживании и могут не сразу устранить неисправность.
Взвешивая особенности токарной обработки с ЧПУ, преимущества намного перевешивают недостатки.
6. Как работает токарная обработка с ЧПУ
Проектирование с использованием CAD/CAM . Процесс токарной обработки на станке с ЧПУ полностью автоматизирован, но ему предшествует цифровое представление детали, необходимое для проектирования с помощью CAD/CAM, которое затем преобразуется в G-код — язык токарного станка с ЧПУ. G-код управляет скоростью подачи, скоростью вращения, сменой инструмента и т. д. станка с ЧПУ. Часто это можно смоделировать в таких программах, как MasterCAM в AutoCAD Fusion, которые позволяют визуализировать производственный процесс от материала до конечного продукта.


Процесс токарной обработки. После настройки G-кода оператор устанавливает и загружает револьверную головку. Револьверная головка может вмещать множество инструментов одновременно. После закрепления направляющих начинается автоматическая резка излишков материала до тех пор, пока не будет изготовлена необходимая деталь или прототип.
7. Токарный станок с ЧПУ
Существует множество различных типов токарной обработки с ЧПУ, таких как токарная обработка, подрезка, накатка, сверление, торцевание, растачивание и т. д., и для получения желаемой формы могут выполняться различные операции. Ниже приведены общие операции, которые вы используете в проектах токарной обработки с ЧПУ.
В процессе торцевой обработки одноточечный инструмент перемещается радиально или аксиально от края заготовки, равномерно срезая тонкие слои материала и оставляя гладкую поверхность. Глубина резания поверхности, как правило, относительно невелика, и обработка может производиться радиально или аксиально в одной точке.
Коническая токарная обработка. При резке ножом материал разрезается на конусообразную форму, при этом диаметр заготовки уменьшается или увеличивается от одного конца к другому (например, форма песочных часов).
Формовочная токарная обработка. Резка материала и создание деталей нужной формы с помощью круглых, изогнутых или гладких ножей.
Контурная токарная обработка. Одноточечные фрезы позволяют обрабатывать круглые, изогнутые или гладкие детали с непрерывными кривыми.
Снятие фаски. Фаска обычно устанавливается под углом 45 градусов, чтобы предотвратить повреждение острого края детали или в целях безопасности. Снятые фаски более устойчивы к повреждениям, чем прямые или другие острые края.
Разделите. Используйте специальный режущий инструмент, чтобы вырезать прямую канавку до тех пор, пока она не будет полностью срезана.
Нарезание резьбы. Спиральные канавки нарезаются в соответствии с болтами, имеющими одинаковую резьбу.
Скучно. Увеличьте существующее отверстие.
Сверление. Процесс удаления материала изнутри заготовки для создания отверстия с помощью специального шнекового сверла.
Накатка . Это нанесение прямых, наклонных или зигзагообразных линий на поверхность детали, что не только увеличивает трение детали, но и улучшает визуальный эффект.
Нарезание канавок. Процесс механической обработки узкой полости в детали.


8. Материалы, совместимые с ЧПУ.
Токарная обработка с ЧПУ может быть совместима с сотнями материалов, включая различные металлы или пластики на ваш выбор. Выбор правильного материала имеет решающее значение для изготовления нестандартной детали или прототипа. Мы представляем несколько наиболее широко используемых материалов и отмечаем общую применимость каждого материала.
Алюминий. Алюминий — один из наиболее широко используемых материалов для токарной обработки на станках с ЧПУ, обладает превосходным соотношением прочности к весу и чрезвычайно устойчив к коррозии. Алюминиевые детали могут быть анодированы для дальнейшего повышения прочности и коррозионной стойкости, а также доступны в различных цветах для улучшения визуальной эстетики. Алюминий, обработанный на станках с ЧПУ, широко используется в аэрокосмической отрасли, медицинском оборудовании, автомобильных деталях и корпусах. К распространенным алюминиевым сплавам относятся алюминий 5052, алюминий 7075, алюминий 7075-T6, алюминий 6063-T5, алюминий 7050-T7451, алюминий MIC-6, алюминий 6061-T6, алюминий 2024-T3 и др.

Сталь. Благодаря своей превосходной прочности и твердости, сталь часто используется в высоконагруженных, износостойких деталях, таких как шестерни и валы. Распространенные типы стали: легированная сталь 4130, легированная сталь 4140, ASTM A36, сталь 1018, сталь A36 и др.

Нержавеющая сталь. После термообработки нержавеющая сталь обладает превосходной прочностью и коррозионной стойкостью и широко используется в аэрокосмической отрасли, медицинском оборудовании, пищевой промышленности и других областях. К распространенным моделям нержавеющей стали относятся: нержавеющая сталь 15-5, нержавеющая сталь 17-4, нержавеющая сталь 18-8, нержавеющая сталь 303, нержавеющая сталь 304, нержавеющая сталь 316/316L, нержавеющая сталь 416, нержавеющая сталь 420.

Титан. Титан обладает превосходной прочностью, коррозионной стойкостью, биосовместимостью и очень хорошо подходит для производства медицинских имплантатов, авиационной техники и других областей. Наиболее часто используемый титановый сплав — титан 6Al-4V.

Краткое описание распространенных металлических материалов для токарной обработки с ЧПУ
алюминий | Нержавеющая сталь | Мягкая, легированная и инструментальная сталь | Другой металл |
6061-T6 | 303 | Мягкая сталь 1018 | Латунь C360 |
6082 | 304L | Мягкая сталь 1045 | Медь С101 |
7075-T6 | 316L | Легированная сталь 1215 | Медь С110 |
5083 | 2205 Дуплекс | Мягкая сталь A36 | Титановый класс 1 |
5052 | 17-4 | Легированная сталь 4130 | Титановый класс 2 |
2014 | 15-5 | Легированная сталь 4140 | Инвар |
2017 | 416 | Легированная сталь 4340 | Inconel 718 |
2024 | 420 | Инструментальная сталь А2 | Магний AZ31B |
6063 | 430 | Инструментальная сталь А3 |
|
7050 | 440C | Инструментальная сталь D2 |
|
A380 | 301 | Инструментальная сталь S7 |
|
MIC 6 |
| Инструментальная сталь H13 |
|
|
| Инструментальная сталь О1 |
Существует также множество вариантов токарной обработки обычных пластиковых материалов с ЧПУ.
ПВХ. ПВХ — это недорогой материал с хорошей коррозионной и химической стойкостью. Он может использоваться в самых разных областях, от детских игрушек до газопроводов.
Нейлон. Нейлон — это универсальный, недорогой пластик, устойчивый к воздействию тепла, химических веществ и истиранию, в некоторых случаях способный заменить металл и использоваться для создания высокопрочных деталей с высокой точностью.
пластики | Усиленный пластик |
ABS | Гаролит Г-10 |
полипропилен | Полипропилен (ПП) 30%GF |
Нейлон 6 | Нейлон 30% GF |
Делрин (POM-H) | FR-4 |
Ацеталь (ПОМ-С) | ПММА (акрил) |
ПВХ | PEEK |
ПНД (HDPE), |
|
СВМПЭ |
|
поликарбонат, |
|
ПЭТ (PET) |
|
PTFE (тефлон) |
9、Руководство по проектированию токарной обработки с ЧПУ
Обобщает рекомендуемые и технически допустимые значения для общих характеристик токарных деталей с ЧПУ.
Характеристика | Рекомендуемый размер | Возможный размер |
Мин. размер элемента | Ø 2.5 мм | Ø 0.5 мм |
Внутренние края | R 8 мм | R 0.25 мм |
Минимальная толщина стенки | 0.8 мм (для металлов) | 0.5 мм (для металлов) |
Отверстия | Диаметр:стандартные размеры сверл | Диаметр: Ø 0.5 мм |
Threads | Размер: M6 или больше | Размер: M2 |
10. Процесс обработки поверхности токарных деталей с ЧПУ.
Токарные детали с ЧПУ имеют различные процессы обработки поверхности на выбор. Согласно сводке DDPROTOTYPE, ведущего производителя прототипов в Китае, наиболее распространенными видами последующей обработки являются следующие.
После механической обработки (Ra 3.2 мкм / Ra 126 мкм). Это стандартный, наиболее экономически эффективный процесс подготовки поверхности с самыми жесткими допусками, при необходимости с удалением заусенцев и снятием фаски.

Чистовая обработка (Ra 1.6 мкм / 0.8 мкм). Обычно готовые детали имеют гладкую поверхность, следы обработки незаметны, и ручная полировка не требуется.

Пескоструйная обработка. Стеклянные шарики распыляются на поверхность детали под высоким давлением для создания зернистой текстуры.

Матовая обработка + анодирование типа II (глянцевая поверхность). Матовая обработка перед анодированием типа II придает детали глянцевый цвет, повышает твердость и коррозионную стойкость.

Пескоструйная обработка + анодирование типа II (матовое). Детали, обработанные пескоструйным методом и анодированные типа II, обладают хорошей коррозионной стойкостью.

Анодирование типа III (твердое анодирование). Детали, анодированные по типу III, обладают лучшей коррозионной и износостойкостью.

Порошковая покраска. Порошковая покраска подходит для всех металлов и образует прочный, износостойкий слой на поверхности детали.

Проволочная шлифовка + электрополировка (Ra 0.8 мкм / Ra 32 мкм). Детали, обработанные шлифовальной машиной и электрополировкой, имеют гладкую и ухоженную поверхность.
Черное оксидирование. Процесс обработки поверхности стали, применяемый для повышения коррозионной стойкости стальных деталей и эффективного снижения отражения.
Хроматное конверсионное покрытие. Нанесение хроматного конверсионного покрытия на деталь повышает коррозионную стойкость, сохраняя при этом ее электропроводность. Соответствует требованиям RoHS.
Шероховатость поверхности при волочении проволоки (Ra 1.2 мкм / Ra 47 мкм). Уменьшение шероховатости поверхности детали с помощью наждачной бумаги № 400–600 улучшает визуальное качество.
Полированная поверхность (Ra 0.8 мкм / Ra 32 мкм). Поверхность детали полируется вручную в нескольких направлениях для дальнейшего улучшения качества обработки и придания ей легкой отражательной способности.
11. Допуск токарной обработки с ЧПУ
Если нет специальной спецификации, токарная обработка с ЧПУ обычно соответствует стандарту ISO2768. Стоит отметить, что допуск номинального размера ниже 0.5 мм необходимо четко указывать на чертеже.
Пределы номинального размера | Пластмассы (ISO 2768-m) | Металлы (ИСО 2768-f) |
от 0.5 мм* до 3 мм | ±0.1 мм | ±0.05 мм |
Более 3 мм до 6 мм | ±0.1 мм | ±0.05 мм |
Более 6 мм до 30 мм | ±0.2 мм | ±0.1 мм |
Более 30 мм до 120 мм | ±0.3 мм | ±0.15 мм |
Более 120 мм до 400 мм | ±0.5 мм | ±0.2 мм |
Более 400 мм до 1000 мм | ±0.8 мм | ±0.3 мм |
Более 1000 мм до 2000 мм | ±1.2 мм | ±0.5 мм |
Более 2000 мм до 4000 мм | ±2 мм |


