


Expert en prototypage rapide et fabrication rapide
Spécialisé dans l'usinage CNC, l'impression 3D, la coulée d'uréthane, l'outillage rapide, le moulage par injection, la coulée de métal, la tôlerie et l'extrusion
Suivez-moi sur: 


Tout résumer sur le tournage CNC
Aujourd'hui, les opérations de recherche et développement dans de nombreuses industries reposent sur l'usinage CNC de pièces ou d'assemblages. Le tournage CNC est une forme d'usinage CNC utilisée pour créer des pièces ou des prototypes circulaires, cylindriques, coniques ou d'autres formes. Bien que sa gamme d'applications ne soit pas aussi populaire que le tournage CNC, il s'agit toujours d'un processus de fabrication polyvalent et rentable qui peut produire un grand nombre de pièces dans une variété de matériaux. Dans cet article, nous allons détailler à quoi sert le tournage CNC, son fonctionnement, ses avantages et ses inconvénients, et en quoi il diffère des autres procédés de fabrication comme le fraisage ou la rectification.
1. Qu'est-ce que le tournage CNC ?
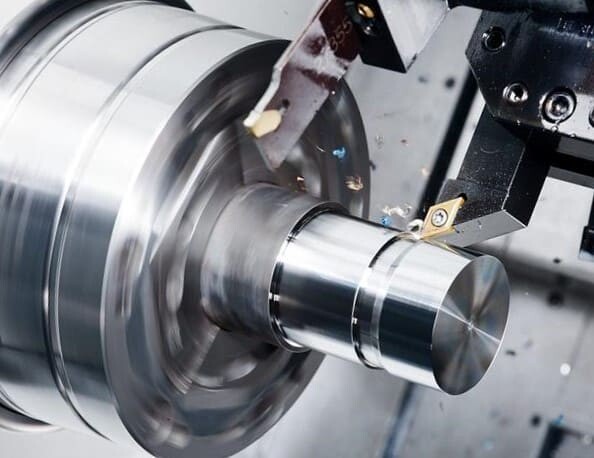
Le tournage CNC est un procédé de fabrication où une barre est maintenue dans un mandrin et mise en rotation tandis qu'un outil entre en contact avec la pièce à usiner à une vitesse définie afin d'enlever de la matière et de créer une pièce axisymétrique ou un prototype. L'axe de rotation des tours CNC peut être horizontal ou vertical, ce dernier étant principalement utilisé pour la fabrication de pièces relativement longues avec de grands rayons. Si le tour CNC possède également une fonction de fraisage, il permet d'usiner des pièces ou des composants de formes diverses.
Le matériau sélectionné est généralement une barre ronde ou d'autres carrés ou hexagones réguliers.
Selon le tour CNC, la longueur de barre autorisée peut être différente.
Les outils du tour CNC sont installés dans la tour de forage rotative et contrôlés par l'ordinateur. Plus il y a d'outils dans la tourelle, plus il y a d'options pour fabriquer des pièces complexes.
Les tours CNC peuvent à la fois couper l'extérieur de la pièce et percer des trous de l'intérieur pour fabriquer des pièces tubulaires.

2. Quelle est la fonction du tournage CNC ?
Le tournage CNC est principalement utilisé pour fabriquer des pièces axisymétriques, telles que des arbres ronds, des tubes creux, des cônes, des tiges filetées ou des douilles, etc., tandis que pour le fraisage CNC, il est relativement difficile de fabriquer des pièces aux contours circulaires. Les pièces fabriquées par tournage CNC ont une finition de surface très lisse et des tolérances serrées, même à ± 0.0002 pouces. Parfois, la coopération du fraisage CNC et du tournage CNC peut grandement améliorer l'efficacité. Par exemple, le fraisage CNC est effectué sur les pièces après le tournage CNC. Les machinistes peuvent en outre fabriquer des caractéristiques asymétriques sur les pièces pour tirer pleinement parti des avantages des deux procédés de fabrication.

3. Facteurs clés à prendre en compte dans les pièces de tournage CNC
Le diamètre extérieur de la pièce est un facteur déterminant. Le tournage CNC est souvent bien adapté au prototypage et à la production en petites séries. Le diamètre extérieur (DE) de la pièce est un élément clé pour déterminer si le tournage CNC est la méthode de fabrication la plus rentable. Le tour CNC a une limite maximale pour le diamètre extérieur de la barre. Lorsque ce diamètre dépasse la limite autorisée par le tour (par exemple, 2.5 mm), la pièce doit être fixée séparément, ce qui peut impacter les délais et les coûts de livraison.
Outil CNC . Un autre facteur important à prendre en compte est l'outil CNC. Quelle que soit sa finesse ou sa taille, l'arête de coupe a un profil cylindrique qui crée un rayon lors de l'usinage d'angles rentrants. Pour certaines pièces aux caractéristiques particulières, il est essentiel de choisir l'outil CNC le plus adapté.
Caractéristiques des pièces. Pour les pièces comportant des contre-dépouilles, le tournage CNC est une solution efficace. Le fraisage CNC peut présenter certains défis, car il nécessite des outils spéciaux plus longs et comporte des risques de vibrations, de perte de précision, de mauvais état de surface, etc.
Pièces asymétriques. Pour les pièces asymétriques, le tournage CNC n'est pas idéal.


4. Avantages du tournage CNC
Réduisez les erreurs humaines. Opter pour un service de tournage CNC permet de réduire considérablement les erreurs humaines. Une fois programmé et configuré, le tour CNC fonctionne automatiquement et fabrique des pièces conformes aux attentes.
Améliorez votre productivité. La plupart des tours à commande numérique fonctionnent à une vitesse relativement élevée et peuvent fonctionner longtemps sans interruption. Un seul opérateur peut superviser le fonctionnement de plusieurs machines, ce qui permet d'améliorer la productivité sans avoir à embaucher de personnel supplémentaire.
Réduisez le gaspillage de matériaux. Les tours CNC gaspillent rarement des matériaux ou des ressources disponibles, notamment pour les métaux précieux comme le titane, l'aluminium 7075, etc., ce qui permet de réduire efficacement le coût total.
Haute précision. Le tournage CNC offre une précision d'usinage et un état de surface élevés, et les pièces fabriquées sont toujours d'une qualité constante.
5. Inconvénients du tournage CNC
Outre les avantages du tournage CNC, nous devons également tenir compte de certains de ses inconvénients. Bien sûr, le tournage CNC nécessite un investissement initial plus important que le tournage manuel.
Nécessite un coût d'installation élevé
Exigences techniques plus élevées pour la mécanique et la capacité de programmation
Uniquement rentable pour les pièces axisymétriques
Les tours CNC ont besoin d'entretien et peuvent ne pas être en mesure de réparer le défaut immédiatement
Compte tenu des caractéristiques du tournage CNC, les avantages l'emportent largement sur les inconvénients.
6. Comment fonctionne le tournage CNC
Conception CAO/FAO . Le processus de tournage CNC est entièrement automatisé, mais il est précédé d'une représentation numérique de la pièce nécessaire à la conception CAO/FAO. Cette représentation est ensuite convertie en code G, le langage de la machine-outil CNC. Le code G pilote la vitesse d'avance, la vitesse de rotation, le changement d'outil, etc. Ce processus peut souvent être simulé à l'aide de logiciels tels que MasterCAM d'AutoCAD Fusion, qui permet de visualiser l'ensemble du processus de fabrication, de la matière première au produit fini.


Processus de tournage. Une fois le code G configuré, l'opérateur installe et charge la tourelle. Celle-ci peut accueillir plusieurs outils simultanément. Les barres étant fixées, la découpe automatisée du matériau excédentaire commence jusqu'à l'obtention de la pièce ou du prototype souhaité.
7. Type de tournage CNC
Il existe de nombreux types de tournage CNC différents tels que le tournage, le décolletage, le moletage, le perçage, le surfaçage, l'alésage, etc. et différentes opérations peuvent être effectuées pour obtenir la forme souhaitée. Voici les opérations courantes que vous utilisez sur vos projets de tournage CNC.
Lors du surfaçage , un outil à un seul point se déplace radialement ou axialement depuis le bord de la pièce pour usiner uniformément de fines couches de matière, laissant une surface lisse. La profondeur de coupe est généralement faible et l'usinage peut être réalisé radialement ou axialement en un seul point.
Tournage conique. La coupe au couteau découpe le matériau en forme de cône, où le diamètre de la pièce diminue ou augmente d'une extrémité à l'autre (pensez, par exemple, à la forme d'un sablier).
Tournage de formes. Découpe de matériaux et création de pièces profilées à l'aide de couteaux ronds, courbes ou lisses.
Tournage de contour. Les outils de coupe à un seul point permettent d'usiner des pièces rondes, courbes ou lisses présentant des courbes continues.
Chanfreinage. Le chanfrein est généralement réalisé à 45 degrés afin de prévenir l'endommagement des arêtes vives de la pièce ou par mesure de sécurité. Les arêtes chanfreinées sont plus résistantes aux dommages que les arêtes vives ou carrées.
Cloison. Utilisez un outil de coupe spécial pour réaliser une rainure droite jusqu'à ce qu'elle soit complètement découpée.
Filetage. Les cannelures hélicoïdales sont taillées pour correspondre aux boulons présentant des spécifications de filetage uniformes.
C'est ennuyeux. Agrandissez l'ouverture existante.
Perçage. Procédé consistant à enlever de la matière à l'intérieur d'une pièce pour y créer un trou à l'aide d'une mèche spéciale.
Le moletage consiste à découper des lignes droites, des lignes inclinées ou des motifs en zigzag croisés sur la surface de la pièce, ce qui permet non seulement d'augmenter la friction de la pièce, mais aussi d'améliorer l'aspect visuel.
Rainurage. Procédé d'usinage d'une cavité étroite dans une pièce.


8. Matériaux compatibles avec le tournage CNC
Le tournage CNC peut être compatible avec des centaines de matériaux, y compris divers métaux ou plastiques au choix. Le choix du bon matériau est essentiel pour fabriquer une pièce ou un prototype personnalisé. Nous présentons plusieurs des matériaux les plus largement utilisés et notons l'applicabilité commune de chaque matériau.
L' aluminium est l'un des matériaux les plus utilisés pour le tournage CNC. Il présente un excellent rapport résistance/poids et une résistance exceptionnelle à la corrosion. Les pièces en aluminium peuvent être anodisées pour améliorer encore leur résistance et leur protection contre la corrosion, et sont disponibles dans une variété de couleurs pour un rendu esthétique optimal. Le tournage CNC de l'aluminium est largement utilisé dans les secteurs de l'aérospatiale, du matériel médical, de l'automobile (pièces et boîtiers). Parmi les alliages d'aluminium courants, on trouve notamment l'aluminium 5052, l'aluminium 7075, l'aluminium 7075-T6, l'aluminium 6063-T5, l'aluminium 7050-T7451, l'aluminium MIC-6, l'aluminium 6061-T6 et l'aluminium 2024-T3.

L'acier. Grâce à son excellente résistance et à sa dureté, l'acier est souvent utilisé pour les pièces soumises à de fortes contraintes et à un frottement important, comme les engrenages et les arbres. Parmi les aciers courants, on trouve l'acier allié 4130, l'acier allié 4140, l'acier ASTM A36, l'acier 1018, l'acier A36, etc.

Acier inoxydable. Après traitement thermique, l'acier inoxydable présente une excellente résistance mécanique et à la corrosion, et est largement utilisé dans l'aérospatiale, le secteur médical, l'agroalimentaire et d'autres domaines. Parmi les aciers inoxydables courants, on trouve : l'acier inoxydable 15-5, l'acier inoxydable 17-4, l'acier inoxydable 18-8, l'acier inoxydable 303, l'acier inoxydable 304, l'acier inoxydable 316/316L, l'acier inoxydable 416 et l'acier inoxydable 420.

Le titane possède une excellente résistance mécanique et à la corrosion, ainsi qu'une bonne biocompatibilité. Il est particulièrement adapté à la fabrication d'implants médicaux, à l'aéronautique et à d'autres domaines. L'alliage de titane le plus couramment utilisé est le titane 6Al-4V.

Résumé des matériaux métalliques courants pour le tournage CNC
Aluminium | Inox | Acier doux, allié et à outils | Autre métal |
6061-T6 | 303 | Acier doux 1018 | Laiton C360 |
6082 | 304L | Acier doux 1045 | Cuivre C101 |
7075-T6 | 316L | Acier allié 1215 | Cuivre C110 |
5083 | 2205 Duplex | Acier doux A36 | Titane Grade 1 |
5052 | 17-4 | Acier allié 4130 | Titane Grade 2 |
2014 | 15-5 | Acier allié 4140 | Invar |
2017 | 416 | Acier allié 4340 | Inconel 718 |
2024 | 420 | Acier à outils A2 | Magnésium AZ31B |
6063 | 430 | Acier à outils A3 |
|
7050 | 440C | Acier à outils D2 |
|
A380 | 301 | Acier à outils S7 |
|
MIC 6 |
| Acier à outils H13 |
|
|
| Acier à outils O1 |
Il existe également de nombreuses options pour le tournage CNC de matériaux plastiques courants.
Le PVC est un matériau économique présentant une bonne résistance à la corrosion et aux produits chimiques. Il trouve de nombreuses applications, des jouets pour enfants aux gazoducs.
Le nylon est un plastique polyvalent et peu coûteux, résistant à la chaleur, aux produits chimiques et à l'abrasion, qui peut remplacer le métal dans certains cas et qui permet de créer des pièces à haute résistance et à tolérances serrées.
Les matières plastiques | Plastique renforcé |
ABS | Garolite G-10 |
polypropylène | Polypropylène (PP) 30%GF |
Nylon 6 | Nylon 30% GF |
Delrin (POM-H) | FR-4 |
Acétal (POM-C) | PMMA (acrylique) |
PVC | PEEK |
HDPE |
|
UHMWPE |
|
Polycarbonate |
|
ANIMAUX |
|
PTFE (téflon) |
9, directives de conception de tournage CNC
Résume les valeurs recommandées et techniquement réalisables pour les caractéristiques communes des pièces tournées CNC.
Fonctionnalité | Taille recommandée | Taille réalisable |
Min. taille de la fonctionnalité | 2.5 mm Ø | 0.5 mm Ø |
Bords intérieurs | 8 mm | 0.25 mm |
Épaisseur minimale de la paroi | 0.8 mm (pour les métaux) | 0.5 mm (pour les métaux) |
des trous | Diamètre:tailles de foret standard | Diamètre: Ø 0.5 mm |
Threads | Taille : M6 ou plus | Taille: M2 |
10. Processus de traitement de surface des pièces de tournage CNC
Les pièces de tournage CNC ont une variété de procédés de traitement de surface parmi lesquels choisir. Selon le résumé de DDPROTOTYPE, l'un des principaux fabricants de prototypes en Chine, les post-traitements les plus courants sont les suivants.
À l'état brut d'usinage (Ra 3.2 µm / Ra 126 µin). Il s'agit du procédé de préparation de surface standard le plus économique, offrant les tolérances les plus strictes, avec ébavurage et chanfreinage si nécessaire.

Finition (Ra 1.6 µm / 0.8 µm). Les pièces finies présentent généralement une surface lisse, les traces sont peu visibles et aucun polissage manuel n'est nécessaire.

Sablage. Des billes de verre sont projetées à haute pression sur la surface de la pièce pour créer une texture granuleuse.

Brossage + anodisation de type II (finition brillante). Un brossage préalable à l'anodisation de type II confère à la pièce une couleur brillante, une dureté accrue et une meilleure résistance à la corrosion.

Sablage + anodisation type II (mate). Les pièces sablées et anodisées type II présentent une bonne résistance à la corrosion.

Anodisation de type III (anodisation dure). Les pièces anodisées de type III présentent une meilleure résistance à la corrosion et à l'usure.

Revêtement en poudre. Le revêtement en poudre adhère à tous les métaux et forme une couche résistante et durable à l'usure sur la surface de la pièce.

Tréfilage + électropolissage (Ra 0.8 µm / Ra 32 µin). Les pièces brossées et électropolies présentent une finition lisse et soignée.
Oxyde noir. Un traitement de surface adapté à l'acier, utilisé pour améliorer la résistance à la corrosion des pièces en acier et réduire efficacement la réflexion.
Traitement de conversion au chromate. L'application d'un traitement de conversion au chromate sur une pièce augmente sa résistance à la corrosion tout en préservant sa conductivité électrique. Conforme à la directive RoHS.
Tréfilage (Ra 1.2 µm / Ra 47 µin). Le ponçage de la surface de la pièce avec du papier de verre de grain 400 à 600 améliore son aspect visuel.
Poli (Ra 0.8 µm / Ra 32 µin). La surface de la pièce est polie manuellement dans plusieurs directions afin d'améliorer encore son état de surface et de la rendre légèrement réfléchissante.
11. Tolérance du tournage CNC
S'il n'y a pas de spécification particulière, le tournage CNC suit généralement la norme ISO2768. Il convient de noter que la tolérance de la taille nominale inférieure à 0.5 mm doit être clairement indiquée sur le dessin.
Limites pour la taille nominale | Plastiques (ISO 2768-m) | Métaux (ISO 2768-f) |
0.5 mm* à 3 mm | ± 0.1mm | ± 0.05mm |
Plus de 3 mm à 6 mm | ± 0.1mm | ± 0.05mm |
Plus de 6 mm à 30 mm | ± 0.2mm | ± 0.1mm |
Plus de 30 mm à 120 mm | ± 0.3mm | ± 0.15mm |
Plus de 120 mm à 400 mm | ± 0.5mm | ± 0.2mm |
Plus de 400 mm à 1000 mm | ± 0.8mm | ± 0.3mm |
Plus de 1000 mm à 2000 mm | ± 1.2mm | ± 0.5mm |
Plus de 2000 mm à 4000 mm | ± 2mm |


