

Especialista em Prototipagem Rápida e Fabricação Rápida
Especialize-se em usinagem CNC, impressão 3D, fundição de uretano, ferramentaria rápida, moldagem por injeção, fundição de metal, chapas metálicas e extrusão
Siga-me no: 


Tudo o que você deve saber sobre fundição a vácuo
A moldagem a vácuo é um dos processos importantes para a fabricação de protótipos. Ela apresenta as vantagens de baixo custo e qualidade estável do produto. É muito adequada para testes rápidos de engenharia (testes rápidos de projetos), verificação de conceitos de design e demonstração física (exibição da estrutura física do produto). Antes de desenvolver um conceito ou ideia para a produção em massa, os projetistas precisam continuamente identificar problemas e aprimorar o planejamento do produto. Muitas peças plásticas industriais, como autopeças, robôs, dispositivos médicos e produtos eletrônicos, geralmente utilizam o processo de moldagem por injeção. Milhões de unidades são produzidas, mas o custo de abertura do molde é muito alto e o tempo para desenvolvê-lo é relativamente longo (e o ciclo de projeto e produção do molde também é extenso). O que torna o trabalho dos projetistas ainda mais difícil é que, se houver uma pequena falha no projeto, isso causará um enorme desperdício (o custo de modificação do molde é bastante alto). É importante saber que um conjunto de moldes de aço geralmente custa de 10,000 a dezenas de milhares de dólares, e o custo do tempo investido não pode ser compensado. Portanto, é essencial produzir pequenos lotes de peças plásticas para verificar o projeto, como por exemplo, de 20 a 500 peças. Nesse momento, a moldagem a vácuo é o método de processamento preferido.

O que é fundição a vácuo?
A fundição a vácuo, também conhecida como molde de silicone, usa o molde de silicone fabricado para replicar peças de plástico. O material de poliuretano derramado é desespumado, agitado, pré-aquecido e fundido sob condições de vácuo, e o processo de moldagem de cura secundária é realizado em um termostato a 60°C-80°C por 2-3 horas. A réplica feita de molde composto de silicone pode atingir a resistência e dureza do ABS e outros materiais, e também pode ser equipada com cores de acordo com os requisitos. O processo de fundição a vácuo pode fabricar pequenos lotes de peças plásticas com estruturas complexas, espessura de parede uniforme e certas funções e aparências.

O processo de fabricação de fundição a vácuo
O processo de fabricação da fundição a vácuo é dividido em três etapas: confecção do protótipo do molde principal, confecção do molde e vazamento das peças.
Passo 1: Protótipo do molde mestre
Você pode escolher qualquer material com características estáveis para fazer o protótipo do molde principal. Geralmente é feito de materiais plásticos ou metálicos. A única exigência é que esse material seja estável por um determinado período de tempo em uma temperatura elevada de 40°C.
Vale ressaltar que o protótipo tem papel decisivo na qualidade das peças copiadas. Se você deseja processar peças plásticas de alta precisão, alto brilho ou mesmo de alta transparência, o protótipo do molde mestre é melhor processado por usinagem CNC.
Também é uma escolha ideal fabricar o protótipo do modelo mestre pelo processo SLA, mas em comparação com o protótipo do modelo mestre processado pelo CNC, o custo da peça final pode ser bem diferente (a precisão será um pouco pior e o preço unitário ser ligeiramente inferior); é quando você escolhe o processo de fundição a vácuo para fabricar peças, as cotações de diferentes fabricantes serão bem diferentes, até várias vezes diferentes (uma das razões pelas quais as cotações de diferentes fabricantes são diferentes).
A superfície do protótipo do modelo principal também pode ser projetada com textura spray ou efeito fosco. O molde de silicone reproduzirá com precisão os detalhes e texturas, e a superfície da réplica final manterá um alto grau de consistência com o protótipo.
Passo 2: Faça o molde de silicone
O molde de vazamento é feito de silicone líquido, também conhecido como molde RTV. O silicone é quimicamente estável, auto-liberado e flexível, minimizando o encolhimento e replicando com eficiência os detalhes da peça do protótipo ao molde. Mexa o gel de sílica e o agente de cura uniformemente. A aparência do gel de sílica do molde é um líquido que flui, o componente A é o gel de sílica e o componente B é o agente de cura. Exemplo: Pegue 100 gramas de sílica gel e adicione 2 gramas de agente de cura (Nota: A sílica gel e o agente de cura devem ser misturados uniformemente. Se não forem misturados uniformemente, uma parte do molde será curada e uma parte não será curado, e o silicone será curado de forma desigual. Isso afetará a vida útil do molde de silicone e o número de voltas do molde, e até fará com que o molde seja descartado.
Aplique fita adesiva em locais planos ao redor do protótipo para formar uma superfície de separação após o corte subsequente do molde. O protótipo é então suspenso em uma caixa de fundição e bastões de cola são colocados nas peças para fornecer sprues e orifícios de ventilação para ventilação durante o processo de moldagem de silicone. Despeje o gel de sílica na caixa e depois evacue as bolhas de ar. O tempo não deve ser muito longo. Em circunstâncias normais, não deve exceder dez minutos para evitar que seja impossível escovar ou derramar após a ocorrência de reações de reticulação.
Coloque a caixa de fundição no forno para curar, a temperatura é de 40 ℃, o tempo é de 8 a 16 horas, esse tempo depende do volume do molde.
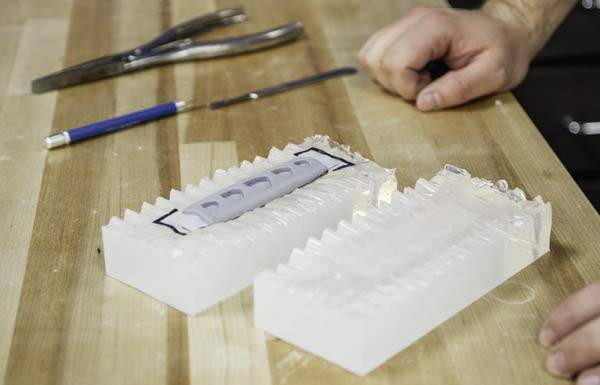
Após a cura da borracha de silicone, remova a caixa e o bastão de cola, corte ao longo da linha de separação e retire o protótipo. Neste momento, a borracha de silicone forma uma cavidade, que tem exatamente o mesmo formato do protótipo; desta forma, o molde de silicone pode ser feito sucesso.
Etapa 3: fundição a vácuo
Coloque o molde no forno para solidificar e pré-aqueça a 60-70 ℃.
Selecione um desmoldante adequado e use-o corretamente antes de fechar o molde, o que é muito importante para evitar aderências e defeitos superficiais.
Prepare a resina de poliuretano de acordo com os requisitos do projeto, misture a resina de dois componentes na proporção correta, agite totalmente e desgaseifique sob vácuo por 50 a 60 segundos e pré-aqueça a cerca de 40°C antes de usar.
Despeje a resina de poliuretano na cavidade do molde. Depois que a cavidade estiver preenchida, coloque o molde em um ambiente de vácuo para remover o ar da cavidade e preencha todas as posições do molde com silicone líquido para garantir que a forma do produto moldado seja exatamente a mesma do protótipo.
Continue a colocar o molde no forno para curar novamente. Tempo médio de cura: 1-3 horas para peças pequenas, 3-6 horas para peças grandes.
Após a cura, retire a peça fundida do molde de silicone e você poderá obter uma réplica da peça original.
Repita esse ciclo.
Seleção de materiais para fundição a vácuo
As resinas de poliuretano são polímeros com uma ampla gama de propriedades e aplicações. Os fabricantes de moldes a vácuo utilizam resinas de poliuretano, incluindo as da Hei-Cast, do Japão, e da Axson, da França. As propriedades do material são semelhantes às de plásticos de engenharia, como ABS, PMMA, PC, PP, PA, etc. Os tipos de resinas para moldagem variam de transparentes e translúcidas a coloridas, de borracha macia a plástico rígido, e até mesmo materiais resistentes a impactos, a altas temperaturas (120 °C) ou ao fogo (UL94-V0). O processo de moldagem a vácuo pode ser utilizado para moldagem por injeção secundária, e também é possível adicionar insertos.
Parâmetros técnicos de fundição a vácuo
Descrição | Nota de Tolerância |
Precisão | Devido à expansão térmica do líquido e às propriedades naturais do molde flexível, a taxa de encolhimento esperada é de +0.15%; a tolerância padrão é de ±0.15 mm/100 mm e a maior precisão pode chegar a ±0.05 mm. |
Tamanho máximo | O equipamento de vazamento a vácuo pode acomodar um tamanho máximo de 2d.0M*1.2M*1.0M. |
Espessura mínima da parede da peça | Para garantir o preenchimento adequado do molde, é necessária uma espessura de parede de pelo menos 0.75 mm. Para melhores resultados, recomendamos uma espessura de parede de pelo menos 1.5 mm. |
Número típico de réplicas | Até 25 réplicas por molde (dependendo da complexidade do molde e material de fundição); apenas 12 ou mesmo 10 réplicas podem ser feitas para um molde se a peça exigir alta qualidade (por exemplo, estruturas transparentes ou complexas) . |
Prazos de entrega típicos | Até 50 amostras fundidas podem ser produzidas em 10 a 15 dias, dependendo do tamanho e volume da peça |
Opções de acabamento para sobremoldagem a vácuo
Acabamento fosco/acetinado. O protótipo original possui acabamento fosco jateado, a peça de réplica tem um acabamento acetinado suave, e as peças transparentes e translúcidas com esse acabamento parecerão foscas. O acabamento fosco é útil para superfícies de fácil manuseio e áreas de alto contato, pois reduz a visibilidade de impressões digitais.
Acabamento semibrilhante. Um acabamento que possui algum brilho, mas não é muito reflexivo. O acabamento semibrilhante fica entre o alto brilho e o fosco, com uma superfície lisa e fácil de limpar.
Alto brilho. Crie um acabamento altamente reflexivo polindo o protótipo mestre antes de fazer o molde. Possui a maior transparência para peças transparentes. O acabamento especular pode ser usado para modelos cosméticos, lentes e muito mais.
O poliuretano pode ser misturado com pigmentos para obter uma variedade de cores. Preto, natural, claro e várias cores personalizadas (cores Raoul ou Pantone mais próximas de sua escolha).


Vantagens da fundição a vácuo
Entrega rápida. Até 50 peças podem ser entregues em 7 a 15 dias ou menos, dependendo das especificações (tamanho, construção) e da quantidade. Comparado com a moldagem por injeção, o tempo de produção da fundição a vácuo é menor. Os moldes de injeção tradicionais levam de 4 a 8 semanas para serem concluídos. Já o molde de silicone precisa de apenas 1 a 2 semanas para ficar totalmente pronto, e todas as peças complexas podem ser finalizadas em pouco tempo.
Baixo custo. O silicone é mais barato em termos de custo em comparação com os moldes de injeção. A moldagem por injeção é baseada na fabricação em aço ou alumínio. O custo de um molde de silicone pode variar entre centenas e milhares de reais, enquanto o custo de uma moldagem por injeção varia entre milhares e dezenas de milhares de reais.
Capaz de produzir peças grandes. Dependendo do tipo de equipamento utilizado, a fundição a vácuo pode criar peças muito grandes, como carcaças automotivas, grandes gabinetes para robôs, gabinetes para tomografia computadorizada, etc.
O acabamento superficial é superior ao da moldagem por injeção. O processo de vácuo remove as bolhas de ar e permite que o material se ligue completamente à cavidade, preservando os detalhes.
A fundição a vácuo permite produzir peças ou designs complexos de uma só vez , enquanto o processamento CNC geralmente exige que a peça seja dividida e produzida de acordo com o tamanho e a estrutura.
Diversas cores à sua escolha. Pigmentos de cor podem ser adicionados à resina para uma variedade de opções de cores.
Repetibilidade. O molde de silicone pode ser usado cerca de 20 vezes antes de precisar ser substituído.
Aplicação de fundição a vácuo
Indicado para produção em pequenos lotes. A moldagem dupla a vácuo é ideal para pequenos lotes — quando as quantidades se mostram insuficientes para justificar o investimento em moldes de injeção — e para peças de produção de primeira linha (first-run), que podem ser concluídas semanas antes que os moldes de produção estejam prontos.
O processo de fundição a vácuo é relativamente barato , tornando quaisquer alterações de projeto necessárias fáceis e econômicas. Além disso, diferentes materiais podem ser usados para o mesmo molde, permitindo que os projetos sejam testados com múltiplos materiais.
Testes de mercado. Os acabamentos de alta qualidade tornam as peças fundidas a vácuo ideais para testes com consumidores, avaliações de usuários e modelos conceituais. Com o mesmo conceito de design, se você não souber qual cor é a melhor para o produto, pode criar um molde de silicone, produzir de 10 a 15 peças fundidas e pintar cada uma com a cor e a textura do seu design, permitindo que o departamento de design as utilize como referência. Até mesmo discussões internas em reuniões de gestão permitem que as mudanças sejam rapidamente adaptadas para testes adicionais ou lançamento no mercado.
Em agosto de 2021, um fabricante de bicicletas nos Estados Unidos precisava produzir 50 capas de lanterna traseira com textura regular em formato de diamante e que fossem transparentes. Considerando o orçamento disponível, optou-se pelo processo de fundição a vácuo , seguido de polimento. Uma equipe especializada verificou o produto e, após receber as peças protótipo, o cliente ficou extremamente satisfeito e as expectativas foram superadas. Conclusão: as peças moldadas a vácuo conseguiram replicar com precisão a estrutura, os detalhes e a textura do protótipo, proporcionando o mesmo acabamento superficial e alcançando resultados de produção semelhantes aos obtidos por moldagem por injeção.


