

Especialista em Prototipagem Rápida e Fabricação Rápida
Especialize-se em usinagem CNC, impressão 3D, fundição de uretano, ferramentaria rápida, moldagem por injeção, fundição de metal, chapas metálicas e extrusão
Siga-me no: 


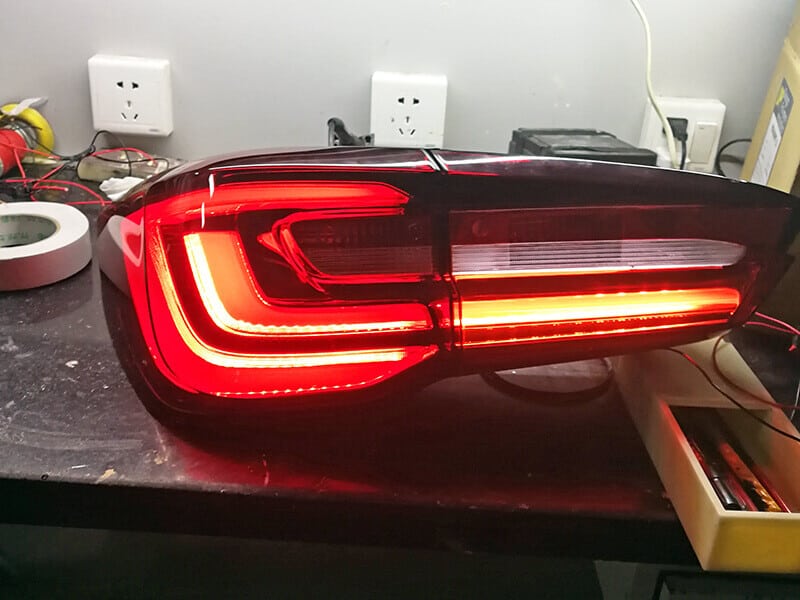
Solução para realizar a fabricação de peças ópticas de prototipagem para carros
É um trabalho desafiador fabricar a prototipagem de peças ópticas para carros para a empresa de prototipagem mais rápida. A parte mais difícil é como tornar as peças ópticas claras. Os carros trazem grande comodidade para as pessoas e iteram muitas marcas e modelos a cada ano. Especialmente os veículos elétricos populares, como Tesla, tornaram-se marcas de automóveis bem conhecidas nos últimos anos. Para aumentar a competitividade, o tempo de desenvolvimento do protótipo do veículo está cada vez menor, mas ainda deve-se reservar um tempo para avaliar o desempenho e a interação entre cada parte, pois envolve vida. Por exemplo, a iluminação do automóvel inclui faróis, lanternas traseiras, faróis de neblina, piscas, luzes internas, refletores, guias óticas, defletores e lentes. A solução para fabricar a prototipagem de peças ópticas para carros inclui uma série de processos, desde a revisão do conceito de design até a fabricação e teste do sistema óptico, do protótipo do invólucro à montagem do componente óptico.
1.Fase de desenvolvimento de prototipagem de peças ópticas para automóveis.
a. protótipo de engenharia.
Durante o processo de design e pré-produção, muitos protótipos devem ser feitos para verificar a função ou a aparência do produto final. Depois disso, o brilho, função e outros parâmetros de função básica da lanterna traseira serão testados. Geralmente leva 1-2 protótipos.

b. Protótipo de verificação de projeto.
A verificação do projeto começa assim que a função inicial do protótipo de iluminação do veículo é aprovada. Esta etapa visa otimizar a forma geométrica da iluminação do carro e verificar a montagem pela primeira vez. Geralmente, a primeira montagem vai encontrar muitos problemas que precisam ser corrigidos no projeto, e o novo protótipo deve ser remanufaturado para reavaliar seu projeto, pois a correção pode acarretar em outros problemas. Este é um processo iterativo. Geralmente, não mais do que 20 protótipos são produzidos nesta fase. O teste de verificação do projeto também inclui o teste de resistência. Para iluminação de veículos e outros protótipos, inclui principalmente um teste de impacto, jogando alguns objetos duros na lente para ver se ela aguenta um grande impacto. De acordo com os resultados dos testes, alguns materiais podem ser alterados para se adaptarem melhor ao ambiente hostil e às necessidades dos fabricantes.

c. Protótipo de verificação de fabricação.
Após a conclusão de vários testes de fatores, a primeira tentativa será feita para fabricar em massa o protótipo de lâmpadas de iluminação automotiva, geralmente até 1000 produtos. Esta etapa é o processo de otimização da produção.

2.Soluções de fabricação.
Diferentes métodos são geralmente usados para fabricar protótipos em diferentes estágios do desenvolvimento da iluminação automotiva.
a. Na primeira etapa , podem ocorrer o maior número de iterações, pois o esquema de design final ainda não foi definido. Portanto, os protótipos devem ser refeitos o mais rápido possível, e provavelmente serão completamente diferentes uns dos outros. O processo ideal nesta etapa é a manufatura aditiva, que é a impressão 3D. Este é um método de fabricação de peças complexas de forma livre sem a necessidade de preparação para produção em massa. Este processo consiste na sinterização de plástico camada por camada, de acordo com o modelo CAD da peça.

b. A segunda etapa requer dezenas de peças, portanto a impressão 3D pode não ser mais viável. As lâmpadas de iluminação automotiva geralmente são feitas de plástico transparente (policarbonato ou PMMA), podendo ser moldadas em poliuretano. Comparado com moldes de injeção, o processo de fabricação com moldes de poliuretano é mais rápido e o custo é menor. Naturalmente, o método de fabricação mais comum é a usinagem CNC. A contratação de serviços de usinagem CNC de 3, 4 ou 5 eixos permite obter um efeito de transparência espelhada ainda maior.
c. A terceira etapa consiste basicamente em testes de produção em massa. Portanto, a moldagem por injeção é o principal processo de fabricação para moldes de injeção de aço ou alumínio, que são mais caros. Para obter boa transparência da lâmpada e acabamento superficial, podem ser utilizadas máquinas de retificação e métodos de polimento.
3. Dificuldades na fabricação de protótipos de peças ópticas para carros
a. Fabricação de guias de luz. A fabricação de guias de luz é a parte mais complexa do processo de prototipagem. Um guia de luz é um tubo transparente único, que desempenha um papel fundamental na iluminação. Quando uma fonte de luz é posicionada em uma das extremidades do guia, a luz reflete na superfície do trilho e se propaga na direção do seu eixo, resultando em um eixo mais brilhante com um ângulo de incidência maior. Isso significa que é possível criar efeitos de luz complexos e obter uma iluminação mais intensa. Os materiais utilizados na prototipagem transparente e na prototipagem óptica são principalmente acrílico transparente (PMMA) e policarbonato (PC), para se obter uma superfície espelhada clara e transparente.

A fabricação de guias de luz exige tecnologia de processamento de plástico de alta precisão. A tecnologia de usinagem CNC proporciona excelente qualidade de superfície. O raio de processamento dos detalhes ópticos não excederá R0.005” (R0.125 mm), e a tolerância da superfície óptica processada atingirá +/-0.001” (+/-0.025 mm). Combinando a capacidade de processamento das melhores máquinas de fresagem CNC de 3, 4 e até 5 eixos, e adotando a mais recente tecnologia de processamento de diamante (SPDM ou SPDT), é possível igualar a capacidade de micromecanização de 5 eixos e produzir uma série de lentes e guias de luz com excelente qualidade óptica.
b. Fabricação do refletor. Utiliza-se equipamento de usinagem CNC de 5 eixos de precisão e tecnologia de corte de alta velocidade para processar refletores de alumínio com geometria complexa, melhorando a refletividade, a intensidade de iluminação e o alcance da luz. Geralmente, utiliza-se alumínio 7075 ou 7022 para fresar a superfície óptica com raio de R0.1 ou R0.15 mm, sendo que as arestas vivas expostas podem ser arredondadas para, no máximo, R0.1 mm. Realizam-se duas digitalizações 3D e medições de rugosidade, resultando em uma rugosidade final de polimento de Ra (μm) 0.05. A tolerância de precisão da superfície em todas as digitalizações do processo está dentro de ± 0.05 mm.


c. Soluções de seccionamento e colagem. Para alguns protótipos muito complexos, o seccionamento e a colagem são necessários para o processamento quando a fresadora de 5 eixos não é viável. As soluções de seccionamento e colagem podem reduzir custos de processamento e solucionar limitações. Através de um tratamento de separação adequado e um excelente acabamento, as linhas de adesivo visíveis na superfície podem ser habilmente disfarçadas. As linhas deixadas pelos componentes ópticos após a colagem só podem ser cobertas por uma solução de decomposição e um processamento fino contínuo.
d. Polimento. O polimento do acrílico ajuda a apresentar a melhor transparência e transmitância de todos os plásticos transparentes. Embora o PMMA processado por CNC tenha um bom acabamento superficial, é difícil obter alta definição, o que exige habilidades especiais de polimento. Isso ocorre porque o acrílico é um material sensível à tensão e bastante quebradiço. O polimento manual do acrílico requer diferentes níveis de processo. O polimento de alta definição deve começar com lixas de grão 400 ou 600, removendo primeiro as marcas da ferramenta na superfície, depois passando gradualmente para grãos 800, 1000 e 1500, e finalmente utilizando lixa de grão 2000. A superfície polida ficará extremamente lisa, sem quaisquer linhas ou marcas de usinagem. Por fim, é necessário usar pasta de polimento para refinar o processo, e a superfície final fica super clara e transparente, sem quaisquer marcas de lixamento ou arranhões.

O policarbonato (PC para abreviar) é muito mais forte que o acrílico e tem melhores propriedades mecânicas. Sua transparência é inferior apenas ao ácido acrílico. Costumamos usar polimento e polimento a vapor para obter propriedades óticas semelhantes ao acrílico. O processo de polimento do policarbonato é o mesmo do polimento manual do acrílico. A superfície é polida com papel abrasivo de 400 # a 2000 # para remover as marcas de processamento. O vapor é fervido em diclorometano em um recipiente fechado, então o vapor flui através da superfície de policarbonato e a superfície fica clara e transparente. Vale ressaltar que após o processo de polimento, as peças devem ser enviadas para um ambiente seco para evaporação do diclorometano (tóxico).


A DDPROTOTYPE se concentra em fornecer protótipos completos de iluminação de veículos, fornecendo serviços profissionais de protótipos para muitos fabricantes e fornecedores de automóveis conhecidos em todo o mundo. Nós nos concentramos no desenvolvimento de vários protótipos de automóveis e tecnologias de fabricação rápida, fornecendo processamento CNC, impressão 3D, fundição a vácuo, molde rápido de alumínio, moldagem por injeção de pequenos lotes e processamento de chapa metálica. A melhor combinação de fresadoras CNC de 3 eixos, 4 eixos e 5 eixos, equipadas com uma máquina-ferramenta com curso superior a 1 metro, tem o conhecimento para processar peças plásticas transparentes sem defeitos. Com soluções eficazes de divisão e encadernação, tecnologia de polimento manual altamente qualificada, o uso de ferramentas de diamante pode alcançar a melhor qualidade de superfície e a menor ferramenta pode ser processada em R0.1 mm, apresentando perfeitamente os detalhes ópticos do designer.


