


Especialista em Prototipagem Rápida e Fabricação Rápida
Especialize-se em usinagem CNC, impressão 3D, fundição de uretano, ferramentaria rápida, moldagem por injeção, fundição de metal, chapas metálicas e extrusão
Siga-me no: 


Resumindo tudo sobre torneamento CNC
Hoje, as operações de pesquisa e desenvolvimento em muitos setores dependem da usinagem CNC de peças ou montagens. O torneamento CNC é uma forma de usinagem CNC usada para criar peças ou protótipos circulares, cilíndricos, cônicos ou outros. Embora sua gama de aplicações não seja tão popular quanto o torneamento CNC, ainda é um processo de fabricação versátil e econômico que pode produzir um grande número de peças em uma variedade de materiais. Neste artigo, veremos em detalhes para que serve o torneamento CNC, como funciona, suas vantagens e desvantagens e como ele difere de outros processos de fabricação, como fresamento ou retificação.
1. O que é torneamento CNC?
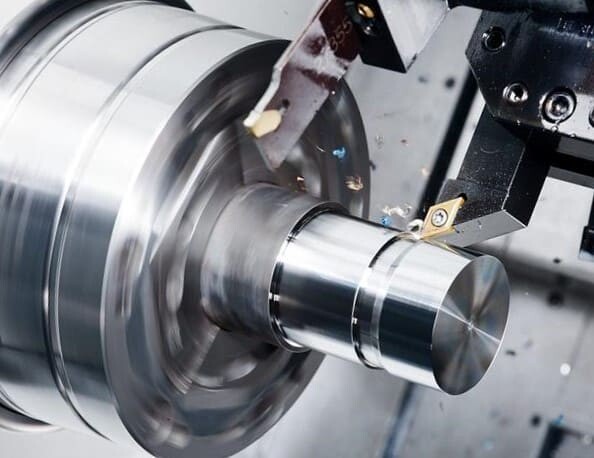
A usinagem CNC é um processo de fabricação no qual uma barra é fixada em uma placa e girada enquanto uma ferramenta entra em contato com a peça a uma velocidade predefinida para remover material e criar uma peça ou protótipo axissimétrico. O eixo de rotação das máquinas de torneamento CNC é dividido em direções horizontal e vertical, sendo esta última utilizada principalmente para fabricar peças relativamente longas com raios grandes. Se o torno CNC também possuir a função de fresamento, ele poderá permitir a usinagem de peças ou componentes com outros formatos.
O material selecionado geralmente é uma barra redonda ou outros quadrados ou hexágonos regulares.
Dependendo do torno CNC, o comprimento permitido da barra pode ser diferente.
As ferramentas do torno CNC são instaladas na torre de perfuração rotativa e controladas pelo computador. Quanto mais ferramentas houver na torre, mais opções haverá para fazer peças complexas.
Os tornos CNC podem cortar a parte externa da peça de trabalho e fazer furos por dentro para fazer peças tubulares.

2. Qual é a função do torneamento CNC?
O torneamento CNC é usado principalmente para fabricar peças axissimétricas, como eixos redondos, tubos ocos, cones, hastes roscadas ou buchas, etc., enquanto para o fresamento CNC é relativamente difícil fabricar peças com contornos circulares. As peças fabricadas por torneamento CNC têm um acabamento de superfície muito liso e tolerâncias apertadas, mesmo dentro de ± 0.0002 polegadas. Às vezes, a cooperação de fresagem CNC e torneamento CNC pode melhorar muito a eficiência. Por exemplo, o fresamento CNC é executado nas peças após o torneamento CNC. Os maquinistas podem fabricar ainda mais recursos assimétricos nas peças para aproveitar ao máximo as vantagens dos dois processos de fabricação.

3. Principais fatores a serem considerados em peças de torneamento CNC
O diâmetro externo da peça. A usinagem CNC é frequentemente adequada para prototipagem e produção de baixo volume. Um fator chave a ser considerado para determinar se a usinagem CNC de uma peça é o método de fabricação mais econômico é o diâmetro externo (DE) da peça. O torno CNC tem um limite máximo para o diâmetro externo da barra. Quando o diâmetro externo excede o tamanho máximo permitido pelo torno CNC (como 2.5 polegadas), ele precisa ser fixado separadamente, o que pode afetar o prazo de entrega e o custo.
Ferramenta CNC . Outro fator importante a considerar são as ferramentas CNC. Independentemente da espessura ou tamanho da ferramenta, a aresta de corte tem um formato cilíndrico que deixa um raio ao usinar cantos internos. Para algumas peças com características especiais, é necessário escolher a ferramenta CNC mais adequada.
Características da peça. Para peças projetadas com rebaixos, o torneamento CNC é uma solução eficaz. Isso pode apresentar alguns desafios para a fresagem CNC, que requer ferramentas especiais mais longas com o risco de vibração, perda de precisão, acabamento superficial ruim, etc.
Peças assimétricas. Para peças assimétricas, o torneamento CNC não é o ideal.


4. Vantagens do torneamento CNC
Reduza o erro humano. Optar por um serviço de torneamento CNC pode reduzir significativamente o erro humano. Uma vez programado e configurado, o torno CNC funciona automaticamente e pode fabricar peças com os resultados esperados.
Aumente a eficiência da produção. A maioria dos tornos CNC opera em alta velocidade e pode funcionar por longos períodos sem interrupção. Um único operador pode supervisionar o funcionamento de várias máquinas, o que contribui para o aumento da eficiência da produção sem a necessidade de contratar mão de obra adicional.
Reduza o desperdício de materiais. Os tornos CNC raramente desperdiçam materiais ou recursos disponíveis, especialmente metais preciosos como titânio, alumínio 7075, etc., economizando efetivamente o custo total.
Alta precisão. O torneamento CNC oferece alta precisão de usinagem e acabamento superficial, e as peças fabricadas apresentam sempre qualidade consistente.
5. Desvantagens do torneamento CNC
Além das vantagens do torneamento CNC, também precisamos considerar algumas de suas desvantagens. Obviamente, o torneamento CNC requer mais investimento inicial do que o torneamento manual.
Requer alto custo de configuração
Requisitos técnicos mais elevados para mecânica e capacidade de programação
Apenas rentável para peças axissimétricas
Os tornos CNC precisam de manutenção e podem não ser capazes de corrigir a falha imediatamente
Pesando as características do torneamento CNC, as vantagens superam em muito as desvantagens.
6. Como funciona o torneamento CNC
Projeto CAD/CAM . O processo de torneamento CNC é totalmente automatizado, mas é precedido por uma representação digital da peça necessária para o projeto CAD/CAM, que é então convertida em código G, a linguagem do torno CNC. O código G controla a taxa de avanço, a velocidade de rotação, a troca de ferramentas, etc., da máquina-ferramenta CNC. Isso geralmente pode ser simulado em softwares como o MasterCAM do AutoCAD Fusion, que permite a visualização do processo de fabricação, desde a matéria-prima até o produto final.


Processo de torneamento. Após a configuração do código G, o operador prepara e carrega a torre. A torre pode acomodar diversas ferramentas simultaneamente. Com as hastes fixadas, inicia-se o corte automatizado do excesso de material até que a peça ou protótipo desejado seja fabricado.
7. Tipo de torneamento CNC
Existem muitos tipos diferentes de torneamento CNC, como torneamento, rebaixamento, recartilhamento, furação, faceamento, mandrilamento, etc., e diferentes operações podem ser executadas para obter a forma desejada. A seguir estão as operações comuns que você usa em seus projetos de torneamento CNC.
Durante o faceamento , uma ferramenta de ponto único move-se radial ou axialmente a partir da borda da peça para cortar uniformemente camadas finas de material, deixando uma superfície lisa. A profundidade de corte da superfície é geralmente relativamente pequena e pode ser processada radial ou axialmente em um único ponto.
Torneamento cônico. O corte com faca transforma o material em um cone, onde o diâmetro da peça diminui ou aumenta de uma extremidade à outra (pense, por exemplo, no formato de uma ampulheta).
Torneamento de formas. Corte o material e crie peças com contornos usando facas redondas, curvas ou de formato suave.
Torneamento de contornos. As fresas de ponto único podem usinar peças redondas, curvas ou lisas com curvas contínuas.
Chanfro. O chanfro é geralmente feito a 45 graus, para evitar danos à borda afiada da peça ou por segurança. Bordas chanfradas são mais resistentes a danos do que bordas quadradas ou outras bordas afiadas.
Dividir. Use uma ferramenta de corte especial para cortar um sulco reto até que ele seja removido.
Rosqueamento. Os canais helicoidais são cortados para se ajustarem a parafusos com especificações de rosca uniformes.
Chato. Aumente a abertura existente.
Perfuração. O processo de remover material do interior de uma peça para criar um furo usando uma broca helicoidal especial.
Recartilhamento . Consiste em cortar linhas retas, inclinadas ou padrões em ziguezague na superfície da peça, o que não só aumenta o atrito, como também melhora o efeito visual.
Ranhuramento. O processo de usinagem de uma cavidade estreita em uma peça.


8. Materiais compatíveis com torneamento CNC
O torneamento CNC pode ser compatível com centenas de materiais, incluindo vários metais ou plásticos para você escolher. Escolher o material certo é fundamental para fazer uma peça ou protótipo personalizado. Apresentamos vários dos materiais mais amplamente utilizados e observamos a aplicabilidade comum de cada material.
Alumínio. O alumínio é um dos materiais mais utilizados para torneamento CNC, possuindo uma excelente relação resistência/peso e sendo extremamente resistente à corrosão. As peças de alumínio podem ser anodizadas para aumentar ainda mais sua resistência e proteção contra corrosão, e estão disponíveis em diversas cores para aprimorar a estética. O torneamento CNC de alumínio é amplamente utilizado nas indústrias aeroespacial, de equipamentos médicos, de peças automotivas e de carcaças. Alguns exemplos de ligas de alumínio comuns incluem alumínio 5052, alumínio 7075, alumínio 7075-T6, alumínio 6063-T5, alumínio 7050-T7451, alumínio MIC-6, alumínio 6061-T6, alumínio 2024-T3, entre outras.

Aço. Devido à sua excelente resistência e dureza, o aço é frequentemente utilizado em peças sujeitas a alta tensão e atrito, como engrenagens e eixos. Os tipos de aço mais comuns são o aço-liga 4130, o aço-liga 4140, o ASTM A36, o aço 1018, o aço A36, etc.

Aço inoxidável. Após tratamento térmico, o aço inoxidável apresenta excelente resistência mecânica e à corrosão, sendo amplamente utilizado nas indústrias aeroespacial, de equipamentos médicos, alimentícia e outras. Os modelos mais comuns de aço inoxidável são: aço inoxidável 15-5, aço inoxidável 17-4, aço inoxidável 18-8, aço inoxidável 303, aço inoxidável 304, aço inoxidável 316/316L, aço inoxidável 416 e aço inoxidável 420.

Titânio. O titânio possui excelente resistência, resistência à corrosão, biocompatibilidade e é muito adequado para a fabricação de implantes médicos, aeronaves e outras áreas. A liga de titânio mais comumente usada é o titânio 6Al-4V.

Resumo de materiais metálicos comuns para torneamento CNC
Alumínio: | Aço inoxidável | Aço macio, liga e ferramenta | outro metal |
6061-T6 | 303 | Aço doce 1018 | Latão C360 |
6082 | 304L | Aço doce 1045 | Cobre C101 |
7075-T6 | 316L | Liga de aço 1215 | Cobre C110 |
5083 | 2205 Dúplex | Aço macio A36 | Grau de Titânio 1 |
5052 | 17-4 | Liga de aço 4130 | Grau de Titânio 2 |
2014 | 15-5 | Liga de aço 4140 | Invar |
2017 | 416 | Liga de aço 4340 | Inconel 718 |
2024 | 420 | Aço Ferramenta A2 | Magnésio AZ31B |
6063 | 430 | Aço Ferramenta A3 |
|
7050 | 440C | Aço de ferramenta D2 |
|
A380 | 301 | Aço Ferramenta S7 |
|
MIC 6 |
| Aço Ferramenta H13 |
|
|
| Aço Ferramenta O1 |
Existem também muitas opções para torneamento CNC de materiais plásticos comuns.
PVC. O PVC é um material de baixo custo com boa resistência à corrosão e a produtos químicos. Pode ser utilizado em uma ampla gama de aplicações, desde brinquedos infantis até gasodutos.
Nylon. O nylon é um plástico versátil e de baixo custo, resistente ao calor, a produtos químicos e à abrasão, podendo substituir o metal em alguns casos e ser usado para criar peças de alta resistência e com tolerâncias rigorosas.
Plásticos | Plástico Reforçado |
ABS | Garolita G-10 |
polipropileno | Polipropileno (PP) 30% GF |
nylon 6 | Náilon 30%GF |
Delrin (POM-H) | FR-4 |
Acetal (POM-C) | PMMA (acrílico) |
PVC | PEEK |
HDPE |
|
UHMWPE |
|
Polycarbonate |
|
PET |
|
PTFE (Teflon) |
9、Diretrizes de projeto de torneamento CNC
Resume valores recomendados e tecnicamente viáveis para recursos comuns de peças torneadas CNC.
Característica | Tamanho recomendado | Tamanho viável |
mín. tamanho do recurso | Ø 2.5 mm | Ø 0.5 mm |
Bordas internas | R 8 milímetros | R 0.25 milímetros |
Espessura mínima de parede | 0.8 mm (para metais) | 0.5 mm (para metais) |
Buracos | Diâmetro:tamanhos de broca padrão | Diâmetro: Ø 0.5 mm |
Threads | Tamanho: M6 ou maior | Tamanho: M2 |
10. Processo de tratamento de superfície de peças torneadas CNC
As peças de torneamento CNC têm uma variedade de processos de tratamento de superfície para escolher. De acordo com o resumo da DDPROTOTYPE, um dos principais fabricantes de protótipos na China, os pós-tratamentos mais comuns são os seguintes.
Acabamento usinado (Ra 3.2 μm / Ra 126 μin). Este é o processo padrão de preparação de superfície mais econômico, com as tolerâncias mais rigorosas, incluindo rebarbação e chanframento, se necessário.

Acabamento (Ra 1.6μm /0.8μm). Normalmente, as peças acabadas apresentam uma superfície lisa, sem marcas visíveis, e não necessitam de polimento manual.

Jateamento de areia. Microesferas de vidro são pulverizadas sobre a superfície da peça sob alta pressão para criar uma textura granulada.

Acabamento escovado + anodizado tipo II (brilhante). O acabamento escovado antes da anodização tipo II confere à peça uma cor brilhante, maior dureza e resistência à corrosão.

Jateado com areia + Anodizado Tipo II (Fosco). As peças jateadas com areia e anodizadas Tipo II apresentam boa resistência à corrosão.

Anodização tipo III (anodização dura). As peças anodizadas tipo III apresentam melhor resistência à corrosão e ao desgaste.

Revestimento em pó. O revestimento em pó funciona em todos os metais, formando uma camada resistente e durável na superfície da peça.

Trefilação + eletropolimento (Ra 0.8 μm / Ra 32 μin). As peças escovadas e eletropolidas apresentam um acabamento liso e refinado.
Óxido negro. Um processo de tratamento superficial adequado para aço, utilizado para melhorar a resistência à corrosão de peças de aço e reduzir eficazmente a reflexão.
Revestimento de conversão de cromato. A aplicação de um revestimento de conversão de cromato em uma peça aumenta a resistência à corrosão, mantendo sua condutividade elétrica. Em conformidade com a RoHS.
Trefilação (Ra 1.2 μm / Ra 47 μin). A redução da rugosidade superficial da peça com lixa de grão 400 a 600 melhora a qualidade visual.
Polido (Ra 0.8 μm / Ra 32 μin). A superfície da peça é polida manualmente em múltiplas direções para melhorar ainda mais o acabamento superficial e conferir um aspecto levemente reflexivo.
11. Tolerância de torneamento CNC
Se não houver nenhuma especificação especial, o torneamento CNC geralmente segue o padrão ISO2768. Vale ressaltar que a tolerância do tamanho nominal abaixo de 0.5 mm precisa estar claramente indicada no desenho.
Limites para tamanho nominal | Plásticos (ISO 2768-m) | Metais (ISO 2768-f) |
0.5 mm* a 3 mm | ± 0.1mm | ± 0.05mm |
Acima de 3mm a 6mm | ± 0.1mm | ± 0.05mm |
Acima de 6mm a 30mm | ± 0.2mm | ± 0.1mm |
Acima de 30mm a 120mm | ± 0.3mm | ± 0.15mm |
Acima de 120mm a 400mm | ± 0.5mm | ± 0.2mm |
Acima de 400mm a 1000mm | ± 0.8mm | ± 0.3mm |
Acima de 1000mm a 2000mm | ± 1.2mm | ± 0.5mm |
Acima de 2000mm a 4000mm | ± 2mm |


