



CNC 터닝에 대한 모든 것 요약
오늘날 많은 산업 분야의 연구 개발 작업은 부품 또는 어셈블리의 CNC 가공에 의존합니다. CNC 터닝은 원형, 원통형, 테이퍼형 또는 기타 모양의 부품이나 프로토타입을 만드는 데 사용되는 CNC 가공의 한 형태입니다. 적용 범위가 CNC 터닝만큼 대중적이지는 않지만 여전히 다양한 재료로 많은 수의 부품을 생산할 수 있는 다재다능하고 비용 효율적인 제조 공정입니다. 이 기사에서는 CNC 선삭의 용도, 작동 방식, 장단점, 밀링 또는 연삭과 같은 다른 제조 공정과의 차이점에 대해 자세히 살펴보겠습니다.
1. CNC 터닝이란?
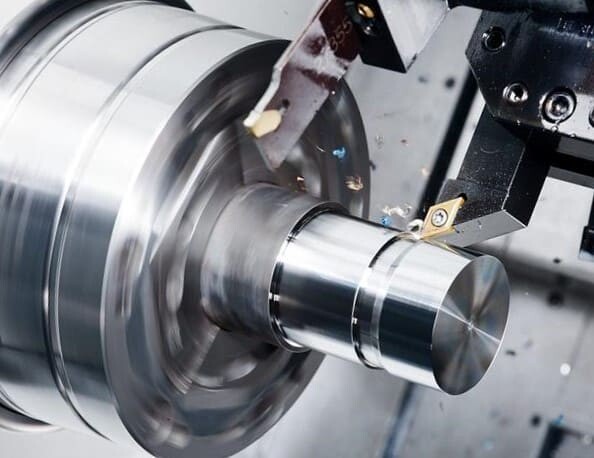
CNC 선반 가공은 척에 고정된 봉을 회전시키면서 공구를 일정한 속도로 공작물에 접촉시켜 재료를 제거함으로써 대칭형 부품이나 시제품을 제작하는 제조 공정입니다. CNC 선반의 회전축은 수평 또는 수직 방향으로 나뉘며, 수직 방향은 주로 곡률 반경이 큰 비교적 긴 부품을 가공하는 데 사용됩니다. CNC 선반에 밀링 기능까지 갖춘 경우, 다른 형상의 부품이나 구성 요소도 밀링 가공할 수 있습니다.
선택한 재료는 일반적으로 둥근 막대 또는 기타 일반 사각형 또는 육각형입니다.
CNC 선반에 따라 허용 가능한 바 길이가 다를 수 있습니다.
CNC 선반의 도구는 회전식 드릴링 타워에 설치되고 컴퓨터에 의해 제어됩니다. 터렛에 도구가 많을수록 복잡한 부품을 만들기 위한 옵션이 더 많아집니다.
CNC 선반은 공작물의 외부를 절단하고 내부에서 구멍을 뚫어 관형 부품을 만들 수 있습니다.

2. CNC 터닝의 기능은 무엇입니까?
CNC 터닝은 주로 원형 샤프트, 중공 튜브, 테이퍼, 나사 막대 또는 부싱 등과 같은 축 대칭 부품을 제조하는 데 사용되는 반면 CNC 밀링의 경우 원형 윤곽이 있는 부품을 제조하는 것이 상대적으로 어렵습니다. CNC 터닝으로 제조된 부품은 표면 마감이 매우 매끄럽고 공차가 ±0.0002인치 이내로 엄격합니다. 때로는 CNC 밀링과 CNC 터닝의 협력으로 효율성을 크게 향상시킬 수 있습니다. 예를 들어 CNC 터닝 후 부품에 CNC 밀링이 수행됩니다. 기계공은 두 가지 제조 공정의 장점을 최대한 활용하기 위해 부품에 비대칭 기능을 추가로 제조할 수 있습니다.

3. CNC 터닝 부품에서 고려해야 할 핵심 요소
부품의 외경. CNC 선삭은 시제품 제작 및 소량 생산에 적합한 경우가 많습니다. CNC 선삭이 가장 비용 효율적인 제조 방법인지 판단할 때 고려해야 할 핵심 요소는 부품의 외경(OD)입니다. CNC 선반은 봉의 외경에 최대 제한이 있습니다. 외경이 CNC 선반에서 허용하는 최대 크기(예: 2.5인치)를 초과하는 경우, 별도로 고정해야 하므로 납기 및 비용에 영향을 미칠 수 있습니다.
CNC 공구 . 또 다른 중요한 요소는 CNC 공구입니다. 공구가 아무리 얇고 작더라도 절삭날은 원통형이기 때문에 내부 모서리를 가공할 때 곡률이 발생합니다. 특수한 형상을 가진 부품의 경우, 가장 적합한 CNC 공구를 선택하는 것이 필수적입니다.
부품 특성. 언더컷이 있는 부품의 경우 CNC 선삭이 효과적인 해결책입니다. 이는 CNC 밀링에 몇 가지 어려움을 야기할 수 있는데, 밀링에는 더 긴 특수 공구가 필요하며, 이로 인해 채터링, 정밀도 저하, 표면 조도 불량 등의 위험이 있습니다.
비대칭 부품. 비대칭 부품의 경우 CNC 선삭은 이상적인 방법이 아닙니다.


4. CNC 터닝의 장점
인적 오류를 줄이세요. CNC 선반 서비스를 선택하면 인적 오류를 크게 줄일 수 있습니다. CNC 선반은 프로그래밍 및 설정이 완료되면 자동으로 작동하여 원하는 결과물을 얻어 부품을 생산할 수 있습니다.
생산 효율을 향상시키세요. 대부분의 CNC 선반은 비교적 빠른 속도로 장시간 중단 없이 작동할 수 있습니다. 한 명의 작업자가 여러 대의 기계를 관리할 수 있으므로 추가 인력을 고용할 필요 없이 생산 효율을 높일 수 있습니다.
재료 낭비율을 줄입니다 . CNC 선반은 특히 티타늄, 알루미늄 7075 등과 같은 귀금속 가공 시 재료나 가용 자원을 거의 낭비하지 않아 총비용을 효과적으로 절감합니다.
높은 정밀도. CNC 선삭은 높은 가공 정밀도와 표면 조도를 자랑하며, 제조된 부품은 항상 일관된 품질을 유지합니다.
5. CNC 터닝의 단점
CNC 터닝의 장점 외에도 몇 가지 단점도 고려해야 합니다. 물론 CNC 터닝은 수동 터닝보다 초기 투자가 더 많이 필요합니다.
높은 설치 비용 필요
역학 및 프로그래밍 능력에 대한 높은 기술 요구 사항
축대칭 부품에만 비용 효율적
CNC 선반은 유지 보수가 필요하며 결함을 즉시 수정하지 못할 수 있습니다.
CNC 터닝의 특징을 따져보면 장점이 단점보다 훨씬 큽니다.
6. CNC 터닝 작동 방식
CAD/CAM 설계. CNC 선삭 공정은 모두 자동화되어 있지만, CAD/CAM 설계를 위해 부품의 디지털 표현이 먼저 생성되고, 이 표현은 CNC 선반의 언어인 G 코드로 변환됩니다. G 코드는 CNC 공작기계의 이송 속도, 회전 속도, 공구 교환 등을 제어합니다. 이러한 과정은 AutoCAD Fusion의 MasterCAM과 같은 소프트웨어를 통해 시뮬레이션할 수 있으며, 재료부터 최종 제품까지 제조 공정을 시각화할 수 있습니다.


선삭 공정. G 코드가 설정되면 작업자는 터릿을 설치하고 공구를 장착합니다. 터릿에는 여러 개의 공구를 동시에 장착할 수 있습니다. 로드가 제자리에 고정되면 원하는 부품이나 시제품이 제작될 때까지 불필요한 재료를 자동으로 절삭하는 작업이 시작됩니다.
7. CNC 터닝 타입
터닝, 언더컷, 널링, 드릴링, 페이싱, 보링 등과 같은 다양한 유형의 CNC 터닝이 있으며 원하는 모양을 얻기 위해 다양한 작업을 수행할 수 있습니다. 다음은 CNC 터닝 프로젝트에서 사용하는 일반적인 작업입니다.
페이싱 가공 시 , 단일 포인트 공구가 공작물의 가장자리에서 방사 방향 또는 축 방향으로 이동하면서 얇은 재료 층을 고르게 절삭하여 매끄러운 표면을 만듭니다. 표면의 절삭 깊이는 일반적으로 비교적 얕으며, 단일 포인트에서 방사 방향 또는 축 방향으로 가공할 수 있습니다.
테이퍼 선삭. 칼날을 이용한 절단으로 재료를 원뿔 모양으로 가공하는데, 이때 가공물의 지름은 한쪽 끝에서 다른 쪽 끝으로 갈수록 줄어들거나 늘어납니다(예를 들어 모래시계 모양을 생각해 보세요).
선삭 가공. 둥근 모양, 곡선 모양 또는 매끄러운 모양의 칼날을 사용하여 재료를 절단하고 윤곽이 있는 부품을 만듭니다.
윤곽 가공. 단일 날 커터는 원형, 곡선 또는 매끄러운 연속 곡선 부품을 가공할 수 있습니다.
모따기. 모따기는 일반적으로 부품의 날카로운 모서리가 손상되는 것을 방지하거나 안전을 위해 45도로 설정됩니다. 모따기된 모서리는 직각이나 기타 날카로운 모서리보다 손상에 더 강합니다.
분할. 특수 절삭 공구를 사용하여 홈을 직선으로 잘라냅니다.
나사산 가공. 나선형 홈은 균일한 나사산 규격의 볼트에 맞춰 가공됩니다.
지루하네요. 기존 구멍을 넓히세요.
드릴링. 특수 오거 드릴을 사용하여 공작물 내부의 재료를 제거하여 구멍을 만드는 과정.
널링(Knurling )은 부품 표면에 직선, 경사선 또는 교차하는 지그재그 패턴을 새기는 것으로, 부품의 마찰력을 높일 뿐만 아니라 시각적 효과도 향상시킬 수 있습니다.
홈 가공. 부품에 좁은 홈을 가공하는 공정.


8. CNC 터닝 호환 재료
CNC 선삭은 선택할 수 있는 다양한 금속 또는 플라스틱을 포함하여 수백 가지 재료와 호환될 수 있습니다. 올바른 재료를 선택하는 것은 맞춤형 부품 또는 프로토타입을 만드는 데 중요합니다. 우리는 가장 널리 사용되는 몇 가지 재료를 소개하고 각 재료의 공통 적용 가능성에 주목합니다.
알루미늄 은 CNC 선삭 가공에 가장 널리 사용되는 소재 중 하나로, 뛰어난 강도 대비 무게 비율과 탁월한 내식성을 자랑합니다. 알루미늄 부품은 아노다이징 처리를 통해 강도와 내식성을 더욱 향상시킬 수 있으며, 다양한 색상으로 제공되어 시각적인 아름다움을 더합니다. CNC 선삭 가공된 알루미늄은 항공우주, 의료기기, 자동차 부품 및 하우징 등 다양한 분야에서 널리 사용됩니다. 일반적인 알루미늄 합금 종류로는 알루미늄 5052, 알루미늄 7075, 알루미늄 7075-T6, 알루미늄 6063-T5, 알루미늄 7050-T7451, 알루미늄 MIC-6, 알루미늄 6061-T6, 알루미늄 2024-T3 등이 있습니다.

강철. 강철은 강도와 경도가 뛰어나 기어, 축과 같이 높은 응력과 마찰에 대한 저항이 요구되는 부품에 자주 사용됩니다. 일반적인 강철 종류로는 합금강 4130, 합금강 4140, ASTM A36, 1018강 등이 있습니다.

스테인리스강 은 열처리 후 뛰어난 강도와 내식성을 가지며 항공우주, 의료기기, 식품 등 다양한 분야에서 널리 사용됩니다. 대표적인 스테인리스강 종류로는 스테인리스강 15-5, 스테인리스강 17-4, 스테인리스강 18-8, 스테인리스강 303, 스테인리스강 304, 스테인리스강 316/316L, 스테인리스강 416, 스테인리스강 420 등이 있습니다.

티타늄 은 강도, 내식성, 생체 적합성이 뛰어나 의료용 임플란트, 항공기 및 기타 분야의 제조에 매우 적합합니다. 가장 일반적으로 사용되는 티타늄 합금은 티타늄 6Al-4V입니다.

CNC 선삭용 일반적인 금속 재료 요약
알류미늄 | 스테인레스 스틸 | 연강, 합금강 및 공구강 | 다른 금속 |
6061 - T6 | 303 | 연강 1018 | 황동 C360 |
6082 | 304L | 연강 1045 | 구리 C101 |
7075 - T6 | 316L | 합금강 1215 | 구리 C110 |
5083 | 2205 양면 | 연강 A36 | 티타늄 1등급 |
5052 | 17-4 | 합금강 4130 | 티타늄 2등급 |
2014 | 15-5 | 합금강 4140 | 불변 강 |
2017 | 416 | 합금강 4340 | 인코넬 718 |
2024 | 420 | 공구강 A2 | 마그네슘 AZ31B |
6063 | 430 | 공구강 A3 |
|
7050 | 440C | 공구강 D2 |
|
A380 | 301 | 공구강 S7 |
|
MIC 6 |
| 공구강 H13 |
|
|
| 공구강 O1 |
일반적인 플라스틱 소재를 CNC 터닝하기 위한 다양한 옵션도 있습니다.
PVC 는 저렴한 가격에 내식성 및 내화학성이 뛰어난 소재입니다. 어린이 장난감부터 가스관에 이르기까지 다양한 분야에 사용될 수 있습니다.
나일론 은 다용도이며 저렴한 플라스틱으로, 내열성, 내화학성 및 내마모성이 뛰어나며, 경우에 따라 금속을 대체할 수 있고, 고강도 및 정밀 공차 부품을 제작하는 데 사용할 수 있습니다.
플라스틱 | 강화 플라스틱 |
ABS | 가로라이트 G-10 |
폴리 프로필렌 | 폴리프로필렌(PP) 30%GF |
나일론 6 | 나일론 30%GF |
델린 (POM-H) | FR-4 |
아세탈(POM-C) | PMMA (아크릴) |
PVC | 몰래 엿보다 |
HDPE |
|
UHMWPE |
|
폴리 카보네이트 |
|
PET |
|
PTFE(테프론) |
9、CNC 선삭 설계 지침
CNC 회전 부품의 공통 기능에 대한 권장 값과 기술적으로 실현 가능한 값을 요약합니다.
제품 특장점 | 권장 크기 | 가능한 크기 |
최소 기능 크기 | Ø 2.5 mm | Ø 0.5 mm |
내부 가장자리 | R 8mm | R 0.25mm |
최소 벽 두께 | 0.8mm(금속용) | 0.5mm(금속용) |
구멍 | 지름:표준 드릴 비트 크기 | 직경: Ø 0.5mm |
스레드 | 크기: M6 이상 | 크기 : M2 |
10. CNC 터닝 부품의 표면 처리 공정
CNC 터닝 부품에는 선택할 수 있는 다양한 표면 처리 공정이 있습니다. 중국 최고의 시제품 제조사인 DDPROTOTYPE의 요약에 따르면 보다 일반적인 후처리는 다음과 같습니다.
가공 상태(Ra 3.2μm / Ra 126μin). 이는 가장 엄격한 공차를 요구하는 가장 비용 효율적인 표준 표면 처리 공정으로, 필요한 경우 버 제거 및 모따기가 포함됩니다.

표면 조도(Ra 1.6μm/0.8μm)는 일반적으로 완성품의 표면이 매끄럽고, 흔적이 뚜렷하지 않아 수동 연마가 필요 없음을 의미합니다.

샌드블라스팅. 고압을 이용하여 유리 구슬을 부품 표면에 분사하여 거친 질감을 만듭니다.

브러싱 처리 후 2형 아노다이징(광택 마감). 2형 아노다이징 처리 전에 브러싱 마감을 하면 부품에 광택이 생기고 경도가 향상되며 내식성이 강화됩니다.

샌드블라스팅 후 2형 아노다이징(무광) 처리. 샌드블라스팅 및 2형 아노다이징 처리된 부품은 내식성이 우수합니다.

3형 아노다이징(경질 아노다이징). 3형 아노다이징 처리된 부품은 내식성 및 내마모성이 우수합니다.

분체 도장. 분체 도장은 모든 금속에 적용 가능하며 부품 표면에 강력하고 내마모성이 뛰어난 막을 형성합니다.

선재 인발 + 전해연마(Ra 0.8μm / Ra 32μin). 브러싱 및 전해연마 처리된 부품은 매끄럽고 깔끔한 마감을 자랑합니다.
흑색 산화 처리. 강철에 적합한 표면 처리 공정으로, 강철 부품의 내식성을 향상시키고 반사율을 효과적으로 감소시킬 수 있습니다.
크로메이트 변환 코팅. 부품에 크로메이트 변환 코팅을 적용하면 전기 전도성을 유지하면서 내식성이 향상됩니다. RoHS 규정을 준수합니다.
와이어 드로잉(Ra 1.2μm / Ra 47μin). 400~600번 사포로 부품의 표면 거칠기를 줄이면 시각적 품질이 향상됩니다.
연마 처리됨(Ra 0.8μm / Ra 32μin). 부품 표면은 표면 조도를 더욱 향상시키고 약간의 반사율을 내기 위해 여러 방향으로 수작업 연마되었습니다.
11. CNC 터닝 공차
특별한 사양이 없는 경우 CNC 터닝은 일반적으로 ISO2768 표준을 따릅니다. 0.5mm 미만의 공칭 크기의 공차가 도면에 명확하게 표시되어야 한다는 점은 주목할 가치가 있습니다.
공칭 크기 제한 | 플라스틱(ISO 2768-m) | 금속(ISO 2768-f) |
0.5mm* ~ 3mm | ± 0.1mm | ± 0.05mm |
3mm 이상 ~ 6mm | ± 0.1mm | ± 0.05mm |
6mm 이상 ~ 30mm | ± 0.2mm | ± 0.1mm |
30mm 이상 ~ 120mm | ± 0.3mm | ± 0.15mm |
120mm 이상 ~ 400mm | ± 0.5mm | ± 0.2mm |
400mm 이상 ~ 1000mm | ± 0.8mm | ± 0.3mm |
1000mm 이상 ~ 2000mm | ± 1.2mm | ± 0.5mm |
2000mm 이상 ~ 4000mm | ± 2mm |


