

Esperto di prototipazione rapida e produzione rapida
Specializzati nella lavorazione CNC, stampa 3D, colata di uretano, utensili rapidi, stampaggio a iniezione, fusione di metalli, lamiera ed estrusione
Seguimi su: 


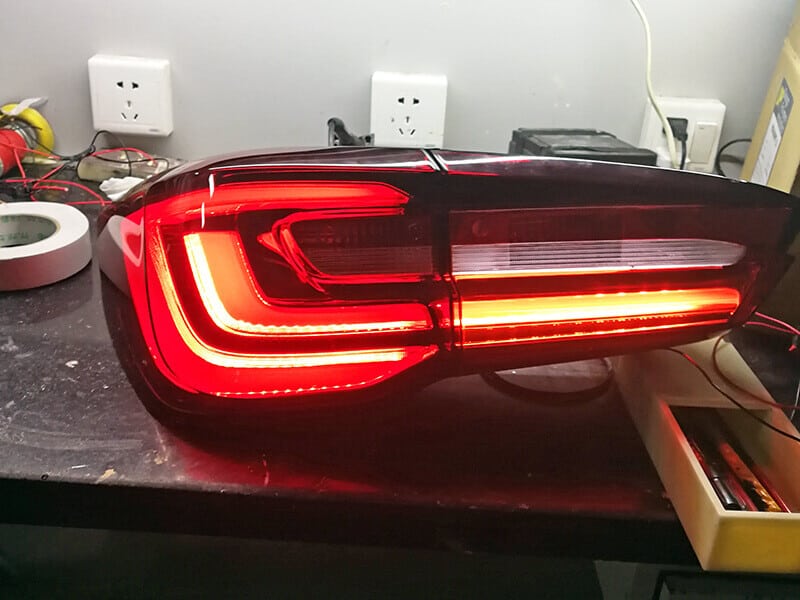
Soluzione per realizzare la produzione di parti ottiche di prototipazione per automobili
È un lavoro impegnativo produrre la prototipazione di parti ottiche per auto per la società di prototipazione più rapida, la parte più difficile è come rendere chiare le parti ottiche. Le auto offrono grande comodità alle persone e hanno ripetuto molti marchi e modelli ogni anno. Soprattutto i famosi veicoli elettrici, come Tesla, sono diventati negli ultimi anni un noto marchio automobilistico. Al fine di migliorare la competitività, il tempo per lo sviluppo del prototipo del veicolo si sta accorciando, ma dovrebbe essere ancora riservato del tempo per valutare le prestazioni e l'interazione tra ogni parte, coinvolge la vita. Ad esempio l'illuminazione per automobili comprende fari, luci posteriori, fendinebbia, indicatori di direzione, luci interne, riflettori, guide ottiche, deflettori e lenti. La soluzione per la produzione della prototipazione di componenti ottici per auto include una serie di processi, dalla revisione del concept design alla produzione e al collaudo del sistema ottico, dal prototipo della scocca all'assemblaggio dei componenti ottici.
1. Fase di sviluppo della prototipazione di parti ottiche per auto.
UN. prototipo ingegneristico.
Durante il processo di progettazione e pre-produzione, devono essere realizzati molti prototipi per verificare la funzione o l'aspetto del prodotto finale. Successivamente, verranno testati la luminosità, la funzione e altri parametri funzionali di base del fanale posteriore. Di solito ci vogliono 1-2 prototipi.

B. Prototipo di verifica del progetto.
La verifica del progetto inizia una volta approvata la funzione iniziale del prototipo di illuminazione del veicolo. Questa fase ha lo scopo di ottimizzare la forma geometrica dell'illuminazione dell'auto e controllare l'assemblaggio per la prima volta. Generalmente, il primo assemblaggio incontrerà molti problemi che devono essere corretti nella progettazione e il nuovo prototipo deve essere ricostruito per ricontrollarne il design perché la correzione potrebbe portare ad altri problemi. Questo è un processo iterativo. Generalmente, in questa fase non vengono prodotti più di 20 prototipi. La prova di verifica del progetto comprende anche la prova di resistenza. Per l'illuminazione dei veicoli e altri prototipi, include principalmente un test di impatto, lanciando alcuni oggetti duri sull'obiettivo per vedere se può resistere a un forte impatto. In base ai risultati dei test, alcuni materiali possono essere modificati per adattarsi meglio all'ambiente ostile e alle esigenze dei produttori.

C. Prototipo di verifica della fabbricazione.
Dopo il completamento di vari test sui fattori, verrà effettuato il primo tentativo di produrre in serie il prototipo di lampade per l'illuminazione dell'automobile, solitamente fino a 1000 prodotti. Questa fase è il processo di ottimizzazione della produzione.

2.Soluzioni di produzione.
Di solito vengono utilizzati metodi diversi per produrre prototipi in diverse fasi dello sviluppo dell'illuminazione automobilistica.
a. Nella prima fase , potrebbero esserci il maggior numero di iterazioni perché lo schema di progettazione finale non è ancora stato definito. Pertanto, i prototipi dovrebbero essere riprodotti il prima possibile e probabilmente saranno completamente diversi l'uno dall'altro. Il processo ideale in questa fase è la produzione additiva, ovvero la stampa 3D. Si tratta di un metodo per la produzione di parti complesse a forma libera senza la necessità di una preparazione per la produzione di massa. Questo processo prevede la sinterizzazione della plastica strato per strato secondo il modello CAD del pezzo.

b. La seconda fase richiede decine di componenti, quindi la stampa 3D potrebbe non essere più fattibile. I fari per automobili sono solitamente realizzati in plastica trasparente (policarbonato o PMMA), quindi possono essere colati in stampi di poliuretano. Rispetto agli stampi a iniezione, la velocità di produzione degli stampi in poliuretano è maggiore e il costo è inferiore. Naturalmente, il metodo di produzione principale è la lavorazione CNC. L'acquisto di servizi di lavorazione CNC a 3, 4 e 5 assi può ottenere un effetto di trasparenza a specchio superiore.
c. La terza fase consiste essenzialmente nei test di produzione in serie. Pertanto, lo stampaggio a iniezione è il principale processo produttivo per la realizzazione di costosi stampi a iniezione in acciaio o alluminio. Per ottenere una buona trasparenza della lampada e una finitura superficiale ottimale, si possono utilizzare macchine per la rettifica e metodi di lucidatura.
3. Difficoltà nella produzione di prototipi di componenti ottici per automobili
a. Realizzazione della guida di luce. La realizzazione della guida di luce è la parte più complessa della prototipazione. La guida di luce è un tubo trasparente unico, che svolge un ruolo chiave nell'illuminazione. Quando si posiziona una sorgente luminosa a un'estremità della guida di luce, la luce si riflette sulla superficie del tubo e rimbalza nella direzione del suo asse, risultando in un asse più luminoso con un angolo di incidenza maggiore. Ciò significa che è possibile realizzare effetti luminosi complessi e che la luce appare più brillante. I materiali utilizzati per la prototipazione trasparente e ottica sono principalmente acrilico trasparente (PMMA) e policarbonato (PC) per ottenere una superficie a specchio limpida e trasparente.

La produzione di guide di luce richiede una tecnologia di lavorazione della plastica di precisione. La tecnologia di lavorazione CNC offre un'eccellente qualità superficiale. Il raggio di lavorazione dei dettagli ottici non supererà R0.005" (R0.125 mm) e la tolleranza della superficie ottica lavorata raggiungerà +/-0.001" (+/-0.025 mm). Combinando la capacità di lavorazione delle migliori macchine fresatrici CNC a 3, 4 e persino 5 assi, e adottando la più recente tecnologia di lavorazione a diamante (SPDM o SPDT), è possibile eguagliare le capacità della microfresatura a 5 assi e produrre una serie di lenti e guide di luce di eccellente qualità ottica.
b. Produzione del riflettore. Si utilizzano macchine CNC di precisione a 5 assi e tecnologie di taglio ad alta velocità per la lavorazione di riflettori in alluminio con geometria complessa, migliorando la riflettività, l'intensità di illuminazione e la portata della luce. Generalmente, si utilizza alluminio 7075 o 7022 per la fresatura di superfici ottiche con raggio R0.1 o R0.15 mm; i bordi taglienti esposti possono essere arrotondati fino a un massimo di R0.1 mm. Si eseguono due scansioni 3D e misurazioni della rugosità, e la rugosità finale della lucidatura è Ra (μm) 0.05. La tolleranza di accuratezza superficiale di tutte le scansioni di processo è entro ± 0.05 mm.


c. Soluzioni di sezionamento e incollaggio. Per alcuni prototipi molto complessi, è necessario sezionare e incollare i componenti per la lavorazione quando la fresatrice a 5 assi non è in grado di operare. Le soluzioni di sezionamento e incollaggio consentono di ridurre i costi di lavorazione e di superare i vincoli di processo. Grazie a un'adeguata preparazione e a una finitura eccellente, le evidenti linee di incollaggio sulla superficie possono essere abilmente nascoste. Le linee lasciate dai componenti ottici dopo l'incollaggio possono essere coperte solo mediante una soluzione di decomposizione e una continua lavorazione di precisione.
d. Lucidatura. La lucidatura dell'acrilico contribuisce a ottenere la migliore trasparenza e trasmissione tra tutte le plastiche trasparenti. Sebbene il PMMA lavorato con macchine CNC abbia una buona finitura superficiale, è difficile raggiungere un'alta definizione, che richiede una lucidatura con competenze specifiche. Questo perché l'acrilico è un materiale sensibile alle sollecitazioni e piuttosto fragile. La lucidatura manuale dell'acrilico richiede diversi livelli di processo. La lucidatura più accurata deve iniziare con carta abrasiva da 400 o 600, rimuovendo prima i segni degli utensili sulla superficie, quindi passando gradualmente a 800, 1000, 1500 e infine utilizzando carta abrasiva da 2000. La superficie lucidata risulterà estremamente liscia, senza linee o segni di lavorazione. Infine, è necessario utilizzare una pasta lucidante per rifinire il processo, ottenendo una superficie finale estremamente chiara e trasparente, senza segni di levigatura o graffi.

Il policarbonato (PC in breve) è molto più resistente dell'acrilico e ha migliori proprietà meccaniche. La sua trasparenza è inferiore solo all'acido acrilico. Di solito utilizziamo la lucidatura e la lucidatura a vapore per ottenere proprietà ottiche simili all'acrilico. Il processo di lucidatura del policarbonato è lo stesso della lucidatura manuale dell'acrilico. La superficie viene lucidata con carta abrasiva da 400# a 2000# per rimuovere i segni di lavorazione. Il vapore viene fatto bollire in diclorometano in un contenitore chiuso, quindi il vapore scorre attraverso la superficie in policarbonato e la superficie diventa chiara e trasparente. Vale la pena notare che dopo il processo di lucidatura, le parti devono essere inviate in un ambiente asciutto per far evaporare il diclorometano (tossico).


DDPROTOTYPE si concentra sulla fornitura di prototipi completi di illuminazione per veicoli, fornendo servizi di prototipi professionali per molti noti produttori e fornitori di automobili in tutto il mondo. Ci concentriamo su vari sviluppi di prototipi di automobili e tecnologie di produzione rapida, fornendo lavorazione CNC, stampa 3D, fusione sotto vuoto, stampi rapidi in alluminio, stampaggio a iniezione di piccoli lotti e lavorazione della lamiera. La migliore combinazione di fresatrici CNC a 3, 4 e 5 assi, equipaggiate con una macchina utensile con una corsa di oltre 1 metro, ha le conoscenze per lavorare parti in plastica trasparenti senza difetti. Con efficaci soluzioni di divisione e rilegatura, tecnologia di lucidatura manuale altamente qualificata, l'uso di utensili diamantati può ottenere la massima qualità della superficie e l'utensile più piccolo può essere lavorato a R0.1mm, presentando perfettamente i dettagli ottici del progettista.


