


Chuyên gia tạo mẫu nhanh & sản xuất nhanh
Chuyên gia công CNC, in 3D, đúc urethane, dụng cụ nhanh, ép phun, đúc kim loại, kim loại tấm và ép đùn
Theo tôi trên: 


Thiết kế tạo mẫu CNC
DDPROTOTYPE có nhiều năm kinh nghiệm gia công CNC, đã tích lũy được một lượng lớn các thiết kế nguyên mẫu CNC và rất sẵn lòng chia sẻ với khách hàng, hy vọng mang đến cho bạn sự hỗ trợ thiết kế. Máy công cụ CNC là một công nghệ tuyệt vời, có thể cung cấp nhiều khả năng cho việc tạo mẫu CNC chính xác và giúp sản phẩm cuối cùng của bạn tốt như thiết kế ban đầu. Khi gia công CNC bất kỳ nguyên mẫu nào, cần phải xem xét một số yếu tố chính, bao gồm hình dạng hình học hoàn chỉnh của nó.
Cho đến nay, một hướng dẫn như vậy là một quy tắc chung hơn là một thỏa thuận thực tế. Các tiêu chuẩn ngành rất hiếm và công nghệ luôn thay đổi, những cải tiến mới thú vị đã được đề xuất, những cải tiến này đã đạt đến giới hạn của những điều có thể và không thể. Tuy nhiên, có nhiều thực hành đã trở thành quy tắc thực sự để cố gắng làm theo. Đây là một số hạn chế và cân nhắc gắn liền với việc thiết kế các bộ phận gia công CNC.

quy định cơ bản
Nói chung, tốt nhất là thiết kế các nguyên mẫu với các công cụ có đường kính lớn hơn để gia công chúng. Điều này giúp tránh sử dụng các công cụ đặc biệt và đảm bảo gia công CNC nhanh hơn. Tốt hơn là không thiết kế một cái hốc gấp bốn lần chiều rộng của nó. Điều cần thiết là đảm bảo rằng các chức năng thiết kế phù hợp với các hướng chính mà máy cho phép. Điều này liên quan đến số lượng trục máy CNC cần thiết để gia công.
Khi bạn cố gắng gia công văn bản hoặc chữ cái, tốt nhất là sử dụng văn bản khắc thay vì văn bản dập nổi. Văn bản cứu trợ cuối cùng sẽ sử dụng một số lượng lớn vật liệu cần được loại bỏ trong toàn bộ quá trình gia công CNC. Tất nhiên, nên sử dụng phông chữ sans serif tối thiểu 20 point để tránh những rắc rối không cần thiết khi khắc văn bản.
Tốt hơn là gửi bản vẽ kỹ thuật khi làm việc với thợ máy của chúng tôi và tốt hơn là đánh dấu dung sai ở các bộ phận chính. Những phần này phải có định dạng rất cụ thể, nhưng rất có thể giúp bạn hoàn thành thiết kế nguyên mẫu và hiển thị chất lượng tốt nhất.


Các loại máy
Trước khi xem xét gia công nguyên mẫu, chúng ta nên chú ý đến những hạn chế và ưu điểm của máy công cụ CNC. Tất cả các loại máy công cụ CNC có thể kiểm soát một số hình dạng và dung sai gia công nguyên mẫu. Một số loại phổ biến nhất và lợi ích của chúng được liệt kê dưới đây.
Máy tiện CNC thường được sử dụng để gia công nguyên mẫu hình trụ phức tạp. Do chức năng mạnh mẽ của nó, máy tiện thường có dung sai chính xác và hoạt động tiết kiệm chi phí, vì vậy nó thường được sử dụng nhiều nhất trong quá trình xử lý các nguyên mẫu hình tròn này. Khi sử dụng máy tiện, vật liệu quay trong khi nó vẫn đứng yên trong dụng cụ tiện, vì vậy hình dạng của nguyên mẫu phụ thuộc vào chuyển động và tốc độ nạp của dụng cụ cố định cũng như điều khiển tốc độ. Máy tiện được thiết kế để tiện, vì vậy nó không có lợi thế lớn nhất. Độ chính xác của máy tiện sẽ giảm theo độ dày của vật liệu được sử dụng.
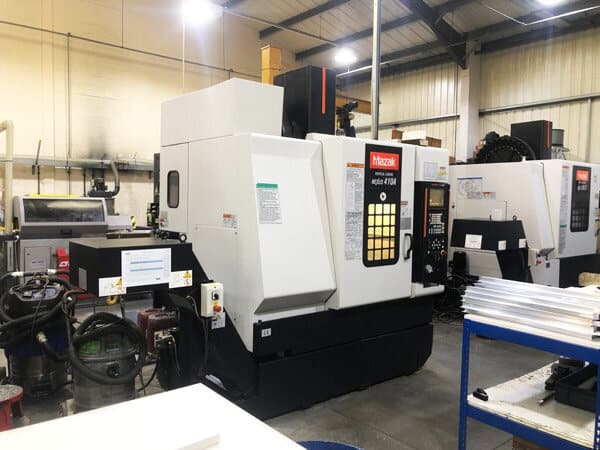
Có nhiều loại máy phay CNC . Sự khác biệt chính giữa chúng và máy tiện là chuyển động của dụng cụ cắt ngược chiều với chuyển động của vật liệu. Máy phay đứng có trục chính và dụng cụ cắt được đặt vuông góc với thân máy. Dao cắt của máy phay ngang được lắp đặt trên trục chính nằm ngang của bàn làm việc. Nói chung, chúng có thể được sử dụng khi cần loại bỏ một lượng lớn vật liệu hoặc khi yêu cầu về độ chính xác thấp. Các máy có nhiều trục có thể tận dụng và kết hợp các ưu điểm của máy tiện và máy phay trong cùng một thiết lập.

Hạn chế công cụ
Một trong những quy tắc ngón tay cái phổ biến nhất trong gia công là tỷ lệ đường kính dụng cụ với độ sâu khoang. Độ sâu khuyến nghị của bất kỳ lỗ khoét nào trong thiết kế nằm trong phạm vi bốn lần chiều rộng của nó, vì chiều dài cắt của dao phay ngón bị hạn chế. Nó thường gấp ba đến bốn lần đường kính của dụng cụ. Tỷ lệ khung hình thấp hơn sẽ dẫn đến tăng độ rung, lệch dụng cụ và thoát phoi.
Một hạn chế phổ biến khác phải được ghi nhớ là hình dạng của dụng cụ phay. Một số lượng lớn dụng cụ phay CNC có dạng hình trụ và chiều dài phay có thể bị hạn chế. Hình dạng này có ảnh hưởng đến quá trình phay cuối cùng. Ví dụ, góc bên trong của một khối luôn có bán kính. Điều này đúng ngay cả khi chúng được gia công bằng các dụng cụ cắt rất nhỏ.

Các công cụ đặc biệt có thể giúp giải quyết một số vấn đề này, nhưng chúng có thể tránh chúng càng nhiều càng tốt, tùy thuộc vào lợi ích kinh tế và thời gian. Nếu chiều dài của dụng cụ khiến bạn gặp vấn đề không thể chạm tới độ sâu của khoang trong phôi, thì bạn có thể sử dụng một dụng cụ đặc biệt có trục dài hơn, nhưng lưu ý những nhược điểm. Các công cụ dài hơn làm tăng độ rung và giảm độ chính xác mà bạn có thể đạt được. Việc thiết kế các bộ phận thường nhằm mục đích sử dụng các công cụ có đường kính lớn hơn và chiều dài ngắn hơn, điều này là khả thi nhất cho người dùng.
cạnh trong
Khi thiết kế cạnh trong của nguyên mẫu, bán kính góc dọc thường được khuyến nghị nhất là một phần ba độ sâu của khoang trở lên. Khi sử dụng bán kính góc được khuyến nghị, hãy sử dụng công cụ đường kính tuân theo hướng dẫn về độ sâu khoang được khuyến nghị. Để có được bề mặt hoàn thiện chất lượng cao hơn, tốt hơn là làm cho bán kính góc cao hơn một chút so với mức khuyến nghị. Điều này cho phép công cụ cắt dọc theo một đường tròn thay vì một góc 90 độ. Tuy nhiên, nếu bạn muốn sử dụng góc 90 độ, bạn nên sử dụng đường cắt dưới xương chữ T như được mô tả bên dưới, thay vì chọn bán kính góc giảm.

tường mỏng
Các bức tường mỏng có thể phức tạp vì việc giảm độ dày của tường sẽ làm giảm độ cứng của vật liệu, tăng độ rung trong quá trình gia công và giảm độ chính xác có thể đạt được. Ngoài ra, đối với nhựa và các vật liệu khác dễ bị ảnh hưởng bởi nhiệt độ, tốt nhất là theo dõi quá trình làm mềm và ứng suất dư. Độ dày thành tối thiểu lớn hơn có thể làm giảm các yếu tố này. Các giá trị tối thiểu được khuyến nghị khác nhau tùy thuộc vào vật liệu và công cụ, nhưng các nguyên tắc cơ học chung là: 0.8 mm đối với kim loại và 1.5 mm đối với nhựa.

Lô
Khi có lỗ, tốt nhất là giữ độ sâu khoan thấp trừ khi thực sự cần thiết và không đi vào các lỗ đáy phẳng, vì những lỗ này có thể rất khó hoặc cần có dụng cụ đặc biệt. Khi gia công lỗ bằng máy khoan hoặc máy phay ngón, cần có dao doa và dụng cụ doa để hoàn thiện các lỗ có dung sai nhỏ. Đối với các lỗ có độ chính xác cao nhỏ hơn 20 mm, nên sử dụng đường kính tiêu chuẩn. Các lỗ có đường kính không theo tiêu chuẩn sẽ được gia công bằng dao phay ngón. Trong trường hợp này, áp dụng giới hạn độ sâu khoang tối đa. Sử dụng mũi khoan đặc biệt (đường kính tối thiểu 3 mm) để gia công bất kỳ lỗ nào sâu hơn giá trị khuyến nghị thông thường của dụng cụ.

Đối với các lỗ mở rộng, các bộ phận có thể được khoan từ cả hai phía, nhưng điều quan trọng là phải nhận ra rằng vị trí mà hai lỗ giao nhau sẽ không khớp. Để giải quyết vấn đề không khớp này, người dùng có thể áp dụng đồ gá.
Để khoan cạnh, điều quan trọng là phải đảm bảo rằng toàn bộ đường kính của mũi khoan được chứa trong chi tiết. Nếu không đúng như vậy, đầu mũi khoan có thể bị gãy, lớp hoàn thiện bề mặt có thể xấu đi và các cạnh sắc hình thành ở các góc có thể bị gập lại. Nếu thực sự cần thiết, hãy khoan bộ phận trước, sau đó mài vật liệu để để lại một lỗ cục bộ.
vát và phi lê
Một vát cạnh là một vết cắt vát trong đó hai bề mặt gặp nhau ở các cạnh sắc nét. Điều này giúp đơn giản hóa việc lắp bu-lông vào lỗ và giảm nguy cơ chấn thương khi xử lý các vật sắc nhọn. Gỡ bavia có thể đạt được mục đích tương tự, nhưng cạnh của bộ phận sẽ bị hỏng. Trong nhiều trường hợp, điều này làm giảm kích thước, do đó, việc vát mép vật liệu sẽ tốt hơn cho một kích thước cụ thể. Ngoài ra, các cạnh của mặt vát phải được duy trì ở 45° trừ khi việc sử dụng một góc khác là cần thiết.

Phi lê cần phi lê các góc bên trong hoặc bên ngoài của bộ phận. Tốt hơn là làm cho bất kỳ bán kính nào trên chi tiết lớn hơn bán kính dụng cụ để làm cho quá trình gia công dễ dàng hơn. Mặt khác, các miếng phi lê bên trong phải càng lớn càng tốt để cho phép sử dụng các dụng cụ có đường kính lớn, do đó giảm thời gian chế biến. Nói chung, bán kính của góc lượn bên trong phải lớn hơn 1/3 độ sâu khoang để tránh làm hỏng dụng cụ.


