


Chuyên gia tạo mẫu nhanh & sản xuất nhanh
Chuyên gia công CNC, in 3D, đúc urethane, dụng cụ nhanh, ép phun, đúc kim loại, kim loại tấm và ép đùn
Theo tôi trên: 


Tổng hợp mọi thứ về tiện CNC
Ngày nay, các hoạt động nghiên cứu và phát triển trong nhiều ngành công nghiệp dựa vào gia công CNC các bộ phận hoặc cụm. Tiện CNC là một hình thức gia công CNC được sử dụng để tạo ra các bộ phận hoặc nguyên mẫu hình tròn, hình trụ, hình côn hoặc hình dạng khác. Mặc dù phạm vi ứng dụng của nó không phổ biến như tiện CNC, nhưng nó vẫn là một quy trình sản xuất linh hoạt và tiết kiệm chi phí, có thể sản xuất một số lượng lớn các bộ phận bằng nhiều loại vật liệu. Trong bài viết này, chúng ta sẽ tìm hiểu sâu về tiện CNC dùng để làm gì, cách thức hoạt động, ưu điểm và nhược điểm của nó cũng như sự khác biệt của nó với các quy trình sản xuất khác như phay hoặc mài.
1. Tiện CNC là gì?
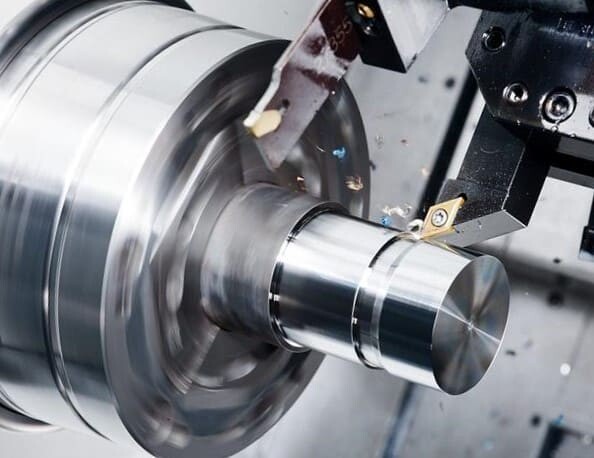
Gia công tiện CNC là một quy trình sản xuất trong đó một thanh phôi được kẹp trong mâm cặp và quay trong khi dụng cụ cắt được đưa vào tiếp xúc với phôi ở tốc độ đã định để loại bỏ vật liệu, tạo ra một chi tiết hoặc nguyên mẫu đối xứng trục. Trục quay của máy tiện CNC được chia thành hướng ngang hoặc hướng dọc, và hướng dọc chủ yếu được sử dụng để sản xuất các chi tiết tương đối dài với bán kính lớn. Nếu máy tiện CNC cũng có chức năng phay, nó có thể cho phép phay các chi tiết hoặc linh kiện có hình dạng khác.
Vật liệu được chọn thường là thanh tròn, hoặc các hình vuông, lục giác thông thường khác.
Tùy thuộc vào máy tiện CNC, chiều dài thanh cho phép có thể khác nhau.
Các công cụ của máy tiện CNC được lắp đặt trong tháp khoan có thể xoay và được điều khiển bởi máy tính. Càng nhiều công cụ trong tháp pháo, càng có nhiều tùy chọn để chế tạo các bộ phận phức tạp.
Máy tiện CNC có thể cắt bên ngoài phôi và khoan lỗ từ bên trong để tạo các bộ phận hình ống.

2. Chức năng của máy tiện CNC là gì?
Tiện CNC chủ yếu được sử dụng để sản xuất các bộ phận đối xứng trục, chẳng hạn như trục tròn, ống rỗng, côn, thanh ren hoặc ống lót, v.v., trong khi đối với phay CNC, việc sản xuất các bộ phận có đường viền hình tròn tương đối khó khăn. Các bộ phận được sản xuất bằng tiện CNC có bề mặt hoàn thiện rất nhẵn và dung sai chặt chẽ, thậm chí trong phạm vi ± 0.0002 inch. Đôi khi, sự hợp tác của phay CNC và tiện CNC có thể cải thiện đáng kể hiệu quả. Ví dụ, phay CNC được thực hiện trên các bộ phận sau khi tiện CNC. Các thợ máy có thể sản xuất thêm các tính năng không đối xứng trên các bộ phận để tận dụng tối đa lợi thế của hai quy trình sản xuất.

3. Các yếu tố chính được xem xét trong các bộ phận tiện CNC
Đường kính ngoài của chi tiết. Gia công tiện CNC thường rất phù hợp cho việc tạo mẫu thử và sản xuất số lượng nhỏ. Một yếu tố quan trọng cần xem xét khi xác định liệu gia công tiện CNC có phải là phương pháp sản xuất tiết kiệm chi phí nhất hay không là đường kính ngoài (OD) của chi tiết. Máy tiện CNC có giới hạn tối đa về đường kính ngoài của thanh. Khi đường kính ngoài vượt quá kích thước tối đa cho phép của máy tiện CNC (ví dụ như 2.5 inch), cần phải kẹp riêng chi tiết, điều này có thể ảnh hưởng đến thời gian giao hàng và chi phí.
Dao cắt CNC . Một yếu tố khác cần tập trung vào là dao cắt CNC. Cho dù dao cắt mỏng hay nhỏ đến đâu, lưỡi cắt vẫn có đặc tính hình trụ, tạo ra bán kính khi gia công các góc bên trong. Đối với một số chi tiết có đặc điểm đặc biệt, cần phải lựa chọn dao cắt CNC phù hợp nhất.
Đặc điểm chi tiết. Đối với các chi tiết được thiết kế có các phần lồi lõm, gia công tiện CNC là một giải pháp hiệu quả. Điều này có thể gây ra một số thách thức đối với gia công phay CNC, vì nó đòi hỏi các dụng cụ chuyên dụng dài hơn, tiềm ẩn nguy cơ rung lắc, mất độ chính xác, chất lượng bề mặt kém, v.v.
Các chi tiết không đối xứng. Đối với các chi tiết không đối xứng, gia công tiện CNC không phải là phương pháp lý tưởng.


4. Ưu điểm của tiện CNC
Giảm thiểu sai sót của con người. Lựa chọn dịch vụ gia công tiện CNC có thể giảm thiểu đáng kể sai sót của con người. Sau khi được lập trình và thiết lập, máy tiện CNC hoạt động tự động và có thể sản xuất các bộ phận với kết quả như mong đợi.
Nâng cao hiệu quả sản xuất. Hầu hết các máy tiện CNC hoạt động với tốc độ tương đối nhanh và có thể hoạt động liên tục trong thời gian dài. Một người vận hành có thể giám sát hoạt động của nhiều máy, giúp nâng cao hiệu quả sản xuất mà không cần phải thuê thêm nhân công.
Giảm tỷ lệ lãng phí vật liệu. Máy tiện CNC hiếm khi lãng phí vật liệu hoặc tài nguyên sẵn có, đặc biệt là đối với các kim loại quý như titan, nhôm 7075, v.v., giúp tiết kiệm chi phí tổng thể một cách hiệu quả.
Độ chính xác cao. Gia công tiện CNC có độ chính xác và độ hoàn thiện bề mặt cao, đảm bảo chất lượng sản phẩm luôn đồng nhất.
5. Nhược điểm của tiện CNC
Ngoài những ưu điểm của tiện CNC, chúng ta cũng cần xem xét một số nhược điểm của nó. Tất nhiên, tiện CNC đòi hỏi đầu tư ban đầu nhiều hơn so với tiện vận hành thủ công.
Yêu cầu chi phí thiết lập cao
Yêu cầu kỹ thuật cao hơn về cơ học và khả năng lập trình
Chỉ tiết kiệm chi phí cho các bộ phận đối xứng trục
Máy tiện CNC cần được bảo trì và có thể không khắc phục được lỗi ngay lập tức
Cân nhắc các tính năng của tiện CNC, ưu điểm vượt xa nhược điểm.
6. Cách thức hoạt động của tiện CNC
Thiết kế CAD/CAM . Quá trình tiện CNC được tự động hóa hoàn toàn, nhưng trước đó cần có bản mô phỏng kỹ thuật số của chi tiết để thiết kế CAD/CAM, sau đó được chuyển đổi thành mã G, ngôn ngữ của máy tiện CNC. Mã G điều khiển tốc độ tiến dao, tốc độ quay, thay dao, v.v. của máy công cụ CNC. Điều này thường có thể được mô phỏng trên phần mềm như MasterCAM của AutoCAD Fusion, cho phép trực quan hóa quá trình sản xuất từ vật liệu đến sản phẩm cuối cùng.


Quy trình tiện. Sau khi thiết lập mã G, người vận hành sẽ thiết lập và nạp phôi vào tháp dao. Tháp dao có thể chứa nhiều dụng cụ cùng một lúc. Với các thanh phôi được cố định chắc chắn, quá trình cắt tự động phần vật liệu thừa bắt đầu cho đến khi sản phẩm hoặc nguyên mẫu mong muốn được tạo ra.
7. Loại tiện CNC
Có nhiều loại tiện CNC khác nhau như tiện, cắt xén, khía, khoan, tạo mặt, doa, v.v. và có thể thực hiện các thao tác khác nhau để có được hình dạng mong muốn. Sau đây là các thao tác phổ biến bạn sử dụng trong các dự án tiện CNC của mình.
Trong quá trình phay mặt , dụng cụ cắt một điểm di chuyển theo hướng xuyên tâm hoặc hướng trục từ mép phôi để cắt đều các lớp vật liệu mỏng, tạo ra bề mặt nhẵn. Chiều sâu cắt của bề mặt thường tương đối nhỏ, và có thể được gia công theo hướng xuyên tâm hoặc hướng trục tại một điểm duy nhất.
Gia công tiện côn. Gia công cắt bằng dao là quá trình cắt vật liệu thành hình nón, trong đó đường kính của phôi giảm hoặc tăng từ đầu này đến đầu kia (ví dụ, hãy tưởng tượng hình dạng của đồng hồ cát).
Gia công tạo hình. Cắt vật liệu và tạo các chi tiết có hình dạng uốn lượn bằng dao có hình dạng tròn, cong hoặc nhẵn.
Gia công định hình. Dao phay một điểm có thể gia công các chi tiết tròn, cong hoặc nhẵn với các đường cong liên tục.
Vát cạnh. Góc vát thường được đặt ở 45 độ để tránh làm hỏng cạnh sắc của chi tiết hoặc vì lý do an toàn. Các cạnh được vát có khả năng chống hư hại tốt hơn so với cạnh vuông hoặc các cạnh sắc khác.
Phân vùng. Sử dụng dụng cụ cắt chuyên dụng để cắt một rãnh thẳng cho đến khi rãnh được cắt rời.
Tạo ren. Các rãnh xoắn ốc được cắt để phù hợp với các bu lông có thông số ren đồng nhất.
Chán quá. Hãy mở rộng khẩu độ hiện có.
Khoan. Quá trình loại bỏ vật liệu từ bên trong phôi để tạo ra một lỗ bằng cách sử dụng mũi khoan xoắn ốc đặc biệt.
Tạo vân nhám . Đây là việc cắt các đường thẳng, đường nghiêng hoặc các đường zigzag chéo trên bề mặt của chi tiết, không chỉ giúp tăng ma sát của chi tiết mà còn cải thiện tính thẩm mỹ.
Tạo rãnh. Quá trình gia công một khoang hẹp trên chi tiết.


8. Vật liệu tương thích tiện CNC
Tiện CNC có thể tương thích với hàng trăm loại vật liệu, bao gồm kim loại hay nhựa khác nhau để bạn lựa chọn. Chọn vật liệu phù hợp là rất quan trọng để tạo một bộ phận hoặc nguyên mẫu tùy chỉnh. Chúng tôi xin giới thiệu một số loại vật liệu được sử dụng rộng rãi nhất và lưu ý khả năng ứng dụng phổ biến của từng loại vật liệu.
Nhôm. Nhôm là một trong những vật liệu được sử dụng rộng rãi nhất trong gia công tiện CNC, có tỷ lệ độ bền trên trọng lượng tuyệt vời và khả năng chống ăn mòn cực cao. Các bộ phận bằng nhôm có thể được anot hóa để tăng cường độ bền và khả năng chống ăn mòn, và có nhiều màu sắc khác nhau để tăng tính thẩm mỹ. Gia công tiện CNC nhôm được sử dụng rộng rãi trong ngành hàng không vũ trụ, thiết bị y tế, các bộ phận hoặc vỏ ô tô. Các loại hợp kim nhôm phổ biến bao gồm nhôm 5052, nhôm 7075, nhôm 7075-T6, nhôm 6063-T5, nhôm 7050-T7451, nhôm MIC-6, nhôm 6061-T6, nhôm 2024-T3, v.v.

Thép. Do thép có độ bền và độ cứng tuyệt vời, nó thường được sử dụng trong các bộ phận chịu ứng suất cao và ma sát, chẳng hạn như bánh răng và trục. Các loại thép thông dụng là thép hợp kim 4130, thép hợp kim 4140, ASTM A36, thép 1018, thép A36, v.v.

Thép không gỉ. Sau khi xử lý nhiệt, thép không gỉ có độ bền và khả năng chống ăn mòn tuyệt vời, được sử dụng rộng rãi trong hàng không vũ trụ, thiết bị y tế, thực phẩm và các lĩnh vực khác. Các loại thép không gỉ thông dụng là: thép không gỉ 15-5, thép không gỉ 17-4, thép không gỉ 18-8, thép không gỉ 303, thép không gỉ 304, thép không gỉ 316/316L, thép không gỉ 416, thép không gỉ 420.

Titan. Titan có độ bền tuyệt vời, khả năng chống ăn mòn, tính tương thích sinh học cao và rất phù hợp để sản xuất các thiết bị cấy ghép y tế, máy bay và các lĩnh vực khác. Hợp kim titan được sử dụng phổ biến nhất là titan 6Al-4V.

Tổng hợp các vật liệu kim loại phổ biến cho tiện CNC
Nhôm | Thép không gỉ | Thép nhẹ, hợp kim & công cụ | kim loại khác |
6061-T6 | 303 | Thép nhẹ 1018 | Đồng thau C360 |
6082 | 304L | Thép nhẹ 1045 | Đồng C101 |
7075-T6 | 316L | Thép hợp kim 1215 | Đồng C110 |
5083 | 2205 Song công | Thép nhẹ A36 | Titan lớp 1 |
5052 | 17-4 | Thép hợp kim 4130 | Titan lớp 2 |
2014 | 15-5 | Thép hợp kim 4140 | Chất kim loại |
2017 | 416 | Thép hợp kim 4340 | Inconel 718 |
2024 | 420 | Thép Dụng Cụ A2 | Magie AZ31B |
6063 | 430 | Thép Dụng Cụ A3 |
|
7050 | 440C | Thép công cụ D2 |
|
A380 | 301 | Dụng cụ thép S7 |
|
MIC 6 |
| Thép Dụng Cụ H13 |
|
|
| Thép Dụng Cụ O1 |
Ngoài ra còn có nhiều lựa chọn tiện CNC chất liệu nhựa thông dụng.
Nhựa PVC. PVC là vật liệu giá rẻ, có khả năng chống ăn mòn và kháng hóa chất tốt. Nó có thể được sử dụng trong nhiều ứng dụng, từ đồ chơi trẻ em đến đường ống dẫn khí.
Nylon. Nylon là một loại nhựa đa năng, giá thành thấp, có khả năng chịu nhiệt, kháng hóa chất và chống mài mòn, có thể thay thế kim loại trong một số trường hợp và có thể được sử dụng để tạo ra các bộ phận có độ bền cao và độ chính xác cao.
Nhựa | Gia cố nhựa |
ABS | Garôlit G-10 |
polypropylene | Polypropylen (PP) 30%GF |
Nylon 6 | Ni lông 30%GF |
Delrin (POM-H) | KHÔNG ai |
Axetal (POM-C) | PMMA (Acrylic) |
PVC | TUẦN |
HDPE |
|
UHMWPE |
|
polycarbonate |
|
PET |
|
PTFE (Teflon) |
9、Hướng dẫn thiết kế tiện CNC
Tóm tắt các giá trị được khuyến nghị và khả thi về mặt kỹ thuật cho các tính năng phổ biến của các bộ phận tiện CNC.
Tính năng | Kích thước đề xuất | kích thước khả thi |
tối thiểu kích thước tính năng | 2.5 mm | 0.5 mm |
các cạnh bên trong | chiều rộng 8 mm | chiều rộng 0.25 mm |
Độ dày thành tối thiểu | 0.8 mm (đối với kim loại) | 0.5 mm (đối với kim loại) |
Holes | Đường kính:kích thước mũi khoan tiêu chuẩn | Đường kính: Ø 0.5 mm |
Chủ đề | Kích thước: M6 trở lên | Kích thước: M2 |
10. Quy trình xử lý bề mặt chi tiết tiện CNC
Các bộ phận tiện CNC có nhiều quy trình xử lý bề mặt để lựa chọn. Theo tóm tắt của DDPROTOTYPE, một nhà sản xuất nguyên mẫu hàng đầu ở Trung Quốc, các phương pháp xử lý hậu kỳ phổ biến hơn như sau.
Bề mặt gia công thô (Ra 3.2μm / Ra 126μin). Đây là quy trình chuẩn bị bề mặt tiêu chuẩn, tiết kiệm chi phí nhất với dung sai chặt chẽ nhất, bao gồm loại bỏ bavia và vát cạnh nếu cần.

Hoàn thiện (Ra 1.6μm /0.8μm). Thông thường các chi tiết hoàn thiện có bề mặt nhẵn mịn, các vết xước không rõ ràng và không cần đánh bóng thủ công.

Phun cát. Các hạt thủy tinh được phun lên bề mặt chi tiết bằng áp suất cao để tạo ra kết cấu dạng hạt.

Xử lý bề mặt bằng phương pháp chải xước + Anod hóa loại II (bề mặt bóng). Bề mặt được chải xước trước khi anod hóa loại II giúp chi tiết có màu sắc bóng, độ cứng cao hơn và khả năng chống ăn mòn tốt hơn.

Phun cát + Anod hóa loại II (mờ). Các bộ phận được phun cát và anod hóa loại II có khả năng chống ăn mòn tốt.

Loại anod hóa III (anod hóa cứng). Các bộ phận được anod hóa loại III có khả năng chống ăn mòn và mài mòn tốt hơn.

Sơn tĩnh điện. Sơn tĩnh điện có tác dụng trên mọi kim loại, tạo thành một lớp phủ chắc chắn, chống mài mòn trên bề mặt chi tiết.

Gia công kéo sợi + đánh bóng điện hóa (Ra 0.8μm / Ra 32μin). Các chi tiết được chải và đánh bóng điện hóa có bề mặt nhẵn mịn và được chăm chút kỹ lưỡng.
Lớp phủ oxit đen. Đây là quy trình xử lý bề mặt thích hợp cho thép, được sử dụng để cải thiện khả năng chống ăn mòn của các bộ phận bằng thép và có thể giảm phản xạ một cách hiệu quả.
Lớp phủ chuyển hóa cromat. Việc phủ lớp chuyển hóa cromat lên một chi tiết giúp tăng khả năng chống ăn mòn trong khi vẫn duy trì độ dẫn điện. Tuân thủ tiêu chuẩn RoHS.
Kéo dây (Ra 1.2μm / Ra 47μin). Giảm độ nhám bề mặt của chi tiết bằng giấy nhám #400 – 600 giúp cải thiện chất lượng hình ảnh.
Được đánh bóng (Ra 0.8μm / Ra 32μin). Bề mặt của chi tiết được đánh bóng thủ công theo nhiều hướng để cải thiện hơn nữa độ hoàn thiện bề mặt và tạo độ phản chiếu nhẹ.
11. Dung sai tiện CNC
Nếu không có thông số kỹ thuật đặc biệt, tiện CNC thường tuân theo tiêu chuẩn ISO2768. Điều đáng chú ý là dung sai của kích thước danh nghĩa dưới 0.5 mm cần được chỉ định rõ ràng trên bản vẽ.
Giới hạn cho kích thước danh nghĩa | Chất dẻo (ISO 2768-m) | Kim loại (ISO 2768- f) |
0.5mm* đến 3mm | ± 0.1mm | ± 0.05mm |
Trên 3mm đến 6mm | ± 0.1mm | ± 0.05mm |
Trên 6mm đến 30mm | ± 0.2mm | ± 0.1mm |
Trên 30mm đến 120mm | ± 0.3mm | ± 0.15mm |
Trên 120mm đến 400mm | ± 0.5mm | ± 0.2mm |
Trên 400mm đến 1000mm | ± 0.8mm | ± 0.3mm |
Trên 1000mm đến 2000mm | ± 1.2mm | ± 0.5mm |
Trên 2000mm đến 4000mm | ± 2mm |


