Gia công EDM hoạt động như thế nào

Gia công EDM hoạt động như thế nào

EDM là gì?

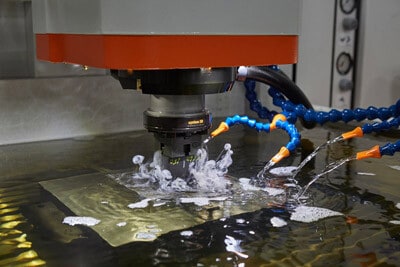
Gia công bằng phóng điện (EDM) là một quy trình sản xuất trong đó các tia lửa điện được tạo ra bằng phóng điện để tạo hình phôi thành hình dạng mong muốn. Chất lỏng điện môi ngăn cách hai điện cực và cấp điện áp để tạo ra dòng điện phóng nhanh và định kỳ nhằm loại bỏ vật liệu. Một trong hai điện cực được gọi là điện cực dụng cụ, hoặc đơn giản là dụng cụ hoặc điện cực, trong khi điện cực còn lại được gọi là điện cực phôi, hoặc phôi. Không có sự tiếp xúc thực tế giữa điện cực dụng cụ và điện cực phôi trong quá trình gia công EDM.

Khi hiệu điện thế giữa hai điện cực tăng thì cường độ điện trường giữa hai điện cực cũng tăng. Gây ra sự phá vỡ chất điện môi của chất lỏng và tạo ra hồ quang điện. Kết quả là, vật liệu được loại bỏ khỏi các điện cực. Khi dòng điện dừng lại, chất điện môi mới sẽ chảy vào điện trường giữa các điện cực. cho phép các hạt rắn (mảnh vụn) được mang đi. Và các đặc tính cách điện của điện môi sẽ được phục hồi. Sau khi dòng điện chạy qua, điện áp giữa các điện cực được khôi phục về mức trước khi đánh thủng, do đó có thể xảy ra đánh thủng điện môi lỏng mới để lặp lại chu kỳ.

Ứng dụng

Quy trình EDM được sử dụng rộng rãi trong ngành sản xuất khuôn mẫu, công cụ, khuôn dập, đồng thời nó đang trở thành một phương pháp phổ biến để chế tạo nguyên mẫu và sản xuất quy mô nhỏ, đặc biệt là trong các ngành công nghiệp chế tạo khuôn mẫu. hàng không vũ trụcông nghiệp ô tô và điện tử với số lượng sản xuất tương đối thấp. Trong EDM chìm, một điện cực than chì, đồng vonfram hoặc đồng nguyên chất được gia công thành hình dạng (âm) mong muốn và đưa vào chi tiết gia công ở phần cuối của một thanh ram thẳng đứng.
EDM có thể được sử dụng để gia công các vật liệu siêu cứng và các chi tiết gia công có hình dạng phức tạp mà các phương pháp cắt truyền thống khó gia công. Nó thường được sử dụng để xử lý vật liệu dẫn điện. Nó có thể gia công với các cấu trúc lỗ hổng hoặc đường viền phức tạp trên các vật liệu khó gia công, chẳng hạn như hợp kim titan , thép công cụ , thép cacbon và cacbua xi măng.
Các máy công cụ áp dụng phương pháp xử lý này chủ yếu bao gồm:
Máy công cụ tạo hình phóng điện: Điện cực của dụng cụ thường là than chì hoặc đồng. Dụng cụ và chi tiết gia công được ngâm trong chất lỏng làm việc gốc dầu hỏa và hình dạng của điện cực dụng cụ được sao chép vào chi tiết gia công bằng cách phóng điện.
Máy cắt dây phóng điện: sử dụng nước khử ion làm môi trường cách điện, sử dụng dây đồng thau hoặc đồng thau mạ kẽm làm dây điện cực dụng cụ (máy cắt EDM dây di chuyển qua lại của Trung Quốc thường nhũ tương sử dụng dây Molypden làm điện cực dụng cụ).

Gia công CNC chính xác

Chìm EDM

Gia công EDM chìm

Sinker EDM, còn được gọi là EDM ram, EDM kiểu khoang, EDM chìm, EDM truyền thống hoặc EDM âm lượng.
Sử dụng Sinker EDM, cho phép gia công và tạo ra các hình dạng hình học phức tạp. thường có các góc hình nhỏ hoặc lẻ. Dọc, quỹ đạo, véc tơ, định hướng, xoắn ốc, hình nón và quay cũng được sử dụng.
Phương pháp này yêu cầu các điện cực (thường được làm từ than chì hoặc đồng) được gia công trước để có hình dạng cần thiết. Điện cực này sau đó được chìm vào chi tiết gia công, tạo ra phiên bản âm bản của hình dạng ban đầu.

Dây EDM

gia công dây EDM

Wire EDM hay còn được gọi là cắt dây EDM và cắt dây. Trong Wire EDM, một sợi dây mỏng được sử dụng để cắt chi tiết gia công. Trong trường hợp này, dây là điện cực. Trong quá trình gia công, dây liên tục đến từ nguồn cấp dữ liệu tự động bằng ống chỉ. Nếu vết cắt phải được thực hiện ở giữa chứ không phải ở bên ngoài của chi tiết gia công, EDM khoan lỗ nhỏ được sử dụng để tạo một lỗ trên chi tiết gia công mà sau đó dây sẽ được luồn qua.
Dây được giữ bằng các thanh dẫn kim cương. Thông thường chất lỏng là nước khử ion. Dây thường được làm từ đồng thau hoặc đồng.

Máy khoan lỗ EDM

Máy EDM khoan lỗ chủ yếu để gia công nhanh, chính xác, lỗ nhỏ và sâu. Về mặt khái niệm, nó gần giống với EDM chìm nhưng điện cực là một ống quay truyền một tia chất lỏng điện môi có áp suất. Nó có thể tạo ra một lỗ sâu một inch trong khoảng một phút và là một cách tốt để gia công các lỗ trên vật liệu quá cứng để gia công mũi khoan xoắn. Loại máy khoan EDM này được sử dụng trong ngành hàng không vũ trụ, tạo ra các lỗ làm mát thành lưỡi Aero và các thành phần khác. Nó cũng được sử dụng để khoan lỗ trên cánh tuabin khí công nghiệp, khuôn và vòng bi. Ngoài ra, EDM khoan lỗ không cần mài bavia.

hang-khoan-lỗ nhỏ

Ưu điểm

Gia công hình kỳ lạ

Nó có thể tạo ra các bề mặt có hình dạng kỳ lạ và khác nhau mà các máy cắt truyền thống không thể tạo ra được.

Gia công vật liệu cứng

Gia công vật liệu cực kỳ cứng với độ chính xác cao. Gia công góc sắc nét bên trong thùng chứa và đường ống

Gia công các bộ phận nhỏ

Tôi là khối văn bản. Nhấp vào nút chỉnh sửa để thay đổi văn bản này. Lorem ipsum dolor sit amet, consectetur adipiscing elit. 

Không có biến dạng có thể nhận thấy

Không có tiếp xúc trực tiếp giữa công cụ và chi tiết gia công. Do đó, các phần mỏng manh và vật liệu yếu có thể được gia công mà không bị biến dạng

Bề mặt rất tốt

Một bề mặt rất tốt có thể thu được bằng các đường hoàn thiện dự phòng.

Gia công lỗ nhỏ và sâu

Có thể đạt được các lỗ rất mịn, gia công lỗ nhỏ và sâu, đường kính lên tới 0.015″

Cửa hàng gia công EDM
Cửa hàng gia công EDM2
Cửa hàng gia công EDM3

Là một nhà sản xuất có kinh nghiệm tại Trung Quốc, DDPROTOTYPE có thể cung cấp cho khách hàng các dịch vụ Gia công EDM chính xác với thiết bị EDM tiên tiến của chúng tôi. Dù cấu trúc phức tạp đến đâu, chúng tôi luôn có giải pháp phù hợp để đạt được nó.