


Chuyên gia tạo mẫu nhanh & sản xuất nhanh
Chuyên gia công CNC, in 3D, đúc urethane, dụng cụ nhanh, ép phun, đúc kim loại, kim loại tấm và ép đùn
Theo tôi trên: 


Gia công CNC là gì và Gia công CNC hoạt động như thế nào?
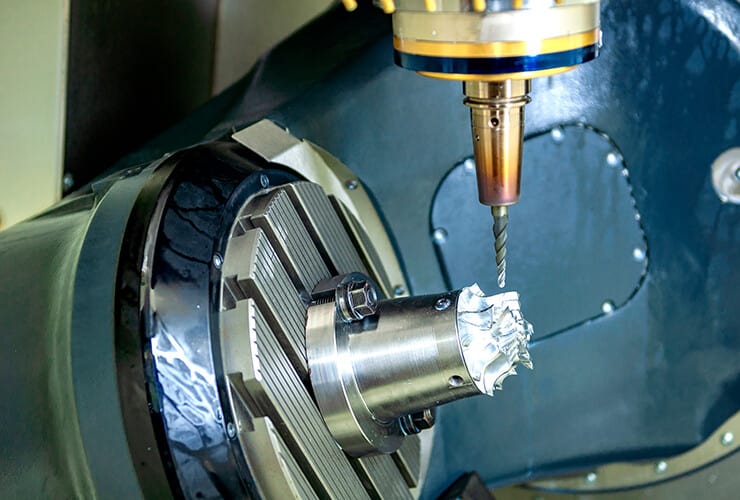
Gia công CNC , hay còn gọi là gia công điều khiển số, đề cập đến quá trình gia công được thực hiện bằng các công cụ gia công điều khiển số. Vì gia công CNC được điều khiển bằng máy tính sau khi lập trình, nên gia công CNC có những ưu điểm như chất lượng gia công ổn định, độ chính xác gia công cao, độ lặp lại cao, khả năng gia công bề mặt phức tạp và hiệu quả gia công cao. Trong quá trình gia công thực tế, yếu tố con người và kinh nghiệm vận hành sẽ ảnh hưởng lớn đến chất lượng gia công cuối cùng.
Lịch sử gia công CNC
Công nghệ gia công CNC bắt nguồn từ nhu cầu của ngành hàng không. Nó được đề xuất bởi một công ty máy bay trực thăng của Mỹ vào cuối những năm 1940.
Ý tưởng ban đầu cho máy công cụ CNC, Viện Công nghệ Massachusetts đã phát triển máy phay CNC hai trục vào năm 1952.
Loại máy phay CNC này đã được sử dụng để gia công các bộ phận máy bay từ giữa những năm 1950. Vào những năm 1960, công việc lập trình và tạo mẫu gia công CNC ngày càng trưởng thành và hoàn thiện hơn.

1. Làm thế nào để phân chia quá trình gia công CNC?
Việc phân chia các quy trình gia công CNC thường có thể được thực hiện theo các cách sau:
Một. Phương pháp tập trung và sắp xếp công cụ là phân chia quy trình theo công cụ được sử dụng và sử dụng cùng một công cụ CNC để xử lý tất cả các bộ phận có thể hoàn thành trên bộ phận. Ở những phần khác mà họ có thể hoàn thành với con dao thứ hai và thứ ba. Bằng cách này, có thể giảm số lượng thay đổi công cụ, giảm thời gian nhàn rỗi và giảm các lỗi định vị không cần thiết.
b. Phương pháp phân loại các bộ phận xử lý Đối với các bộ phận có nhiều nội dung gia công CNC, bộ phận xử lý có thể được chia thành nhiều phần theo đặc điểm cấu trúc của nó, chẳng hạn như hình dạng bên trong, hình dạng, bề mặt cong hoặc mặt phẳng. Nói chung, mặt phẳng và bề mặt định vị được xử lý trước, sau đó xử lý các lỗ; các hình dạng hình học đơn giản được xử lý trước, sau đó các hình dạng hình học phức tạp được xử lý; các bộ phận có độ chính xác thấp hơn được xử lý trước, sau đó các bộ phận có yêu cầu độ chính xác cao hơn được xử lý.
c. Phương pháp trình tự gia công thô và hoàn thiện CNC Đối với các bộ phận dễ bị biến dạng gia công CNC, cần phải hiệu chỉnh hình dạng do biến dạng có thể xảy ra sau khi gia công thô. chia. Tóm lại, khi phân chia quy trình, cần linh hoạt nắm bắt cấu trúc và khả năng chế tạo của các bộ phận, chức năng của máy công cụ, nội dung gia công CNC của các bộ phận, số lượng lắp đặt và tổ chức sản xuất của các bộ phận. đơn vị. Ngoài ra, nên áp dụng nguyên tắc tập trung quy trình hoặc nguyên tắc phân tán quy trình, cần được xác định theo tình hình thực tế, nhưng phải cố gắng hợp lý.
2. Việc sắp xếp trình tự gia công CNC cần tuân theo những nguyên tắc nào?
Việc sắp xếp trình tự xử lý phải được xem xét theo cấu trúc của bộ phận và tình trạng của phôi, cũng như nhu cầu định vị và kẹp. Điểm mấu chốt là độ cứng của phôi không bị hư hại. Trình tự nói chung nên được thực hiện theo các nguyên tắc sau:
Một. Quá trình gia công CNC của quy trình trước không thể ảnh hưởng đến việc định vị và kẹp của quy trình tiếp theo, và quy trình xử lý của các máy công cụ nói chung xen kẽ ở giữa cũng cần được xem xét toàn diện.
b. Đầu tiên thực hiện quá trình hình dạng bên trong và khoang bên trong, sau đó thực hiện quá trình xử lý hình dạng.
c. Tốt hơn là kết nối cùng một phương pháp định vị và kẹp hoặc cùng một quy trình gia công CNC của công cụ để giảm số lần định vị lặp lại, số lần thay đổi công cụ và số lần di chuyển tấm áp suất.
đ. Đối với nhiều quy trình trong cùng một cài đặt, nên sắp xếp quy trình ít gây hư hại cứng hơn cho phôi.

3. Khi xác định phương pháp kẹp phôi cần chú ý những khía cạnh nào?
Ba điểm sau đây cần được chú ý khi xác định mốc định vị và sơ đồ kẹp:
Một. Cố gắng thống nhất các tiêu chuẩn về thiết kế, quy trình và tính toán lập trình.
b. Giảm thiểu số lần kẹp và cố gắng đạt được tất cả các bề mặt được xử lý bằng CNC sau một lần định vị.
c. Tránh sử dụng sơ đồ điều chỉnh thủ công bằng máy.
đ. Đồ gá phải được mở và cơ chế định vị và kẹp của nó không thể ảnh hưởng đến chuyển động của dụng cụ trong gia công CNC (chẳng hạn như va chạm). Khi gặp tình huống như vậy, nó có thể được kẹp bằng cách sử dụng bàn kẹp hoặc thêm vít vào tấm dưới cùng.

Làm thế nào để xác định tính hợp lý của điểm thiết lập công cụ? Mối quan hệ giữa hệ tọa độ phôi và hệ tọa độ lập trình là gì?
1. Điểm cài đặt công cụ có thể được đặt trên phần sẽ được xử lý, nhưng lưu ý rằng điểm cài đặt công cụ phải là vị trí tham chiếu hoặc phần đã được hoàn thành. Đôi khi điểm cài đặt dao bị CNC hủy sau quy trình đầu tiên, điều này sẽ gây ra quy trình thứ hai. Không có cách nào để tìm các điểm cài đặt dao trong quy trình đầu tiên và sau đó, vì vậy khi cài đặt dao trong quy trình đầu tiên, hãy chú ý đến cài đặt lên vị trí cài đặt công cụ tương đối tại một vị trí có mối quan hệ kích thước tương đối cố định với tham chiếu định vị, để mối quan hệ vị trí tương đối giữa chúng có thể được Tìm điểm cài đặt công cụ ban đầu. Vị trí cài đặt công cụ tương đối này thường được đặt trên bàn máy công cụ hoặc đồ gá. Các nguyên tắc lựa chọn như sau:

a) Dễ tìm được đoạn thẳng hàng.
b) Lập trình dễ dàng.
c) Sai số cài đặt dao nhỏ.
d) Thuận tiện, có thể kiểm tra trong quá trình xử lý.
2. Vị trí gốc của hệ tọa độ phôi được thiết lập bởi người vận hành. Nó được xác định bằng cài đặt công cụ sau khi phôi được kẹp. Nó phản ánh mối quan hệ vị trí khoảng cách giữa phôi và điểm XNUMX của máy công cụ. Khi hệ tọa độ phôi được cố định, nó thường không thay đổi. Hệ tọa độ phôi và hệ tọa độ lập trình phải được thống nhất, nghĩa là hệ tọa độ phôi và hệ tọa độ lập trình nhất quán trong quá trình xử lý.
5. Chọn tuyến cắt như thế nào?
Đường chạy dao đề cập đến đường di chuyển và hướng của dao so với phôi trong quá trình gia công NC. Việc lựa chọn tuyến đường xử lý hợp lý là rất quan trọng, bởi vì nó liên quan chặt chẽ đến độ chính xác gia công CNC và chất lượng bề mặt của các bộ phận. Khi xác định tuyến cắt, các điểm sau chủ yếu được xem xét:
Một. Đảm bảo các yêu cầu về độ chính xác xử lý của các bộ phận.
b. Nó thuận tiện cho việc tính toán số và giảm khối lượng công việc lập trình.
c. Tìm kiếm lộ trình gia công CNC ngắn nhất, giảm thời gian trống dụng cụ để nâng cao hiệu quả gia công CNC.
đ. Giảm thiểu số lượng phân đoạn chương trình.
đ. Để đảm bảo các yêu cầu về độ nhám của bề mặt đường viền phôi sau khi gia công CNC, đường viền cuối cùng phải được xử lý liên tục trong lần chạy cuối cùng.
f. Lộ trình cắt vào và ra (cắt vào và ra) của dụng cụ cũng cần được xem xét cẩn thận để giảm thiểu vết dụng cụ để lại bằng cách dừng dụng cụ tại đường viền (lực cắt thay đổi đột ngột gây biến dạng đàn hồi) và tránh rơi thẳng đứng xuống bề mặt. bề mặt đường viền. Con dao làm xước phôi.
6. Làm thế nào để theo dõi và điều chỉnh trong quá trình gia công CNC?
Sau khi phôi được căn chỉnh và hoàn thành gỡ lỗi chương trình, nó có thể bước vào giai đoạn xử lý tự động. Trong quá trình xử lý tự động, người vận hành nên giám sát quá trình cắt để ngăn ngừa các vấn đề về chất lượng phôi và các tai nạn khác do quá trình cắt bất thường gây ra. Việc giám sát quá trình cắt chủ yếu xem xét các khía cạnh sau:
Một. Giám sát quy trình xử lý Việc xem xét chính của gia công thô là loại bỏ nhanh chóng lượng dư thừa trên bề mặt phôi. Trong quá trình xử lý tự động của máy công cụ, theo lượng cắt đã đặt, công cụ sẽ tự động cắt theo quỹ đạo cắt đã xác định trước. Tại thời điểm này, người vận hành nên chú ý quan sát sự thay đổi của tải trọng cắt trong quá trình xử lý tự động thông qua bảng tải trọng cắt và điều chỉnh lượng cắt theo lực chịu lực của dụng cụ để tối đa hóa hiệu quả của máy công cụ.

b. Theo dõi âm thanh cắt trong quá trình cắt Trong quy trình cắt tự động, khi bắt đầu cắt, âm thanh của dụng cụ cắt phôi ổn định, liên tục và nhanh, và chuyển động của máy công cụ ổn định vào thời điểm này. Với tiến độ của quá trình cắt, khi có những điểm cứng trên phôi hoặc dụng cụ bị mòn hoặc dụng cụ bị kẹp, quá trình cắt trở nên không ổn định. Hiệu suất không ổn định là âm thanh cắt thay đổi, dụng cụ và phôi sẽ va chạm với nhau. âm thanh, máy công cụ sẽ rung. Tại thời điểm này, số lượng cắt và điều kiện cắt phải được điều chỉnh kịp thời. Khi hiệu ứng điều chỉnh không rõ ràng, nên tạm dừng máy công cụ để kiểm tra tình trạng của dụng cụ và phôi.
c. Giám sát quá trình hoàn thiện Việc hoàn thiện chủ yếu là để đảm bảo kích thước xử lý và chất lượng bề mặt của phôi, tốc độ cắt cao và tốc độ nạp liệu lớn. Tại thời điểm này, cần chú ý đến ảnh hưởng của cạnh tích hợp trên bề mặt xử lý. Đối với gia công khoang, cũng cần chú ý đến việc cắt quá mức và giải phóng mặt bằng dụng cụ ở các góc. Để giải quyết các vấn đề trên, một là chú ý điều chỉnh vị trí phun của chất lỏng cắt, sao cho bề mặt gia công luôn ở trạng thái nguội; hai là chú ý đến chất lượng bề mặt gia công của phôi và tránh thay đổi chất lượng càng nhiều càng tốt bằng cách điều chỉnh lượng cắt. Nếu điều chỉnh vẫn không có hiệu quả rõ ràng, hãy dừng máy và kiểm tra xem chương trình ban đầu đã hợp lý chưa. Cần đặc biệt chú ý đến vị trí của dụng cụ trong quá trình kiểm tra hệ thống treo hoặc kiểm tra tắt máy. Nếu dụng cụ dừng trong quá trình cắt, việc dừng trục chính đột ngột sẽ tạo ra các vết dụng cụ trên bề mặt phôi. Nói chung, nên cân nhắc dừng khi dụng cụ rời khỏi trạng thái cắt.

đ. Giám sát công cụ Chất lượng của công cụ phần lớn quyết định chất lượng xử lý của phôi. Trong quá trình gia công và cắt tự động, cần đánh giá trạng thái hao mòn bình thường và trạng thái hư hỏng bất thường của dụng cụ thông qua giám sát âm thanh, kiểm soát thời gian cắt, kiểm tra tạm dừng trong quá trình cắt và phân tích bề mặt phôi. Theo các yêu cầu xử lý, các công cụ phải được xử lý kịp thời để ngăn chặn các vấn đề về chất lượng xử lý do các công cụ không được xử lý kịp thời.
7.Làm thế nào để chọn công cụ xử lý hợp lý?
Có bao nhiêu yếu tố trong số lượng cắt giảm? Có bao nhiêu chất liệu cho dao? Làm thế nào để xác định tốc độ quay, tốc độ cắt và chiều rộng cắt của dao?
Một. Máy phay ngón cacbua không mài lại hoặc máy phay ngón nên được sử dụng để phay mặt. Nói chung, phay cố gắng sử dụng lần thứ hai để xử lý. Tốt nhất là sử dụng máy nghiền cuối để phay thô trong lần đầu tiên và di chuyển liên tục dọc theo bề mặt của phôi. Chiều rộng của mỗi đường chuyền được khuyến nghị là 60%–75% đường kính dụng cụ.
b. Dao phay ngón và dao phay ngón có hạt dao cacbua chủ yếu được sử dụng để gia công các đầu mút, rãnh và bề mặt miệng hộp.
c. Dao bi và dao tròn (hay còn gọi là dao mũi tròn) thường được dùng để gia công các bề mặt cong và các đường viền vát. Máy cắt bóng chủ yếu được sử dụng để bán hoàn thiện và hoàn thiện. Dao tròn khảm bằng các công cụ cacbua chủ yếu được sử dụng để gia công thô.

8. Chức năng của bảng quy trình xử lý là gì?
Những gì nên được bao gồm trong tờ quy trình xử lý?
Một. Bảng chương trình gia công là một trong những nội dung của bản thiết kế quy trình gia công CNC. Đó cũng là một quy trình mà người vận hành cần tuân theo và thực hiện. Nó là một mô tả cụ thể của chương trình xử lý. Công cụ được chọn bởi chương trình nên chú ý đến các vấn đề, v.v.
b. Trong danh sách chương trình xử lý, cần bao gồm: tên tệp bản vẽ và lập trình, tên phôi, phác thảo kẹp, tên chương trình, công cụ được sử dụng trong mỗi chương trình, độ sâu cắt tối đa, tính chất xử lý (chẳng hạn như gia công thô hoặc hoàn thiện), thời gian xử lý lý thuyết, v.v. .
9. Cần chuẩn bị những gì trước khi lập trình NC?
Sau khi xác định công nghệ xử lý, bạn cần biết trước khi lập trình:
Một. Phương pháp kẹp phôi;
b. Kích thước của phôi phôi – để xác định phạm vi xử lý hoặc liệu có cần nhiều kẹp;
c. Vật liệu của phôi – để chọn sử dụng công cụ nào để xử lý;
đ. Các công cụ trong kho là gì? Tránh sửa đổi chương trình vì không có công cụ này trong quá trình xử lý. Nếu phải sử dụng công cụ này, bạn có thể chuẩn bị trước.
10. Nguyên tắc thiết lập độ cao an toàn trong lập trình là gì?
Nguyên tắc thiết lập độ cao an toàn: thường cao hơn bề mặt cao nhất của đảo. Hoặc đặt điểm không lập trình ở bề mặt cao nhất, điều này cũng có thể tránh được nguy cơ va chạm dao ở mức độ lớn nhất.
11. Sau khi chỉnh sửa đường chạy dao, tại sao chúng ta cần xử lý hậu kỳ?
Do các máy công cụ khác nhau có thể nhận dạng các mã địa chỉ và định dạng chương trình NC khác nhau, nên cần phải chọn định dạng xử lý hậu kỳ chính xác cho máy công cụ được sử dụng để đảm bảo rằng chương trình đã biên dịch có thể chạy.
12. Truyền thông DNC là gì?
Phương pháp truyền chương trình có thể được chia thành CNC và DNC . CNC nghĩa là chương trình được truyền đến bộ nhớ của máy công cụ thông qua phương tiện lưu trữ (như đĩa mềm, đầu đọc băng từ, đường truyền thông, v.v.) để xử lý. Vì dung lượng bộ nhớ bị giới hạn bởi kích thước, phương pháp DNC có thể được sử dụng để xử lý khi chương trình có kích thước lớn. Vì máy công cụ đọc trực tiếp chương trình từ máy tính điều khiển trong quá trình xử lý DNC (tức là được thực hiện trong khi cấp liệu), nên nó không bị ảnh hưởng bởi giới hạn dung lượng bộ nhớ.

Một. Lượng cắt có ba yếu tố chính: chiều sâu cắt, tốc độ trục chính và tốc độ nạp. Nguyên tắc chung của việc lựa chọn lượng cắt là: cắt ít, nạp nhanh (nghĩa là độ sâu cắt nhỏ, tốc độ nạp nhanh)
b. Theo phân loại vật liệu, dao thường được chia thành dao thép trắng cứng thông thường (vật liệu là thép tốc độ cao), dao tráng (chẳng hạn như mạ titan, v.v.), dao hợp kim (chẳng hạn như thép vonfram, boron nitride dao, v.v.).
Nếu bạn có bất kỳ nghi ngờ nào trong việc lựa chọn nhà sản xuất phù hợp cho các bộ phận gia công CNC, vui lòng liên hệ với nhóm DD Prototype để được trợ giúp vì họ là nhà sản xuất chuyên nghiệp tại Trung Quốc với hơn 15 năm kinh nghiệm trong gia công CNC các bộ phận khác nhau, đây là một đối tác kinh doanh lý tưởng.


