


Chuyên gia tạo mẫu nhanh & sản xuất nhanh
Chuyên gia công CNC, in 3D, đúc urethane, dụng cụ nhanh, ép phun, đúc kim loại, kim loại tấm và ép đùn
Theo tôi trên: 


Độ nhám bề mặt của các bộ phận gia công CNC
Gia công CNC có thể chế tạo các chi tiết với yêu cầu dung sai chặt chẽ và các chi tiết nhỏ từ nhiều loại kim loại hoặc nhựa khác nhau, và là một trong những phương pháp gia công tốt nhất cho các chi tiết đặt làm riêng và sản xuất nguyên mẫu. Trong quá trình gia công CNC , vật liệu thô được loại bỏ một cách có chọn lọc và chính xác để tạo ra chi tiết có hình dạng gần giống với hình dạng cuối cùng. Quá trình gia công này cũng thường được gọi là gia công bóc tách. Khi dụng cụ cắt CNC liên tục loại bỏ vật liệu thô trong quá trình gia công, các vết cắt có thể nhìn thấy sẽ được tạo ra trên bề mặt của chi tiết. Để xác định độ nhám của các vết cắt này, chúng ta gọi đó là độ nhám bề mặt của các chi tiết được gia công CNC và chia nó thành các cấp độ nhám khác nhau.
Độ nhám bề mặt là gì và nguyên nhân gây ra nó
Bề mặt các chi tiết sau khi được gia công CNC, nhìn rất mịn nhưng khi sờ tay vào sẽ có cảm giác không bằng phẳng. Trong cuộc sống hàng ngày, người ta thường quen gọi là “bóng bề mặt”. Trên thực tế, tiêu chuẩn thống nhất quốc tế gọi đó là “độ nhám bề mặt”. Độ nhám bề mặt đề cập đến khoảng cách nhỏ và sự không đồng đều của các đỉnh và thung lũng nhỏ mà bề mặt gia công có. Khoảng cách (khoảng cách sóng) giữa hai đỉnh sóng hoặc hai hõm sóng rất nhỏ (dưới 1mm) thuộc lỗi nhận dạng hình dạng hình học vi mô. Và giá trị của độ nhám bề mặt càng nhỏ thì bề mặt càng mịn.

Độ nhám bề mặt thường được hình thành bởi phương pháp xử lý được sử dụng và các yếu tố khác, chẳng hạn như ma sát giữa dụng cụ và bề mặt của bộ phận trong quá trình gia công, biến dạng dẻo của kim loại bề mặt khi tách phoi và rung tần số cao trong quá trình gia công. quá trình chạy máy. Do các phương pháp xử lý và vật liệu phôi khác nhau, độ sâu, mật độ, hình dạng và kết cấu của các vết dụng cụ cắt để lại trên bề mặt gia công là khác nhau.
Ảnh hưởng của độ nhám bề mặt lên chi tiết
Độ nhám bề mặt có liên quan chặt chẽ đến các đặc tính phù hợp, khả năng chống mài mòn, độ bền mỏi, độ cứng tiếp xúc, độ rung và tiếng ồn của các bộ phận cơ khí và có tác động quan trọng đến tuổi thọ và độ tin cậy của các sản phẩm cơ khí. Bộ phận sau khi gia công CNC và bề mặt của bộ phận sẽ để lại các vết gia công mịn, độ nhám bề mặt càng nhỏ thì bề mặt càng mịn. Ảnh hưởng cụ thể của độ nhám bề mặt đối với các bộ phận có thể được đề cập đến các điểm sau.

1、Độ nhám bề mặt ảnh hưởng đến khả năng chống mài mòn của các bộ phận. Bề mặt càng nhám, diện tích tiếp xúc hiệu quả giữa các bề mặt giao phối càng nhỏ, áp suất càng lớn và mài mòn càng nhanh.
2、Độ nhám bề mặt ảnh hưởng đến tính ổn định của các đặc tính phù hợp. Đối với độ hở khe hở, bề mặt càng nhám thì càng dễ mài mòn, do đó độ hở tăng dần trong quá trình làm việc; đối với sự phù hợp với nhiễu, do làm phẳng các đỉnh cực nhỏ trong quá trình lắp ráp, nhiễu hiệu quả thực tế bị giảm, cường độ kết nối bị giảm.
3、Độ nhám bề mặt ảnh hưởng đến độ bền mỏi của bộ phận. Có các rãnh sóng lớn trên bề mặt của các bộ phận gồ ghề, nhạy cảm với sự tập trung ứng suất như các rãnh và vết nứt góc nhọn, do đó ảnh hưởng đến độ bền mỏi của các bộ phận.
4、Độ nhám bề mặt ảnh hưởng đến khả năng chống ăn mòn của bộ phận. Bề mặt gồ ghề dễ dàng cho khí hoặc chất lỏng ăn mòn xâm nhập vào lớp kim loại bên trong thông qua các thung lũng nhỏ trên bề mặt, gây ra sự ăn mòn bề mặt.
5、Độ nhám bề mặt ảnh hưởng đến hiệu suất bịt kín của bộ phận. Các bề mặt gồ ghề không thể được lắp chặt và khí hoặc chất lỏng rò rỉ qua các khe hở giữa các bề mặt tiếp xúc.
6、Độ nhám bề mặt ảnh hưởng đến độ cứng tiếp xúc của một bộ phận. Độ cứng tiếp xúc là khả năng bề mặt khớp của một bộ phận chống lại biến dạng tiếp xúc dưới tác động của ngoại lực. Độ cứng của máy chủ yếu được xác định bởi độ cứng tiếp xúc giữa các bộ phận khác nhau.
7、Độ nhám bề mặt ảnh hưởng đến độ chính xác đo lường của các bộ phận. Độ nhám bề mặt của bề mặt đo của bộ phận và bề mặt đo của dụng cụ đo sẽ ảnh hưởng trực tiếp đến độ chính xác của phép đo, đặc biệt là trong quá trình đo chính xác.
Ngoài ra, độ nhám bề mặt sẽ có mức độ ảnh hưởng khác nhau đến lớp phủ, độ dẫn nhiệt và điện trở tiếp xúc của các bộ phận, hiệu suất phản xạ và bức xạ, khả năng chống lại dòng chất lỏng và khí cũng như dòng điện trên bề mặt dây dẫn.

Tiêu chuẩn cấp và lựa chọn độ nhám bề mặt
Độ nhám bề mặt của các chi tiết gia công CNC không phải là giá trị ngẫu nhiên, vì độ nhám bề mặt có thể kiểm soát được và chỉ cần được thiết lập trước khi gia công. Tuy nhiên, thông thường, nhiều chi tiết không có yêu cầu cụ thể về độ nhám bề mặt, trừ khi chúng thuộc một số ngành công nghiệp đặc thù, chẳng hạn như một số chi tiết quay, môi trường rung động, thiết bị cấy ghép y tế, v.v.
Các lĩnh vực ứng dụng khác nhau yêu cầu độ nhám bề mặt khác nhau. Làm thế nào để chọn giá trị độ nhám bề mặt cho bộ phận của bạn, điều đầu tiên chúng ta cần xem xét là bề mặt của bộ phận không chỉ phải đáp ứng các yêu cầu chức năng mà còn xem xét tính hợp lý về kinh tế. Lựa chọn cụ thể có thể được xác định bằng cách tương tự với tham chiếu đến các bản vẽ bộ phận tương tự hiện có. Trên tiền đề đáp ứng các yêu cầu chức năng của bộ phận, nên chọn giá trị tham số độ nhám bề mặt càng lớn càng tốt để giảm chi phí gia công CNC. Nói chung, bề mặt làm việc, bề mặt giao phối, bề mặt niêm phong, bề mặt ma sát với tốc độ di chuyển cao và áp suất đơn vị cao của các bộ phận có yêu cầu cao về độ nhẵn và mịn của bề mặt, và giá trị tham số phải nhỏ hơn. Đối với các bề mặt không làm việc, bề mặt không khớp và bề mặt có độ chính xác kích thước thấp, các giá trị tham số có thể lớn hơn để giảm chi phí gia công.

Theo tiêu chuẩn độ nhám gia công ISO2632/1-1975, tại cửa hàng gia công CNC DDPROTOTYPE, chúng tôi sản xuất các bộ phận chất lượng cao cho khách hàng theo bốn giá trị tham số độ nhám bề mặt sau.
Ra = 3.2 µm. Đây là độ nhám bề mặt mặc định cho các chi tiết gia công CNC và phù hợp với hầu hết các chi tiết. Bề mặt của chi tiết có Ra 3.2 µm rất nhẵn, nhưng vẫn có thể nhìn thấy các vết cắt, phù hợp với các ứng dụng chịu rung động, tải trọng và ứng suất cao.
Ra = 1.6 µm. Cấp độ này có độ nhám bề mặt tương đối tốt, được gia công trong điều kiện đã định, nhưng vẫn có thể nhìn thấy một vài vết cắt nhỏ. Các chi tiết ở cấp độ này có thể ghép nối chặt chẽ với các bộ phận khác và phù hợp với các trường hợp chuyển động chậm và tải nhẹ, không phù hợp với chuyển động quay nhanh hoặc rung động mạnh. Lấy nhôm 6061 làm ví dụ, chi phí sản xuất Ra 1.6 µm cao hơn khoảng 5% so với Ra 3.2 µm, và chi phí này tăng lên theo độ phức tạp của các chi tiết.
Ra = 0.8 µm. Đây là mức độ nhám bề mặt cao, cần được sản xuất trong điều kiện kiểm soát chặt chẽ và dễ dàng hơn khi sử dụng máy mài trụ, máy mài không tâm hoặc máy mài bề mặt. Các chi tiết thuộc loại này thường được sử dụng trong các trường hợp tải trọng nhẹ hoặc chuyển động không thường xuyên. Lấy nhôm 6061 làm ví dụ, chi phí sản xuất Ra 0.8 µm cao hơn khoảng 10% so với Ra 3.2 µm, và chi phí này tăng lên theo độ phức tạp của chi tiết.
Ra = 0.4 µm. Đây là cấp độ hoàn thiện bề mặt cao nhất. Các chi tiết ở cấp độ này thường yêu cầu đánh bóng hoặc mài bằng kim cương. Đối với những bề mặt rất nhẵn, cần phải chọn Ra 0.4 µm, chẳng hạn như thành trong của ổ bi hoặc thiết bị cấy ghép y tế. Lấy nhôm 6061 làm ví dụ, chi phí sản xuất Ra 0.4 µm cao hơn khoảng 15% so với Ra 3.2 µm, và chi phí này tăng lên theo độ phức tạp của các chi tiết.

Các vấn đề phổ biến đối với độ nhám bề mặt
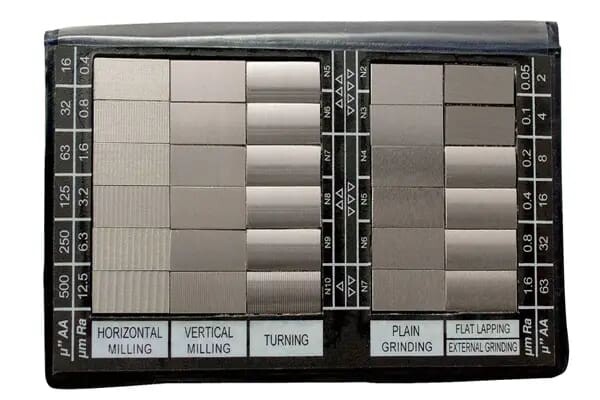
Đánh giá và đo độ nhám bề mặt. Việc đánh giá độ nhám chủ yếu được chia thành hai phương pháp: định tính và định lượng. Đánh giá định tính là so sánh bề mặt cần đo với các mẫu chuẩn có độ nhám bề mặt đã biết, và đánh giá mức độ bằng cách quan sát trực quan hoặc bằng kính hiển vi; Đánh giá định lượng là đo các thông số chính về độ nhám của bề mặt cần đo thông qua một số phương pháp đo và dụng cụ tương ứng. Các thông số này bao gồm Ra, Rq, Rz, Ry. Hiện nay, các phương pháp đo độ nhám bề mặt thường được sử dụng chủ yếu bao gồm phương pháp so sánh mẫu, phương pháp mặt cắt ánh sáng, phương pháp giao thoa, phương pháp đầu dò, v.v.
Ý nghĩa của các thông số độ nhám bề mặt Ra, Rq, Rz, Ry. Ra là độ lệch trung bình cộng của đường viền: trung bình cộng của tổng các giá trị tuyệt đối của độ lệch đường viền đo được trong chiều dài lấy mẫu. Rq là độ lệch bình phương trung bình của đường viền: giá trị bình phương trung bình của độ lệch đường viền trong chiều dài lấy mẫu. Rz là chiều cao 10 điểm của độ nhám vi mô: tổng trung bình của 5 chiều cao đỉnh lớn nhất và 5 độ sâu đáy lớn nhất trong chiều dài lấy mẫu. Ry là chiều cao tối đa của biên dạng: khoảng cách tối đa giữa đường đỉnh của biên dạng và đường giữa của đáy biên dạng trong chiều dài lấy mẫu.
Các yếu tố ảnh hưởng đến độ nhám bề mặt. Có rất nhiều yếu tố ảnh hưởng đến độ nhám bề mặt của các chi tiết, trong đó các yếu tố lớn nhất là tốc độ cắt, chiều sâu cắt, lượng cắt, góc hình học của dụng cụ, độ rung của dụng cụ cắt, độ cứng của vật liệu gia công, độ cứng vững của phôi, độ cứng vững của đồ gá và máy công cụ trong quá trình gia công CNC, và việc sử dụng chất làm mát khi cắt, v.v.


