


การสร้างต้นแบบอย่างรวดเร็วและผู้เชี่ยวชาญด้านการผลิตอย่างรวดเร็ว
เชี่ยวชาญในการกลึง CNC, การพิมพ์ 3 มิติ, การหล่อยูรีเทน, การขึ้นรูปอย่างรวดเร็ว, การฉีดขึ้นรูป, การหล่อโลหะ, แผ่นโลหะและการอัดขึ้นรูป
ติดตามฉันได้ที่: 


CNC Machining คืออะไร และ CNC Machining ทำงานอย่างไร
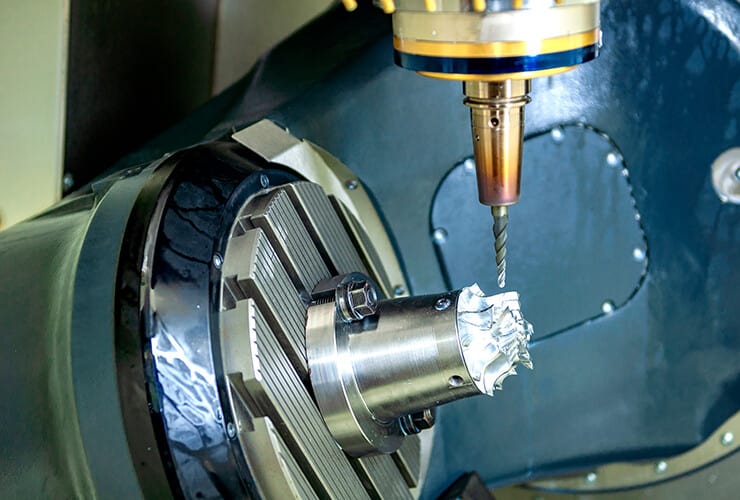
การตัดเฉือนด้วยเครื่องจักร CNCหรือที่เรียกว่าการตัดเฉือนด้วยระบบควบคุมเชิงตัวเลข หมายถึงกระบวนการที่ดำเนินการโดยใช้เครื่องมือตัดเฉือนที่ควบคุมด้วยตัวเลข เนื่องจากเครื่องจักร CNC ถูกควบคุมด้วยคอมพิวเตอร์หลังจากตั้งโปรแกรมแล้ว การตัดเฉือนด้วยเครื่องจักร CNC จึงมีข้อดีคือ คุณภาพการประมวลผลที่เสถียร ความแม่นยำในการประมวลผลสูง ความสามารถในการทำซ้ำสูง การประมวลผลพื้นผิวที่ซับซ้อน และประสิทธิภาพการประมวลผลสูง ในกระบวนการประมวลผลจริง ปัจจัยมนุษย์และประสบการณ์การใช้งานจะมีผลต่อคุณภาพการประมวลผลขั้นสุดท้ายอย่างมาก
ประวัติเครื่องจักรกลซีเอ็นซี
เทคโนโลยีการตัดเฉือน CNC เกิดขึ้นจากความต้องการของอุตสาหกรรมการบิน มันถูกเสนอโดยบริษัทเฮลิคอปเตอร์ของอเมริกาในช่วงปลายทศวรรษที่ 1940
แนวคิดดั้งเดิมสำหรับเครื่องมือกล CNC สถาบันเทคโนโลยีแมสซาชูเซตส์ได้พัฒนาเครื่องกัด CNC แบบสองแกนในปี 1952
เครื่องกัดซีเอ็นซีชนิดนี้ถูกนำมาใช้ในการแปรรูปชิ้นส่วนเครื่องบินตั้งแต่กลางทศวรรษที่ 1950 ในช่วงปี 1960 งานสร้างต้นแบบและการเขียนโปรแกรมด้วยเครื่องจักร CNC เติบโตเต็มที่และสมบูรณ์แบบมากขึ้นเรื่อยๆ

1. วิธีการแบ่งกระบวนการตัดเฉือน CNC?
การแบ่งกระบวนการตัดเฉือน CNC โดยทั่วไปสามารถดำเนินการได้ด้วยวิธีต่อไปนี้:
ก. วิธีการกำหนดความเข้มข้นของเครื่องมือและการจัดลำดับคือการแบ่งกระบวนการตามเครื่องมือที่ใช้ และใช้เครื่องมือ CNC เดียวกันในการประมวลผลชิ้นส่วนทั้งหมดที่สามารถทำเสร็จบนชิ้นส่วนได้ ในส่วนอื่นๆ ที่สามารถจบได้ด้วยมีดเล่มที่สองและเล่มที่สาม ด้วยวิธีนี้ สามารถลดจำนวนการเปลี่ยนเครื่องมือ ลดเวลาที่ไม่ได้ใช้งาน และลดข้อผิดพลาดในการระบุตำแหน่งที่ไม่จำเป็นได้
ข. วิธีการคัดแยกชิ้นส่วนการประมวลผล สำหรับชิ้นส่วนที่มีส่วนประกอบของการตัดเฉือน CNC จำนวนมาก ชิ้นส่วนการประมวลผลสามารถแบ่งออกเป็นหลายส่วนตามลักษณะโครงสร้าง เช่น รูปร่างภายใน รูปร่าง พื้นผิวโค้ง หรือระนาบ โดยทั่วไป ระนาบและพื้นผิวการวางตำแหน่งจะได้รับการประมวลผลก่อน แล้วจึงประมวลผลรู รูปทรงเรขาคณิตอย่างง่ายจะได้รับการประมวลผลก่อน แล้วจึงประมวลผลรูปทรงเรขาคณิตที่ซับซ้อน ชิ้นส่วนที่มีความเที่ยงตรงต่ำจะได้รับการประมวลผลก่อน แล้วจึงประมวลผลชิ้นส่วนที่ต้องการความแม่นยำสูงกว่า
ค. วิธีการลำดับของการตัดเฉือน CNC แบบหยาบและการเก็บผิวละเอียด สำหรับชิ้นส่วนที่มีแนวโน้มที่จะเกิดการเสียรูปของการตัดเฉือน CNC ได้ง่าย จำเป็นต้องแก้ไขรูปร่างเนื่องจากการเสียรูปที่เป็นไปได้หลังการกลึงหยาบ แยก. โดยสรุป เมื่อแบ่งกระบวนการ จำเป็นต้องเข้าใจโครงสร้างและความสามารถในการผลิตของชิ้นส่วนอย่างยืดหยุ่น ฟังก์ชันของเครื่องมือกล เนื้อหาของการตัดเฉือน CNC ของชิ้นส่วน จำนวนการติดตั้ง และองค์กรการผลิตของ หน่วย. นอกจากนี้ ขอแนะนำให้ใช้หลักการของความเข้มข้นของกระบวนการหรือหลักการของการกระจายของกระบวนการ ซึ่งควรพิจารณาตามสถานการณ์จริง แต่ต้องพยายามอย่างสมเหตุสมผล
2. ควรปฏิบัติตามหลักการใดในการจัดเรียงลำดับการตัดเฉือน CNC?
การจัดเรียงลำดับการประมวลผลควรพิจารณาตามโครงสร้างของชิ้นส่วนและสภาพของช่องว่าง ตลอดจนความจำเป็นในการจัดตำแหน่งและการหนีบ ประเด็นสำคัญคือความแข็งแกร่งของชิ้นงานไม่เสียหาย ลำดับโดยทั่วไปควรดำเนินการตามหลักการต่อไปนี้:
ก. การตัดเฉือน CNC ของกระบวนการก่อนหน้าไม่สามารถส่งผลกระทบต่อการวางตำแหน่งและการหนีบของกระบวนการถัดไป และควรพิจารณากระบวนการแปรรูปของเครื่องมือกลทั่วไปที่กระจายอยู่ตรงกลางอย่างครอบคลุม
ข. ขั้นแรกให้ดำเนินการรูปร่างภายในและโพรงภายใน จากนั้นดำเนินการตามกระบวนการของการประมวลผลรูปร่าง
ค. เป็นการดีกว่าที่จะเชื่อมต่อตำแหน่งเดียวกันและวิธีการจับยึดหรือกระบวนการตัดเฉือน CNC ของเครื่องมือเดียวกันเพื่อลดจำนวนการวางตำแหน่งซ้ำ จำนวนการเปลี่ยนเครื่องมือ และจำนวนการเคลื่อนแผ่นความดัน
ง. สำหรับกระบวนการหลายขั้นตอนในการติดตั้งเดียวกัน ควรจัดกระบวนการที่มีความเสียหายต่อชิ้นงานที่มีความแข็งน้อยกว่าก่อน

3. ประเด็นใดที่ควรให้ความสนใจเมื่อกำหนดวิธีการจับยึดชิ้นงาน
ควรให้ความสนใจกับสามประเด็นต่อไปนี้เมื่อกำหนด Datum การวางตำแหน่งและรูปแบบการจับยึด:
ก. พยายามรวมเกณฑ์มาตรฐานของการออกแบบ กระบวนการ และการคำนวณโปรแกรมเข้าด้วยกัน
ข. ลดจำนวนครั้งในการจับยึดให้น้อยที่สุด และพยายามให้ได้พื้นผิวทั้งหมดที่จะประมวลผลด้วย CNC หลังจากวางตำแหน่งเดียว
ค. หลีกเลี่ยงการใช้แผนการปรับแต่งแบบแมนนวลที่ใช้งานเครื่องจักร
ง. ฟิกซ์เจอร์ควรเปิดอยู่ และการวางตำแหน่งและกลไกการจับยึดจะไม่ส่งผลต่อการเคลื่อนที่ของเครื่องมือในการตัดเฉือน CNC (เช่น การชนกัน) เมื่อพบสถานการณ์ดังกล่าวสามารถยึดโดยใช้คีมจับหรือเพิ่มสกรูที่แผ่นด้านล่าง

จะกำหนดความสมเหตุสมผลของจุดตั้งค่าเครื่องมือได้อย่างไร? อะไรคือความสัมพันธ์ระหว่างระบบพิกัดของชิ้นงานกับระบบพิกัดโปรแกรม?
1. สามารถตั้งค่าจุดตั้งค่าเครื่องมือบนชิ้นส่วนที่จะประมวลผลได้ แต่โปรดทราบว่าจุดตั้งค่าเครื่องมือต้องเป็นตำแหน่งอ้างอิงหรือส่วนที่เสร็จสิ้นแล้ว บางครั้งจุดตั้งค่าเครื่องมือจะถูกทำลายโดย CNC หลังจากกระบวนการแรก ซึ่งจะทำให้เกิดกระบวนการที่สอง ไม่มีทางที่จะหาจุดตั้งค่าเครื่องมือในกระบวนการแรกและหลังจากนั้นได้ ดังนั้นเมื่อตั้งค่าเครื่องมือในกระบวนการแรก ให้ใส่ใจกับการตั้งค่า ขึ้นตำแหน่งการตั้งค่าเครื่องมือสัมพัทธ์ในตำแหน่งที่มีความสัมพันธ์ขนาดค่อนข้างคงที่กับการอ้างอิงตำแหน่ง เพื่อให้ความสัมพันธ์ตำแหน่งสัมพัทธ์ระหว่างตำแหน่งสามารถค้นหาจุดตั้งค่าเครื่องมือดั้งเดิมได้ ตำแหน่งการตั้งค่าเครื่องมือสัมพัทธ์นี้มักจะตั้งไว้บนโต๊ะเครื่องมือกลหรือฟิกซ์เจอร์ หลักการเลือกมีดังนี้

ก) ง่ายต่อการค้นหาการจัดตำแหน่ง
b) การเขียนโปรแกรมอย่างง่าย
c) ข้อผิดพลาดในการตั้งค่าเครื่องมือมีขนาดเล็ก
d) สะดวกและสามารถตรวจสอบได้ระหว่างการประมวลผล
2. ตำแหน่งเริ่มต้นของระบบพิกัดชิ้นงานกำหนดโดยผู้ปฏิบัติงาน กำหนดโดยการตั้งค่าเครื่องมือหลังจากจับยึดชิ้นงานแล้ว ซึ่งสะท้อนถึงความสัมพันธ์ของตำแหน่งระยะทางระหว่างชิ้นงานกับจุดศูนย์ของเครื่องมือกล เมื่อระบบพิกัดของชิ้นงานได้รับการแก้ไขแล้ว โดยทั่วไปจะไม่เปลี่ยนแปลง ระบบพิกัดของชิ้นงานและระบบพิกัดการตั้งโปรแกรมจะต้องเป็นหนึ่งเดียวกัน นั่นคือ ระบบพิกัดของชิ้นงานและระบบพิกัดการตั้งโปรแกรมต้องสอดคล้องกันระหว่างการประมวลผล
5. เลือกเส้นทางการตัดอย่างไร?
เส้นทางเครื่องมือหมายถึงเส้นทางการเคลื่อนที่และทิศทางของเครื่องมือที่สัมพันธ์กับชิ้นงานระหว่างการตัดเฉือน NC การเลือกเส้นทางการประมวลผลที่เหมาะสมมีความสำคัญมาก เนื่องจากมีความเกี่ยวข้องอย่างใกล้ชิดกับความแม่นยำของเครื่องจักร CNC และคุณภาพพื้นผิวของชิ้นส่วน เมื่อกำหนดเส้นทางการตัด ให้พิจารณาประเด็นต่อไปนี้เป็นหลัก:
ก. รับประกันความต้องการความแม่นยำในการประมวลผลของชิ้นส่วน
ข. สะดวกต่อการคำนวณเชิงตัวเลขและลดภาระงานด้านการเขียนโปรแกรม
ค. ค้นหาเส้นทางการตัดเฉือน CNC ที่สั้นที่สุด ลดเวลาเครื่องมือเปล่าเพื่อปรับปรุงประสิทธิภาพการตัดเฉือน CNC
ง. ลดจำนวนส่วนของโปรแกรมให้น้อยที่สุด
อี เพื่อให้มั่นใจถึงข้อกำหนดด้านความหยาบของพื้นผิวรูปร่างของชิ้นงานหลังการตัดเฉือน CNC ควรประมวลผลรูปร่างขั้นสุดท้ายอย่างต่อเนื่องในการผ่านรอบสุดท้าย
ฉ. เส้นทางของการตัดเข้าและออก (การตัดเข้าและออก) ของเครื่องมือควรได้รับการพิจารณาอย่างรอบคอบเพื่อลดรอยของเครื่องมือที่เหลืออยู่โดยการหยุดเครื่องมือที่รูปร่าง (การเปลี่ยนแรงตัดอย่างกะทันหันทำให้เกิดการเสียรูปแบบยืดหยุ่น) และหลีกเลี่ยงการตกลงในแนวตั้งบน พื้นผิวรูปร่าง มีดขูดขีดชิ้นงาน
6. วิธีการตรวจสอบและปรับแต่งระหว่างการตัดเฉือน CNC?
หลังจากจัดเรียงชิ้นงานและแก้ไขจุดบกพร่องของโปรแกรมเสร็จสิ้นแล้ว ก็สามารถเข้าสู่ขั้นตอนการประมวลผลอัตโนมัติได้ ในกระบวนการแปรรูปอัตโนมัติ ผู้ปฏิบัติงานควรตรวจสอบกระบวนการตัดเพื่อป้องกันปัญหาคุณภาพของชิ้นงานและอุบัติเหตุอื่นๆ ที่เกิดจากการตัดที่ผิดปกติ การตรวจสอบกระบวนการตัดจะพิจารณาประเด็นต่อไปนี้เป็นหลัก:
ก. การตรวจสอบกระบวนการแปรรูป ข้อพิจารณาหลักของการตัดเฉือนหยาบคือการกำจัดส่วนเกินอย่างรวดเร็วบนพื้นผิวชิ้นงาน ในระหว่างการประมวลผลอัตโนมัติของเครื่องมือกล ตามปริมาณการตัดที่ตั้งไว้ เครื่องมือจะตัดโดยอัตโนมัติตามวิถีการตัดที่กำหนดไว้ล่วงหน้า ในเวลานี้ ผู้ปฏิบัติงานควรสังเกตการเปลี่ยนแปลงของภาระการตัดในกระบวนการแปรรูปอัตโนมัติผ่านตารางภาระการตัด และปรับปริมาณการตัดตามแรงแบกของเครื่องมือเพื่อเพิ่มประสิทธิภาพสูงสุดของเครื่องมือกล

ข. การตรวจสอบเสียงการตัดระหว่างกระบวนการตัด ในกระบวนการตัดอัตโนมัติ โดยทั่วไปเมื่อเริ่มการตัด เสียงของเครื่องมือตัดชิ้นงานจะคงที่ ต่อเนื่อง และเร็ว และการเคลื่อนไหวของเครื่องมือกลจะคงที่ในเวลานี้ ด้วยความก้าวหน้าของกระบวนการตัด เมื่อมีคราบแข็งบนชิ้นงานหรือเครื่องมือสึกหรอหรือเครื่องมือถูกหนีบ กระบวนการตัดจะไม่เสถียร การทำงานที่ไม่เสถียรคือเสียงการตัดจะเปลี่ยนไป เครื่องมือและชิ้นงานจะชนกัน เสียงเครื่องมือเครื่องจะสั่น ในเวลานี้ควรปรับปริมาณการตัดและเงื่อนไขการตัดให้ทันเวลา เมื่อผลการปรับไม่ชัดเจน ควรพักเครื่องมือกลเพื่อตรวจสอบสภาพของเครื่องมือและชิ้นงาน
ค. การตรวจสอบกระบวนการตกแต่งขั้นสุดท้าย ขั้นสุดท้ายคือการตรวจสอบขนาดการประมวลผลและคุณภาพพื้นผิวของชิ้นงาน ความเร็วในการตัดสูง และอัตราป้อนงานสูงเป็นหลัก ในขณะนี้ ควรให้ความสนใจกับอิทธิพลของขอบสะสมบนพื้นผิวการประมวลผล สำหรับการประมวลผลโพรง ควรให้ความสนใจกับการตัดเกินและระยะห่างของเครื่องมือที่มุม ในการแก้ปัญหาข้างต้น สิ่งสำคัญอย่างหนึ่งคือให้ความสนใจกับการปรับตำแหน่งการฉีดพ่นของน้ำมันตัดกลึง เพื่อให้พื้นผิวของเครื่องจักรอยู่ในสภาพเย็นอยู่เสมอ อีกประการหนึ่งคือการใส่ใจกับคุณภาพของพื้นผิวการตัดเฉือนของชิ้นงาน และหลีกเลี่ยงการเปลี่ยนแปลงคุณภาพให้มากที่สุดโดยการปรับปริมาณการตัด หากการปรับแต่งยังไม่มีผลที่ชัดเจน ให้หยุดเครื่องและตรวจสอบว่าโปรแกรมต้นฉบับสมเหตุสมผลหรือไม่ ควรให้ความสนใจเป็นพิเศษกับตำแหน่งของเครื่องมือระหว่างการตรวจสอบการระงับหรือการตรวจสอบการปิดเครื่อง หากเครื่องมือหยุดทำงานระหว่างกระบวนการตัด การหยุดของแกนกะทันหันจะทำให้เกิดรอยบนผิวของชิ้นงาน โดยทั่วไป ควรพิจารณาหยุดเมื่อเครื่องมือออกจากสถานะการตัด

ง. การตรวจสอบเครื่องมือ คุณภาพของเครื่องมือกำหนดคุณภาพการประมวลผลของชิ้นงานเป็นส่วนใหญ่ ในกระบวนการตัดเฉือนและตัดอัตโนมัติ จำเป็นต้องตัดสินสถานะการสึกหรอตามปกติและสถานะความเสียหายที่ผิดปกติของเครื่องมือผ่านการตรวจสอบด้วยเสียง การควบคุมเวลาการตัด การตรวจสอบการหยุดชั่วคราวระหว่างการตัด และการวิเคราะห์พื้นผิวชิ้นงาน ตามข้อกำหนดในการประมวลผล เครื่องมือควรได้รับการประมวลผลทันเวลาเพื่อป้องกันปัญหาคุณภาพการประมวลผลที่เกิดจากเครื่องมือไม่ได้รับการประมวลผลทันเวลา
7. วิธีการเลือกเครื่องมือการประมวลผลอย่างสมเหตุสมผล?
ยอดตัดมีกี่ปัจจัย? มีดมีกี่วัสดุ? จะกำหนดความเร็วการหมุน ความเร็วตัด และความกว้างตัดของเครื่องมือได้อย่างไร?
ก. ควรใช้ดอกเอ็นมิลหรือดอกกัดคาร์ไบด์แบบไม่ลับคมสำหรับการกัดปาดหน้า ในการกัดทั่วไป ให้ลองใช้รอบที่สองสำหรับการประมวลผล วิธีที่ดีที่สุดคือใช้ดอกเอ็นมิลสำหรับการกัดหยาบในรอบแรก และเคลื่อนไปตามพื้นผิวของชิ้นงานอย่างต่อเนื่อง ความกว้างของแต่ละรอบแนะนำให้อยู่ที่ 60%–75% ของเส้นผ่านศูนย์กลางเครื่องมือ
ข. ดอกเอ็นมิลและดอกเอ็นมิลที่มีเม็ดมีดคาร์ไบด์ส่วนใหญ่จะใช้ในการแปรรูปดอกกัด ร่อง และพื้นผิวปากกล่อง
ค. มีดลูกกลมและมีดกลม (หรือที่เรียกว่ามีดจมูกกลม) มักใช้ในการประมวลผลพื้นผิวโค้งและรูปทรงเอียง เครื่องตัดหัวบอลส่วนใหญ่จะใช้สำหรับการเก็บผิวกึ่งละเอียดและการเก็บผิวละเอียด มีดกลมที่ฝังด้วยเครื่องมือคาร์ไบด์ส่วนใหญ่จะใช้สำหรับการกัดหยาบ

8. แผ่นขั้นตอนการประมวลผลมีหน้าที่อะไร?
สิ่งที่ควรรวมอยู่ในเอกสารขั้นตอนการประมวลผล?
ก. แผ่นโปรแกรมการประมวลผลเป็นหนึ่งในเนื้อหาของการออกแบบกระบวนการตัดเฉือน CNC นอกจากนี้ยังเป็นขั้นตอนที่ผู้ปฏิบัติงานต้องปฏิบัติตามและดำเนินการ เป็นคำอธิบายเฉพาะของโปรแกรมประมวลผล เครื่องมือที่โปรแกรมเลือกควรใส่ใจกับปัญหาและอื่นๆ
ข. ในรายการโปรแกรมการประมวลผล ควรประกอบด้วย: ชื่อไฟล์การวาดและการเขียนโปรแกรม ชื่อชิ้นงาน ภาพร่างการจับยึด ชื่อโปรแกรม เครื่องมือที่ใช้ในแต่ละโปรแกรม ความลึกของการตัดสูงสุด ลักษณะการประมวลผล (เช่น การกัดหยาบหรือการเก็บผิวละเอียด) เวลาการประมวลผลตามทฤษฎี เป็นต้น .

9. ก่อนเขียนโปรแกรม NC ต้องเตรียมอะไรบ้าง?
หลังจากกำหนดเทคโนโลยีการประมวลผลแล้ว คุณจำเป็นต้องรู้ก่อนที่จะตั้งโปรแกรม:
ก. วิธีการจับยึดชิ้นงาน
ข. ขนาดของชิ้นงานเปล่า – เพื่อกำหนดช่วงของการประมวลผลหรือว่าต้องมีการจับยึดหลายครั้งหรือไม่
ค. วัสดุของชิ้นงาน - เพื่อเลือกเครื่องมือที่จะใช้สำหรับการประมวลผล
ง. เครื่องมือในสต็อกมีอะไรบ้าง? หลีกเลี่ยงการแก้ไขโปรแกรมเนื่องจากไม่มีเครื่องมือดังกล่าวในระหว่างการประมวลผล หากคุณต้องใช้เครื่องมือนี้ คุณสามารถเตรียมล่วงหน้าได้
10. หลักการในการตั้งค่าความสูงของความปลอดภัยในการเขียนโปรแกรมคืออะไร?
หลักการกำหนดความสูงที่ปลอดภัย: โดยทั่วไปจะสูงกว่าพื้นผิวสูงสุดของเกาะ หรือตั้งโปรแกรมจุดศูนย์ที่พื้นผิวสูงสุด ซึ่งสามารถหลีกเลี่ยงอันตรายจากการชนกันของมีดได้ในระดับสูงสุด
11.หลังจากแก้ไขเส้นทางเครื่องมือแล้ว ทำไมเราต้องดำเนินการภายหลัง
เนื่องจากเครื่องมือกลต่างๆ สามารถจดจำรหัสที่อยู่และรูปแบบโปรแกรม NC ที่แตกต่างกันได้ จึงจำเป็นต้องเลือกรูปแบบหลังการประมวลผลที่ถูกต้องสำหรับเครื่องมือกลที่ใช้ เพื่อให้แน่ใจว่าโปรแกรมที่คอมไพล์แล้วสามารถทำงานได้
12. การสื่อสาร DNC คืออะไร?
วิธีการส่งโปรแกรมสามารถแบ่งออกได้เป็น CNC และDNC CNC หมายถึงการส่งโปรแกรมไปยังหน่วยความจำของเครื่องมือกลผ่านสื่อบันทึกข้อมูล (เช่น ฟลอปปี้ดิสก์ เครื่องอ่านเทป สายสื่อสาร ฯลฯ) เนื่องจากความจุของหน่วยความจำมีข้อจำกัดด้านขนาด ดังนั้นวิธีการ DNC จึงเหมาะสำหรับการประมวลผลเมื่อโปรแกรมมีขนาดใหญ่ เนื่องจากเครื่องมือกลจะอ่านโปรแกรมจากคอมพิวเตอร์ควบคุมโดยตรงในระหว่างการประมวลผล DNC (กล่าวคือ ทำในขณะที่เครื่องกำลังป้อนชิ้นงาน) จึงไม่ได้รับผลกระทบจากข้อจำกัดด้านขนาดของความจุหน่วยความจำ

ก. ปริมาณการตัดมีสามองค์ประกอบหลัก: ความลึกของการตัด ความเร็วแกน และความเร็วป้อน หลักการทั่วไปของการเลือกปริมาณการตัดคือ การตัดน้อย อัตราป้อนเร็ว (นั่นคือ ระยะกินลึกน้อย ความเร็วป้อนเร็ว)
ข. ตามการจัดประเภทของวัสดุ มีดโดยทั่วไปจะแบ่งออกเป็นมีดเหล็กแข็งสีขาวธรรมดา (วัสดุเป็นเหล็กความเร็วสูง) มีดเคลือบ (เช่น การชุบไททาเนียม ฯลฯ) มีดโลหะผสม (เช่นเหล็กทังสเตน โบรอนไนไตรด์ มีด ฯลฯ )
หากคุณมีข้อสงสัยในการเลือกผู้ผลิตชิ้นส่วนเครื่องจักรกลซีเอ็นซีที่เหมาะสม โปรดอย่าลังเลที่จะติดต่อทีมงาน DD Prototype เพื่อขอความช่วยเหลือ เนื่องจากพวกเขาเป็นผู้ผลิตมืออาชีพในประเทศจีนด้วยประสบการณ์อันยาวนานกว่า 15 ปีในการกลึงซีเอ็นซี ชิ้นส่วนต่างๆ ซึ่งเป็น พันธมิตรทางธุรกิจในอุดมคติ


