


การสร้างต้นแบบอย่างรวดเร็วและผู้เชี่ยวชาญด้านการผลิตอย่างรวดเร็ว
เชี่ยวชาญในการกลึง CNC, การพิมพ์ 3 มิติ, การหล่อยูรีเทน, การขึ้นรูปอย่างรวดเร็ว, การฉีดขึ้นรูป, การหล่อโลหะ, แผ่นโลหะและการอัดขึ้นรูป
ติดตามฉันได้ที่: 


เพื่อพูดคุยเกี่ยวกับการกลึงและการกัดแบบผสมผสาน
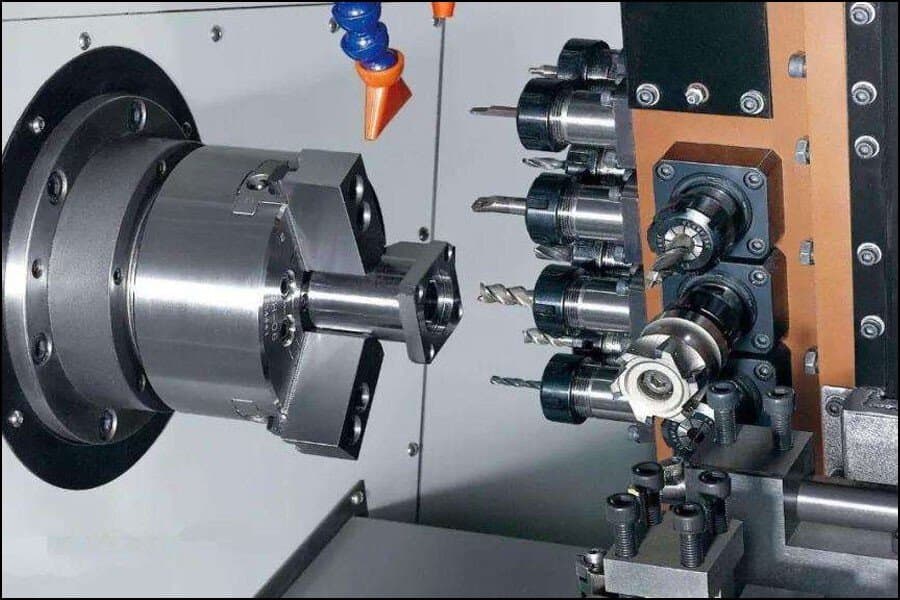
ด้วยการพัฒนาอย่างต่อเนื่องของเทคโนโลยีการควบคุมเชิงตัวเลข เทคโนโลยีคอมพิวเตอร์ เทคโนโลยีเครื่องมือเครื่องจักร และเทคโนโลยีการประมวลผล แนวคิดการประมวลผลแบบดั้งเดิมไม่สามารถตอบสนองความต้องการของผู้คนในด้านความเร็ว ประสิทธิภาพ และความแม่นยำในการประมวลผลอีกต่อไป ในบริบทนี้ เทคโนโลยีการประมวลผลแบบคอมโพสิตได้ถือกำเนิดขึ้น โดยทั่วไปแล้ว การประมวลผลแบบคอมโพสิตหมายถึงคำศัพท์ทั่วไปสำหรับเทคโนโลยีการประมวลผลที่สามารถทำให้กระบวนการต่างๆ หรือวิธีกระบวนการที่แตกต่างกันเสร็จสมบูรณ์ในอุปกรณ์การประมวลผลหนึ่งเครื่อง
เทคโนโลยีการตัดเฉือนแบบผสมในปัจจุบันส่วนใหญ่แสดงออกมาในสองประเภทที่แตกต่างกัน หนึ่งคือการผสมผสานของวิธีการประมวลผลที่แตกต่างกันตามโหมดพลังงานหรือการเคลื่อนไหว ส่วนอีกแบบหนึ่งใช้หลักการของความเข้มข้นของกระบวนการและเน้นที่เทคโนโลยีการประมวลผลเชิงกลเป็นหลัก การกัดคอมพาวนด์ การกัดคอมพาวด์เป็นหนึ่งในวิธีการประมวลผลที่เติบโตเร็วที่สุดในสาขานี้ในช่วงไม่กี่ปีที่ผ่านมา
ชิ้นส่วนผลิตภัณฑ์การบินในปัจจุบันมีลักษณะที่หลากหลายและชุดการผลิตขนาดเล็ก กระบวนการที่ซับซ้อน โครงสร้างผนังบางโดยรวมและวัสดุที่ยากต่อการตัดเฉือนเป็นที่นิยมใช้กันอย่างแพร่หลาย ดังนั้น วงจรการผลิตที่ยาวนาน การกำจัดวัสดุจำนวนมาก ประสิทธิภาพการประมวลผลต่ำ และการเสียรูปของกระบวนการจึงเป็นเรื่องปกติในกระบวนการผลิต รอคอขวดอย่างจริงจัง

เพื่อปรับปรุงประสิทธิภาพการประมวลผลและความแม่นยำในการประมวลผลของผลิตภัณฑ์ที่ซับซ้อนในการบิน ช่างฝีมือได้แสวงหาวิธีการประมวลผลที่มีประสิทธิภาพและแม่นยำมากขึ้น การเกิดขึ้นของอุปกรณ์การกลึงกัดผสมเป็นโซลูชันที่มีประสิทธิภาพสำหรับการปรับปรุงความแม่นยำในการตัดเฉือนและประสิทธิภาพของชิ้นส่วนการบิน
เมื่อเทียบกับเทคโนโลยีการประมวลผลแบบควบคุมด้วยตัวเลขทั่วไป ข้อดีที่โดดเด่นของการประมวลผลแบบผสมนั้นแสดงออกมาในด้านต่างๆ ดังต่อไปนี้
(a) ลดห่วงโซ่กระบวนการผลิตผลิตภัณฑ์ให้สั้นลงและปรับปรุงประสิทธิภาพการผลิต
การกัดกลึงแบบผสมผสานสามารถทำให้ขั้นตอนการประมวลผลทั้งหมดหรือเกือบทั้งหมดเสร็จสิ้นในการจับยึดเพียงครั้งเดียว ซึ่งจะทำให้ห่วงโซ่กระบวนการผลิตผลิตภัณฑ์สั้นลงอย่างมาก ด้วยวิธีนี้ ในแง่หนึ่ง เวลาเสริมการผลิตที่เกิดจากการเปลี่ยนแปลงของการจับยึดจะลดลง และในขณะเดียวกัน วงจรการผลิตและเวลารอคอยของการติดตั้งจะลดลง และประสิทธิภาพการผลิตสามารถปรับปรุงได้อย่างมาก

(b) ลดจำนวนการจับยึดและปรับปรุงความแม่นยำของการตัดเฉือน
การลดจำนวนการติดตั้งการ์ดช่วยหลีกเลี่ยงการสะสมของข้อผิดพลาดที่เกิดจากการแปลงข้อมูลตำแหน่ง ในขณะเดียวกัน อุปกรณ์ประมวลผลสารประกอบสำหรับการกลึงกัดกลึงในปัจจุบันส่วนใหญ่มีฟังก์ชันการตรวจจับแบบออนไลน์ ซึ่งสามารถรับรู้การตรวจจับในสถานที่และการควบคุมความแม่นยำของข้อมูลสำคัญในกระบวนการผลิต ซึ่งจะช่วยปรับปรุงความแม่นยำในการประมวลผลของผลิตภัณฑ์

(c) ลดพื้นที่และลดต้นทุนการผลิต
แม้ว่าราคาต่อหน่วยของอุปกรณ์แปรรูปสารประกอบของการกลึงกัดจะค่อนข้างสูง เนื่องจากห่วงโซ่กระบวนการผลิตที่สั้นลงและการลดอุปกรณ์ที่จำเป็นสำหรับผลิตภัณฑ์ ตลอดจนการลดจำนวนอุปกรณ์จับยึด พื้นที่ในโรงปฏิบัติงาน และอุปกรณ์ ค่าบำรุงรักษา สินทรัพย์ถาวรโดยรวมสามารถลดต้นทุนการลงทุน การดำเนินการผลิต และการจัดการได้อย่างมีประสิทธิภาพ

เทคโนโลยีหลักของการตัดเฉือนแบบผสม
แม้ว่าการประมวลผลแบบคอมโพสิตจะมีข้อดีที่ไม่สามารถเปรียบเทียบได้กับการประมวลผลแบบเดี่ยวทั่วไป แต่ในความเป็นจริง อัตราการใช้ประโยชน์ของการประมวลผลแบบคอมโพสิตในการกลึง-กัดในด้านการผลิตการบินยังไม่ได้ถูกนำไปใช้อย่างเต็มที่ เหตุผลสำคัญคือเวลาในการใช้งานการกลึงกัดคอมโพสิตในด้านการผลิตการบินยังค่อนข้างสั้น และเทคโนโลยีการกลึงคอมโพสิตการกลึงกัด เทคโนโลยีการเขียนโปรแกรมควบคุมเชิงตัวเลข เทคโนโลยีหลังการประมวลผลและการจำลองที่เหมาะสมกับลักษณะโครงสร้าง ของชิ้นส่วนการบินยังอยู่ในขั้นตอนการสำรวจ
เพื่อให้สามารถใช้งานอุปกรณ์แปรรูปคอมโพสิตแบบกลึง-กัดได้อย่างเต็มที่ และปรับปรุงประสิทธิภาพการประมวลผลและความแม่นยำของผลิตภัณฑ์ จำเป็นต้องเอาชนะและแก้ไขรากฐานสำคัญข้างต้นอย่างครอบคลุมและตระหนักถึงการใช้งานแบบบูรณาการ
1. เทคโนโลยีการกลึง CNC และการกัดแบบผสมผสาน
แตกต่างจากอุปกรณ์การตัดแต่งขึ้นรูปด้วยเครื่องจักรทั่วไป แท้จริงแล้วเครื่องกัดคอมพาวด์ของการกัดกลึงนั้นเทียบเท่ากับสายการผลิต วิธีกำหนดเส้นทางกระบวนการที่เหมาะสม วิธีการจับยึด และการเลือกเครื่องมือที่เหมาะสมตามลักษณะกระบวนการของชิ้นส่วน และลักษณะกระบวนการของการกัดแบบผสมแบบเทิร์นมิลลิ่งคือกุญแจสำคัญในการรับรู้ถึงการตัดเฉือนที่แม่นยำอย่างมีประสิทธิภาพ
ความเข้มข้นของกระบวนการเป็นคุณสมบัติทางเทคโนโลยีที่โดดเด่นที่สุดของการตัดเฉือนแบบคอมโพสิต ดังนั้น เส้นทางกระบวนการทางวิทยาศาสตร์และสมเหตุสมผลจึงเป็นปัจจัยสำคัญในการปรับปรุงประสิทธิภาพและความแม่นยำของการกลึงและการกัดแบบผสม
ยกตัวอย่างเช่น เครื่องจักรกลซีเอ็นซีรุ่น S192F สำหรับการกัด และกลึงแบบครบวงจรของบริษัท Baomei จากสวิตเซอร์แลนด์ เครื่องมือกลนี้มีฟังก์ชันต่างๆ เช่น การกัด 5 แกน การกลึง การเจาะ การคว้าน การเลื่อย และการป้อนชิ้นงานอัตโนมัติ

การประมาณค่าความเร็วสูงและฟังก์ชั่นอื่น ๆ ที่มองไปข้างหน้าได้อย่างแข็งแกร่ง เหมาะอย่างยิ่งสำหรับการตัดเฉือนเพลา ชิ้นส่วนโรตารี และชิ้นส่วนอื่น ๆ ที่มีความแม่นยำสูงด้วยความเร็วสูง ในการตัดเฉือนใบพัดการบิน ศูนย์เครื่องจักรกลนี้มีข้อได้เปรียบที่โดดเด่น
เมื่อใช้แถบเป็นใบพัดเปล่า เส้นทางการตัดเฉือนใบพัดแบบเดิมจะใช้เครื่องกลึง CNC เพื่อหมุนรูปร่างด้านนอกของใบพัดก่อน จากนั้นจึงเสร็จสิ้นการวัดประสิทธิภาพ บนพื้นฐานนี้ ใช้ศูนย์เครื่องจักรกลซีเอ็นซีแบบห้าแกนสำหรับการกัดร่อง การกัดหยาบ และการเก็บผิวกึ่งละเอียด ตลอดจนการเก็บผิวละเอียดของโปรไฟล์และฮับ ในที่สุด การเจาะรูจะทำบนเครื่องแมชชีนนิ่งเซ็นเตอร์แบบ 5 แกนหรืออุปกรณ์การเจาะ
อย่างไรก็ตาม ศูนย์เครื่องจักรกลกัดและกลึง S192Fไม่เพียงแต่สามารถดำเนินการกระบวนการต่างๆ ที่กล่าวมาข้างต้นได้ทั้งหมดด้วยการจับยึดเพียงครั้งเดียว แต่ยังสามารถดำเนินการผลิตใบพัดจำนวนมากได้ด้วยฟังก์ชันการเลื่อยและการป้อนอัตโนมัติเมื่อใช้วัสดุแท่ง โดยกระบวนการทั้งหมดสามารถดำเนินการได้โดยไม่ต้องใช้แรงงานคน
ทั้งหมดทำโดยอัตโนมัติ การตั้งค่าเส้นทางกระบวนการสามารถทำได้ด้วยวิธีต่อไปนี้: เพลาหลักยึดวัสดุแท่ง→การกลึงหยาบรูปร่างภายนอกของใบพัด→การตกแต่งรูปร่างภายนอก→การกัดห้าแกนและการกัดร่อง→การกัดหยาบของรันเนอร์→กึ่ง -การเก็บขอบของรันเนอร์→การเก็บขอบของรันเนอร์→การเจาะรู→การยึดแกนหมุนด้านหลัง→การหมุนระนาบด้านล่างของใบพัด→การเจาะ

จะเห็นได้ว่ากระบวนการตัดเฉือนใบพัดทั้งหมดสามารถทำได้ในการจับยึดเพียงครั้งเดียว และสามารถปรับปรุงประสิทธิภาพและความแม่นยำในการตัดเฉือนได้อย่างมาก
สำหรับศูนย์การกลึงกัดกลึงซีเอ็นซีที่มีป้อมปืนคู่ อุปกรณ์ที่มีป้อมปืนคู่จะมีระบบควบคุมช่องทางคู่ ป้อมปืนบนและล่างสามารถควบคุมแยกกันได้ และเครื่องจักรซิงโครนัสสามารถรับรู้ได้ผ่านคำสั่งการซิงโครไนซ์ในรหัส
เพื่อให้ความสามารถในการตัดเฉือนของอุปกรณ์ทำงานได้อย่างเต็มที่ การทำงานพร้อมกันของกระบวนการหลายส่วนของชิ้นส่วนสามารถรับรู้ได้ผ่านการทำงานแบบซิงโครนัสของตัวจับยึดเครื่องมือแบบคู่ภายใต้สมมติฐานที่เงื่อนไขการตัดเฉือนอนุญาต
ด้วยการตั้งค่าแบบซิงโครนัสของตัวจับยึดเครื่องมือด้านบนและด้านล่าง การคว้านหยาบของรูในสามารถทำได้สำเร็จในขณะที่ทำการคว้านรูหยาบในรูปทรง ซึ่งจะช่วยปรับปรุงประสิทธิภาพการตัดเฉือนให้ดียิ่งขึ้น ด้วยการเคลื่อนไหวแบบซิงโครนัสของตัวจับยึดเครื่องมือด้านบนและด้านล่าง การเจาะรูชุดหนึ่งจึงเสร็จสมบูรณ์ ซึ่งไม่เพียงแต่ปรับปรุงประสิทธิภาพการตัดเฉือนเท่านั้น แต่ยังช่วยลดอิทธิพลของการเสียรูปของชิ้นงานด้วยการชดเชยแรงตามแนวแกนของรูเจาะ เพื่อให้บรรลุหน้าที่นี้ จำเป็นต้องทำการวิจัยอย่างเป็นระบบและเชิงลึกเกี่ยวกับแผนกระบวนการในช่วงเริ่มต้นของการออกแบบกระบวนการ กำหนดลำดับอนุกรมและคู่ขนานของเส้นทางกระบวนการ และตระหนักถึงหน้าที่ข้างต้นผ่านการผสมผสานที่สมเหตุสมผล ของโปรแกรมการตัดเฉือน
2. เทคโนโลยีการเขียนโปรแกรม CNC สำหรับการกลึงและการกัดแบบผสม
การพัฒนาเทคโนโลยีการกัดคอมพาวด์ของการกลึงเทิร์นมิลลิ่งยังทำให้ความต้องการที่สูงขึ้นสำหรับเทคโนโลยีการตั้งโปรแกรม NC ซึ่งเป็นจุดเชื่อมต่อคอขวดที่จำกัดอุปกรณ์การกัดคอมพาวด์ของการเทิร์นมิลลิ่งในการผลิตและการใช้งานจริง
เนื่องจากเวลาในการใช้งานที่สั้นของการกัดแบบคอมโพสิทแบบเทิร์นมิลลิ่งในการผลิตจริง หากไม่มีโซลูชันการแมชชีนนิ่งแบบคอมโพสิทแบบมืออาชีพ โดยปกติแล้วจะใช้ซอฟต์แวร์ CAM อเนกประสงค์เพื่อวางแผนส่วนหนึ่งของโปรแกรมการแมชชีนนิ่ง จากนั้นช่างฝีมือจะผสานรวม โปรแกรมเพื่อตอบสนองความต้องการเครื่องมือเครื่องจักรคอมโพสิตสำหรับโปรแกรมการตัดเฉือน

โซลูชันนี้ต้องการช่างฝีมือสูงมาก เมื่อเทียบกับเทคโนโลยีการตั้งโปรแกรม NC แบบดั้งเดิม ความยุ่งยากในการเขียนโปรแกรมของการกลึงและการกัดแบบผสมนั้นสะท้อนให้เห็นในประเด็นต่อไปนี้เป็นหลัก
(a) มีงานฝีมือหลายประเภท สำหรับช่างฝีมือ ไม่เพียงแต่จะต้องเชี่ยวชาญวิธีการตั้งโปรแกรมของวิธีการตัดเฉือนแบบต่างๆ เช่น การกลึง CNC การกัดแบบหลายแกน และการเจาะเท่านั้น แต่ยังต้องกำหนดความเชื่อมโยงระหว่างกระบวนการและวิธีการเลื่อนเครื่องมือเข้าและถอยออกอย่างแม่นยำด้วย ดังนั้น เมื่อดำเนินการตั้งโปรแกรม NC จำเป็นต้องมีความเข้าใจโดยสัญชาตญาณของแบบจำลองกระบวนการและการกระจายค่าเผื่อการตัดเฉือนหลังจากกระบวนการปัจจุบันเสร็จสิ้น เพื่ออำนวยความสะดวกในการเขียนโปรแกรมของกระบวนการถัดไปและการตั้งค่าล่วงหน้าและ เครื่องมือถอย

(b) ลำดับของอนุกรมและคู่ขนานในกระบวนการตั้งโปรแกรมจะต้องถูกกำหนดอย่างเคร่งครัดตามเส้นทางของกระบวนการ สามารถแปรรูปชิ้นส่วนจำนวนมากตั้งแต่วัตถุดิบไปจนถึงผลิตภัณฑ์สำเร็จรูปได้เมื่อผ่านการประมวลผลที่ศูนย์การกลึงแบบคอมพาวด์ของการกัดกลึงเทิร์น ดังนั้นผลลัพธ์ของโปรแกรมการตัดเฉือนจะต้องสอดคล้องกับเส้นทางกระบวนการ ในขณะเดียวกัน การตัดเฉือนแบบขนานหลายช่องทางยังต้องได้รับการพิจารณาอย่างครอบคลุมในกระบวนการตั้งโปรแกรมการตัดเฉือน NC จะเห็นได้ว่าเพื่อให้บรรลุผลสำเร็จของการตัดเฉือนแบบผสมอย่างมีประสิทธิภาพ ควรมีการพัฒนาโซลูชันกระบวนการแบบบูรณาการของการจำลองโปรแกรมกระบวนการ

(c) ซอฟต์แวร์ CAM ทั่วไปในปัจจุบันไม่รองรับการทำงานบางอย่างของการกัดแบบคอมพาวด์แบบเทิร์นมิลลิ่ง เมื่อเทียบกับการตัดเฉือนด้วยอุปกรณ์ชิ้นเดียวแบบทั่วไป การเคลื่อนย้ายเครื่องมือกลและฟังก์ชันการตัดเฉือนของการกลึงและการกัดผสมนั้นซับซ้อนกว่ามาก ซอฟต์แวร์ CAM ที่ใช้งานทั่วไปในปัจจุบันไม่เพียงพอที่จะรองรับการเขียนโปรแกรมของฟังก์ชันขั้นสูงเหล่านี้ได้อย่างสมบูรณ์ เช่น การวัดแบบออนไลน์ การเลื่อย การป้อนอัตโนมัติ การควบคุม tailstock เป็นต้น ดังนั้น โปรแกรมที่รวบรวมโดยซอฟต์แวร์ CAM ทั่วไปจึงยังต้องการคู่มือจำนวนมาก หรือวิธีการโต้ตอบก่อนที่จะนำไปใช้กับการกลึงอัตโนมัติและการกัดผสม
(d) การรวมขั้นตอนการตัดเฉือน ในปัจจุบัน โปรแกรม NC ที่รวบรวมโดยซอฟต์แวร์ CAM ทั่วไปนั้นเป็นอิสระจากกัน เพื่อให้เข้าใจถึงการตัดเฉือนที่สมบูรณ์อัตโนมัติที่ซับซ้อน เช่น การกลึงและการกัด จำเป็นต้องผสานรวมและบูรณาการโปรแกรมการตัดเฉือนอิสระเหล่านี้ การผสานรวมนี้ต้องได้รับคำแนะนำจากเส้นทางกระบวนการของชิ้นส่วน ก่อนอื่นให้พิจารณาว่าโปรแกรมใดขนานกัน จากนั้นจึงกำหนดลำดับการตัดเฉือนของวิธีกระบวนการต่างๆ และให้ความแม่นยำในการเปลี่ยนเครื่องมือ การเปลี่ยนแคลมป์ การแปลง Datum และคำแนะนำในการเลื่อนเครื่องมือและการถอยกลับ .

จะเห็นได้ว่าเป็นเรื่องยากมากที่จะรวบรวมโปรแกรม NC สำหรับการกลึงกัดแบบผสมผสาน และซอฟต์แวร์ CAM ที่ใช้งานทั่วไปในปัจจุบันยังมีข้อบกพร่องและข้อบกพร่องมากมายในการกลึงกัดแบบผสมผสาน เพื่อเป็นการชดเชยข้อบกพร่องเหล่านี้ การพัฒนาระบบการโปรแกรมแบบพิเศษที่เหมาะกับเทคโนโลยีผลิตภัณฑ์และอุปกรณ์การตัดเฉือนแบบผสมบนพื้นฐานซอฟต์แวร์ CAD/CAM ที่ใช้งานทั่วไปที่มีอยู่จึงเป็นวิธีแก้ปัญหาที่สมจริงยิ่งขึ้น ในแง่หนึ่ง จะช่วยลดการลงทุนซ้ำๆ ในการซื้อซอฟต์แวร์ และในขณะเดียวกันก็สามารถหลีกเลี่ยงข้อบกพร่อง เช่น ความรู้ด้านกระบวนการที่ไม่สามารถใช้ซ้ำได้ และการจัดพนักงานที่ซับซ้อนซึ่งเกิดจากแพลตฟอร์มการเขียนโปรแกรมที่ไม่สม่ำเสมอ
3. เทคโนโลยีหลังการตัดเฉือนของการกลึงแบบผสมแบบเทิร์นมิลลิ่ง
สอดคล้องกับเทคโนโลยีการตั้งโปรแกรม NC เนื่องจากวิธีกระบวนการที่ซับซ้อนและชิ้นส่วนที่เคลื่อนไหวจำนวนมาก การกัดแบบรวมการกัดแบบเทิร์นมิลลิ่งทำให้เกิดความต้องการที่สูงขึ้นสำหรับซอฟต์แวร์และเทคโนโลยีหลังการตัดเฉือนในปัจจุบัน เมื่อเทียบกับอุปกรณ์ CNC ทั่วไป ความยากลำบากของการตัดเฉือนภายหลังส่วนใหญ่สะท้อนให้เห็นในด้านต่อไปนี้
(ก) การเคลื่อนไหวที่เชื่อมต่อกันระหว่างกระบวนการต่างๆ นั้นต้องการความแม่นยำที่เข้มงวด เนื่องจากมีการใช้เทคนิคการตัดเฉือนที่หลากหลายบนอุปกรณ์ผสมการกลึง การสลับวิธีการตัดเฉือน เครื่องมือ และชิ้นส่วนที่เคลื่อนไหวโดยอัตโนมัติต้องเสร็จสิ้นในเวลาที่เหมาะสมและแม่นยำหลังจากกระบวนการปัจจุบันเสร็จสิ้นเพื่อให้แน่ใจว่าถูกต้องและปลอดภัย ของกระบวนการตัดเฉือน

เพื่อให้บรรลุเป้าหมายนี้ ในแง่หนึ่ง จำเป็นต้องกำหนดวิธีการเลื่อนและถอยเครื่องมืออย่างสมเหตุสมผล และกำหนดเวลาในการเปลี่ยนเครื่องมืออัตโนมัติ การเปิดและปิดน้ำหล่อเย็น และที่สำคัญกว่านั้น จำเป็นต้องกำหนดตำแหน่ง ของชิ้นส่วนที่ไม่เคลื่อนที่อื่นๆ เมื่อตัดเฉือนกระบวนการปัจจุบัน ด้วยวิธีนี้เท่านั้นที่สามารถหลีกเลี่ยงการชนกันระหว่างชิ้นส่วนที่เคลื่อนไหวและชิ้นส่วนที่ไม่เคลื่อนที่ของเครื่องมือตัดเฉือนในระหว่างการเปลี่ยนเครื่องมือและการตัดเฉือน และกระบวนการตัดเฉือนจะปลอดภัยและมีเสถียรภาพ
(b) จำเป็นต้องตัดสินลำดับกระบวนการและโปรแกรม NC โดยอัตโนมัติ เนื่องจากเส้นทางกระบวนการที่ค่อนข้างยาวในการตัดเฉือนแบบผสม ไม่เพียงแต่ไม่มีประสิทธิภาพเท่านั้น แต่ยังมีแนวโน้มที่จะเกิดข้อผิดพลาดที่ต้องพึ่งพาการจัดระเบียบแบบแมนนวลและการรวมรหัส NC ที่เสร็จสมบูรณ์ภายหลัง ทางออกที่ดีที่สุดคือสามารถกำหนดลำดับการตัดเฉือนโดยอัตโนมัติและวิธีการดำเนินการที่อยู่ในไฟล์ตำแหน่งเครื่องมือระหว่างการตัดเฉือนภายหลัง และเพื่อรักษาไว้โดยอัตโนมัติในรหัส NC หลังจากการตัดเฉือนภายหลังเสร็จสิ้น

ด้วยเหตุผลนี้ ข้อมูลไฟล์ตำแหน่งเครื่องมือหลังจากการเขียนโปรแกรม NC เสร็จสิ้น ไม่เพียงแต่ต้องประกอบด้วยวิธีกระบวนการและข้อมูลตำแหน่งเครื่องมือที่สอดคล้องกันเท่านั้น แต่ยังต้องมีลำดับการตัดเฉือนที่สอดคล้องกัน ประเภทและจำนวนของเครื่องมือที่ใช้ด้วย เพื่อให้ สามารถดำเนินการได้ในขั้นตอนหลังการตัดเฉือน บรรลุการกำหนดลำดับกระบวนการ วิธีกระบวนการ และเครื่องมือโดยอัตโนมัติ
(c) เทคโนโลยีหลังการตัดเฉือนของวิธีการตัดเฉือนแบบต่างๆ โปรแกรมหลังการตัดเฉือนของการตัดเฉือนแบบรวมการกัดแบบเทิร์นมิลลิ่งไม่เพียงต้องการการกัด การกลึง และการเจาะ CNC แบบหลายแกนหลังการกัดเท่านั้น แต่ยังต้องมีฟังก์ชั่นการเลื่อย การป้อนอัตโนมัติ การควบคุมหางปลา และการเรียกใช้โปรแกรมอีกด้วย อัลกอริธึมหลังการตัดเฉือนของการกัดคอมพาวด์โดยทั่วไปรวมถึงวิธีการหลังการตัดเฉือนของกระบวนการตัดเฉือน CNC ทุกประเภทที่มีอยู่ และยังต้องสามารถบรรลุการผสานรวมและการเชื่อมต่อการเคลื่อนไหวระหว่างวิธีการตัดเฉือนต่างๆ ได้อย่างราบรื่น

(c) ใช้ฟังก์ชันขั้นสูงของระบบควบคุมอย่างเต็มที่ ในปัจจุบัน ระบบซีเอ็นซีที่ใช้สำหรับการกลึงและกัดเครื่องแมชชีนนิ่งเซ็นเตอร์ล้วนเป็นระบบควบคุมขั้นสูง เช่น ระบบ FANUC 31i ที่ใช้โดย Baomei S192FT และระบบ SINUMERIK840D ที่ใช้โดย WFL 150
ระบบควบคุมขั้นสูงส่วนใหญ่เหล่านี้มีฟังก์ชันขั้นสูง เช่น การปรับฟีดอัตโนมัติให้เหมาะสม การปรับเวกเตอร์เครื่องมือให้เรียบ การมองไปข้างหน้าอย่างเหนือชั้น และการแก้ไขความเร็วสูงที่มีความแม่นยำสูง ดังนั้นจึงจำเป็นต้องสะท้อนการทำงานของระบบซีเอ็นซีขั้นสูงเหล่านี้ในตำแหน่งที่เหมาะสมในรหัสการตัดเฉือนที่เสร็จสมบูรณ์ในขั้นตอนหลังการตัดเฉือน เพื่อให้สามารถใช้ประสิทธิภาพของอุปกรณ์การกัดผสมการกลึงแบบผสมได้อย่างเต็มที่
(ง) การตัดเฉือนและการเรียกใช้ฟังก์ชันที่ไม่ตัด นอกจากฟังก์ชันการตัด เช่น การกลึง การกัด การเจาะ และการคว้าน เครื่องมือตัดเฉือนแบบผสมยังมีฟังก์ชันที่ไม่ตัดซึ่งจำเป็นสำหรับการเปลี่ยนระหว่างกระบวนการต่างๆ เช่น การป้อนอัตโนมัติ การขนถ่าย การต่อแกนหมุน การควบคุม tailstock เป็นต้น .

ในขั้นตอนหลังการตัดเฉือน จำเป็นต้องเรียกใช้ฟังก์ชันเหล่านี้เป็นโมดูลทั่วไปสำหรับโปรแกรม และลำดับและเวลาของการเรียกใช้จำเป็นต้องกำหนดตามเส้นทางกระบวนการ ฟังก์ชันเหล่านี้ไม่มีในซอฟต์แวร์หลังการตัดเฉือนปัจจุบัน
4. เทคโนโลยีการจำลองการกลึงและการกัดผสม
เนื่องจากมีชิ้นส่วนที่เคลื่อนไหวจำนวนมากและฟังก์ชันที่ซับซ้อนของการกัดแบบคอมพาวนด์ การกัดแบบเทิร์นมิล การจำลองการตัดเฉือนหลังการตั้งโปรแกรมเสร็จสิ้นจึงมีความสำคัญอย่างยิ่ง เนื่องจากความจริงที่ว่าการกัดแบบคอมโพสิทแบบเทิร์นมิลลิ่งของโรงงานผลิตการบินในประเทศของฉันได้ถูกนำไปใช้งานจริง การผลิตในช่วงเวลาสั้น ๆ ปัจจุบันยังไม่มีเทคโนโลยีการจำลองแบบที่สมบูรณ์ ดังนั้น ผู้ผลิตส่วนใหญ่จึงตรวจสอบและเพิ่มประสิทธิภาพโปรแกรมผ่านการทดลองตัดเฉือน ซึ่งนำไปสู่วงจรการเตรียมและการพัฒนากระบวนการที่ยาวนาน ความเสี่ยงสูงและต้นทุนการตัดเฉือน
เพื่อปรับปรุงระดับแอปพลิเคชันและประสิทธิภาพการเขียนโปรแกรมของการกลึงกัดผสมแบบเทิร์นมิลลิ่ง จำเป็นต้องส่งเสริมการประยุกต์ใช้เทคโนโลยีการจำลองอย่างจริงจัง ในปัจจุบัน ซอฟต์แวร์ที่ใช้สำหรับการจำลองการกลึงและการกัดแบบผสมผสานส่วนใหญ่ประกอบด้วย TopSolid, Gibbs, ฯลฯ แต่โดยทั่วไปแล้วซอฟต์แวร์เหล่านี้มีราคาแพง และไม่ค่อยมีใครแนะนำสาขาการผลิตการบินในประเทศของฉัน อันที่จริง การจำลองการตัดเฉือนแบบผสมผสานการกลึงและการกัดสามารถทำได้ด้วยความช่วยเหลือของซอฟต์แวร์จำลองการตัดเฉือน CNC ที่ใช้งานทั่วไปในปัจจุบัน ( เช่น Vericut, NCSimul เป็นต้น) ตามโครงสร้าง ลักษณะการเคลื่อนไหว ฟังก์ชันพิเศษ และระบบ CNC ของอุปกรณ์การกลึงแบบรวมการกลึง การกัด การผ่านการปรับแต่งและการพัฒนาฟังก์ชันมาโครจะทำให้การจำลองการเคลื่อนไหวของกระบวนการตัดเฉือนเป็นจริง

การใช้ซอฟต์แวร์จำลองการตัดเฉือน CNC ทั่วไปเพื่อให้เกิดการจำลองการตัดเฉือนแบบรวมการกัดกลึงนั้นจำเป็นต้องสร้างสภาพแวดล้อมของเครื่องมือเครื่องจักรที่ค่อนข้างจริงในระบบจำลองก่อน และเน้นไปที่การสร้างความสัมพันธ์ของการเคลื่อนที่สัมพัทธ์และความสัมพันธ์ของตำแหน่งทางเรขาคณิต ระหว่างชิ้นส่วนที่เคลื่อนไหวของเครื่องมือกล
บนพื้นฐานนี้ ให้สร้างคลังเครื่องมือและหมายเลขเครื่องมือที่เกี่ยวข้องที่ใช้ในกระบวนการตัดเฉือน จากนั้นกำหนดค่าระบบควบคุมเชิงตัวเลขของอุปกรณ์เครื่องมือกลและเกณฑ์มาตรฐานการตัดเฉือนของโปรแกรมควบคุมเชิงตัวเลข และโหลดโค้ด NC ที่เสร็จสมบูรณ์แล้วลงในระบบการจำลอง จากนั้นจึงดำเนินการจำลองกระบวนการตัดเฉือนได้ แตกต่างจากการตัดเฉือน NC ทั่วไป ฟังก์ชันบางอย่าง (เช่น การตัดเฉือนแบบหลายช่อง การควบคุม tailstock ฯลฯ) จำเป็นต้องทำให้เสร็จผ่านการพัฒนาและปรับแต่งฟังก์ชันมาโคร

โอกาสในการใช้งานและข้อเสนอแนะในการพัฒนาเทคโนโลยีการกลึงและการกัดคอมโพสิต
ในช่วงไม่กี่ปีที่ผ่านมา ศูนย์การกลึงแบบผสมสำหรับการกลึงและกัดได้รับการแนะนำในโรงงานเครื่องบิน เครื่องยนต์อากาศยานและอุปกรณ์เสริมในประเทศของฉัน และผู้ผลิตการบินรายอื่นๆ ประเภทของอุปกรณ์ส่วนใหญ่เน้นที่ผลิตภัณฑ์ซีรีย์คอมพาวนด์ของการกลึงกัดของบริษัท WFL ของออสเตรีย และศูนย์การแมชชีนนิ่งคอมพาวนด์ของการกัดการกลึงของบริษัท Baomei ของสวิส
อย่างไรก็ตาม เนื่องจากเวลาในการใช้งานจริงสั้น โดยทั่วไปจึงขาดเทคโนโลยีการตัดเฉือนที่สมบูรณ์ วิธีการตั้งโปรแกรมและวิธีการทางเทคนิคหลังการตัดเฉือนที่เข้ากันได้กับคุณลักษณะของกระบวนการผลิตภัณฑ์และลักษณะเฉพาะของกระบวนการอุปกรณ์ ดังนั้น อุปกรณ์การกัดแบบคอมพาวนด์ของการกลึงแบบเทิร์นมิลลิ่งที่แนะนำในปัจจุบันจึงอยู่ในระดับการทำงานที่ค่อนข้างต่ำโดยพื้นฐานแล้ว
ปัญหาหลักที่ประสบในกระบวนการผลิตผลิตภัณฑ์การบินนั้นเน้นไปที่เส้นทางกระบวนการที่ยาวนาน กระบวนการที่ซับซ้อน ประสิทธิภาพการตัดเฉือนต่ำ การเสียรูปของการตัดเฉือนที่รุนแรง และต้นทุนการตัดเฉือนสูง การตัดเฉือนคอมโพสิตแบบการกัดกลึงมีการใช้งานที่กว้างมากทั้งในการผลิตเครื่องบินและการผลิตเครื่องยนต์ พื้นที่การพัฒนา

ตัวอย่างเช่น กระบวนการกัดโครงโดยรวมของลำตัวเครื่องบินมักจะต้องผ่านการเตรียมชิ้นงานเปล่า/ชิ้นงานเปล่า, การกลึง Datum, การกลึงหยาบรูปร่างด้านใน, การกลึงหยาบรูปร่างการกลึงหยาบ, การตกแต่ง Datum, การเก็บผิวกึ่งละเอียดและการเก็บผิวละเอียด, การเก็บผิวกึ่งละเอียด
กระบวนการต่างๆ มากมาย เช่น การตกแต่งและการเก็บผิวละเอียด การเจาะรู การแต่งช่างฟิต การทดสอบ ฯลฯ สามารถเสร็จสิ้นได้ด้วยการพลิกและจับยึดหลายครั้ง
ในปัจจุบัน การตัดเฉือนแบบบลิสก์โดยรวมในด้านของเครื่องยนต์อากาศยานยังใช้ช่องว่างการตีขึ้นรูปแบบสมบูรณ์ ซึ่งจะเสร็จสิ้นได้หลังจากผ่านกระบวนการต่างๆ มากมาย เช่น การกลึงและการกัด การกัด การขัด การปรับสภาพพื้นผิวและการเสริมความแข็งแรง และการตรวจจับข้อบกพร่อง
ชิ้นส่วนเหล่านี้มักมีวงจรการผลิตที่ยาวนาน และเวลาของเครื่องจักรมักจะถึงหลายร้อยชั่วโมง และเครื่องมือเครื่องจักร CNC ประเภทต่างๆ และอุปกรณ์จับยึด เครื่องมือ เครื่องมือวัด ฯลฯ จำนวนมากจำเป็นต้องใช้ในกระบวนการตัดเฉือน นอกจากนี้ การเปลี่ยนแคลมป์ซ้ำๆ ไม่เพียงทำให้เวลารอในกระบวนการผลิตชิ้นส่วนนานเกินไป ซึ่งส่งผลต่อวงจรการผลิต แต่ยังทำให้เกิดข้อผิดพลาดในการจับยึดสะสม ซึ่งส่งผลต่อความแม่นยำของมิติและผลการตัดเฉือนของชิ้นส่วน .

การกลึงและการกัดแบบผสมผสานสามารถรับรู้กระบวนการทั้งหมดหรือส่วนใหญ่ของชิ้นส่วนการบินทั่วไปที่กล่าวถึงข้างต้นได้ผ่านการจับยึดเพียงครั้งเดียว จึงเป็นวิธีการใหม่สำหรับการตัดเฉือนชิ้นส่วนการบินที่ซับซ้อนอย่างมีประสิทธิภาพและแม่นยำ
ข้อดีของแอปพลิเคชันส่วนใหญ่สะท้อนให้เห็นในด้านต่อไปนี้:
(ก) จำนวนครั้งในการจับยึดลดลงอย่างมาก ปรับปรุงประสิทธิภาพการตัดเฉือนและขจัดข้อผิดพลาดที่เกิดจากการเปลี่ยนแปลงเครื่องมือกลและวิธีการจับยึด
(b) กระบวนการมีความเข้มข้นมากขึ้น ซึ่งทำให้ห่วงโซ่กระบวนการตัดเฉือนสั้นลงได้อย่างมาก ลดเวลารอคอยและเวลาที่เครื่องจักรไม่ทำงาน
(c) โดยไม่เปลี่ยนสถานะการวางตำแหน่ง ให้ตระหนักถึงกระบวนการตัดเฉือนของวิธีการตัดเฉือนแบบต่างๆ เช่น การกลึง การกัด การเจาะ ฯลฯ ลดจำนวนอุปกรณ์จับยึด และตรวจสอบความถูกต้องของมิติที่สม่ำเสมอ
(ง) การตัดเฉือนเชิงประกอบการกลึงกัดกลึงในปัจจุบันส่วนใหญ่มีฟังก์ชันของการวัดแบบออนไลน์ ซึ่งสามารถใช้วัดผลการตัดเฉือนในกระบวนการและระหว่างกระบวนการในแหล่งกำเนิด เพื่อให้สามารถควบคุมความแม่นยำของกระบวนการตัดเฉือนทั้งหมดได้ จะเห็นได้ว่าข้อได้เปรียบเหล่านี้ของอุปกรณ์การกลึงกัดผสมสามารถชดเชยข้อบกพร่องในกระบวนการผลิตชิ้นส่วนการบินในปัจจุบันได้อย่างมีประสิทธิภาพ และสามารถปรับปรุงความแม่นยำในการตัดเฉือนและประสิทธิภาพของผลิตภัณฑ์ได้อย่างมาก
เพื่อให้ประสิทธิภาพการตัดเฉือนของอุปกรณ์การตัดเฉือนคอมโพสิตขั้นสูงเป็นไปอย่างสมบูรณ์ และปรับปรุงประสิทธิภาพการผลิตและคุณภาพของผลิตภัณฑ์การบินต่อไป การดำเนินการด้านต่อไปนี้จึงเป็นเรื่องเร่งด่วน
(a) ร่วมกับคุณลักษณะทางเทคโนโลยีของชิ้นส่วนผลิตภัณฑ์การบิน ทำการวิจัยเชิงลึกเกี่ยวกับเทคโนโลยีการตัดเฉือนคอมโพสิตที่เข้ากันได้ รวมถึงการกำหนดเส้นทางกระบวนการ การเลือกวิธีการจับยึด เครื่องมือ การทำความเย็น และพารามิเตอร์การตัดที่เหมาะสม ฯลฯ
(b) ตามโครงสร้างการเคลื่อนที่ของอุปกรณ์การตัดเฉือนแบบผสมและลักษณะกระบวนการของผลิตภัณฑ์ พัฒนาและปรับแต่งการเขียนโปรแกรม CNC ที่เกี่ยวข้อง หลังการตัดเฉือน การจำลองการตัด และระบบอื่นๆ เพื่อสร้างโซลูชันแบบบูรณาการของการตั้งโปรแกรมกระบวนการหลังการจำลองและลด ข้อกำหนดการตัดเฉือนแบบผสมสำหรับช่างฝีมือ
(c) ข้อกำหนดกระบวนการแบบฟอร์ม เมื่อรวมประสบการณ์กระบวนการที่สั่งสมมาในการจำลอง การทดลองตัด และการผลิตจริง ข้อกำหนดเฉพาะของกระบวนการที่แข็งตัวที่เหมาะสมสำหรับการกัดแบบคอมโพสิทแบบเทิร์นมิลลิ่งถูกสร้างขึ้นเพื่อเป็นแนวทางในการตัดเฉือนชิ้นส่วนอื่นๆ ตามมา
(ง) ให้ความสนใจกับการบ่มเพาะความสามารถ อุปกรณ์การตัดเฉือนคอมโพสิตเป็นตัวแทนของเทคโนโลยีล้ำสมัยในด้านการตัดเฉือนเชิงกลในปัจจุบัน ทั้งการเตรียมกระบวนการและการดำเนินการและการบำรุงรักษานั้นซับซ้อนกว่าอุปกรณ์ทั่วไป ทีมงาน R&D ระดับสูงเป็นกุญแจสำคัญที่จะทำให้อุปกรณ์ทำงานได้ดีและมีประสิทธิภาพ
สรุป
อุปกรณ์การตัดเฉือนแบบผสมในปัจจุบันกำลังพัฒนาไปในทิศทางของช่วงกระบวนการที่ใหญ่ขึ้น ประสิทธิภาพที่สูงขึ้น สเกลขนาดใหญ่ และการแยกส่วน สาขาการผลิตผลิตภัณฑ์การบินเป็นเวทีสำคัญสำหรับเทคโนโลยีการผลิตขั้นสูงที่มีบทบาทเสมอมา
ด้วยการเร่งการอัปเกรดผลิตภัณฑ์การบิน อุปกรณ์การตัดเฉือนที่มีกระบวนการกระจัดกระจายจะค่อยๆ ถูกแทนที่ด้วยอุปกรณ์อัตโนมัติที่ยืดหยุ่นด้วยกระบวนการรวมศูนย์ พื้นที่การพัฒนาและการใช้งานที่กว้างขึ้น


