


การสร้างต้นแบบอย่างรวดเร็วและผู้เชี่ยวชาญด้านการผลิตอย่างรวดเร็ว
เชี่ยวชาญในการกลึง CNC, การพิมพ์ 3 มิติ, การหล่อยูรีเทน, การขึ้นรูปอย่างรวดเร็ว, การฉีดขึ้นรูป, การหล่อโลหะ, แผ่นโลหะและการอัดขึ้นรูป
ติดตามฉันได้ที่: 


การออกแบบสำหรับการสร้างต้นแบบ CNC
DDPROTOTYPE มีประสบการณ์ด้านการผลิตชิ้นงานด้วยเครื่อง CNC มายาวนานหลายปี สะสมแบบร่างสำหรับการสร้างต้นแบบด้วยเครื่อง CNC ไว้มากมาย และยินดีอย่างยิ่งที่จะแบ่งปันกับลูกค้า โดยหวังว่าจะช่วยช่วยเหลือด้านการออกแบบของคุณ เครื่องมือเครื่องจักร CNC เป็นเทคโนโลยีที่ยอดเยี่ยม ซึ่งสามารถมอบความเป็นไปได้ที่หลากหลายสำหรับการสร้างต้นแบบด้วยเครื่อง CNC ที่แม่นยำ และทำให้ผลิตภัณฑ์ขั้นสุดท้ายของคุณดีเท่ากับแบบร่างดั้งเดิมของคุณ เมื่อทำการผลิตต้นแบบด้วยเครื่อง CNC จะต้องคำนึงถึงปัจจัยหลักบางประการ รวมถึงรูปทรงเรขาคณิตโดยรวมของชิ้นงานด้วย
จนถึงตอนนี้ คำแนะนำดังกล่าวเป็นหลักการทั่วไปมากกว่าข้อตกลงจริง มาตรฐานอุตสาหกรรมเป็นสิ่งที่หาได้ยาก และเทคโนโลยีมีการเปลี่ยนแปลงตลอดเวลา และมีการนำเสนอนวัตกรรมใหม่ๆ ที่น่าตื่นเต้น ซึ่งได้มาถึงขีดจำกัดของสิ่งที่เป็นไปได้และเป็นไปไม่ได้ อย่างไรก็ตาม มีวิธีปฏิบัติมากมายที่กลายเป็นกฎจริงให้ลองทำตาม นี่คือข้อจำกัดและข้อพิจารณาบางประการที่เกี่ยวข้องกับการออกแบบชิ้นส่วนเครื่องจักรกลซีเอ็นซี

กฎพื้นฐาน
โดยทั่วไป วิธีที่ดีที่สุดคือการออกแบบต้นแบบด้วยเครื่องมือที่มีเส้นผ่านศูนย์กลางใหญ่กว่าเพื่อตัดเฉือน สิ่งนี้จะช่วยหลีกเลี่ยงการใช้เครื่องมือพิเศษและช่วยให้การกลึง CNC เร็วขึ้น เป็นการดีกว่าที่จะไม่ออกแบบช่องให้มีความกว้างสี่เท่า สิ่งสำคัญคือต้องแน่ใจว่าฟังก์ชันการออกแบบสอดคล้องกับทิศทางหลักที่เครื่องจักรอนุญาต ซึ่งเกี่ยวข้องกับจำนวนแกนของเครื่อง CNC ที่จำเป็นสำหรับการตัดเฉือน
เมื่อคุณพยายามสร้างข้อความหรือตัวอักษร วิธีที่ดีที่สุดคือใช้ข้อความสลักแทนข้อความนูน ในที่สุดข้อความบรรเทาจะใช้วัสดุจำนวนมากที่ต้องนำออกในการตัดเฉือน CNC ทั้งหมด แน่นอนว่า แนะนำให้ใช้ฟอนต์ sans serif อย่างน้อย 20 พอยต์เพื่อหลีกเลี่ยงปัญหาที่ไม่จำเป็นในการแกะสลักข้อความ
เป็นการดีกว่าที่จะส่งภาพวาดทางเทคนิคเมื่อทำงานกับช่างเครื่องของเรา และเป็นการดีกว่าที่จะทำเครื่องหมายความคลาดเคลื่อนในส่วนสำคัญๆ ชิ้นส่วนเหล่านี้ต้องมีรูปแบบเฉพาะ แต่สามารถช่วยคุณในการออกแบบต้นแบบให้สมบูรณ์และแสดงคุณภาพที่ดีที่สุดได้อย่างมาก


ประเภทเครื่อง
ก่อนพิจารณาการตัดเฉือนต้นแบบ เราควรใส่ใจกับข้อจำกัดและข้อดีของเครื่องมือเครื่องจักร CNC เครื่องมือกล CNC ทุกชนิดสามารถควบคุมรูปร่างและค่าความคลาดเคลื่อนของการตัดเฉือนต้นแบบได้ ประเภทที่พบได้บ่อยที่สุดบางประเภทและประโยชน์ของพวกเขาแสดงไว้ด้านล่าง
เครื่องกลึงซีเอ็นซีมักจะใช้สำหรับการตัดเฉือนต้นแบบของรูปทรงกระบอกที่ซับซ้อน เนื่องจากฟังก์ชันที่ทรงพลัง เครื่องกลึงจึงมักมีพิกัดความเผื่อที่แม่นยำและการทำงานที่คุ้มทุน ดังนั้นจึงใช้กันมากที่สุดในการประมวลผลของต้นแบบทรงกลมเหล่านี้ เมื่อใช้เครื่องกลึง วัสดุจะหมุนในขณะที่ยังคงอยู่กับที่ในเครื่องมือกลึง ดังนั้นรูปทรงเรขาคณิตของต้นแบบจึงขึ้นอยู่กับการเคลื่อนที่และความเร็วป้อนของเครื่องมืออยู่กับที่รวมถึงการควบคุมความเร็ว เครื่องกลึงได้รับการออกแบบมาสำหรับการกลึง ดังนั้นจึงไม่มีข้อได้เปรียบใดที่ยิ่งใหญ่ที่สุด ความแม่นยำของเครื่องกลึงจะลดลงตามความหนาของวัสดุที่ใช้
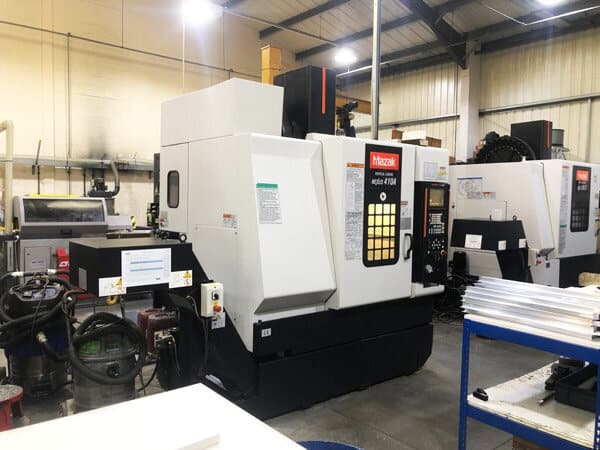
เครื่อง กัด CNCมีหลายประเภทความแตกต่างหลักระหว่างเครื่องกัด CNC กับเครื่องกลึงคือ การเคลื่อนที่ของเครื่องมือตัดจะตรงข้ามกับการเคลื่อนที่ของวัสดุ เครื่องกัดแนวตั้งมีแกนหมุนและเครื่องมือตัดที่วางตัวตั้งฉากกับแท่นเครื่อง ในขณะที่เครื่องกัดแนวนอนนั้น เครื่องมือตัดจะติดตั้งอยู่บนแกนหมุนแนวนอนของแท่นทำงาน โดยทั่วไปแล้ว เครื่องกัด CNC เหมาะสำหรับใช้เมื่อต้องการตัดวัสดุปริมาณมาก หรือเมื่อต้องการความแม่นยำต่ำ เครื่องที่มีเพลาหลายแกนสามารถใช้ประโยชน์และรวมข้อดีของเครื่องกลึงและเครื่องกัดเข้าไว้ในเครื่องเดียวได้

ข้อจำกัดของเครื่องมือ
กฎทั่วไปอย่างหนึ่งในการตัดเฉือนคืออัตราส่วนของเส้นผ่านศูนย์กลางเครื่องมือต่อความลึกของโพรง ความลึกของโพรงที่แนะนำในการออกแบบคือไม่เกินสี่เท่าของความกว้าง เนื่องจากความยาวตัดของดอกเอ็นมิลมีจำกัด โดยปกติจะเป็นสามถึงสี่เท่าของเส้นผ่านศูนย์กลางของเครื่องมือ อัตราส่วนภาพที่ต่ำกว่าจะส่งผลให้เกิดการสั่นสะท้าน การโก่งตัวของเครื่องมือ และการคายเศษเพิ่มขึ้น
ข้อจำกัดทั่วไปอีกประการที่ต้องจดจำคือรูปทรงเรขาคณิตของเครื่องมือกัด เครื่องมือกัด CNC จำนวนมากมีลักษณะเป็นทรงกระบอก และความยาวในการกัดอาจมีจำกัด รูปร่างนี้มีผลต่อการกัดขั้นสุดท้าย ตัวอย่างเช่น มุมด้านในของบล็อกจะมีรัศมีเสมอ สิ่งนี้เป็นจริงแม้ในขณะที่ตัดเฉือนด้วยเครื่องมือตัดขนาดเล็กมาก

เครื่องมือพิเศษสามารถช่วยแก้ปัญหาเหล่านี้ได้บ้าง แต่สามารถหลีกเลี่ยงได้มากที่สุด ทั้งนี้ขึ้นอยู่กับผลประโยชน์ทางเศรษฐกิจและเวลา หากความยาวของเครื่องมือทำให้คุณมีปัญหาไม่สามารถเข้าถึงความลึกของโพรงในชิ้นงานได้ คุณสามารถใช้เครื่องมือพิเศษที่มีแกนยาวกว่าได้ แต่โปรดคำนึงถึงข้อเสียด้วย เครื่องมือที่ยาวขึ้นจะเพิ่มการสั่นสะเทือนและลดความแม่นยำที่คุณสามารถทำได้ โดยปกติแล้ว การออกแบบชิ้นส่วนควรมุ่งเป้าไปที่การใช้เครื่องมือที่มีเส้นผ่านศูนย์กลางใหญ่ขึ้นและความยาวสั้นลง ซึ่งเป็นไปได้มากที่สุดสำหรับผู้ใช้
ขอบด้านใน
เมื่อออกแบบขอบด้านในของต้นแบบ รัศมีมุมแนวตั้งที่แนะนำโดยทั่วไปคือหนึ่งในสามหรือมากกว่าของความลึกของโพรง เมื่อใช้รัศมีมุมที่แนะนำ ให้ใช้เครื่องมือที่มีเส้นผ่านศูนย์กลางตามแนวทางความลึกของโพรงที่แนะนำ เพื่อให้ได้พื้นผิวที่มีคุณภาพสูงขึ้น ควรทำให้รัศมีมุมสูงกว่าจำนวนที่แนะนำเล็กน้อย สิ่งนี้ทำให้เครื่องมือสามารถตัดตามเส้นทางวงกลมแทนที่จะเป็นมุม 90 องศา อย่างไรก็ตาม หากคุณต้องการใช้มุม 90 องศา ขอแนะนำให้ใช้อันเดอร์คัททีโบนตามที่อธิบายไว้ด้านล่าง แทนที่จะเลือกรัศมีมุมที่ลดลง

ผนังบาง
ผนังบางอาจเป็นเรื่องยุ่งยากเนื่องจากการลดความหนาของผนังจะลดความฝืดของวัสดุ เพิ่มการสั่นสะเทือนระหว่างการตัดเฉือน และลดความแม่นยำที่สามารถทำได้ นอกจากนี้ สำหรับพลาสติกและวัสดุอื่นๆ ที่ไวต่ออุณหภูมิ วิธีที่ดีที่สุดคือการตรวจสอบการอ่อนตัวและความเค้นตกค้าง ความหนาของผนังขั้นต่ำที่มากขึ้นสามารถลดปัจจัยเหล่านี้ได้ ค่าต่ำสุดที่แนะนำจะแตกต่างกันไปขึ้นอยู่กับวัสดุและเครื่องมือ แต่แนวทางช่างทั่วไปคือ: 0.8 มม. สำหรับโลหะ และ 1.5 มม. สำหรับพลาสติก

รู
เมื่อมีรู ควรรักษาความลึกของการเจาะให้ต่ำที่สุด เว้นแต่จะมีความจำเป็นจริงๆ และอย่าเข้าไปในรูก้นเรียบ เพราะรูเหล่านี้อาจเจาะยากหรือต้องใช้เครื่องมือพิเศษ เมื่อทำการเจาะรูด้วยดอกสว่านหรือดอกเอ็นมิล รีมเมอร์และเครื่องมือคว้านจำเป็นสำหรับการคว้านรูให้สำเร็จด้วยค่าเผื่อเล็กน้อย สำหรับรูที่มีความแม่นยำสูงที่เล็กกว่า 20 มม. ขอแนะนำให้ใช้เส้นผ่านศูนย์กลางมาตรฐานอย่างยิ่ง รูที่มีเส้นผ่านศูนย์กลางไม่ได้มาตรฐานจะต้องกลึงด้วยดอกกัด ในกรณีนี้ จะใช้ขีดจำกัดความลึกของโพรงสูงสุด ใช้ดอกสว่านแบบพิเศษ (เส้นผ่านศูนย์กลางขั้นต่ำ 3 มม.) เพื่อเจาะรูใดๆ ที่ลึกกว่าค่าที่แนะนำโดยทั่วไปของเครื่องมือ

สำหรับรูที่ขยายออก สามารถเจาะชิ้นส่วนได้จากทั้งสองด้าน แต่สิ่งสำคัญคือต้องตระหนักว่าตำแหน่งที่รูทั้งสองมาบรรจบกันจะไม่ตรงกัน เพื่อแก้ปัญหาความไม่ตรงกันนี้ ผู้ใช้สามารถใช้จิ๊ก
สำหรับการเจาะขอบ สิ่งสำคัญคือต้องแน่ใจว่ามีเส้นผ่านศูนย์กลางทั้งหมดของดอกสว่านอยู่ในชิ้นส่วน หากไม่เป็นเช่นนั้น บิตอาจหัก พื้นผิวอาจเสื่อมสภาพ และขอบคมที่เกิดขึ้นที่มุมอาจพับได้ หากจำเป็นจริงๆ ให้เจาะชิ้นส่วนก่อน จากนั้นจึงบดวัสดุออกเพื่อให้เหลือรูเฉพาะที่
Chamfer และ Fillet
การลบมุมคือการตัดมุมที่พื้นผิวทั้งสองมาบรรจบกันที่ขอบคม ซึ่งช่วยให้การประกอบโบลต์เข้าในรูง่ายขึ้น และลดความเสี่ยงของการบาดเจ็บเมื่อจับต้องของมีคม การลบคมสามารถทำได้ในลักษณะเดียวกัน แต่ควรทำให้ขอบของชิ้นส่วนเสียหาย ในหลายกรณี วิธีนี้จะลดขนาด ดังนั้นการลบมุมวัสดุจึงดีกว่าสำหรับขนาดเฉพาะ นอกจากนี้ ขอบของมุมลบมุมจะต้องคงไว้ที่ 45° เว้นแต่จำเป็นต้องใช้มุมอื่น

เนื้อต้องเนื้อในหรือนอกมุมของชิ้นส่วน เป็นการดีกว่าที่จะสร้างรัศมีบนชิ้นส่วนให้ใหญ่กว่ารัศมีเครื่องมือ เพื่อให้กระบวนการตัดเฉือนง่ายขึ้น ในทางกลับกัน ฟิลเลตภายในควรมีขนาดใหญ่ที่สุดเท่าที่จะเป็นไปได้เพื่อให้สามารถใช้เครื่องมือที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ได้ ซึ่งจะช่วยลดเวลาในการดำเนินการ โดยทั่วไป รัศมีของเนื้อในควรมากกว่า 1/3 ของความลึกของโพรงเพื่อหลีกเลี่ยงความเสียหายของเครื่องมือ


