


การสร้างต้นแบบอย่างรวดเร็วและผู้เชี่ยวชาญด้านการผลิตอย่างรวดเร็ว
เชี่ยวชาญในการกลึง CNC, การพิมพ์ 3 มิติ, การหล่อยูรีเทน, การขึ้นรูปอย่างรวดเร็ว, การฉีดขึ้นรูป, การหล่อโลหะ, แผ่นโลหะและการอัดขึ้นรูป
ติดตามฉันได้ที่: 


สิ่งที่คุณควรรู้เกี่ยวกับเครื่องจักรกลซีเอ็นซี PEEK
Polyetheretherketone (PEEK) เป็นเทอร์โมพลาสติกเชิงวิศวกรรมประสิทธิภาพสูงที่ใช้ในการผลิตชิ้นส่วนที่สัมผัสกับอุณหภูมิสูง สารเคมี และสภาพแวดล้อมที่รุนแรงอื่นๆ มีแนวโน้มที่จะแตกระหว่างการประมวลผลและต้องใช้ประสบการณ์และความรู้พิเศษในการจัดการ PEEK ยังเป็นโพลิเมอร์ที่บริสุทธิ์มากซึ่งมีความทนทานต่อการขีดข่วน ทนความร้อน ทนต่อการกัดกร่อน ความคงตัวของมิติ ความเข้ากันได้ทางชีวภาพ และการไม่ดูดซับน้ำที่ดีเยี่ยม เทอร์โมพลาสติกน้ำหนักเบานี้เหมาะสำหรับใช้แทนโลหะอ่อนส่วนใหญ่
1.ภาพรวมของ PEEK
เช่นเดียวกับ PPS, PEEK มีคุณสมบัติทนต่อสารเคมีและน้ำ และมีจุดหลอมเหลวที่ 343°C จึงสามารถใช้งานได้ที่อุณหภูมิสูงกว่า สามารถทนต่ออุณหภูมิสูงถึง 250°C ได้อย่างต่อเนื่องโดยไม่สูญเสียคุณสมบัติทางกายภาพอย่างถาวร วัสดุ PEEKมีจำหน่ายในรูปแบบเม็ด เส้นใย แผ่น แท่ง และท่อ ทั้งแบบที่ไม่เติมสารเสริมแรง และยังสามารถเสริมความแข็งแรงด้วยการเติมใยแก้ว 30% และใยคาร์บอน 30% โดยทั่วไปจะแบ่งออกเป็นเกรดอุตสาหกรรมและเกรดทางการแพทย์ พลาสติก PEEK เกรดอุตสาหกรรมใช้ในอุตสาหกรรมการบินและอวกาศ ยานยนต์ เคมี อิเล็กทรอนิกส์ และพลังงาน ในขณะที่พลาสติก PEEK เกรดทางการแพทย์ใช้ในด้านการดูแลสุขภาพและทันตกรรม

ได้อย่างรวดเร็ว
กระบวนการ | ระยะเวลาในการ | Colors | ความอดทน | ราคา | การใช้งาน | เกรด |
ซีเอ็นซีมิลล์ | เร็วถึง 3 วัน | สีเบจทึบแสง | ด้วยการวาด: ต่ำสุด +/- 0.005 มม | $ $ $ | โลหะทางเลือกสำหรับการใช้งานที่มีความเครียดสูง | PEEK มาตรฐาน เติมแก้ว 30% |
คุณสมบัติของวัสดุ
PEEK | |||||
ความแข็งแรงของผลผลิต (แรงดึง) | การยืดเมื่อขาด | ความแข็ง | ความหนาแน่น | อุณหภูมิสูงสุด | หมายเลขชิ้นส่วนแมคมาสเตอร์ |
14,000 ปอนด์ต่อตารางนิ้ว | 20% | ร็อคเวลล์ R125 | 0.047 ปอนด์ / ลบ.ม. ใน. | 480 ° F | 8504K811 |
PEEK (เติมแก้ว 30%) | |||||
ความแข็งแรงของผลผลิต (แรงดึง) | การยืดเมื่อขาด | ความแข็ง | ความหนาแน่น | อุณหภูมิสูงสุด | หมายเลขชิ้นส่วนแมคมาสเตอร์ |
14,000 ปอนด์ต่อตารางนิ้ว | 3% | ร็อคเวลล์ R126 | 0.054 ปอนด์ / ลบ.ม. ใน. | 480 ° F | 8678k14 |
คำแนะนำการออกแบบ
ความหนาผนังขั้นต่ำ | ขนาดดอกกัดขั้นต่ำ | ขนาดสว่านขั้นต่ำ | ขนาดชิ้นส่วนสูงสุด | อันเดอร์คัท | เกรด |
0.5 มม | 0.8 มิลลิเมตร (0.03 ใน) | 0.5 มิลลิเมตร (0.02 ใน) | 1200 x 500 x 152 มม. [x,y,z] (มิล) 152 x 394 มม. [d,h] (เครื่องกลึง) | โปรไฟล์สี่เหลี่ยมจัตุรัส รัศมีเต็ม โปรไฟล์ประกบ | ความลึกต้องไม่เกิน 12x เส้นผ่านศูนย์กลางดอกสว่าน สำหรับดอกเอ็นมิล ความลึกต้องไม่เกิน 10x เส้นผ่านศูนย์กลางเครื่องมือ |
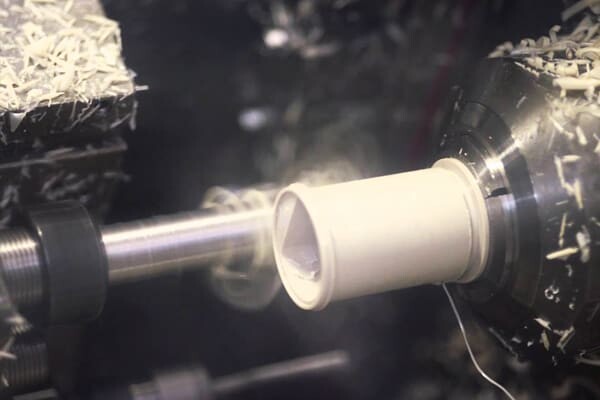
เครื่องจักรซีเอ็นซีของชิ้นส่วน PEEK
ส่วนประกอบ PEEK แบบกำหนดเองประกอบด้วย: ลูกกลิ้งและล้อ, ตลับลูกปืน, บูช, ซีล, ปะเก็น, ชิ้นส่วนลูกสูบ, รากฟันเทียมทางการแพทย์, เครื่องมือเกี่ยวกับศัลยกรรมกระดูก, ระบบนำส่งยา, ทันตกรรม และอื่นๆ


2.PEEK คำแนะนำการใช้เครื่องจักร CNC
กระบวนการอบอ่อนโดย ทั่วไปแล้ว โรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC จะมีแท่ง PEEK ที่มีเส้นผ่านศูนย์กลางตั้งแต่ 6 มม. ถึง 150 มม. ก่อนการขึ้นรูป ชิ้นส่วน PEEK ต้องผ่านกระบวนการลดความเค้นด้วยการอบอ่อน เพื่อป้องกันการเกิดรอยแตกบนพื้นผิวและความเค้นภายในเนื่องจากความร้อนที่เกิดขึ้นระหว่างการตัด ในการขึ้นรูปชิ้นส่วน PEEK ในระยะยาว จำเป็นต้องมีกระบวนการอบอ่อนเพิ่มเติม เช่น การอบอ่อนก่อนการขึ้นรูปหยาบ และการอบอ่อนครั้งที่สองก่อนการขึ้นรูปละเอียด เพื่อขจัดความเป็นไปได้ของการเกิดรอยแตก ต้นทุนในการขึ้นรูปชิ้นส่วน PEEK ด้วยเครื่อง CNC อยู่ที่ 0.9 เมื่อเทียบกับเหล็กกล้า 12L14
ประเภท | ลักษณะทั่วไป | โลหะผสม | การใช้งานทั่วไป | ความคลาดเคลื่อนสำหรับ 1/2″ Dia | ปัจจัยต้นทุนวัสดุ | ปัจจัยต้นทุนการตัดเฉือน |
เม็ดพลาสติกที่มีความแข็งแรงสูง ทนความร้อน ความชื้น และสารเคมีได้สูงมาก | PEEK | ตลับลูกปืน, บูช, ส่วนประกอบของปั๊ม, การปลูกถ่ายทางการแพทย์, ส่วนประกอบการบินและอวกาศ | +0.004-0 | 71.6 | 0.9 | |
เมื่อเทียบกับวัสดุอื่นๆ | ||||||
ประเภท | ลักษณะทั่วไป | โลหะผสม | การใช้งานทั่วไป | ความคลาดเคลื่อนสำหรับ 1/2″ Dia | ปัจจัยต้นทุนวัสดุ | ปัจจัยต้นทุนการตัดเฉือน |
ออกแบบมาสำหรับการตัดเฉือนที่ยอดเยี่ยม เคสแข็งเท่านั้น | 12L14 | ผลิตภัณฑ์เชิงพาณิชย์ที่ไม่มีที่สิ้นสุด อาจใช้ปอนด์ในผลิตภัณฑ์กลึงมากกว่าวัสดุอื่น ๆ | วาดเย็น | 1 | 1 | |
ออกแบบมาสำหรับการตัดเฉือน ไม่ใช่แม่เหล็ก | 303 | ฮาร์ดแวร์อิเล็กทรอนิกส์ ยานยนต์ การบินและอวกาศ เครื่องมือแพทย์ และการใช้งานอื่นๆ ที่ต้องการความทนทานต่อการกัดกร่อน | เย็นเสร็จแล้ว | 1.9 | 2.7 | |
ความแข็งแรง ความทนทานต่อการกัดกร่อนและการสึกหรอ และความสามารถในการขึ้นรูปที่ดีเยี่ยม | C35300 | เหมาะสำหรับชิ้นงานที่มีการขึ้นลายหรือทำเกลียว | + 0015 | 3.5 | 0.07 | |
ออกแบบมาสำหรับการตัดเฉือน | 2011 | ฮาร์ดแวร์อิเล็กทรอนิกส์ ผลิตภัณฑ์เชิงพาณิชย์ที่ไม่มีที่สิ้นสุด | เสร็จเย็น | 3.8 | 0.6 | |
ความแข็งแรงสูง น้ำหนักเบา ความเข้ากันได้ทางชีวภาพที่ดี | Ti-6Al-4VEli | การปลูกถ่ายทางการแพทย์ | พื้นและขัดเงา | 30.2 | 6 | |
ควรทำให้ PEEK อ่อนตัวลงก่อนทำการขึ้นรูป วิธีการขึ้นรูปด้วยเครื่องจักรในระดับอุตสาหกรรมนั้นคล้ายคลึงกับโพลีเมอร์ PEEK เกรดทางการแพทย์ส่วนใหญ่ อย่างไรก็ตาม PEEK เกรดทางการแพทย์มักจะมีเส้นใยคาร์บอนที่แข็งกว่า ซึ่งจำเป็นต้องทำให้วัสดุ PEEK อ่อนตัวลงก่อนทำการขึ้นรูปด้วยเครื่องจักร เพื่อลดการสึกหรอของเครื่องมือ DDPROTOTYPE บริษัทชั้นนำด้านการสร้างต้นแบบในประเทศจีน ได้สรุปข้อมูลการตัดเฉือนโดยอิงจากประสบการณ์การขึ้นรูปด้วยเครื่องจักรมากกว่า 20 ปี เพื่อช่วยให้นักออกแบบเข้าใจเทคโนโลยีการขึ้นรูปด้วยเครื่องจักรของโพลีเมอร์ PEEK เกรดทางการแพทย์แบบดั้งเดิมและโพลีเมอร์ PEEK เสริมแรงด้วยเส้นใยคาร์บอน
คู่มือการใช้เครื่องจักร | ||
| โดยธรรมชาติ | เสริมด้วยคาร์บอนไฟเบอร์ |
เลื่อย | - | เปิดวัสดุที่อุณหภูมิ 120 องศาเซลเซียส |
มุมหลบ—องศา | เพื่อ 15 30 | เพื่อ 15 30 |
มุมเอียง—องศา | เพื่อ 0 5 | เพื่อ 10 15 |
ความเร็วตัด—ม./นาที | เพื่อ 500 800 | เพื่อ 200 300 |
ระยะพิทช์—มม | เพื่อ 3 5 | เพื่อ 3 5 |
| ||
เจาะ |
| เปิดวัสดุที่อุณหภูมิ 120 องศาเซลเซียส |
มุมหลบ—องศา | เพื่อ 5 10 | 6 |
มุมเอียง—องศา | เพื่อ 10 30 | เพื่อ 5 10 |
ความเร็วตัด—ม./นาที | เพื่อ 50 200 | เพื่อ 80 100 |
อัตราป้อน—มม./รอบ | เพื่อ 0.1 0.3 | เพื่อ 0.1 0.3 |
| ||
การสี |
| ไม่จำเป็นต้องอุ่นวัสดุก่อน |
มุมหลบ—องศา | เพื่อ 5 10 | เพื่อ 15 30 |
มุมเอียง—องศา | เพื่อ 10 30 | เพื่อ 10 15 |
ความเร็วตัด—ม./นาที | เพื่อ 50 200 | เพื่อ 200 300 |
| ||
การหมุน |
| ไม่จำเป็นต้องอุ่นวัสดุก่อน |
มุมหลบ—องศา | เพื่อ 6 8 | เพื่อ 6 8 |
มุมเอียง—องศา | เพื่อ 0 5 | เพื่อ 2 8 |
ความเร็วตัด—ม./นาที | เพื่อ 250 500 | เพื่อ 150 200 |
อัตราป้อน—มม./รอบ | เพื่อ 0.1 0.5 | เพื่อ 0.1 0.5 |
ใช้เครื่องมือระดับ มืออาชีพ DDPROTOTYPE แนะนำให้ใช้หัวตัดซิลิคอนคาร์ไบด์สำหรับ PEEK ทั่วไป และหัวตัดเพชรสำหรับ PEEK เสริมใยคาร์บอน นอกจากนี้ ควรสังเกตว่าในระหว่างการตัดเฉือน จะใช้น้ำบริสุทธิ์เป็นสารหล่อเย็นเพื่อระบายความร้อนที่เกิดขึ้นจากการตัดเฉือน
การเจาะรูการเจาะรูลึกในวัสดุ PEEK อาจทำให้เกิดรอยแตกได้ เนื่องจาก PEEK มีความยืดหยุ่นต่ำกว่าพลาสติกชนิดอื่นๆ
ป้องกันมลพิษเช่นเดียวกับการกลึงชิ้นส่วนทางการแพทย์อื่นๆ ชิ้นงานต้องได้รับการป้องกันมลพิษในระหว่างการกลึง PEEK เครื่อง CNC อุปกรณ์จับยึด และเครื่องมือต่างๆ ต้องได้รับการปกป้องและแยกออกจากกัน และห้ามปะปนกับเครื่องมืออื่นๆ ผู้ปฏิบัติงานต้องสวมถุงมือ
3. กระบวนการผลิตอื่นๆ
วัสดุ PEEK ไม่ได้จำกัดอยู่แค่การใช้เครื่องจักร CNC เท่านั้น แต่ยังสามารถแปรรูปได้ด้วยการพิมพ์ 3 มิติหรือการฉีดขึ้นรูป กระบวนการผลิตใดที่จะเลือกขึ้นอยู่กับผลิตภัณฑ์สุดท้าย เวลา และงบประมาณที่ต้องการ
สำหรับชิ้นส่วน PEEK ที่พิมพ์ 3 มิติ ซึ่งกำลังเป็นที่นิยมมากขึ้นในด้านการแพทย์ ชิ้นส่วนที่มีรูปทรงเรขาคณิตที่ซับซ้อนสามารถรับรู้ได้ง่าย โดยเฉพาะอย่างยิ่งสำหรับรากฟันเทียมทางการแพทย์ วัสดุที่เลือกได้ส่วนใหญ่จะอยู่ในรูปของเส้นใย FFF และผง SLS ชิ้นส่วนแม่พิมพ์ฉีด PEEK ถูกนำมาใช้กันอย่างแพร่หลายในด้านการแพทย์และอวกาศ อย่างไรก็ตาม จุดหลอมเหลวอยู่ที่อุณหภูมิที่สูงขึ้นซึ่งเกินขีดจำกัดความสามารถของเครื่องฉีดพลาสติกหลายรุ่น ดังนั้นในการผลิตแม่พิมพ์ฉีด PEEK จึงถือเป็นวัสดุพิเศษ คุณยังสามารถเลือกวัสดุที่มีอุณหภูมิสูงอื่นๆ เช่น PEKK หรือ Ultem
เครื่องจักรกล | CNC Machining | พิมพ์ 3D | ฉีดขึ้นรูป |
เรขาคณิตที่ซับซ้อน | ถูก | ถูก | ดี |
ประสิทธิภาพเชิงกล | ดี | ดี | ถูก |
ความแม่นยำและการทำซ้ำ | ดี | ดี | ถูก |

4. การรักษาพื้นผิว
สีธรรมชาติของชิ้นส่วน PEEK คือสีเทาทึบแสง เนื่องจากโครงสร้างของ PEEK นั้นยากต่อการยึดติดกับสีและสารเคลือบ โชคดีที่ PEEK มีความทนทานต่อสารเคมีอยู่แล้ว จึงมักจะสามารถรักษาชิ้นส่วนให้อยู่ในสภาพเครื่องจักรได้
ชิ้นส่วน PEEK ที่ผ่านการกลึง : ด้วยกระบวนการกลึง CNC ชิ้นส่วน PEEK สามารถมีผิวเรียบได้ถึง 125 uin Ra ซึ่งเรียบเนียนมาก
การพ่นทราย : สามารถใช้เครื่องพ่นทรายเพื่อขัดพื้นผิวเพื่อลบรอยต่างๆ บนชิ้นส่วน PEEK ได้
บริการอื่นๆ:รวมถึงการขัดเงา การตกแต่งขอบ การเคลือบ การติดสติ๊กเกอร์
5. คำถามทั่วไปเกี่ยวกับ PEEK CNC Machining
คำถามที่ 1: สาเหตุของการเสียรูปของวัสดุ PEEK ที่ผลิตด้วยเครื่อง CNC คืออะไร?
ไม่มีขั้นตอนการหลอมเพื่อกำจัดความเครียดภายใน หรือความเครียดภายในไม่ได้ถูกกำจัดออกจนหมด
ความลึกของการตัด CNC ลึกเกินไป
ไม่มีสารหล่อเย็นเพื่อขจัดความร้อนที่เกิดขึ้นระหว่างการตัด
การตัดไม่สม่ำเสมอ ไม่สม่ำเสมอ หรือมีการตัดด้านหนึ่งมากกว่าอีกด้านหนึ่ง
แคลมป์ไม่แข็งแรงพอซึ่งทำให้เกิดการสั่นสะเทือน
แคลมป์แน่นเกินไปซึ่งทำให้ชิ้นงานเสียรูปทรง
Q2:จะแก้ไขเสี้ยนบนชิ้นส่วน PEEK ได้อย่างไร?
เนื่องจาก PEEK มีลักษณะเฉพาะของความเหนียวสูง จึงเกิดครีบในกระบวนการตัดเฉือนได้ง่าย หลังจากมีประสบการณ์มากกว่าสิบปีกับ DDPROTOTYPE ปัจจุบันมีสี่วิธีในการลบเสี้ยน
รักษาความคมของเครื่องมือ โดยเฉพาะอย่างยิ่งเครื่องมือเพชร
เพิ่มคุณสมบัติลบมุมเพื่อกำจัดเสี้ยนจากขอบ
ใช้การดำเนินการครั้งที่สองเพื่อลบเสี้ยน
เป็นการดีที่สุดที่จะใช้วัสดุ PEEK ที่เติมแก้วหรือคาร์บอน PEEK ประเภททั่วไปมีเสี้ยนง่าย
ในฐานะบริษัทผลิตตามความต้องการแบบมืออาชีพที่มีประสบการณ์มากกว่า 20 ปี DDPROTOTYPE นำเสนอบริการการผลิต PEEK ที่หลากหลาย เพื่อให้มั่นใจว่าชิ้นส่วน PEEK คุณภาพสูงตามข้อกำหนดของคุณในราคาที่ประหยัดมาก หากคุณมีคำถามใดๆ เกี่ยวกับโครงการ PEEK โปรดติดต่อผู้เชี่ยวชาญด้านการผลิตของเรา DDPROTOTYPE จะให้คำแนะนำฟรีแก่คุณเกี่ยวกับการออกแบบและประสบการณ์การตัดเฉือนวัสดุ


