


การสร้างต้นแบบอย่างรวดเร็วและผู้เชี่ยวชาญด้านการผลิตอย่างรวดเร็ว
เชี่ยวชาญในการกลึง CNC, การพิมพ์ 3 มิติ, การหล่อยูรีเทน, การขึ้นรูปอย่างรวดเร็ว, การฉีดขึ้นรูป, การหล่อโลหะ, แผ่นโลหะและการอัดขึ้นรูป
ติดตามฉันได้ที่: 


สรุปทุกอย่างเกี่ยวกับการกลึง CNC
ทุกวันนี้ การวิจัยและพัฒนาในหลายอุตสาหกรรมต้องอาศัยการกลึง CNC ของชิ้นส่วนหรือชุดประกอบ การกลึง CNC เป็นรูปแบบหนึ่งของการตัดเฉือน CNC ที่ใช้เพื่อสร้างชิ้นส่วนหรือต้นแบบที่เป็นวงกลม ทรงกระบอก ทรงเรียว หรือรูปทรงอื่นๆ แม้ว่าช่วงของการใช้งานจะไม่เป็นที่นิยมเท่ากับการกลึง CNC แต่ก็ยังคงเป็นกระบวนการผลิตที่หลากหลายและคุ้มค่า โดยสามารถผลิตชิ้นส่วนจำนวนมากในวัสดุที่หลากหลาย ในบทความนี้ เราจะพิจารณาเชิงลึกว่าการกลึง CNC มีไว้เพื่ออะไร วิธีทำงาน ข้อดีและข้อเสีย และความแตกต่างจากกระบวนการผลิตอื่นๆ เช่น การกัดหรือการเจียร
1. การกลึง CNC คืออะไร?
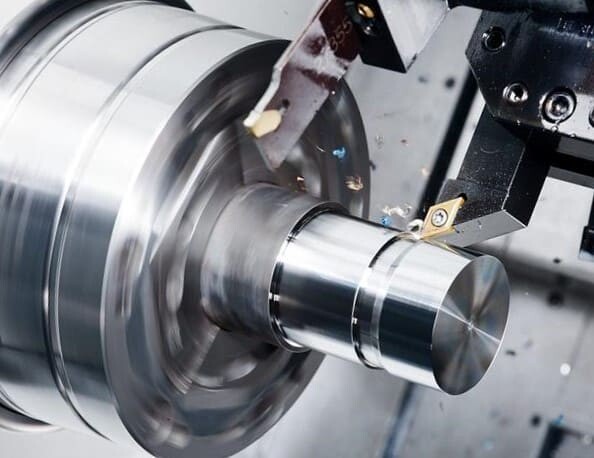
การกลึง CNCเป็นกระบวนการผลิตที่ใช้แท่งโลหะยึดไว้ในหัวจับและหมุนไปพร้อมกับใช้เครื่องมือตัดสัมผัสกับชิ้นงานด้วยความเร็วที่กำหนด เพื่อกำจัดวัสดุออกไปสร้างชิ้นส่วนหรือต้นแบบที่มีรูปทรงสมมาตร แกนหมุนของเครื่องกลึง CNC แบ่งออกเป็นแนวนอนหรือแนวตั้ง โดยแบบแนวตั้งส่วนใหญ่ใช้ในการผลิตชิ้นส่วนที่มีความยาวและรัศมีขนาดใหญ่ หากเครื่องกลึง CNC มีฟังก์ชันการกัดด้วย ก็สามารถกัดชิ้นส่วนหรือส่วนประกอบรูปทรงอื่นๆ ได้
วัสดุที่เลือกมักจะเป็นเหล็กเส้นกลม หรือสี่เหลี่ยมหรือหกเหลี่ยมปกติอื่นๆ
ความยาวแท่งที่อนุญาตอาจแตกต่างกันไปขึ้นอยู่กับเครื่องกลึง CNC
เครื่องมือของเครื่องกลึง CNC ได้รับการติดตั้งในหอเจาะแบบหมุนได้และควบคุมโดยคอมพิวเตอร์ ยิ่งมีเครื่องมือในป้อมปืนมากเท่าใด ตัวเลือกในการสร้างชิ้นส่วนที่ซับซ้อนก็ยิ่งมีมากขึ้นเท่านั้น
เครื่องกลึง CNC สามารถตัดด้านนอกของชิ้นงานและเจาะรูจากด้านในเพื่อสร้างชิ้นส่วนท่อ

2. หน้าที่ของการกลึง CNC คืออะไร?
การกลึง CNC ส่วนใหญ่จะใช้ในการผลิตชิ้นส่วนตามแกน เช่น เพลากลม ท่อกลวง เทเปอร์ แกนเกลียวหรือบุชชิ่ง เป็นต้น ในขณะที่การกัด CNC การผลิตชิ้นส่วนที่มีรูปทรงวงกลมค่อนข้างยาก ชิ้นส่วนที่ผลิตโดยการกลึง CNC มีผิวสำเร็จที่เรียบมากและความคลาดเคลื่อนที่ยอมรับได้ แม้จะอยู่ในช่วง ± 0.0002 นิ้ว บางครั้งการทำงานร่วมกันของการกัดซีเอ็นซีและการกลึงซีเอ็นซีสามารถปรับปรุงประสิทธิภาพได้อย่างมาก ตัวอย่างเช่น การกัดซีเอ็นซีจะดำเนินการกับชิ้นส่วนหลังจากการกลึงซีเอ็นซี ช่างเครื่องสามารถผลิตชิ้นส่วนที่มีลักษณะไม่สมมาตรเพิ่มเติมเพื่อใช้ประโยชน์อย่างเต็มที่จากข้อดีของกระบวนการผลิตทั้งสองแบบ

3. ปัจจัยสำคัญที่ต้องพิจารณาในการกลึง CNC
เส้นผ่านศูนย์กลางภายนอกของชิ้นส่วนการกลึง CNC มักเหมาะสมอย่างยิ่งสำหรับการสร้างต้นแบบและการผลิตในปริมาณน้อย ปัจจัยสำคัญที่ต้องพิจารณาในการตัดสินใจว่าการกลึง CNC เป็นวิธีการผลิตที่คุ้มค่าที่สุดหรือไม่ คือ เส้นผ่านศูนย์กลางภายนอก (OD) ของชิ้นส่วน เครื่องกลึง CNC มีข้อจำกัดสูงสุดเกี่ยวกับเส้นผ่านศูนย์กลางภายนอกของแท่งโลหะ เมื่อเส้นผ่านศูนย์กลางภายนอกเกินขนาดสูงสุดที่เครื่องกลึง CNC อนุญาต (เช่น 2.5 นิ้ว) จะต้องทำการยึดชิ้นงานแยกต่างหาก ซึ่งอาจส่งผลต่อเวลาในการส่งมอบและต้นทุน
เครื่องมือ CNCอีกปัจจัยหนึ่งที่ควรให้ความสำคัญคือ เครื่องมือ CNC ไม่ว่าเครื่องมือจะบางหรือเล็กแค่ไหน คมตัดก็มีลักษณะทรงกระบอกที่ทำให้เกิดรัศมีเมื่อทำการตัดเฉือนภายในมุม สำหรับชิ้นส่วนบางชิ้นที่มีลักษณะพิเศษ จำเป็นต้องเลือกเครื่องมือ CNC ที่เหมาะสมที่สุด
คุณลักษณะของชิ้นส่วนสำหรับชิ้นส่วนที่ออกแบบโดยมีส่วนเว้า การกลึง CNC เป็นวิธีที่มีประสิทธิภาพ ซึ่งอาจมีข้อจำกัดบางประการสำหรับการกัด CNC เนื่องจากต้องใช้เครื่องมือพิเศษที่ยาวกว่า และมีความเสี่ยงต่อการสั่นสะเทือน การสูญเสียความแม่นยำ ผิวงานไม่เรียบ ฯลฯ
ชิ้นส่วนที่ไม่สมมาตรการกลึงด้วยเครื่อง CNC ไม่ใช่ทางเลือกที่เหมาะสมสำหรับชิ้นส่วนที่ไม่สมมาตร


4. ข้อดีของการกลึง CNC
ลดข้อผิดพลาดจากมนุษย์การเลือกใช้บริการกลึง CNC สามารถลดข้อผิดพลาดจากมนุษย์ได้อย่างมาก เมื่อตั้งโปรแกรมและตั้งค่าแล้ว เครื่องกลึง CNC จะทำงานโดยอัตโนมัติและสามารถผลิตชิ้นส่วนที่มีผลลัพธ์ตามที่คาดหวังได้
เพิ่มประสิทธิภาพการผลิตเครื่องกลึง CNC ส่วนใหญ่ทำงานด้วยความเร็วค่อนข้างสูงและสามารถทำงานได้ต่อเนื่องเป็นเวลานานโดยไม่หยุดชะงัก ผู้ควบคุมเพียงคนเดียวสามารถควบคุมการทำงานของเครื่องจักรหลายเครื่อง ซึ่งช่วยเพิ่มประสิทธิภาพการผลิตโดยไม่ต้องจ้างแรงงานเพิ่มเติม
ลดอัตราการสูญเสียวัสดุเครื่องกลึง CNC แทบจะไม่สิ้นเปลืองวัสดุหรือทรัพยากรที่มีอยู่ โดยเฉพาะอย่างยิ่งโลหะมีค่า เช่น ไทเทเนียม อลูมิเนียม 7075 เป็นต้น ซึ่งช่วยประหยัดต้นทุนโดยรวมได้อย่างมีประสิทธิภาพ
ความแม่นยำสูงการกลึง CNC มีความแม่นยำในการขึ้นรูปและผิวสำเร็จสูง และชิ้นส่วนที่ผลิตได้มีคุณภาพสม่ำเสมอเสมอ
5. ข้อเสียของการกลึง CNC
นอกจากข้อดีของการกลึง CNC แล้ว เรายังจำเป็นต้องพิจารณาข้อเสียบางประการของมันด้วย แน่นอนว่าการกลึง CNC ต้องใช้เงินลงทุนเริ่มต้นมากกว่าการกลึงด้วยมือ
ต้องใช้ต้นทุนการติดตั้งสูง
ข้อกำหนดทางเทคนิคที่สูงขึ้นสำหรับกลไกและความสามารถในการเขียนโปรแกรม
คุ้มค่าสำหรับชิ้นส่วนที่มีแกนสมมาตรเท่านั้น
เครื่องกลึง CNC ต้องการการบำรุงรักษาและอาจไม่สามารถแก้ไขข้อผิดพลาดได้ทันที
เมื่อชั่งน้ำหนักคุณลักษณะของการกลึง CNC แล้ว ข้อดีก็มีมากกว่าข้อเสียอยู่มาก
6. การกลึง CNC ทำงานอย่างไร
การออกแบบCAD/CAMกระบวนการกลึง CNC นั้นเป็นระบบอัตโนมัติทั้งหมด แต่ก่อนหน้านั้นจะมีแบบจำลองดิจิทัลของชิ้นส่วนที่จำเป็นสำหรับการออกแบบ CAD/CAM ซึ่งจะถูกแปลงเป็น G-code ซึ่งเป็นภาษาของเครื่องกลึง CNC G-code จะควบคุมอัตราการป้อน ความเร็วรอบ การเปลี่ยนเครื่องมือ ฯลฯ ของเครื่องมือกล CNC กระบวนการนี้มักจำลองได้ในซอฟต์แวร์ เช่น MasterCAM ของ AutoCAD Fusion ซึ่งช่วยให้เห็นภาพกระบวนการผลิตตั้งแต่เริ่มต้นจากวัสดุจนถึงผลิตภัณฑ์ขั้นสุดท้าย


กระบวนการกลึงเมื่อตั้งค่า G-code เสร็จแล้ว ผู้ปฏิบัติงานจะตั้งค่าและบรรจุหัวกลึง หัวกลึงสามารถบรรจุเครื่องมือได้หลายชิ้นพร้อมกัน เมื่อยึดแท่งกลึงเข้าที่แล้ว การตัดวัสดุส่วนเกินโดยอัตโนมัติจะเริ่มต้นขึ้นจนกว่าจะได้ชิ้นส่วนหรือต้นแบบที่ต้องการ
7. ประเภทการกลึง CNC
การกลึง CNC มีหลายประเภท เช่น การกลึง การตัดใต้ ขึ้นลาย การเจาะ การปาด การคว้าน ฯลฯ และสามารถดำเนินการที่แตกต่างกันเพื่อให้ได้รูปร่างที่ต้องการ ต่อไปนี้คือการทำงานทั่วไปที่คุณใช้กับงานกลึง CNC ของคุณ
ในระหว่างการกลึงผิวหน้าเครื่องมือแบบจุดเดียวจะเคลื่อนที่ในแนวรัศมีหรือแนวแกนจากขอบของชิ้นงานเพื่อตัดผ่านชั้นวัสดุบางๆ อย่างสม่ำเสมอ ทำให้ได้พื้นผิวที่เรียบเนียน โดยทั่วไปแล้วความลึกของการตัดผิวหน้าจะค่อนข้างน้อย และสามารถดำเนินการได้ในแนวรัศมีหรือแนวแกนโดยใช้จุดเดียว
การกลึงทรงกรวย การตัดด้วยมีดจะตัดวัสดุให้เป็นรูปทรงกรวย โดยที่เส้นผ่านศูนย์กลางของชิ้นงานจะลดลงหรือเพิ่มขึ้นจากปลายด้านหนึ่งไปยังอีกด้านหนึ่ง (นึกถึงรูปทรงของนาฬิกาทรายเป็นต้น)
การกลึงขึ้นรูปตัดวัสดุและสร้างชิ้นส่วนที่มีรูปทรงตามต้องการด้วยมีดรูปทรงกลม โค้ง หรือเรียบ
การกลึงตามรูปทรง หัวตัดแบบจุดเดียวสามารถใช้กลึงชิ้นส่วนทรงกลม โค้ง หรือเรียบที่มีเส้นโค้งต่อเนื่องได้
การลบมุมโดยทั่วไปจะตั้งมุมลบมุมไว้ที่ 45 องศา เพื่อป้องกันความเสียหายต่อขอบคมของชิ้นส่วน หรือเพื่อความปลอดภัย ขอบที่ลบมุมแล้วจะทนต่อความเสียหายได้ดีกว่าขอบเหลี่ยมหรือขอบคมอื่นๆ
แบ่งพาร์ติชั่นใช้เครื่องมือตัดพิเศษตัดร่องให้เป็นเส้นตรงจนกระทั่งตัดขาด
การทำเกลียว ร่องเกลียวจะถูกตัดให้เข้ากับขนาดของเกลียวมาตรฐานของสลักเกลียว
น่าเบื่อขยายช่องเปิดที่มีอยู่ให้ใหญ่ขึ้นดีกว่า
การเจาะ คือกระบวนการเอาวัสดุออกจากภายในชิ้นงานเพื่อสร้างรูโดยใช้ดอกสว่านแบบพิเศษ
การทำลวดลายบนพื้น ผิว (Knurling ) คือการตัดเส้นตรง เส้นเอียง หรือลวดลายซิกแซกไขว้บนพื้นผิวของชิ้นส่วน ซึ่งไม่เพียงแต่จะเพิ่มแรงเสียดทานของชิ้นส่วนเท่านั้น แต่ยังช่วยเพิ่มความสวยงามอีกด้วย
การเซาะร่อง คือกระบวนการกลึงเซาะร่องแคบๆ ในชิ้นส่วน


8. วัสดุที่เข้ากันได้กับการกลึง CNC
การกลึง CNC สามารถใช้งานร่วมกับวัสดุได้หลายร้อยชนิด รวมทั้งโลหะหรือพลาสติกชนิดต่างๆ ให้คุณเลือก การเลือกวัสดุที่เหมาะสมมีความสำคัญต่อการสร้างชิ้นส่วนหรือต้นแบบแบบกำหนดเอง เราแนะนำวัสดุที่ใช้กันแพร่หลายมากที่สุดหลายรายการ และสังเกตการใช้งานทั่วไปของวัสดุแต่ละชนิด
อะลูมิเนียมเป็นหนึ่งในวัสดุที่ใช้กันอย่างแพร่หลายที่สุดสำหรับการกลึง CNC มีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ดีเยี่ยม และทนต่อการกัดกร่อนสูงมาก ชิ้นส่วนอะลูมิเนียมสามารถชุบอะโนไดซ์เพื่อเพิ่มความแข็งแรงและความทนทานต่อการกัดกร่อน และมีให้เลือกหลายสีเพื่อเพิ่มความสวยงาม การกลึงอะลูมิเนียมด้วย CNC นั้นใช้กันอย่างแพร่หลายในอุตสาหกรรมการบินและอวกาศ อุปกรณ์ทางการแพทย์ ชิ้นส่วนหรือตัวเรือนยานยนต์ รุ่นโลหะผสมอะลูมิเนียมที่ใช้กันทั่วไป ได้แก่ อะลูมิเนียม 5052, อะลูมิเนียม 7075, อะลูมิเนียม 7075-T6, อะลูมิเนียม 6063-T5, อะลูมิเนียม 7050-T7451, อะลูมิเนียม MIC-6, อะลูมิเนียม 6061-T6, อะลูมิเนียม 2024-T3 เป็นต้น

เหล็กกล้าเนื่องจากเหล็กกล้ามีความแข็งแรงและความแข็งที่ดีเยี่ยม จึงมักใช้ในชิ้นส่วนที่รับแรงเค้นสูงและทนต่อแรงเสียดทาน เช่น เฟืองและเพลา เหล็กกล้าชนิดที่ใช้กันทั่วไป ได้แก่ เหล็กกล้าอัลลอย 4130, เหล็กกล้าอัลลอย 4140, ASTM A36, เหล็กกล้า 1018, เหล็กกล้า A36 เป็นต้น

เหล็กกล้าไร้สนิมหลังจากการอบชุบด้วยความร้อน เหล็กกล้าไร้สนิมจะมีคุณสมบัติความแข็งแรงและความต้านทานการกัดกร่อนที่ดีเยี่ยม และใช้กันอย่างแพร่หลายในอุตสาหกรรมการบินและอวกาศ อุปกรณ์ทางการแพทย์ อาหาร และสาขาอื่นๆ เหล็กกล้าไร้สนิมที่ใช้กันทั่วไป ได้แก่ เหล็กกล้าไร้สนิม 15-5, เหล็กกล้าไร้สนิม 17-4, เหล็กกล้าไร้สนิม 18-8, เหล็กกล้าไร้สนิม 303, เหล็กกล้าไร้สนิม 304, เหล็กกล้าไร้สนิม 316/316L, เหล็กกล้าไร้สนิม 416 และเหล็กกล้าไร้สนิม 420

ไทเทเนียมมีคุณสมบัติเด่นด้านความแข็งแรง ความทนทานต่อการกัดกร่อน ความเข้ากันได้ทางชีวภาพ และเหมาะอย่างยิ่งสำหรับการผลิตอุปกรณ์ทางการแพทย์ เครื่องบิน และสาขาอื่นๆ โลหะผสมไทเทเนียมที่ใช้กันทั่วไปมากที่สุดคือ ไทเทเนียม 6Al-4V

สรุปวัสดุโลหะทั่วไปสำหรับการกลึง CNC
อลูมิเนียม | สแตนเลส สตีล | เหล็กกล้า โลหะผสม และเหล็กกล้าเครื่องมือ | โลหะอื่นๆ |
6061-T6 | 303 | เหล็กเหนียว 1018 | ทองเหลือง C360 |
6082 | 304L | เหล็กเหนียว 1045 | ทองแดง C101 |
7075-T6 | 316L | โลหะผสมเหล็ก 1215 | ทองแดง C110 |
5083 | 2205 ดูเพล็กซ์ | เหล็กเหนียว A36 | ไททาเนียมเกรด1 |
5052 | 17-4 | โลหะผสมเหล็ก 4130 | ไททาเนียมเกรด2 |
2014 | 15-5 | โลหะผสมเหล็ก 4140 | invar |
2017 | 416 | โลหะผสมเหล็ก 4340 | Inconel 718 |
2024 | 420 | เหล็กกล้าเครื่องมือ A2 | แมกนีเซียม AZ31B |
6063 | 430 | เหล็กกล้าเครื่องมือ A3 |
|
7050 | 440C | เหล็กกล้าเครื่องมือ D2 |
|
A380 | 301 | เหล็กกล้าเครื่องมือ S7 |
|
MIC 6 |
| เหล็กกล้าเครื่องมือ H13 |
|
|
| เหล็กกล้าเครื่องมือ O1 |
นอกจากนี้ยังมีตัวเลือกมากมายสำหรับการกลึง CNC วัสดุพลาสติกทั่วไป
พีวีซี (PVC) เป็นวัสดุราคาถูกที่มีความทนทานต่อการกัดกร่อนและสารเคมีได้ดี สามารถนำไปใช้ในงานหลากหลายประเภท ตั้งแต่ของเล่นเด็กไปจนถึงท่อส่งก๊าซ
ไนลอนไนลอนเป็นพลาสติกอเนกประสงค์ราคาถูก ทนความร้อน สารเคมี และการเสียดสี สามารถใช้แทนโลหะได้ในบางกรณี และสามารถใช้สร้างชิ้นส่วนที่มีความแข็งแรงสูงและมีความคลาดเคลื่อนต่ำได้
พลาสติก | พลาสติกเสริมแรง |
เอบีเอส | กาโรไลท์ G-10 |
โพรพิลีน | โพลิโพรพิลีน (PP) 30%GF |
ไนลอน 6 | ไนลอน 30%GF |
เดลริน (POM-H) | FR-4 |
อะซีตัล (POM-C) | PMMA (อะคริลิค) |
พีวีซี | PEEK |
HDPE |
|
UHMWPE |
|
โพลีคาร์บอเนต |
|
PET |
|
ไฟเบอร์ (เทฟลอน) |
9、แนวทางการออกแบบการกลึง CNC
สรุปค่าที่แนะนำและค่าที่เป็นไปได้ทางเทคนิคสำหรับคุณสมบัติทั่วไปของชิ้นส่วนกลึง CNC
คุณสมบัติ (Feature) | ขนาดที่แนะนำ | ขนาดที่เป็นไปได้ |
นาที. ขนาดคุณสมบัติ | Ø 2.5 มม | Ø 0.5 มม |
ขอบภายใน | R 8 มม | R 0.25 มม |
ความหนาของผนังขั้นต่ำ | 0.8 มม. (สำหรับโลหะ) | 0.5 มม. (สำหรับโลหะ) |
หลุม | เส้นผ่าศูนย์กลาง:ขนาดสว่านมาตรฐาน | เส้นผ่านศูนย์กลาง: Ø 0.5 มม |
Threads | ขนาด: M6 หรือใหญ่กว่า | ขนาด: M2 |
10. ขั้นตอนการรักษาพื้นผิวของชิ้นส่วนกลึง CNC
ชิ้นส่วนกลึง CNC มีกระบวนการชุบผิวที่หลากหลายให้เลือก จากบทสรุปของ DDPROTOTYPE ซึ่งเป็นผู้ผลิตต้นแบบชั้นนำในจีน การรักษาหลังการรักษาโดยทั่วไปมีดังนี้
พื้นผิว ที่ผ่านการกลึง (Ra 3.2μm / Ra 126μin)นี่คือกระบวนการเตรียมพื้นผิวมาตรฐานที่คุ้มค่าที่สุด โดยมีความคลาดเคลื่อนที่แคบที่สุด รวมถึงการลบคมและการลบมุมหากจำเป็น

การตกแต่งผิว (Ra 1.6μm /0.8μm)โดยปกติชิ้นส่วนที่ตกแต่งเสร็จแล้วจะมีผิวเรียบเนียน ร่องรอยไม่ชัดเจน และไม่จำเป็นต้องขัดเงาด้วยมือเพิ่มเติม

การพ่นทราย โดยการพ่นเม็ดแก้วลงบนพื้นผิวของชิ้นส่วนด้วยแรงดันสูง เพื่อสร้างพื้นผิวที่มีลักษณะเป็นเม็ดหยาบ

ขัดเงา + ชุบอะโนไดซ์แบบ Type II (ผิวมันเงา)การขัดเงาก่อนการชุบอะโนไดซ์แบบ Type II จะทำให้ชิ้นส่วนมีสีมันเงา มีความแข็งมากขึ้น และทนทานต่อการกัดกร่อน

ขัดผิวด้วยทรายและชุบอะโนไดซ์แบบ Type II (ด้าน)ชิ้นส่วนที่ผ่านการขัดผิวด้วยทรายและชุบอะโนไดซ์แบบ Type II มีความทนทานต่อการกัดกร่อนดี

การชุบอะโนไดซ์แบบที่ 3 (อะโนไดซ์แข็ง)ชิ้นส่วนที่ผ่านการชุบอะโนไดซ์แบบที่ 3 จะทนทานต่อการกัดกร่อนและการสึกหรอได้ดีกว่า

การเคลือบสีฝุ่นการเคลือบสีฝุ่นใช้ได้กับโลหะทุกชนิด เพื่อสร้างชั้นเคลือบที่แข็งแรง ทนต่อการสึกหรอ บนพื้นผิวของชิ้นส่วน

การดึงลวดและการขัดเงาด้วยไฟฟ้า (Ra 0.8μm / Ra 32μin)ชิ้นส่วนที่ผ่านการขัดและขัดเงาด้วยไฟฟ้าจะมีผิวเรียบเนียนและสวยงาม
ออกไซด์ดำกระบวนการปรับสภาพพื้นผิวที่เหมาะสมสำหรับเหล็ก ซึ่งใช้เพื่อเพิ่มความต้านทานการกัดกร่อนของชิ้นส่วนเหล็กและสามารถลดการสะท้อนแสงได้อย่างมีประสิทธิภาพ
การเคลือบผิวด้วยโครเมตการเคลือบชิ้นส่วนด้วยโครเมตจะช่วยเพิ่มความต้านทานการกัดกร่อนในขณะที่ยังคงรักษาคุณสมบัติการนำไฟฟ้าไว้ได้ เป็นไปตามมาตรฐาน RoHS
การดึงลวด (Ra 1.2μm / Ra 47μin)การลดความหยาบของพื้นผิวชิ้นส่วนด้วยกระดาษทรายเบอร์ 400 – 600 ช่วยปรับปรุงคุณภาพที่มองเห็นได้
ขัดเงา (Ra 0.8μm / Ra 32μin)พื้นผิวของชิ้นส่วนได้รับการขัดเงาด้วยมือในหลายทิศทางเพื่อปรับปรุงความเรียบเนียนของพื้นผิวและให้ความเงางามเล็กน้อย
11. ความทนทานต่อการกลึง CNC
หากไม่มีข้อกำหนดพิเศษ การกลึง CNC โดยทั่วไปจะเป็นไปตามมาตรฐาน ISO2768 เป็นที่น่าสังเกตว่าความคลาดเคลื่อนของขนาดที่ระบุต่ำกว่า 0.5 มม. จะต้องระบุไว้อย่างชัดเจนในภาพวาด
ขีด จำกัด สำหรับขนาดเล็กน้อย | พลาสติก (ISO 2768- ม.) | โลหะ (ISO 2768- f) |
0.5 มม.* ถึง 3 มม | ± 0.1mm | ± 0.05mm |
มากกว่า 3 มม. ถึง 6 มม. | ± 0.1mm | ± 0.05mm |
มากกว่า 6 มม. ถึง 30 มม. | ± 0.2mm | ± 0.1mm |
มากกว่า 30 มม. ถึง 120 มม. | ± 0.3mm | ± 0.15mm |
มากกว่า 120 มม. ถึง 400 มม. | ± 0.5mm | ± 0.2mm |
มากกว่า 400 มม. ถึง 1000 มม. | ± 0.8mm | ± 0.3mm |
มากกว่า 1000 มม. ถึง 2000 มม. | ± 1.2mm | ± 0.5mm |
มากกว่า 2000 มม. ถึง 4000 มม. | ± 2mm |


