
การสร้างต้นแบบอย่างรวดเร็วและผู้เชี่ยวชาญด้านการผลิตอย่างรวดเร็ว
เชี่ยวชาญในการกลึง CNC, การพิมพ์ 3 มิติ, การหล่อยูรีเทน, การขึ้นรูปอย่างรวดเร็ว, การฉีดขึ้นรูป, การหล่อโลหะ, แผ่นโลหะและการอัดขึ้นรูป
ติดตามฉันได้ที่: 


พูดคุยเกี่ยวกับประสบการณ์การดำเนินงานของศูนย์เครื่องจักรกลซีเอ็นซี
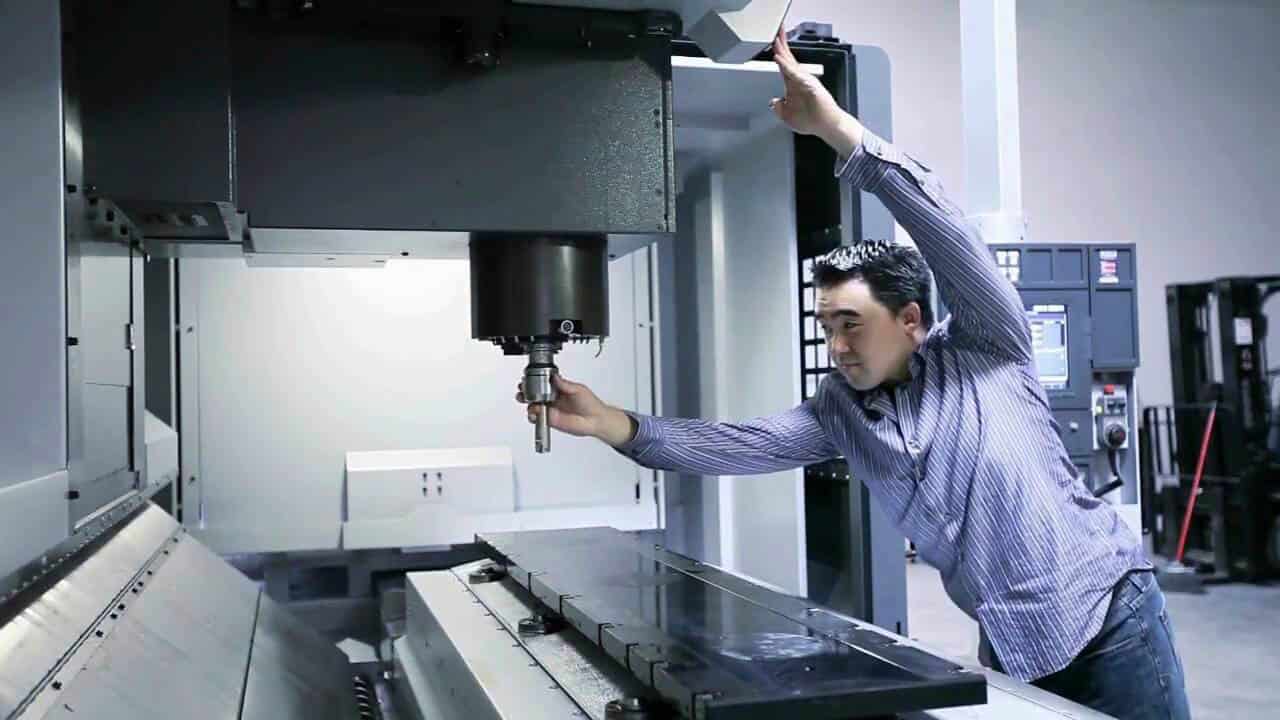
ในโรงงานแม่พิมพ์ ศูนย์เครื่องจักรกลซีเอ็นซีส่วนใหญ่จะใช้สำหรับการประมวลผลแกนแม่พิมพ์ เม็ดมีด และชิ้นส่วนแม่พิมพ์ที่สำคัญอื่นๆ และส่วนประกอบทองแดง คุณภาพของแกนแม่พิมพ์และเม็ดมีดจะเป็นตัวกำหนดคุณภาพของชิ้นส่วนขึ้นรูปของแม่พิมพ์โดยตรง
คุณภาพการแปรรูปทองแดงมีผลโดยตรงต่อประสิทธิภาพของกระบวนการ EDM กุญแจสำคัญในการรับประกันคุณภาพของการตัดเฉือนด้วยเครื่อง CNCอยู่ที่การเตรียมการก่อนการแปรรูป ในส่วนนี้ นอกจากการมีประสบการณ์ในการแปรรูปและความรู้เกี่ยวกับแม่พิมพ์แล้ว การสื่อสารที่ดีก็ควรได้รับความสนใจเช่นกัน โดยเฉพาะอย่างยิ่งการสื่อสารกับเพื่อนร่วมงานในทีมผลิต

กระบวนการตัดเฉือน CNC
1) อ่านแบบและแผ่นโปรแกรม
2) ถ่ายโอนโปรแกรมที่เกี่ยวข้องไปยังเครื่องมือกล
3) ตรวจสอบส่วนหัวของโปรแกรม พารามิเตอร์การตัด ฯลฯ
4) การกำหนดขนาดการประมวลผลและค่าเผื่อของชิ้นงานบนชิ้นงาน
5) การยึดชิ้นงานที่เหมาะสม
6) การจัดตำแหน่งที่ถูกต้องของชิ้นงาน
7) การสร้างพิกัดชิ้นงานที่ถูกต้อง
8) การเลือกเครื่องมือที่เหมาะสมและพารามิเตอร์การตัด
9) การยึดเครื่องมือที่เหมาะสม
10) วิธีการทดลองตัดที่ปลอดภัย
11) การสังเกตกระบวนการแปรรูป
12) การปรับพารามิเตอร์การตัด
13) ปัญหาระหว่างการประมวลผลและข้อเสนอแนะทันเวลาจากบุคลากรที่เกี่ยวข้อง
14) การตรวจสอบคุณภาพชิ้นงานภายหลังการแปรรูป

ข้อควรระวังก่อนดำเนินการ
1) สำหรับแม่พิมพ์ใหม่ ภาพวาดการประมวลผลต้องเป็นไปตามข้อกำหนด และข้อมูลมีความชัดเจน ภาพวาดการประมวลผลของแม่พิมพ์ใหม่จะต้องมีลายเซ็นของหัวหน้างานและกรอกแต่ละคอลัมน์ของภาพวาดการประมวลผล
2) ชิ้นงานมีเครื่องหมายคุณสมบัติของฝ่ายคุณภาพ
3) หลังจากได้รับแผ่นโปรแกรมแล้ว ให้ตรวจสอบว่าตำแหน่งอ้างอิงของชิ้นงานตรงกับตำแหน่งอ้างอิงของภาพวาดหรือไม่
4) ดูข้อกำหนดแต่ละข้อในแผ่นโปรแกรมให้ชัดเจน และยืนยันว่าโปรแกรมนั้นสอดคล้องกับข้อกำหนดของแบบร่างหรือไม่ ถ้ามีปัญหาอะไรต้องแก้ปัญหาร่วมกับโปรแกรมเมอร์และทีมโปรดักชั่น
5) ตามวัสดุและขนาดของชิ้นงาน ให้ตัดสินความสมเหตุสมผลของเครื่องมือที่โปรแกรมเมอร์เลือกสำหรับการกัดหยาบหรือเครื่องมือเบา หากพบว่าการใช้งานเครื่องมือไม่เหมาะสม ควรแจ้งโปรแกรมเมอร์ทันทีเพื่อทำการเปลี่ยนแปลงที่เกี่ยวข้องเพื่อปรับปรุงประสิทธิภาพการประมวลผลและความแม่นยำในการประมวลผลชิ้นงาน
ข้อควรระวังในการจับยึดชิ้นงาน
เมื่อจับยึดชิ้นงาน ให้สังเกตตำแหน่งของแคลมป์และความยาวที่ยื่นออกมาของน็อตและโบลต์บนแผ่นแรงดันอยู่ในระดับปานกลาง นอกจากนี้ยังไม่สามารถดันสกรูไปที่ด้านล่างเมื่อล็อคแคลมป์มุม
โดยทั่วไปแล้วตัวผู้ทองแดงจะถูกแปรรูปสำหรับแผ่นล็อค ก่อนสตาร์ทเครื่อง คุณควรตรวจสอบจำนวนวัสดุตัดบนแผ่นโปรแกรมเพื่อให้แน่ใจว่าตรงกัน ในเวลาเดียวกัน คุณควรตรวจสอบว่าขันสกรูแผ่นปิดแน่นหรือไม่
สำหรับกรณีที่รับวัสดุทองแดงหลายชิ้นบนกระดานเดียว ให้ตรวจสอบว่าทิศทางถูกต้องหรือไม่ และวัสดุทองแดงแต่ละชิ้นรบกวนการทำงานระหว่างการประมวลผลหรือไม่
ยึดชิ้นงานตามรูปร่างของแผ่นโปรแกรมและข้อมูลขนาดชิ้นงาน โปรดทราบว่าวิธีการเขียนข้อมูลขนาดชิ้นงานคือ XxYxZ ไม่ว่าจะตรงกันหรือไม่ ให้สังเกตทิศทางที่ออกไป และลูกตุ้มของแกน X และ Y
เมื่อจับยึดชิ้นงาน จำเป็นต้องตรวจสอบว่าขนาดของชิ้นงานตรงตามข้อกำหนดด้านขนาดของแผ่นโปรแกรมหรือไม่ หากมีการวาดชิ้นส่วน ให้ตรวจสอบว่าขนาดของแผ่นโปรแกรมตรงกับขนาดของการวาดชิ้นส่วนหรือไม่
เมื่อเขียนโค้ด ตรวจสอบให้แน่ใจว่าโค้ดจะไม่เสียหายจากมีด และสื่อสารกับโปรแกรมเมอร์หากจำเป็น ในเวลาเดียวกัน ถ้าแผ่นรองด้านล่างเป็นรูปสี่เหลี่ยมจัตุรัส ขนาดจะต้องตรงกับแผ่นรองสี่เหลี่ยมเพื่อให้บรรลุวัตถุประสงค์ของความสมดุลของแรง
เมื่อทำการจับยึดด้วยคีมจับ คุณต้องทราบความลึกของการตัดเฉือนของเครื่องมือเพื่อป้องกันไม่ให้ตำแหน่งจับยึดยาวหรือสั้นเกินไป
ต้องใส่สกรูลงในบล็อกรูปตัว T และไม่ควรใช้เกลียวเพียงบางส่วน หากจำเป็นต้องต่อสกรู ต้องใช้เกลียวครึ่งหนึ่งของข้อต่อสำหรับสกรูตัวบนและตัวล่าง และต้องใช้เกลียวของน็อตบนแผ่นแรงดันจนสุด ไม่ใช่แค่เกลียวฟันไม่กี่ซี่

เมื่อตั้งค่าหมายเลขความลึก Z จำเป็นต้องเห็นตำแหน่งของหมายเลขสัมผัสเดียวในโปรแกรมและข้อมูลของจุดสูงสุดของ Z อย่างชัดเจน หลังจากป้อนข้อมูลลงในเครื่องมือกลแล้ว จะต้องตรวจสอบอีกครั้ง
ข้อควรระวังสำหรับเครื่องมือจับยึด
ควรจับเครื่องมืออย่างแน่นหนาและไม่สั้นเกินไปในด้ามจับ
ตรวจสอบว่าเครื่องมือตรงตามข้อกำหนดก่อนตัดสายเคเบิลหรือไม่ ควรกำหนดความยาวของเครื่องตัดสายเคเบิลตามความลึกของการประมวลผลที่ระบุในแผ่นโปรแกรม โดยทั่วไป ควรมีความยาวมากกว่าค่าความลึกของการประมวลผลเล็กน้อย 2 มม. และควรพิจารณาว่าด้ามจับเครื่องมือชนกันหรือไม่
ในกรณีของความลึกในการประมวลผลที่ลึก คุณสามารถสื่อสารกับโปรแกรมเมอร์ และใช้วิธีการตัดสายเคเบิลสองแบบตามความเหมาะสม นั่นคือ สายเคเบิลเส้นแรกครึ่งหนึ่งถึง 2/3 ของความยาว แล้วจึงต่อสายเคเบิลให้ยาวขึ้นเมื่อประมวลผลลึก ตำแหน่ง. สิ่งนี้ช่วยปรับปรุงประสิทธิภาพการประมวลผล
เมื่อใช้หัวฉีดแบบขยายสาย จำเป็นอย่างยิ่งที่จะต้องเข้าใจข้อมูล เช่น ความลึกของการตัดและความยาวที่ต้องการของเครื่องมือตัด
ก่อนติดตั้งหัวกัดบนเครื่อง ควรเช็ดทำความสะอาดตำแหน่งเทเปอร์ด้วยผ้าทำความสะอาด และควรทำความสะอาดตำแหน่งที่สอดคล้องกันของปลอกเครื่องมือกลด้วยเพื่อหลีกเลี่ยงตะไบเหล็กบนพื้นผิวการผสมพันธุ์ที่ส่งผลต่อความแม่นยำและทำให้เกิดความเสียหายต่อ เครื่องมือ.
โดยปกติ วิธีการตั้งค่าปลายเครื่องมือจะถูกนำมาใช้สำหรับความยาวของเครื่องมือ (ในกรณีพิเศษ วิธีการตั้งค่าเครื่องมือจะถูกใช้ในการตั้งค่าเครื่องมือ) และควรตรวจสอบคำแนะนำในแผ่นโปรแกรมอย่างระมัดระวังเมื่อตั้งค่าเครื่องมือ

เมื่อโปรแกรมถูกขัดจังหวะหรือต้องตั้งค่าเครื่องมือใหม่ ควรให้ความสนใจว่าสามารถเชื่อมต่อความลึกเข้ากับด้านหน้าได้หรือไม่ โดยทั่วไปสามารถปรับได้ 0.1 มม. ก่อนแล้วจึงปรับตามสถานการณ์
สำหรับหัวกัดแบบหมุนหดได้ หากใช้ของไหลตัดที่ละลายน้ำได้ ควรบำรุงรักษาด้วยน้ำมันหล่อลื่นเป็นเวลาหลายชั่วโมงทุก ๆ ครึ่งเดือน เพื่อให้ชิ้นส่วนภายในของหัวกัดสามารถหล่อลื่นและไม่สึกหรอ
ข้อควรระวังในการแก้ไขและจัดตำแหน่งชิ้นงาน
ให้ความสนใจกับแนวตั้งเมื่อชิ้นงานถูกลากไปที่โต๊ะ ลากด้านหนึ่งให้เรียบ จากนั้นลากด้านแนวตั้ง
เมื่อแบ่งชิ้นงานแล้ว จะต้องตรวจสอบซ้ำสองครั้ง
หลังจากแบ่งตัวเลขแล้ว ควรตรวจสอบค่ามัธยฐานตามขนาดโครงร่างที่จัดทำโดยแผ่นโปรแกรมและขนาดในการวาดชิ้นส่วน

ชิ้นงานทั้งหมดต้องอยู่กึ่งกลางด้วยวิธีจัดกึ่งกลาง และตำแหน่งศูนย์ที่ด้านข้างของชิ้นงานจะต้องอยู่กึ่งกลางด้วยวิธีจัดกึ่งกลางด้วย จากนั้นจึงย้ายไปด้านข้าง จำเป็นต้องตรวจสอบให้แน่ใจว่าขอบทั้งสองด้านสอดคล้องกัน หากจำเป็นต้องรับหมายเลขเพียงฝ่ายเดียวภายใต้สถานการณ์พิเศษ จะต้องได้รับการยืนยันจากทีมผู้ผลิตอีกครั้งก่อนจึงจะผ่านได้ หลังจากนับด้านหนึ่ง อย่าลืมชดเชยรัศมีของแท่งตรงกลาง
อินพุตตำแหน่งศูนย์ของศูนย์กลางชิ้นงานจะต้องเหมือนกับศูนย์กลางสามแกนของคอมพิวเตอร์กราฟิกของเวิร์กสเตชัน
ข้อควรระวังระหว่างการประมวลผล
เมื่อขอบบนพื้นผิวด้านบนของชิ้นงานใหญ่เกินไป เมื่อถอดขอบด้วยมือด้วยมีดขนาดใหญ่ อย่าลืมว่าอย่าเจาะลึกเกินไป
การประมวลผลที่สำคัญที่สุดคือการตัดครั้งแรก เพราะหากคุณใช้งานและตรวจสอบอย่างรอบคอบ คุณจะทราบได้ว่าการชดเชยความยาวเครื่องมือ การชดเชยเส้นผ่านศูนย์กลางเครื่องมือ โปรแกรม ความเร็ว ฯลฯ ไม่ถูกต้อง เพื่อหลีกเลี่ยงความเสียหายต่อชิ้นงาน เครื่องมือ และ เครื่องมือ.

ลองตัดโปรแกรมด้วยวิธีต่อไปนี้:
ก) ความสูงของจุดแรกสูงถึง 100 มม. ใช้ตาของคุณเพื่อสัมผัสว่าถูกต้องหรือไม่
b) ควบคุม "การเปลี่ยนแปลงอย่างรวดเร็ว" เป็น 25% และฟีดเป็น 0%;
c) เมื่อเครื่องมืออยู่ใกล้กับพื้นผิวการประมวลผล (ประมาณ 10 มม.) ให้หยุดเครื่องจักร
d) ตรวจสอบว่ากำหนดการเดินทางที่เหลือและโปรแกรมถูกต้องหรือไม่;
e) หลังจากรีสตาร์ทเครื่อง ให้วางมือข้างหนึ่งบนปุ่มหยุดชั่วคราว พร้อมที่จะหยุดเมื่อใดก็ได้ และควบคุมความเร็วการป้อนด้วยมืออีกข้างหนึ่ง
f) เมื่อเครื่องมืออยู่ใกล้กับพื้นผิวชิ้นงานมาก ก็สามารถหยุดได้อีกครั้ง และต้องตรวจสอบระยะชักที่เหลือของแกน Z
g) หลังจากการประมวลผลและการตัดเรียบและเสถียรแล้ว ให้ปรับการควบคุมแต่ละส่วนกลับสู่สถานะปกติ
หลังจากป้อนชื่อโปรแกรมแล้ว ให้ใช้ปากกาเพื่อคัดลอกชื่อโปรแกรมกลับคืนบนหน้าจอ จากนั้นตรวจสอบกับแผ่นโปรแกรม เมื่อเปิดโปรแกรม ให้ใส่ใจตรวจสอบว่าเส้นผ่านศูนย์กลางเครื่องมือในโปรแกรมสอดคล้องกับแผ่นโปรแกรมหรือไม่ และเซ็นชื่อบนแผ่นโปรแกรม กรอกชื่อไฟล์และเส้นผ่านศูนย์กลางเครื่องมือในคอลัมน์ทันที และห้ามกรอกในภายหลัง หรือล่วงหน้า
ตามหลักการแล้ว ช่างเทคนิค NC จะไม่ได้รับอนุญาตให้ออกไปในขณะที่ชิ้นงานกำลังหยาบ ในกรณีเปลี่ยนเครื่องมือหรือช่วยเหลือในการปรับเครื่องมือเครื่องจักรอื่นๆ ฯลฯ เมื่อจำเป็นต้องออกไป ต้องขอให้สมาชิกทีม NC คนอื่นๆ กลับมาตรวจสอบอย่างสม่ำเสมอ
เมื่อทำการกัดหยาบด้วยแสงปานกลาง ช่างเทคนิค NC ควรให้ความสนใจเป็นพิเศษกับจุดที่ไม่ถูกเปิดระหว่างการกัดหยาบ เพื่อป้องกันไม่ให้เครื่องมือกระแทกบริเวณนี้
โปรแกรมตัด. หากโปรแกรมถูกขัดจังหวะระหว่างการประมวลผลและใช้เวลานานเกินไปในการรันตั้งแต่เริ่มต้น ควรแจ้งให้หัวหน้าทีมและโปรแกรมเมอร์แก้ไขโปรแกรมและตัดส่วนที่รันไปแล้วออก
โปรแกรมมีความผิดปกติ หากมีสถานการณ์ผิดปกติในโปรแกรมและคุณไม่แน่ใจ คุณสามารถวางสายเพื่อสังเกตกระบวนการ จากนั้นตัดสินใจดำเนินการขั้นตอนต่อไป
ความเร็วและความเร็วในการหมุนโดยโปรแกรมเมอร์ในระหว่างกระบวนการตัดเฉือนสามารถปรับเปลี่ยนได้โดยช่างเทคนิค NC ตามสถานการณ์ อย่างไรก็ตาม ควรให้ความสนใจเป็นพิเศษกับข้อเท็จจริงที่ว่าความเร็วของทองแดงชิ้นเล็กๆ ไม่ควรเร็วเมื่อทองแดงถูกสัมผัส เพื่อหลีกเลี่ยงการคลายตัวของชิ้นงานเนื่องจากการสั่นสะเทือน
ในระหว่างการประมวลผลชิ้นงาน ช่างเทคนิค NC ควรตรวจสอบกับ Drawing ของชิ้นส่วนเพื่อดูว่ามีความผิดปกติหรือไม่ เมื่อพบว่าทั้งสองไม่สอดคล้องกัน จะต้องปิดเครื่องทันทีเพื่อแจ้งให้หัวหน้าทีมตรวจสอบว่ามีข้อผิดพลาดหรือไม่
เมื่อทำการตัดเฉือนด้วยเครื่องมือที่ยาวกว่า 200 มม. จะต้องให้ความสนใจกับประเด็นต่างๆ เช่น ระยะขอบ ความลึกของการป้อน ความเร็ว และความเร็วการเคลื่อนที่เพื่อหลีกเลี่ยงการแกว่งของใบมีด และควรควบคุมความเร็วการเคลื่อนที่ที่มุม
หากจำเป็นต้องทดสอบเส้นผ่านศูนย์กลางของเครื่องมือในแผ่นโปรแกรม ผู้ปฏิบัติงานจะต้องรับผิดชอบและบันทึกเส้นผ่านศูนย์กลางที่ทดสอบพร้อมกัน หากเกินขอบเขตที่ยอมรับได้ ควรรายงานต่อหัวหน้าทีมหรือควรเปลี่ยนเครื่องมือทันที
เมื่อเครื่องมือกลทำงานอัตโนมัติหรือว่าง ผู้ปฏิบัติงานควรไปที่เวิร์กสเตชันเพื่อทำความเข้าใจโปรแกรมการประมวลผลที่เหลือ เตรียมและเจียรเครื่องมือที่เหมาะสมสำหรับการประมวลผลครั้งต่อไปเพื่อหลีกเลี่ยงการหยุดทำงาน
ข้อผิดพลาดของกระบวนการเป็นสาเหตุหลักของการเสียเวลา: การใช้เครื่องมือที่ไม่เหมาะสมอย่างไม่ถูกต้อง ข้อผิดพลาดในลำดับการประมวลผล การเสียเวลาในตำแหน่งที่ไม่ต้องการการประมวลผลหรือการประมวลผลที่ไม่ใช่คอมพิวเตอร์ และสภาวะการประมวลผลที่ไม่เหมาะสม (ความเร็วช้าเกินไป เครื่องมือเปล่า , เส้นทางเครื่องมือหนาแน่นเกินไป ฟีดช้าเกินไป เป็นต้น) เมื่อเหตุการณ์ข้างต้นเกิดขึ้น ก็จะสามารถติดต่อกับโปรแกรมได้
ในระหว่างการประมวลผล จำเป็นต้องใส่ใจกับการสึกหรอของเครื่องมือ และควรเปลี่ยนเม็ดมีดหรือเครื่องมืออย่างเหมาะสม หลังจากเปลี่ยนเม็ดมีดแล้ว ให้สังเกตว่าขอบเขตการประมวลผลสอดคล้องกันหรือไม่
ข้อควรระวังหลังการประมวลผล
1) ยืนยันว่าแต่ละโปรแกรมและแต่ละคำสั่งที่จำเป็นในแผ่นโปรแกรมเสร็จสมบูรณ์แล้ว
2) หลังจากการประมวลผลเสร็จสิ้น จำเป็นต้องตรวจสอบว่ารูปร่างของชิ้นงานเป็นไปตามข้อกำหนดหรือไม่ และในขณะเดียวกันก็ดำเนินการตรวจสอบขนาดชิ้นงานด้วยตนเองตามการวาดชิ้นส่วนหรือการวาดกระบวนการ เพื่อค้นหา ความผิดพลาดในเวลา
3) ตรวจสอบว่ามีความผิดปกติในแต่ละตำแหน่งของชิ้นงานหรือไม่ และแจ้งหัวหน้าทีม NC หากมีข้อสงสัย
4) ควรแจ้งหัวหน้าทีม โปรแกรมเมอร์ และหัวหน้าทีมการผลิต เมื่อมีชิ้นงานขนาดใหญ่ออกจากเครื่องจักร
5) ใส่ใจเรื่องความปลอดภัยเมื่อชิ้นงานหลุดออกจากเครื่องจักร โดยเฉพาะเมื่อชิ้นงานขนาดใหญ่หลุดออกจากเครื่องจักร การป้องกันชิ้นงานและเครื่องจักร NC ควรทำได้ดี
▌ การปฏิบัติต่อข้อกำหนดด้านความแม่นยำในการตัดเฉือนที่โดดเด่น
คุณภาพพื้นผิวขัดเงา:
1) แกนแม่พิมพ์และเม็ดมีด
2) ตงกง
3) สถานที่อพยพ เช่น รูหัวรองรับของแผ่นปลอกนิ้ว
4) ขจัดปรากฏการณ์การสั่นสะเทือนของมีด
▌ การสืบทอดตำแหน่ง :
1) ขนาดที่วัดได้ต้องใช้การตรวจสอบตนเองอย่างเคร่งครัดหลังการประมวลผล
2) เมื่อดำเนินการเป็นเวลานาน ควรคำนึงถึงการสูญหายของเครื่องมือ โดยเฉพาะที่ด้านหน้าของแบทช์ เช่น ตำแหน่งการซีล
3) ควรใช้เครื่องมืออัลลอยด์ใหม่ให้มากที่สุดสำหรับการตกแต่ง
4) กำหนดโมดูลัสที่ประหยัดหลังจากเสร็จสิ้นตามข้อกำหนดการประมวลผล
5) การยืนยันคุณภาพ เช่น การผลิตและคุณภาพหลังการแปรรูป
6) ตามข้อกำหนดในการประมวลผล ให้ควบคุมการสูญเสียเครื่องมือในระหว่างการประมวลผลตำแหน่งการซีล
▌ การสืบทอด
1) ยืนยันสถานะการทำงานของกะ รวมถึงสถานะการประมวลผล สถานะแม่พิมพ์ ฯลฯ
2) ยืนยันว่าอุปกรณ์ทำงานได้ตามปกติระหว่างการทำงานหรือไม่
3) การถ่ายโอนและการยืนยันอื่น ๆ รวมถึงแบบ, แผ่นโปรแกรม, เครื่องมือ, เครื่องมือวัด, ฟิกซ์เจอร์ ฯลฯ
▌ องค์กรของสถานที่ทำงาน
1) ดำเนินการตาม ข้อกำหนด ของ5S
2) มีด เครื่องมือวัด อุปกรณ์จับยึด ชิ้นงาน เครื่องมือ ฯลฯ มีการจัดประเภทไว้อย่างเรียบร้อย
3) การทำความสะอาดเครื่องมือกล
4) การทำความสะอาดพื้นที่ทำงาน
5) การเติมสต็อกเครื่องมือแปรรูป เครื่องมือที่ไม่ได้ใช้งาน และเครื่องมือวัด
6) ชิ้นงานที่ผ่านการแปรรูปจะถูกส่งไปยังฝ่ายตรวจสอบคุณภาพหรือแผนกที่เกี่ยวข้อง


