
การสร้างต้นแบบอย่างรวดเร็วและผู้เชี่ยวชาญด้านการผลิตอย่างรวดเร็ว
เชี่ยวชาญในการกลึง CNC, การพิมพ์ 3 มิติ, การหล่อยูรีเทน, การขึ้นรูปอย่างรวดเร็ว, การฉีดขึ้นรูป, การหล่อโลหะ, แผ่นโลหะและการอัดขึ้นรูป
ติดตามฉันได้ที่: 


ปัจจัยที่ส่งผลต่อต้นทุนการตัดเฉือน CNC
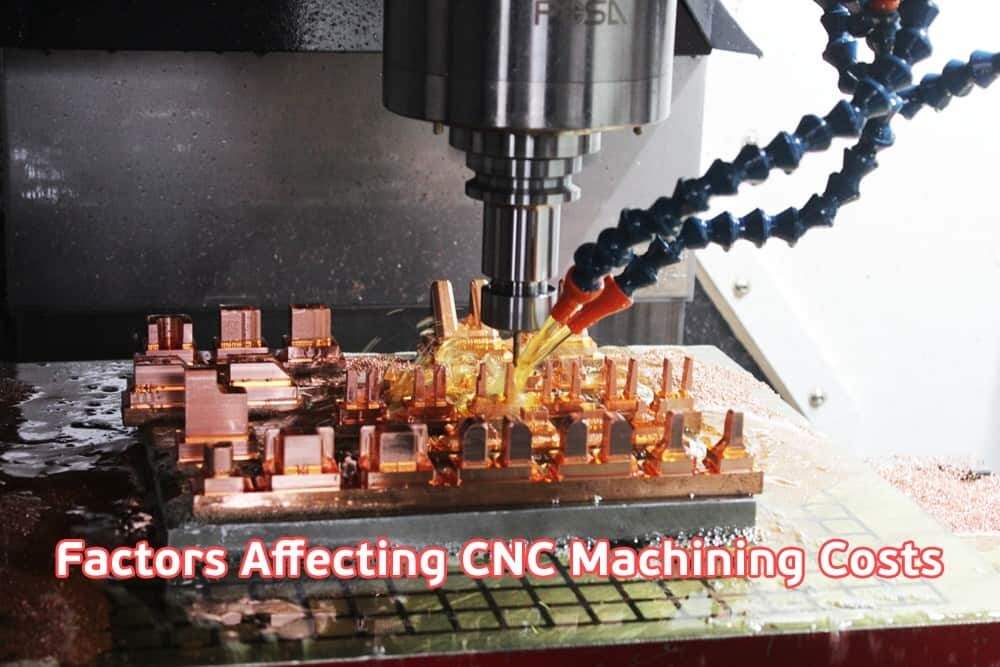
แม้ว่าการพิมพ์ 3 มิติจะกลายเป็นประเด็นร้อนในสื่อกระแสหลัก แต่ความคาดหวังสำหรับการพิมพ์ XNUMX มิติก็ไม่ได้สูงเกินไปในช่วงไม่กี่ปีที่ผ่านมา โดยเฉพาะอย่างยิ่งในการผลิตชิ้นส่วนโลหะ เครื่องจักรซีเอ็นซียังคงเป็นหนึ่งในกระบวนการผลิตที่คุ้มค่าที่สุดในการผลิตตามความต้องการจนถึงปัจจุบัน เมื่อมองหาชิ้นส่วนกลึง CNC แบบกำหนดเอง ราคาจากผู้ผลิตแต่ละรายอาจแตกต่างกันมาก บางครั้งอาจห่างกันถึงสองเท่าด้วยซ้ำ คนส่วนใหญ่รู้สึกสับสนว่าปัจจัยใดที่ส่งผลต่อราคาของชิ้นส่วนกลึง CNC? ในความเป็นจริง การตัดเฉือน CNC ไม่มีต้นทุนคงที่ซึ่งสามารถนำไปใช้กับโครงการ CNC ต่างๆ ในระดับสากลได้ บทความนี้จะช่วยให้คุณเข้าใจปัจจัยสำคัญบางประการที่ส่งผลต่อต้นทุนการตัดเฉือน CNC และให้คำแนะนำบางอย่างเกี่ยวกับวิธีลดต้นทุนการตัดเฉือน CNC เพื่อให้เป็นไปตามงบประมาณโครงการของคุณ
ปัจจัยที่สำคัญที่สุดที่ส่งผลต่อต้นทุนของชิ้นส่วนกลึง CNC คือเวลาในการผลิต อุปกรณ์ วัสดุ การออกแบบ ปริมาณการผลิต ความทนทาน และการรักษาพื้นผิว เป็นต้น


1. เครื่อง CNC และการกำหนดค่า
เครื่องจักร CNC ถือเป็นการลงทุนครั้งใหญ่ก่อนเริ่มโครงการผลิตชิ้นงานด้วยเครื่องจักร ตัวอย่างเช่น เครื่องจักร Haas (HAAS)เป็นที่นิยมมากในสหรัฐอเมริกา และราคาของ เครื่อง กัด CNC ระดับ เริ่มต้นก็เริ่มต้นที่ 30,000 ดอลลาร์ การลงทุนที่สูงเช่นนี้จะต้องถูกคิดรวมเข้าไปในต้นทุนของชิ้นส่วนแต่ละชิ้นที่ผลิตได้ ค่าใช้จ่ายในการดำเนินงาน การบำรุงรักษา และค่าใช้จ่ายอื่นๆ ที่เกี่ยวข้องก็ไม่ใช่จำนวนน้อยเช่นกัน การผลิตชิ้นงานด้วยเครื่องจักร CNC ใช้เครื่องมือเครื่องจักร CNC ที่มีราคาแพง ดังนั้นต้นทุนของชิ้นส่วนที่ผลิตได้จึงสูงขึ้นตามไปด้วย
การดำเนินการตัดเฉือนชิ้นส่วนแบบกำหนดเอง ได้แก่ การเจาะ การคว้าน การกลึง และการกัด การดำเนินการส่วนใหญ่จะดำเนินการในโรงสี CNC หรือเครื่องกลึง CNC ที่ DDPROTOTYPE ซึ่งเป็นผู้ผลิตต้นแบบในประเทศจีน ต้นทุนการตัดเฉือนสำหรับเครื่องกัด CNC แบบ 3 แกน (ไม่รวมค่าแรงของผู้ปฏิบัติงาน) คือ 13 เหรียญต่อชั่วโมง หลังจากบวกค่าแรงของผู้ปฏิบัติงานแล้วจะอยู่ที่ประมาณ 24 เหรียญต่อชั่วโมง ราคาสำหรับการกลึง CNC อยู่ที่ $11 ต่อชั่วโมง ในขณะที่ต้นทุนการกลึง CNC 5 แกนอยู่ที่ $40 ถึง $80 ต่อชั่วโมงหรือมากกว่านั้น

เครื่องมือตัดวัสดุ การเคลือบผิว และรูปทรงของเครื่องมือตัดสามารถส่งผลต่อต้นทุนโดยรวมของเครื่อง CNC ได้เช่นกัน ตัวอย่างเช่น ต้นทุนของเครื่องมือตัดปลายคาร์ไบด์จะสูงกว่าเครื่องมือตัดเหล็กถึงสองเท่า เนื่องจากมีความแข็งกว่า ทนความร้อนได้ดีกว่า และสามารถทำงานภายใต้ความเร็วสูงมากได้ การตัดโลหะผสมไทเทเนียม คุณต้องใช้เครื่องมือตัดโลหะผสมชนิดพิเศษ
การกัดขึ้นรูปด้วยเครื่อง CNC มีราคาแพงกว่าเมื่อเทียบกับการกลึงด้วยเครื่อง CNC เครื่องกัดขึ้นรูปด้วยเครื่อง CNC มีชิ้นส่วนเคลื่อนที่ที่ซับซ้อนกว่า ติดตั้งใช้งานและบำรุงรักษายากกว่า และสามารถทำงานที่ซับซ้อนกว่าได้ ดังนั้นต้นทุนจึงสูงกว่าตามไปด้วย
ค่าใช้จ่ายในการเตรียมการค่าใช้จ่ายในการเตรียมการครอบคลุมค่าใช้จ่ายที่เกิดขึ้นในการเตรียมการก่อนการผลิตชิ้นส่วนด้วยเครื่อง CNC ชิ้นส่วนที่ผลิตด้วยเครื่อง CNC ทุกชิ้นเริ่มต้นจากแบบจำลอง 3 มิติ แบบจำลอง 3 มิติได้รับการออกแบบโดยผู้เชี่ยวชาญด้านการออกแบบโดยใช้ซอฟต์แวร์ CAD (Computer Aided Design) ทรัพยากรที่ใช้ในการสร้างแบบจำลอง 3 มิติเพื่อการผลิตนั้นคิดเป็นส่วนสำคัญของค่าใช้จ่ายในการเตรียมการ ค่าใช้จ่ายในการเตรียมการยังรวมถึงการปรับปรุงการออกแบบและการเตรียมการ CAM (Computer Aided Manufacturing) สำหรับแบบจำลองที่จะผลิตโดยใช้ซอฟต์แวร์ CAM ที่เหมาะสมด้วย
2 วัสดุ
วัสดุที่ใช้ผลิตชิ้นส่วนเป็นหนึ่งในปัจจัยสำคัญที่ส่งผลต่อต้นทุน ซึ่งเกี่ยวข้องกับต้นทุนของวัตถุดิบและความสามารถในการแปรรูปของวัตถุดิบ
ต้นทุนของวัตถุดิบราคาของวัตถุดิบจะแตกต่างกันไปขึ้นอยู่กับมูลค่าและความหายาก วิศวกรจัดซื้อที่มีประสบการณ์จะมีความเข้าใจอย่างละเอียดเกี่ยวกับวัสดุแปรรูปทั่วไป เช่น อลูมิเนียม ทองแดง ไทเทเนียม สแตนเลส แมกนีเซียม สังกะสี ABS อะคริลิก POM FRP ไนลอน PEEK PVC PC PE PU และ PTFE
ห้องปฏิบัติการ | |
อลูมิเนียม 6061 | $25 |
อลูมิเนียม 7075 | $80 |
304 สแตนเลส | $90 |
พลาสติก | |
เอบีเอส | $17 |
POM | $27 |
ไนลอน 6 | $30 |
ใช้ขนาด 6 "x 6" x 1 "เช่น ต้นทุนของวัสดุต่างๆ
ความสามารถในการขึ้นรูปของวัสดุนอกเหนือจากต้นทุนของวัตถุดิบแล้ว ความยากในการแปรรูปยังเป็นปัจจัยสำคัญอีกประการหนึ่ง ต้นทุนของการขึ้นรูปชิ้นส่วนด้วยเครื่อง CNC นั้นแปรผันตามเวลาที่ใช้ในการขึ้นรูป วัสดุที่ขึ้นรูปยากจะใช้ทรัพยากรมากกว่า เช่น การตั้งค่า อุปกรณ์จับยึด น้ำมันหล่อลื่น ไฟฟ้า และเครื่องมือตัด วัสดุโลหะมักจะขึ้นรูปยากกว่าวัสดุพลาสติก แต่ก็ขึ้นอยู่กับเกรดของวัสดุด้วย เช่น ABS, PC, PMMA และ AL6061 เป็นวัสดุที่นิยมใช้ในการขึ้นรูปด้วยเครื่อง CNC เนื่องจากตัดง่าย ในขณะที่ PEEK, แมกนีเซียม, เทฟลอน, สแตนเลส และไทเทเนียม มีความสามารถในการขึ้นรูปค่อนข้างต่ำ

ความซับซ้อนของการออกแบบและรูปทรงเรขาคณิต การออกแบบและรูปทรงเรขาคณิตของชิ้นส่วนมีผลอย่างมากต่อต้นทุนการผลิตด้วยเครื่อง CNC เห็นได้ชัดว่าต้นทุนการผลิตจะสูงขึ้นมากสำหรับชิ้นส่วนที่มีความซับซ้อนมากขึ้น เช่น มุมภายในที่แหลมคม ผนังบาง โพรงลึก รูที่ไม่เป็นมาตรฐาน และการแกะสลักตัวอักษร เป็นต้น ชิ้นส่วนที่มีความซับซ้อนสูงอาจต้องใช้เครื่อง CNC ที่ทันสมัยกว่า ใช้เวลาในการตัดเฉือนมากขึ้น ต้องเปลี่ยนพื้นผิวการตัดเฉือนและการตั้งค่าหลายครั้ง การตรวจสอบคุณภาพเพิ่มเติม (ค่าความคลาดเคลื่อน ความเรียบของพื้นผิว ฯลฯ) การตั้งค่า อุปกรณ์จับยึดแบบกำหนดเอง ฯลฯ และทั้งหมดนี้จะส่งผลต่อต้นทุนของชิ้นส่วน
นอกจากนี้ การผลิตชิ้นส่วนขนาดใหญ่ยังมีราคาแพงกว่า เนื่องจากต้องใช้วัตถุดิบ ทรัพยากร และเวลาในการตัดเฉือนมากขึ้น
ปริมาณการผลิตสูงช่วยลดต้นทุนต่อชิ้นได้อย่างมีประสิทธิภาพ เนื่องจากเป็นการลดต้นทุนจากการตั้งค่าซ้ำๆ สำหรับชิ้นส่วนเดียวกัน การออกแบบ CAD การผลิตด้วย CAM และการตั้งค่าเครื่องจักรจะทำพร้อมกันทั้งหมด หากใช้ในการผลิตต้นแบบเพียงชิ้นเดียว ต้นทุนการตั้งค่าทั้งหมดจะถูกจัดสรรให้กับชิ้นส่วนนั้นชิ้นเดียว แต่หากใช้กระบวนการและการตั้งค่าเดียวกันในการผลิตชิ้นส่วนจำนวนมาก ต้นทุนการตั้งค่าจะกระจายไปทั่วทั้งชิ้นส่วน และช่วยประหยัดต้นทุนได้สูงสุด จากสถิติที่ไม่สมบูรณ์ หากราคาชิ้นส่วนหนึ่งชิ้นอยู่ที่ 10 ดอลลาร์ ราคาการผลิต 1000 ชิ้นอาจอยู่ที่ 1 ดอลลาร์ ใช่แล้ว ความแตกต่างของราคานั้นมากขนาดนั้น

ความคลาดเคลื่อนของชิ้นส่วนความคลาดเคลื่อนที่เข้มงวดมากขึ้นอาจตอบสนองความต้องการของการออกแบบได้ดียิ่งขึ้น แต่ต้นทุนการผลิตด้วยเครื่อง CNC ก็จะสูงขึ้นตามไปด้วย ชิ้นส่วนไม่จำเป็นต้องตั้งค่าความคลาดเคลื่อนที่แม่นยำมากเกินไป เว้นแต่จำเป็น โดยปกติแล้ว การรักษาความคลาดเคลื่อนที่แคบเฉพาะบริเวณรอยต่อของชิ้นส่วนกับชิ้นส่วนอื่นๆ ก็เพียงพอแล้ว ควรให้ความสนใจว่าการรักษาความคลาดเคลื่อนที่แคบภายในรูหรือโพรงในชิ้นส่วนนั้นทำได้ยาก ที่ DDPrototype เรามักจะปฏิบัติตามมาตรฐาน DIN-2768-1-fine grade สำหรับชิ้นส่วนโลหะที่ผลิตด้วยเครื่อง CNC และ DIN-2768-1-medium grade สำหรับชิ้นส่วนพลาสติกที่ผลิตด้วยเครื่อง CNC

ต้นทุนแรงงานมีหลายปัจจัยที่กำหนดต้นทุนแรงงาน เช่น ภูมิภาค อุตสาหกรรม ระดับความชำนาญของแรงงานฝีมือ และอื่นๆ สำหรับโรงงานผลิตชิ้นส่วนด้วยเครื่อง CNC ส่วนใหญ่จะมีชิ้นส่วนจำนวนมากที่มีรูปทรงเรขาคณิตซับซ้อนที่ต้องใช้เครื่อง CNC ในการขึ้นรูป และเพื่อให้มั่นใจในคุณภาพและความแม่นยำของขนาดชิ้นส่วน เราจึงมักเลือกจ้างช่างเครื่องที่มีประสบการณ์และเชี่ยวชาญมาควบคุมเครื่อง CNC ซึ่งในขณะเดียวกัน ต้นทุนแรงงานก็จะสูงขึ้นตามไปด้วย
การปรับสภาพพื้นผิวหากชิ้นส่วนของคุณต้องการการปรับสภาพพื้นผิวหรือการตกแต่งเพิ่มเติม ต้นทุนของชิ้นส่วนนั้นจะสูงกว่าชิ้นส่วนที่ไม่มีการปรับสภาพพื้นผิวหรือการตกแต่งใดๆ เนื่องจากต้องใช้เทคโนโลยีและวัสดุเฉพาะเพื่อให้ได้ผลลัพธ์ที่ต้องการ โดยทั่วไป การปรับสภาพพื้นผิวของชิ้นส่วนจะรวมถึงการเคลือบ การชุบอะโนไดซ์ การอบชุบด้วยความร้อน การขัดเงา การพ่น การชุบด้วยไฟฟ้า การทำให้เกิดชั้นป้องกัน การพิมพ์สกรีน และอื่นๆ


การออกแบบคุณสมบัติที่ซับซ้อน เช่น ขนาดรูที่ไม่เป็นมาตรฐาน การสลักตัวอักษร และผนังบาง จะทำให้ต้นทุนการผลิตด้วยเครื่อง CNC เพิ่มสูงขึ้น คุณสมบัติที่ซับซ้อนเหล่านี้ต้องการเวลาในการเขียนโปรแกรมมากขึ้น เครื่องมือเฉพาะทาง และการตั้งค่าหลายอย่างในการผลิตชิ้นส่วน และเวลาในการทำงานที่เพิ่มขึ้นจะทำให้ต้นทุนการผลิตด้วยเครื่อง CNC เพิ่มสูงขึ้น เราสามารถลดความซับซ้อนของการออกแบบได้โดยการตัดฟังก์ชันที่ไม่จำเป็นออกไป
ถ้าแบบร่าง CAD ของคุณถูกต้อง มีรายละเอียด และครบถ้วน? คุณอาจต้องการวิศวกรหรือช่างเครื่องที่มีประสบการณ์เพื่อช่วยคุณในการออกแบบเพื่อให้แน่ใจว่าการออกแบบของคุณได้รับการตัดเฉือนตามที่ต้องการ ขั้นตอนการให้คำปรึกษาด้านการออกแบบนี้อาจเพิ่มต้นทุนเริ่มต้นให้กับโครงการ แต่สามารถประหยัดค่าใช้จ่ายที่ไม่จำเป็นได้จำนวนมากในระยะยาว เช่น ความสูญเสียที่เกิดจากความผิดพลาดในการออกแบบ ความสูญเสียที่เกิดจากข้อผิดพลาดในการตั้งค่าความคลาดเคลื่อน และอื่นๆ
เคล็ดลับในการลดต้นทุนของชิ้นส่วนกลึง CNC - จะลดต้นทุนของการตัดเฉือน CNC ได้อย่างไร?
หลังจากที่เราเข้าใจปัจจัยที่ส่งผลต่อต้นทุนของการตัดเฉือน CNC แล้ว และเพื่อลดและลดต้นทุนของการตัดเฉือน CNC ให้เหลือน้อยที่สุด เราควรพิจารณาประเด็นต่อไปนี้
1. การออกแบบและรูปทรงเรขาคณิตที่ซับซ้อน
– หลีกเลี่ยงโครงสร้างที่เป็นโพรงลึก
- มุมด้านในโค้งมน
– ตรวจสอบให้แน่ใจว่ารัศมีของมุมด้านในอย่างน้อย 1/3 ของความลึกของโพรง
– ลดโครงสร้างผนังบาง (ความหนาของผนังชิ้นส่วนโลหะดีกว่า 0.8 มม. และพลาสติกได้ 1.5 มม.)
–จำกัดความยาวความลึก (ความลึกสูงสุดของเกลียวถูกกำหนดเป็นสามเท่าของเส้นผ่านศูนย์กลางรู)
– หลีกเลี่ยงคุณสมบัติขนาดเล็กที่มีอัตราส่วนภาพสูง
– ปรับให้เหมาะสมสำหรับรูเกลียว
2 ความอดทน
– ลดการใช้ความคลาดเคลื่อนที่เข้มงวด
- ความอดทนมาตรฐานที่ใช้
– กำจัดความคลาดเคลื่อนที่ไม่จำเป็นทั้งหมดออกจากการออกแบบของคุณ
3.เครื่องมือตัด
– ใช้ดอกสว่านมาตรฐาน
4. การรักษาพื้นผิวและการตกแต่ง
– หลีกเลี่ยงการเคลือบผิวหลายครั้ง
– เลือกการตกแต่งด้วยเครื่องจักร
5.Others
–เลือกทำเลที่ประหยัดกว่า เช่น มณฑลกวางตุ้ง ประเทศจีน
– ร้านขายเครื่องจักร CNC ที่มีช่างเครื่องที่มีทักษะจะดีกว่า
มีหลายปัจจัยที่กำหนดราคาของชิ้นส่วนกลึง CNC แต่การทำงานร่วมกับผู้ให้บริการการตัดเฉือน CNC ที่มีประสบการณ์และความชำนาญสามารถช่วยคุณแก้ปัญหาการตัดเฉือนมากมายและจัดหาชิ้นส่วนคุณภาพสูงให้กับคุณได้ ที่ DDPTOTOYPE เราทุ่มเทให้กับบริการเครื่องจักรกลซีเอ็นซีมากว่าสิบปี และจะให้คำแนะนำเพิ่มเติมสำหรับการออกแบบให้เหมาะสมที่สุด เรารอคอยที่จะได้ยินจากคุณ


