


Эксперт по быстрому прототипированию и быстрому производству
Специализируется на обработке с ЧПУ, 3D-печати, литье уретана, быстрой оснастке, литье под давлением, литье металла, листовом металле и экструзии.
Следуйте за мной на: 


Решение для производства прототипов оптических деталей для автомобилей
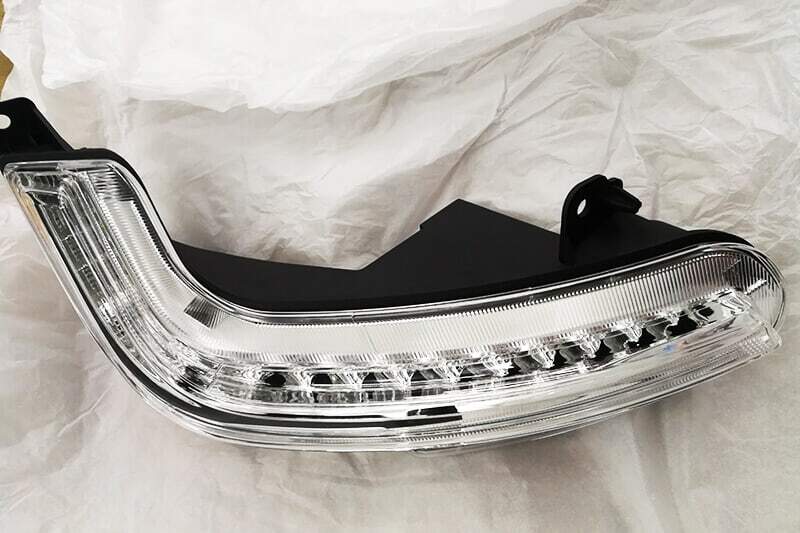
Изготовление прототипов оптических компонентов для автомобилей — сложная задача даже для самых крупных компаний, занимающихся быстрым прототипированием. Самая трудная часть — обеспечение четкости оптических элементов. Автомобили приносят людям огромное удобство, и каждый год появляется множество новых марок и моделей. Особенно популярны электромобили, такие как Tesla, которые в последние годы стали известным автомобильным брендом. Для повышения конкурентоспособности время на разработку прототипов автомобилей сокращается, но при этом необходимо уделять время оценке производительности и взаимодействия каждой детали, поскольку это влияет на срок службы. Например, автомобильное освещение включает в себя фары, задние фонари, противотуманные фары, указатели поворота, внутреннее освещение, отражатели, оптические направляющие, рассеиватели и линзы. Решение для изготовления прототипов оптических компонентов для автомобилей включает в себя ряд процессов, начиная с анализа концептуального дизайна и заканчивая изготовлением и тестированием оптической системы, от прототипа корпуса до сборки оптических компонентов.
1.Этап разработки прототипов оптических деталей для автомобилей.
Инженерный прототип. В процессе проектирования и предсерийного производства необходимо изготовить множество прототипов для проверки функциональности или внешнего вида конечного продукта. После этого тестируются яркость, функциональность и другие основные параметры работы задних фонарей. Обычно требуется 1-2 прототипа.

Проверка конструкции прототипа. Проверка конструкции начинается после утверждения первоначальной функциональности прототипа автомобильных фар. Цель этого этапа — оптимизация геометрической формы автомобильных фар и первая проверка сборки. Как правило, при первой сборке выявляется множество проблем, требующих исправления в конструкции, и новый прототип необходимо переизготовить для повторной проверки конструкции, поскольку исправления могут привести к другим проблемам. Это итеративный процесс. Обычно на этом этапе производится не более 20 прототипов. Проверка конструкции также включает в себя испытание на прочность. Для автомобильных фар и других прототипов оно в основном включает в себя испытание на удар, когда на линзу бросают твердые предметы, чтобы проверить, выдержит ли она сильный удар. В зависимости от результатов испытаний некоторые материалы могут быть изменены для лучшей адаптации к суровым условиям окружающей среды и потребностям производителей.

Изготовление прототипа для проверки качества. После завершения тестирования различных факторов будет предпринята первая попытка серийного производства прототипа автомобильных фар, обычно до 1000 изделий. Этот этап представляет собой процесс оптимизации производства.

2.Решения производства.
Для изготовления прототипов на разных этапах разработки автомобильного освещения обычно используются разные методы.
На первом этапе может быть наибольшее количество итераций, поскольку окончательная схема дизайна еще не определена. Поэтому прототипы следует изготавливать как можно скорее, и они, вероятно, будут совершенно отличаться друг от друга. Идеальным процессом на этом этапе является аддитивное производство, то есть 3D-печать. Это метод изготовления сложных деталей произвольной формы без подготовки к массовому производству. Этот процесс включает послойное спекание пластика в соответствии с CAD- моделью детали.
Второй этап требует десятков деталей, поэтому 3D-печать может оказаться нецелесообразной. Автомобильные осветительные приборы обычно изготавливаются из прозрачного пластика (поликарбоната или ПММА), поэтому их можно заливать в полиуретановые формы. По сравнению с литьевыми формами, скорость изготовления полиуретановых форм выше, а стоимость ниже. Конечно, основным методом производства является обработка на станках с ЧПУ . Приобретение услуг по обработке на 3-, 4- и 5-осевых станках с ЧПУ позволяет добиться более высокого эффекта зеркальной прозрачности.

Третий этап — это, по сути, тестирование в процессе массового производства. Поэтому литье под давлением является основным производственным процессом для изготовления дорогостоящих стальных или алюминиевых пресс-форм. Для получения хорошей прозрачности и качества поверхности могут использоваться шлифовальные станки и методы полировки.
3. Трудности изготовления прототипов оптических деталей для автомобилей.
Изготовление световода. Изготовление световода — самая сложная часть процесса создания прототипа. Световод представляет собой уникальную прозрачную трубку, играющую ключевую роль в освещении. Когда источник света располагается на одном конце световода, свет отражается от поверхности направляющей и распространяется в направлении своей оси, в результате чего получается более яркая ось с большим углом входа. Это означает, что можно реализовать сложные световые эффекты и получить более яркий свет. В качестве материалов для изготовления прозрачных и оптических прототипов в основном используются прозрачный акрил (ПММА) и поликарбонат (ПК) для получения прозрачной зеркальной поверхности.
Производство световодов требует точной технологии обработки пластика. Технология обработки с ЧПУ обеспечивает отличное качество поверхности. Радиус обработки оптических деталей не будет превышать R0.005” (R0.125мм), а допуск обработки оптической поверхности будет достигать +/-0.001” (+/-0.025мм). Сочетая возможности обработки наилучшей комбинации 3-осевых, 4-осевых и даже 5-осевых фрезерных станков с ЧПУ, применяя новейшие технологии обработки алмазов (SPDM или SPDT), он может соответствовать возможностям 5-осевого микрофрезерования, и производить серию линз и типов световодов с превосходным оптическим качеством.

Изготовление отражателей. Для обработки алюминиевых отражателей сложной геометрии с улучшенной отражательной способностью, повышенной интенсивностью освещения и увеличенным световым диапазоном используется высокоточное 5-осевое оборудование с ЧПУ и высокоскоростная технология резки. Как правило, для фрезеровки используется алюминий 7075 или 7022 с радиусом R0.1 или R0.15 мм для оптической поверхности, острые края могут быть закруглены до R0.1 мм максимум. Выполняются два 3D-сканирования и измерения шероховатости, окончательная шероховатость после полировки составляет Ra (мкм) 0.05. Допуск точности поверхности по всем сканам составляет ± 0.05 мм.

Решения с использованием секционирования и склеивания. Для некоторых очень сложных прототипов, когда обработка на 5-осевом фрезерном станке невозможна, требуется секционирование и склеивание. Решения с секционированием и склеиванием позволяют сэкономить на затратах на обработку и преодолеть технологические ограничения. Благодаря правильной обработке методом расщепления и превосходной чистоте поверхности, заметные клеевые швы на поверхности можно искусно скрыть. Швы, оставшиеся после склеивания оптических компонентов, можно замаскировать только с помощью раствора для расщепления и непрерывной тонкой обработки.
Полировка. Полировка акрила помогает добиться наилучшей прозрачности и светопропускания среди всех прозрачных пластиков. Хотя обработка ПММА на станках с ЧПУ обеспечивает хорошее качество поверхности, достичь высокой четкости сложно, что требует специальных навыков полировки. Это связано с тем, что акрил — чувствительный к напряжениям и довольно хрупкий материал. Ручная полировка акрила требует различных уровней обработки. Высокоточная полировка начинается с абразивной бумаги зернистостью 400 или 600, сначала удаляются следы от инструмента на поверхности, затем постепенно повышаются зернистость до 800, 1000, 1500 и, наконец, используется абразивная бумага 2000. Полированная поверхность будет идеально гладкой, без следов и отметок от станка. В завершение необходимо использовать полировальную пасту для уточнения процесса, и в результате получается идеально чистая и прозрачная поверхность без следов шлифовки и царапин.

Поликарбонат (сокращенно ПК) намного прочнее акрила и обладает лучшими механическими свойствами. Его прозрачность уступает только акриловой кислоте. Обычно мы используем полировку и полировку паром для получения оптических свойств, подобных акрилу. Процесс полировки поликарбоната такой же, как и ручной полировки акрила. Поверхность шлифуется наждачной бумагой от 400# до 2000# для удаления следов обработки. Пар кипятят в дихлорметане в закрытой емкости, затем пар проходит через поверхность поликарбоната, и поверхность становится чистой и прозрачной. Стоит отметить, что после процесса полировки детали необходимо отправить в сухую среду для испарения дихлорметана (ядовитого).
DDPROTOTYPE специализируется на предоставлении полных прототипов автомобильных осветительных приборов, предоставляя профессиональные услуги по созданию прототипов для многих известных производителей и поставщиков автомобилей по всему миру. Мы фокусируемся на различных технологиях разработки прототипов автомобилей и быстрого производства, обеспечивая обработку с ЧПУ, 3D-печать, вакуумное литье, быстрое формование алюминия, мелкосерийное литье под давлением и обработку листового металла. Лучшая комбинация 3-осевых, 4-осевых и 5-осевых фрезерных станков с ЧПУ, оснащенных станком с ходом более 1 метра, обладает знаниями для обработки прозрачных пластиковых деталей без дефектов. Благодаря эффективным решениям для разделения и связывания, высококвалифицированной технологии ручной полировки и использованию алмазных инструментов можно добиться высочайшего качества поверхности, а самый маленький инструмент можно обработать до R0.1 мм, идеально представляя оптические детали дизайнера.


