


Эксперт по быстрому прототипированию и быстрому производству
Специализируется на обработке с ЧПУ, 3D-печати, литье уретана, быстрой оснастке, литье под давлением, литье металла, листовом металле и экструзии.
Следуйте за мной на: 


Одновременная 5-осевая обработка с ЧПУ
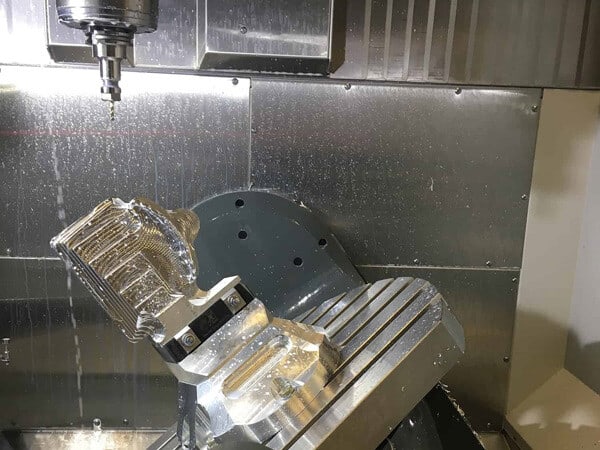
Одновременная 5-осевая обработка на станках с ЧПУ — это тренд в области быстрого прототипирования, который становится все более популярным. DDPROTOTYPE — один из ведущих китайских производителей оборудования для быстрого прототипирования, обладающий 15-летним опытом в области обработки прототипов. Наши специалисты являются «базой данных» в области обработки на станках с ЧПУ и могут предложить широкий спектр решений — от прототипирования до массового производства. В 2018 году DDPROTOTYPE инвестировала средства в два станка HAAS UMC750, пятиосевых станка для одновременной обработки, произведенных в США.
5-осевая обработка на станках с ЧПУ значительно упростила работу DDPROTOTYPE, повысила эффективность обработки и позволила достичь точности до 0.005 мм. Конечно, все больше клиентов доверяют DDPROTOTYPE, и это наша ответственность, которой мы гордимся. Теперь DDPROTOTYPE обобщает свой опыт и делится им со всеми.
При покупке современного оборудования мы также приобрели соответствующее программное обеспечение для 5-осевой обработки с ЧПУ. Мы можем контролировать траекторию инструмента во всех направлениях во время обработки и можем проверять траекторию инструмента на столкновение. В то же время, он также имеет очень дружественный пользовательский интерфейс.
Выбирайте из множества стратегий резки из наиболее полной библиотеки стратегий одновременной резки по 5 осям, что позволяет выполнять резку мгновенно.

1 Поддерживает проверку на столкновение вала инструмента и держателя инструмента. При обнаружении столкновения генерируются альтернативные траектории инструмента, чтобы избежать связанных столкновений. Моделирование 5-осевой одновременной обработки обеспечивает полную функцию проверки столкновения инструмента и держателя инструмента.
2 Каждая стратегия одновременной обработки по пяти осям предоставляет множество вариантов управления траекторией движения инструмента: вход/выход инструмента, процесс обработки и контроль столкновений.
3 Как траектория режущего инструмента, так и траектории подачи и отвода инструмента имеют соответствующие проверки пересечения. Вы можете использовать различные стратегии режущего инструмента в соответствии с различной длиной непрерывного пути инструмента. При создании траектории непрерывного ножа мы можем изменить скорость непрерывного ножа, чтобы сделать инструмент более плавным при резке детали! Он также управляет углом оси инструмента соответствующей траектории подачи и отвода инструмента, так что конечную сгенерированную траекторию инструмента можно полностью контролировать.

Для 5-осевой одновременной обработки, такой как фрезерование боковых кромок, обработка крыльчатки, гибка труб, 5-осевая контурная обработка, многоосевое сверление и преобразование в высокоскоростное фрезерование.
В процессе гибки трубы механики DDPROTOTYPR будут следовать траектории фрезерного инструмента, связанной с формой трубы.
Пятиосевая связь использует расширенное управление осью инструмента, которое может обеспечить неограниченные углы управления инструментом.
В процессе чистовой обработки многокриволинейных поверхностей инструмент можно сделать перпендикулярным к связанным поверхностям для получения гладких траекторий чистовой обработки.
Механика DDPROTOTYPE обеспечивает несколько приращений резания для многоканальной черновой обработки с помощью усовершенствованного программного обеспечения, перпендикулярных инструменту. Доступны опции, включающие обработку краев и уменьшение припуска. Поддерживается проверка на столкновение вала инструмента и держателя инструмента. При обнаружении столкновения генерируются альтернативные траектории движения инструмента для предотвращения подобных столкновений. Моделирование 5-осевого станка одновременной обработки обеспечивает полную функцию проверки на столкновение инструмента и держателя инструмента. С помощью 3D-моделей была выполнена комплексная проверка на столкновение.
Внедрить операцию 5-осевой одновременной обработки
Обработка с ЧПУ для многолопастного рабочего колеса
При обработке многолопастных рабочих колес механики DDPROTOTYPE могут легко контролировать траектории движения инструмента, создаваемые рабочими колесами и лопастями ротора. Черновая обработка и чистовая обработка рабочих колес имеют несколько стратегий обработки для обработки этих сложных форм. Функция обработки деталей многолопастного рабочего колеса используется только в некоторых производственных цехах. Эта стратегия обработки в основном направлена на различные настройки таких деталей для создания необходимых траекторий движения инструмента.

Гибка труб
При гибке труб в основном используются стандартные инструменты или бейсбольные ножи для простой и удобной обработки конических труб. Когда весь инструмент обрабатывается, инструмент будет проверяться на столкновение. В то же время для соответствующих отливок или заготовок предусмотрены стратегии черновой и чистовой обработки.
5-осевая контурная обработка
В стратегии 5-осевой контурной обработки инструмент обрабатывается по 3D-кривой. Когда ось инструмента автоматически калибруется в соответствии с заданной линией наклона, конструктор DDPROTOTYPE снимет фаску с детали или оптимизирует траекторию движения инструмента по 5 осям. Обрезка.
Многоосевая черновая обработка
Новая многоосевая черновая обработка может использоваться для черновой обработки открытых канавок. Указав нижнюю, боковую и верхнюю грани, можно определить ограничения на траекторию черновой обработки. Доступны две стратегии: смещение матрицы и адаптивное утолщение.

Ротационная обработка
Новая стратегия ротационной обработки обычно используется для деталей, обрабатываемых на четырехосевых станках, таких как детали вращающихся форм, формы для бутылок, стержни и электроды. А расчет траектории инструмента происходит непосредственно на основе самой модели, без необходимости выбирать извилистый 2D-контур.

Многоосевое бурение
Разработчик DDPROTOTYPE использует функцию автоматической идентификации сверления в программном обеспечении, а затем быстро генерирует цикл обработки сверления, нарезания резьбы или растачивания для соответствующего положения отверстия, независимо от того, в каком направлении оно обращено. Усовершенствованные стратегии многоосевого сверления, наклона и контроля столкновений могут быть установлены в многоосевом сверлении, чтобы обеспечить полное управление траекторией движения инструмента.


