
Эксперт по быстрому прототипированию и быстрому производству
Специализируется на обработке с ЧПУ, 3D-печати, литье уретана, быстрой оснастке, литье под давлением, литье металла, листовом металле и экструзии.
Следуйте за мной на: 


Все, что вы должны знать о вакуумном литье
Вакуумное литье — один из важных процессов для изготовления прототипов. Он обладает преимуществами низкой стоимости и стабильного качества продукции. Он очень подходит для быстрого инженерного тестирования (быстрой проверки проектов), проверки концепции дизайна и физической демонстрации (демонстрации физической структуры продукта). Прежде чем перейти от концепции или идеи к зрелому серийному производству, дизайнерам необходимо постоянно выявлять проблемы и совершенствовать планирование продукта; многие промышленные пластиковые детали, такие как автомобильные детали, роботы, медицинские приборы и 3C-продукты, обычно производятся методом литья под давлением. Производятся миллионы единиц, но стоимость изготовления пресс-форм очень высока, а время на разработку пресс-формы относительно велико (и цикл проектирования и производства пресс-формы длительный). Еще больше усложняет задачу дизайнеров то, что даже небольшая ошибка в плане может привести к огромным потерям (стоимость модификации пресс-формы довольно высока). Следует знать, что комплект стальных пресс-форм обычно стоит 10 000 или даже десятки тысяч долларов, и стоимость времени не может быть компенсирована. Поэтому изготовление небольших партий пластиковых деталей для проверки конструкции, например, от 20 до 500 штук, является важным этапом. В этом случае предпочтительным методом обработки является вакуумное литье.

Что такое вакуумное литье?
вакуумное литье, также известное как силиконовая форма, использует изготовленную силиконовую форму для воспроизведения пластиковых деталей. Отлитый полиуретановый материал вспенивают, перемешивают, предварительно нагревают и заливают в условиях вакуума, а процесс формования вторичного отверждения проводят в термостате при температуре 60°С-80°С в течение 2-3 часов. Реплика из силиконовой композитной формы может достигать прочности и твердости ABS и других материалов, а также может быть окрашена в соответствии с требованиями. Процесс вакуумного литья позволяет изготавливать небольшие партии пластиковых деталей сложной конструкции, с одинаковой толщиной стенок и определенными функциями и внешним видом.

Производственный процесс вакуумного литья
Производственный процесс вакуумного литья делится на три этапа: изготовление прототипа основной формы, изготовление формы и заливка деталей.
Шаг 1: Прототип мастер-формы
Вы можете выбрать любой материал со стабильными характеристиками для изготовления прототипа основной пресс-формы. Обычно изготавливается из пластика или металла. Единственное требование состоит в том, что этот материал должен быть стабильным в течение определенного периода времени при высокой температуре 40°C.
Стоит отметить, что прототип играет решающую роль в качестве копируемых деталей. Если вы хотите обрабатывать высокоточные, блестящие или даже высокопрозрачные пластиковые детали, то прототип мастер-формы лучше всего обрабатывать с помощью станков с ЧПУ.
Это также идеальный выбор для изготовления прототипа мастер-модели с помощью процесса SLA, но по сравнению с прототипом мастер-модели, обработанным с помощью ЧПУ, стоимость конечной детали может сильно отличаться (точность будет немного хуже, а цена за единицу будет меньше). быть чуть ниже); это когда при выборе процесса вакуумного литья для изготовления деталей котировки разных производителей будут сильно отличаться, даже в несколько раз (одна из причин, почему котировки разных производителей разные).
Поверхность прототипа основной модели также может быть выполнена с текстурой спрея или с матовым эффектом. Силиконовая форма точно воспроизведет детали и текстуры, а поверхность окончательной копии сохранит высокую степень согласованности с прототипом.
Шаг 2: Сделайте силиконовую форму
Форма для заливки изготовлена из жидкого силикона, также известного как форма RTV. Силикон химически стабилен, самоотделяющийся и гибкий, сводит к минимуму усадку и эффективно воспроизводит детали деталей от прототипа до формы. Равномерно перемешайте силикагель и отвердитель. Внешний вид силикагеля формы представляет собой текущую жидкость, компонент А представляет собой силикагель, а компонент В представляет собой отвердитель. Пример: возьмите 100 грамм силикагеля и добавьте 2 грамма отвердителя (Примечание: силикагель и отвердитель необходимо перемешать равномерно. Если их перемешать неравномерно, одна часть формы затвердеет, а другая не отверждение, и силикон будет отвержден неравномерно, что повлияет на срок службы силиконовой формы и количество раз переворачивания формы, и даже приведет к тому, что форма будет утилизирована.
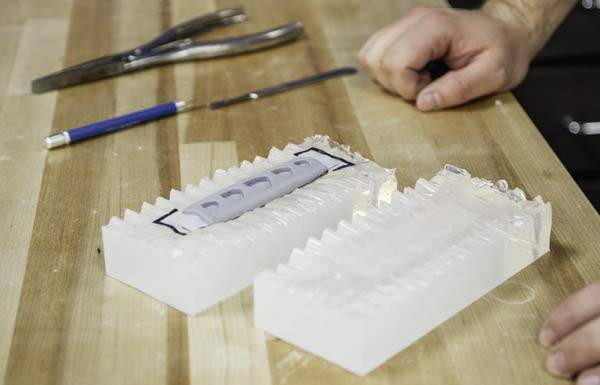
Нанесите ленту на плоские места вокруг прототипа, чтобы сформировать поверхность разъема после последующей резки формы. Затем прототип подвешивается в литейной коробке, а на детали наклеиваются клеевые стержни, чтобы образовались литники и вентиляционные отверстия для вентиляции во время процесса формования силикона. Налейте силикагель в коробку, а затем удалите пузырьки воздуха. Время не должно быть слишком большим. В нормальных условиях это не должно превышать десяти минут, чтобы предотвратить невозможность чистки кистью или заливки после того, как происходят реакции сшивания.
Поместите литейную коробку в печь для отверждения, температура 40 ℃, время 8-16 часов, это время зависит от объема формы.
После отверждения силиконовой резины снимите коробку и клей-карандаш, разрежьте по линии разъема и извлеките прототип. В это время силиконовый каучук образует полость точно такой же формы, как у прототипа; Таким образом, силиконовая форма может быть успешной.
Шаг 3: Вакуумное литье
Поставить форму в духовку для застывания и разогреть до 60-70℃.
Выберите подходящий разделительный состав и правильно используйте его перед закрытием формы, что очень важно во избежание прилипания и дефектов поверхности.
Подготовьте полиуретановую смолу в соответствии с вашими требованиями к дизайну, смешайте двухкомпонентную смолу в правильном соотношении, затем полностью перемешайте и дегазируйте под вакуумом в течение 50-60 секунд и предварительно нагрейте ее до температуры около 40°C перед использованием.
Залейте полиуретановую смолу в полость формы. После того, как полость заполнена, поместите форму в вакуумную среду, чтобы удалить воздух из полости, и заполните каждую позицию формы жидким силиконом, чтобы убедиться, что форма формованного изделия точно такая же, как у прототипа.
Продолжайте ставить форму в духовку, чтобы снова вылечить. Среднее время отверждения: 1-3 часа для мелких деталей, 3-6 часов для крупных.
После отверждения выньте отлитую деталь из силиконовой формы, и вы сможете получить точную копию оригинальной детали.
Повторите этот цикл.
Выбор материала для вакуумного литья
Полиуретановые смолы — это полимеры с широким спектром свойств и применений. Производители вакуумного литья используют полиуретановые смолы, в том числе японскую Hei-Cast и французскую Axson. Свойства материала схожи со свойствами конструкционных пластиков, таких как ABS, PMMA, PC, PP, PA и др. Типы литьевых смол могут варьироваться от прозрачных и полупрозрачных до цветных, от мягкой резины до твердого пластика, а также ударопрочных, термостойких (120°C) или огнестойких (UL94-V0) материалов. Процесс вакуумного литья может использоваться для вторичного литья под давлением, а также могут добавляться вставки.
Технические параметры вакуумного литья
Описание | Примечание о допуске |
Точность подачи | Из-за теплового расширения жидкости и естественных свойств гибкой формы ожидаемая степень усадки составляет +0.15%; стандартный допуск составляет ±0.15 мм/100 мм, а максимальная точность может достигать ±0.05 мм. |
максимальный размер | Оборудование для вакуумной заливки может вместить максимальный размер 2d,0 м * 1.2 м * 1.0 м. |
Минимальная толщина стенки детали | Для обеспечения адекватного заполнения формы необходима толщина стенки не менее 0.75 мм. Для достижения наилучших результатов мы рекомендуем толщину стенки не менее 1.5 мм. |
Типичное количество реплик | До 25 копий на форму (в зависимости от сложности формы и материала отливки); для пресс-формы можно изготовить только 12 или даже 10 копий, если деталь требует высокого качества (например, прозрачные или сложные структуры). |
Типичные сроки выполнения | В зависимости от размера и объема детали можно изготовить до 50 литых образцов в течение 10–15 дней. |
Варианты отделки для вакуумного формования
Матовая/морозная поверхность. Мастер-прототип имеет матовую поверхность, обработанную пескоструйным методом, реплика имеет гладкую сатиновую отделку, а прозрачные и полупрозрачные детали с такой отделкой будут выглядеть матовыми. Матовая поверхность полезна для поверхностей, к которым часто прикасаются, так как она уменьшает видимость отпечатков пальцев.
Полуглянцевая отделка. Покрытие, обладающее некоторым блеском, но не очень отражающее свет. Полуглянцевая отделка находится между глянцевой и матовой, имеет гладкую, легко моющуюся поверхность.
Высокий блеск. Для создания высокоотражающей поверхности необходимо отполировать мастер-прототип перед изготовлением формы. Обладает самой высокой прозрачностью среди прозрачных деталей. Зеркальный блеск можно использовать для косметических моделей, линз и многого другого.
Полиуретан можно смешивать с пигментами для получения различных цветов. Черный, натуральный, прозрачный и различные пользовательские цвета (цвета Raoul или Pantone, наиболее близкие к вашему выбору).


Преимущества вакуумного литья
Быстрая обработка заказов. В зависимости от спецификации детали (размер, конструкция) и количества, до 50 деталей могут быть поставлены в течение 7-15 дней или даже меньше. По сравнению с литьем под давлением, время производства методом вакуумного литья короче. Изготовление традиционных пресс-форм занимает от 4 до 8 недель. В то время как для силиконовой пресс-формы требуется всего 1-2 недели, и все сложные детали могут быть изготовлены в короткие сроки.
Низкая стоимость. Силикон дешевле по сравнению с пресс-формами для литья под давлением. Литье под давлением основано на изготовлении изделий из стали или алюминия. Стоимость силиконовой пресс-формы может составлять от сотен до тысяч долларов, в то время как стоимость одной литьевой формы — от тысяч до десятков тысяч долларов.
Способна производить детали больших размеров. В зависимости от используемого оборудования, вакуумное литье позволяет создавать очень крупные детали, такие как автомобильные корпуса, большие корпуса для роботов, корпуса для медицинских компьютерных томографов и т. д.
Качество обработки поверхности лучше, чем при литье под давлением. Процесс вакуумной обработки удаляет пузырьки воздуха и позволяет материалу полностью сцепиться с полостью, передавая все детали.
Вакуумное литье позволяет изготавливать необходимые сложные детали или конструкции за один раз , в то время как обработка на станках с ЧПУ в большинстве случаев требует разделения процесса и изготовления деталей в соответствии с их размером и структурой.
Разнообразие цветов на выбор. Для получения различных цветовых вариантов в смолу можно добавлять красящие пигменты.
Повторяемость результатов. Силиконовую форму можно использовать около 20 раз, прежде чем потребуется ее замена.
Применение вакуумного литья
Подходит для мелкосерийного производства. Вакуумное двойное литье идеально подходит для небольших партий — когда объемы производства недостаточны для инвестиций в пресс-формы для литья под давлением — и для изготовления деталей первой партии, которые могут быть готовы за несколько недель до того, как будут готовы производственные пресс-формы.
Процесс вакуумного литья относительно недорог , что делает любые необходимые изменения в конструкции простыми и экономичными. Кроме того, для одной и той же формы можно использовать разные материалы, что позволяет тестировать конструкции с использованием нескольких материалов.
Тестирование рынка. Высококачественная отделка делает детали, изготовленные методом вакуумного литья, идеальными для потребительского тестирования, оценки пользователями и создания концептуальных моделей. В рамках одной и той же концепции дизайна, если вы не знаете, какой цвет лучше всего подходит для продукта, вы можете изготовить силиконовую форму, сделать 10-15 отливок и нанести на каждую из них цвет и текстуру, соответствующие вашему дизайну, чтобы затем использовать их в отделе дизайна. Даже внутренние обсуждения на совещаниях руководства позволяют быстро вносить изменения для дальнейшего тестирования или вывода на рынок.
В августе 2021 года американский производитель велосипедов заказал 50 накладок на задние фонари с ромбовидной текстурой, при этом детали должны были быть прозрачными. Ввиду ограниченного бюджета было рекомендовано использовать метод вакуумного литья , а последующая обработка и полировка были выполнены профессиональной командой, которая проверила изделие. После получения прототипа заказчик превзошел все ожидания. Вывод: сложные детали, изготовленные методом литья под давлением, точно воспроизводят структуру, детали и текстуру прототипа, обеспечивая такую же чистоту поверхности, как у прототипа, и достигая аналогичного результата литья под давлением в серийном производстве.


