


Especialista em Prototipagem Rápida e Fabricação Rápida
Especialize-se em usinagem CNC, impressão 3D, fundição de uretano, ferramentaria rápida, moldagem por injeção, fundição de metal, chapas metálicas e extrusão
Siga-me no: 


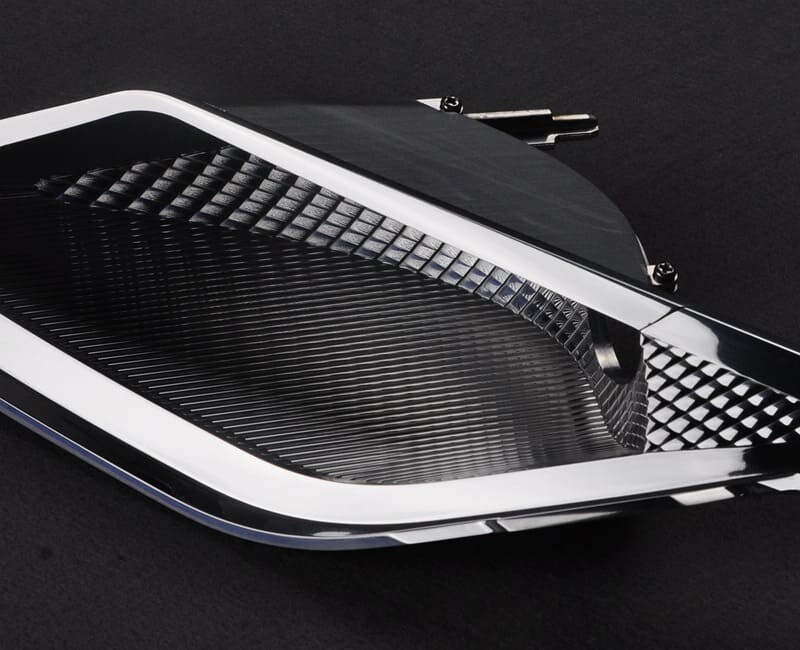
Fale sobre a experiência de fabricação de refletor de alumínio
As pessoas desfrutam da comodidade dos carros graças à busca constante da perfeição por parte dos projetistas de automóveis. adequado. Fabricar algumas ou dezenas de peças é um grande desafio em uma linha de produção automotiva, e é por isso que os designers geralmente recorrem a empresas de prototipagem para obter ajuda. Ferramentas tradicionais de longa duração são caras e geralmente não são adequadas para necessidades de pequenos lotes.
Empresas profissionais de prototipagem rápida costumam ser as mais rápidas a entender as intenções do designer e a fornecer serviços personalizados de usinagem de alumínio para atender às necessidades de pequenos lotes ou até mesmo peças individuais.


De todos os sistemas de iluminação, a iluminação automotiva é um dos projetos mais desafiadores, e apenas os construtores de protótipos mais experientes conseguem alcançar o resultado perfeito almejado pelos designers. Os refletores de alumínio não apenas afetam a aparência dos faróis, mas, principalmente, desempenham um papel ótico. Vimos no salão do automóvel que os faróis da BMW e da Audi, com sua luz encantadora, nos impressionaram profundamente. No processo de prototipagem de um refletor de alumínio para um carro de luxo, os designers esperam que o construtor de protótipos compreenda todos os mínimos detalhes que lhes são realmente importantes.
1. Qual é o melhor processo para usinagem de protótipos de refletores de alumínio?
Para peças automotivas, os fabricantes de aditivos geralmente oferecem várias opções de usinagem para diferentes necessidades. Tais como usinagem CNC, impressão 3D (manufatura aditiva), etc.
Impressão 3D. A impressão 3D está ganhando popularidade no mundo automotivo, sendo utilizada para fabricar desde componentes internos até chassis completos e até mesmo pneus. A impressão 3D oferece muitas vantagens, incluindo a produção de peças mais leves, menos desperdício, menor tempo de fabricação e custos mais baixos. No entanto, existem algumas peças automotivas que não são ideais para impressão 3D, como os faróis. Como a SLA (aluminação seletiva a laser) é um processo camada por camada, o produto final tende a apresentar linhas de camada visíveis, enquanto a SLS (sinterização seletiva a laser) não consegue atingir o acabamento espelhado dos componentes ópticos.

Usinagem CNC . A usinagem CNC pode cortar praticamente qualquer metal e plástico, e apresenta muitas vantagens, como precisão estável e a capacidade de fabricar peças complexas. É a melhor opção para a fabricação de refletores de alumínio. O refletor de alumínio deve ter uma boa rugosidade superficial, geralmente inferior a Ra0.2 μm, para obter um efeito de brilho espelhado. Como componente óptico, a precisão do refletor de alumínio deve ser controlada em até 0.05 mm, o que também determina que a fresagem CNC seja a melhor escolha.
Como um dos componentes de iluminação automotiva, o refletor de alumínio precisa cooperar com outras partes e montá-las para formar um todo. Isso significa que a estrutura do refletor de índice é muito complexa, geralmente exigindo usinagem CNC de 5 eixos. Na maioria dos casos, devido à estrutura de montagem na parte traseira do refletor de alumínio, são necessárias ferramentas de trabalho auxiliares, como WEDM/EDM, para limpar os cantos.

2. Seleção de materiais
Na prototipagem de componentes de iluminação automotiva, as ligas de alumínio mais utilizadas são 2024, 5052, 6061 e 7075. Para peças como bicicletas, podemos simplesmente escolher Al-6061-T6 porque é fácil de processar e o custo de usinagem também é baixo . No entanto, o Al 7075-T6 é normalmente usado para refletores de alumínio que são instalados em carros de luxo e requerem brilho especular. Este material possui alta dureza, peso leve e uma superfície muito brilhante após o processamento. Também é amplamente utilizado nas áreas de automóveis e aeroespacial, incluindo cubos de roda e luzes de asa.
3. Tecnologia de processamento
Usinagem CNC de 5 eixos . Para características de superfície complexas, visando garantir a melhor qualidade de superfície sob condições de fresagem adequadas, com desmontagem mínima e melhor ajuste entre a superfície óptica e o suporte da placa de circuito impresso (PCB), utiliza-se uma fresa de topo esférica ou uma fresa diamantada com diâmetro inferior a 0.5 mm (D0,5 mm) e raio de usinagem do canto interno entre 0.1 mm e 0.15 mm (R0,15 mm). Os resultados apresentam com perfeição os detalhes ópticos exigidos pelos projetistas e auxiliam os engenheiros ópticos na avaliação de desempenho de protótipos de lâmpadas automotivas, na análise de problemas e na proposição de soluções.

EDM. Como a estrutura da luz do carro é bastante complicada e há muitos detalhes, mesmo um CNC de 5 eixos de alta precisão não pode concluir as peças de usinagem de uma só vez. Isso requer que os engenheiros de programação CNC tenham uma vasta experiência na fabricação de protótipos de lâmpadas, e é necessário discutir a viabilidade de processamento de desenhos de projeto. Para o refletor de alumínio, a superfície óptica crítica será fresada por CNC de 5 eixos, mas na parte de trás, existem algumas estruturas de montagem importantes que são difíceis de usinar por fresagem CNC, porque deixarão raios de filete nos cantos, o que não é propício para a montagem. Portanto, os técnicos precisam fazer eletrodos de cobre e usar EDM como um processo auxiliar para ajudar a limpar os cantos.
Normalmente, o processo de usinagem EDM leva muito tempo.

Serviços de Acabamento . Na fase final de prototipagem, ainda há muito trabalho a ser feito. Entre eles, o pós-processamento manual, como rebarbação, polimento e galvanoplastia, é particularmente importante, pois determinará diretamente a aparência e o desempenho finais.

Para obter ainda mais um acabamento especular, existem duas maneiras de conseguir isso. Um é o polimento manual, a superfície pode ser espelhada após o polimento. No entanto, as exigências para o operador são muito altas, e eles devem ter muito cuidado durante o processo de manuseio, pois algumas peças óticas precisam manter arestas vivas, e o processo de polimento pode deixar manchas nas arestas. Outro método é a galvanoplastia, um bom acabamento de fresagem atende ao requisito de não haver impurezas antes da galvanoplastia, e a superfície final pode ser muito brilhante e bonita.


