


Ekspert ds. szybkiego prototypowania i szybkiej produkcji
Specjalizujemy się w obróbce CNC, drukowaniu 3D, odlewaniu uretanu, szybkim oprzyrządowaniu, formowaniu wtryskowym, odlewaniu metali, blachach i wytłaczaniu
Śledź mnie na: 


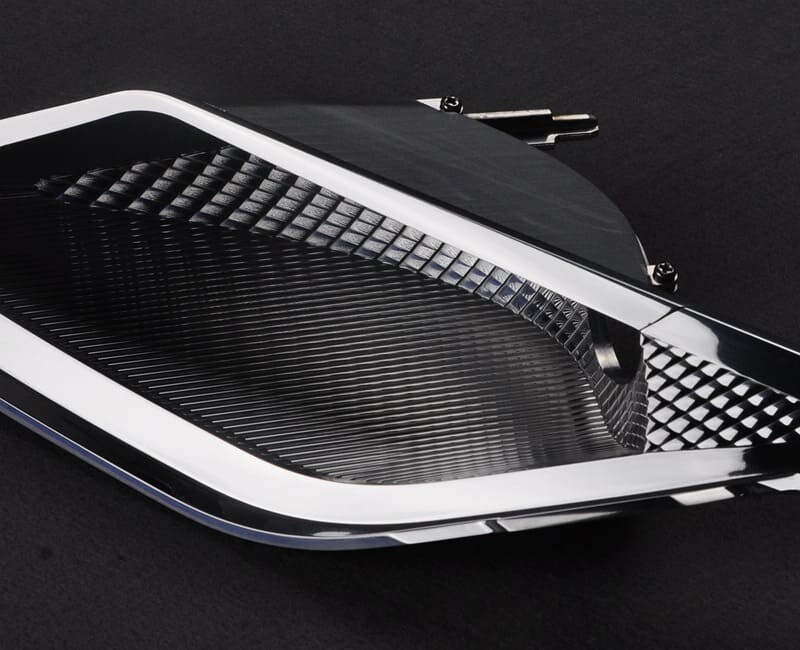
Porozmawiaj o doświadczeniu w produkcji odbłyśnika aluminiowego
Ludzie cieszą się wygodą samochodów dzięki ciągłemu dążeniu projektantów samochodów do perfekcji. W procesie rozwoju motoryzacji niezbędny jest program weryfikacji, który wymaga dostosowania niewielkiej liczby części, aby sprawdzić, czy materiał, rozmiar, montaż itp. odpowiedni. Wyprodukowanie kilku czy kilkudziesięciu części to ogromne wyzwanie na linii produkcyjnej w branży motoryzacyjnej, dlatego projektanci często zwracają się o pomoc do firm prototypujących. Tradycyjne narzędzia o długiej żywotności są drogie i zazwyczaj nie nadają się do małych partii.
Profesjonalne firmy zajmujące się szybkim prototypowaniem często najszybciej rozumieją intencje projektanta i zapewniają dostosowane do potrzeb usługi obróbki aluminium, które odpowiadają potrzebom małych partii lub nawet pojedynczych części.


Ze wszystkich systemów oświetleniowych, oświetlenie samochodowe jest jednym z najtrudniejszych projektów i tylko najbardziej doświadczeni konstruktorzy prototypów mogą osiągnąć idealny rezultat, na jakim zależy projektantom. Aluminiowe odbłyśniki nie tylko wpływają na wygląd reflektorów, ale przede wszystkim pełnią rolę optyczną. Na targach motoryzacyjnych widzieliśmy, że reflektory BMW i Audi, lśniące urokliwymi światłami, zrobiły na nas ogromne wrażenie. Podczas prototypowania aluminiowego odbłyśnika do samochodu z wyższej półki, projektanci szczególnie chcą, aby konstruktor prototypów zrozumiał wszystkie najdrobniejsze szczegóły, na których mu naprawdę zależy.
1. Jaki jest najlepszy proces obróbki prototypów aluminiowych odbłyśników?
W przypadku części samochodowych producenci dodatków często oferują kilka opcji obróbki dla różnych potrzeb. Takie jak obróbka CNC, druk 3D (produkcja addytywna) itp.
Druk 3D. Druk 3D zyskuje na popularności w świecie motoryzacji, umożliwiając produkcję wszystkiego, od elementów wnętrza, przez całe podwozie, a nawet opony. Druk 3D ma wiele zalet, takich jak lżejsze części, mniejsza ilość odpadów, krótszy czas produkcji i niższe koszty. Istnieją jednak pewne części samochodowe, które nie są idealne do druku 3D – na przykład reflektory. Ponieważ SLA to proces warstwowy, na produkcie końcowym widoczne są linie podziału, podczas gdy SLS nie pozwala na uzyskanie lustrzanego wykończenia powierzchni elementów optycznych.

Obróbka CNC . Obróbka CNC umożliwia cięcie niemal każdego metalu i tworzywa sztucznego, oferując wiele zalet, takich jak stabilna precyzja i możliwość produkcji skomplikowanych elementów. Jest to najlepszy wybór do produkcji aluminiowych reflektorów. Aluminiowy reflektor musi charakteryzować się dobrą chropowatością powierzchni, zazwyczaj poniżej Ra0.2 μm, aby uzyskać efekt lustrzanego połysku. Jako element optyczny, aluminiowy reflektor powinien charakteryzować się dokładnością do 0.05 mm, co również decyduje o tym, że frezowanie CNC jest najlepszym wyborem.
Jako jeden z elementów oświetlenia samochodowego aluminiowy odbłyśnik musi współpracować z innymi częściami i łączyć je w całość. Oznacza to, że konstrukcja reflektora indeksu jest bardzo złożona i generalnie wymaga 5-osiowej obróbki CNC. W większości przypadków, ze względu na konstrukcję montażową z tyłu odbłyśnika aluminiowego, do czyszczenia narożników potrzebne są pomocnicze narzędzia robocze typu WEDM/EDM.

2. Dobór materiałów
W prototypowaniu elementów oświetlenia samochodowego najczęściej stosowanymi stopami aluminium są 2024, 5052, 6061 i 7075. W przypadku części takich jak rowery możemy po prostu wybrać Al-6061-T6, ponieważ jest łatwy w obróbce, a koszt obróbki jest również niski . Jednak Al 7075-T6 jest zwykle używany do aluminiowych odbłyśników, które są instalowane w luksusowych samochodach i wymagają lustrzanego połysku. Materiał ten ma wysoką twardość, niewielką wagę i bardzo błyszczącą powierzchnię po obróbce. Jest również szeroko stosowany w przemyśle samochodowym i lotniczym, w tym w piastach kół i światłach bocznych.
3. Technologia przetwarzania
Obróbka CNC w 5 osiach . W przypadku złożonych powierzchni, w celu zapewnienia najwyższej jakości powierzchni w odpowiednich warunkach frezowania, minimalnego demontażu oraz oceny optymalnego dopasowania powierzchni optycznej do uchwytu PCB, obróbka CNC w 5 osiach wykorzystuje frez kulowy lub diamentowy o średnicy poniżej D0.5 mm, a promień obróbki naroża wewnętrznego wynosi R0.1–R0.15 mm. Wyniki pozwalają na dokładne odwzorowanie szczegółów optycznych wymaganych przez projektantów i pomagają inżynierom optycznym uczestniczyć w ocenie wydajności próbek lamp samochodowych, analizowaniu problemów i proponowaniu rozwiązań.

EDM. Ponieważ konstrukcja świateł samochodowych jest dość skomplikowana i zawiera wiele szczegółów, nawet bardzo precyzyjny 5-osiowy system CNC nie jest w stanie wykonać obróbki części w jednym czasie. Wymaga to od inżynierów programistów CNC bogatego doświadczenia w produkcji lamp prototypowych oraz konieczne jest omówienie wykonalności obróbki rysunków projektowych. W przypadku odbłyśnika aluminiowego krytyczna powierzchnia optyczna zostanie wyfrezowana za pomocą 5-osiowego CNC, ale z tyłu znajduje się kilka ważnych struktur montażowych, które są trudne do obróbki za pomocą frezowania CNC, ponieważ pozostawi promienie zaokrąglenia w rogach, co nie sprzyja montażowi. Dlatego technicy muszą wytwarzać miedziane elektrody i używać EDM jako procesu pomocniczego, aby pomóc w czyszczeniu narożników.
Zwykle proces obróbki EDM zajmuje dużo czasu.

Usługi wykończeniowe . Na późnym etapie prototypowania wciąż pozostaje wiele do zrobienia. Wśród nich szczególnie ważne są ręczne prace wykończeniowe, takie jak gratowanie, polerowanie i galwanizacja, które bezpośrednio wpłyną na ostateczny wygląd i wydajność.

Aby jeszcze bardziej uzyskać lustrzane wykończenie, można to osiągnąć na dwa sposoby. Jednym z nich jest ręczne polerowanie, powierzchnia po polerowaniu może być lustrzanym połyskiem. Jednak wymagania stawiane operatorowi są bardzo wysokie i musi on być bardzo ostrożny podczas procesu obsługi, ponieważ niektóre części optyczne muszą zachować ostre krawędzie, a proces polerowania może pozostawić plamy na krawędziach. Inną metodą jest galwanizacja, dobre wykończenie frezowania spełnia wymóg braku zanieczyszczeń przed galwanizacją, a ostateczna powierzchnia może być bardzo jasna i piękna.


