


Ekspert ds. szybkiego prototypowania i szybkiej produkcji
Specjalizujemy się w obróbce CNC, drukowaniu 3D, odlewaniu uretanu, szybkim oprzyrządowaniu, formowaniu wtryskowym, odlewaniu metali, blachach i wytłaczaniu
Śledź mnie na: 


Rozwiązanie umożliwiające realizację produkcji prototypów części optycznych do samochodów
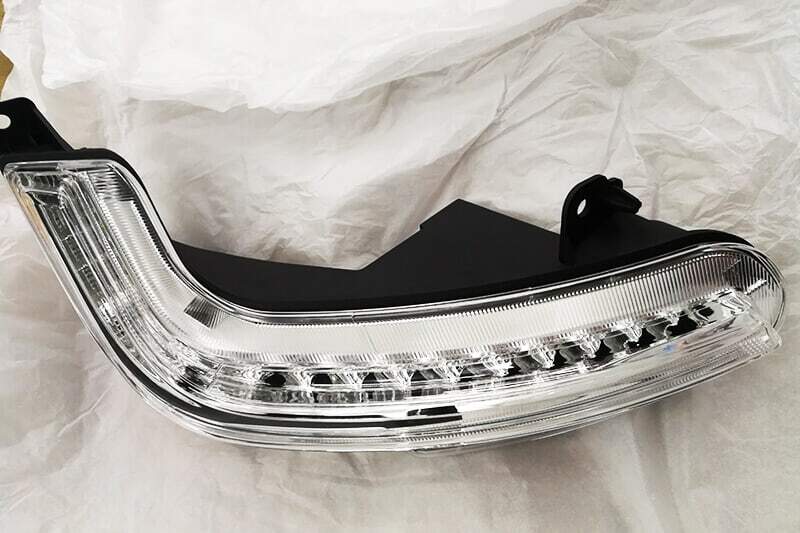
Produkcja prototypów części optycznych do samochodów to trudne zadanie dla większości firm zajmujących się szybkim prototypowaniem. Najtrudniejszą częścią jest to, jak sprawić, by części optyczne były wyraźne. Samochody zapewniają ludziom dużą wygodę i co roku iterują wiele marek i modeli. Szczególnie popularne pojazdy elektryczne, takie jak Tesla, stały się w ostatnich latach znaną marką motoryzacyjną. Aby zwiększyć konkurencyjność, czas rozwoju prototypów pojazdów staje się coraz krótszy, ale nadal należy zarezerwować czas na ocenę wydajności i interakcji między poszczególnymi częściami, ponieważ to dotyczy ich żywotności. Na przykład oświetlenie samochodowe obejmuje reflektory, światła tylne, światła przeciwmgielne, kierunkowskazy, oświetlenie wnętrza, reflektory, światłowody, przesłony i soczewki. Rozwiązanie do produkcji prototypów części optycznych do samochodów obejmuje szereg procesów, od przeglądu projektu koncepcyjnego, przez produkcję i testowanie systemu optycznego, po prototyp obudowy i montaż komponentów optycznych.
1. Etap rozwoju prototypowania-części-optycznych-do-samochodów.
Prototyp inżynieryjny. Podczas procesu projektowania i przedprodukcyjnego konieczne jest wykonanie wielu prototypów w celu weryfikacji funkcji lub wyglądu produktu finalnego. Następnie testowana jest jasność, funkcjonalność i inne podstawowe parametry lampy tylnej. Zazwyczaj potrzeba 1-2 prototypów.

Prototyp weryfikacji projektu. Weryfikacja projektu rozpoczyna się po zatwierdzeniu początkowej funkcji prototypu oświetlenia pojazdu. Ten etap ma na celu optymalizację geometrycznego kształtu oświetlenia samochodu i sprawdzenie montażu po raz pierwszy. Zazwyczaj pierwszy montaż napotyka wiele problemów, które należy poprawić w projekcie, a nowy prototyp musi zostać przerobiony w celu ponownego sprawdzenia jego projektu, ponieważ poprawki mogą prowadzić do innych problemów. Jest to proces iteracyjny. Zazwyczaj na tym etapie produkuje się nie więcej niż 20 prototypów. Test weryfikacji projektu obejmuje również test wytrzymałości. W przypadku oświetlenia pojazdu i innych prototypów obejmuje on głównie test odporności na uderzenia, polegający na rzucaniu twardymi przedmiotami w soczewkę, aby sprawdzić, czy wytrzyma ona duże uderzenie. Zgodnie z wynikami testu, niektóre materiały można zmienić, aby lepiej dostosować je do trudnych warunków i potrzeb producentów.

Weryfikacja prototypu. Po zakończeniu testów różnych czynników, zostanie podjęta pierwsza próba masowej produkcji prototypu lamp samochodowych, zazwyczaj do 1000 sztuk. Ten etap to proces optymalizacji produkcji.

2.Rozwiązania produkcji.
Na różnych etapach rozwoju oświetlenia samochodowego zwykle stosuje się różne metody wytwarzania prototypów.
Na pierwszym etapie może wystąpić najwięcej iteracji, ponieważ ostateczny schemat projektu nie został jeszcze ustalony. Dlatego prototypy powinny być jak najszybciej ponownie wytwarzane, a prawdopodobnie będą się one od siebie całkowicie różnić. Idealnym procesem na tym etapie jest produkcja addytywna, czyli druk 3D. Jest to metoda wytwarzania złożonych elementów o dowolnym kształcie bez konieczności przygotowania do produkcji masowej. Proces ten obejmuje spiekanie tworzywa sztucznego warstwa po warstwie zgodnie z modelem CAD elementu.
Drugi etap wymaga kilkudziesięciu części, więc druk 3D może okazać się niewykonalny. Lampy samochodowe są zazwyczaj wykonane z przezroczystego tworzywa sztucznego (poliwęglanu lub PMMA), dzięki czemu można je wlewać do form poliuretanowych. W porównaniu z formami wtryskowymi, produkcja form poliuretanowych jest szybsza, a koszty niższe. Oczywiście, główną metodą produkcji jest obróbka CNC . Zakup usług obróbki CNC w 3, 4 i 5 osiach pozwala uzyskać efekt większej przejrzystości lustra.

Trzeci etap to w zasadzie testowanie produkcji masowej. Dlatego formowanie wtryskowe jest głównym procesem produkcyjnym w produkcji drogich form wtryskowych ze stali lub aluminium. Aby uzyskać dobrą transparentność lampy i gładkość powierzchni, można zastosować szlifierki i metody polerowania.
3. Trudności w wytwarzaniu prototypów części-optycznych-do-samochodów
Produkcja światłowodu. Produkcja światłowodu to najtrudniejszy etap w procesie prototypowania. Światłowód to unikalna, przezroczysta rura, która odgrywa kluczową rolę w oświetleniu. Po umieszczeniu źródła światła na jednym końcu światłowodu, światło odbija się od powierzchni szyny prowadzącej i biegnie w kierunku jej osi, co skutkuje jaśniejszą osią i większym kątem padania. Oznacza to, że można uzyskać złożony obraz świetlny, a światło wygląda jaśniej. Materiały do produkcji przezroczystych prototypów i prototypów optycznych to głównie przezroczysty akryl (PMMA) i poliwęglan (PC), które pozwalają uzyskać przejrzystą i transparentną powierzchnię lustrzaną.
Produkcja światłowodów wymaga precyzyjnej technologii obróbki tworzyw sztucznych. Technologia obróbki CNC zapewnia doskonałą jakość powierzchni. Promień obróbki detali optycznych nie przekroczy R0.005” (R0.125 mm), a tolerancja powierzchni optycznej obróbki osiągnie +/-0.001” (+/-0.025 mm). Łącząc możliwości przetwarzania najlepszej kombinacji 3-osiowych, 4-osiowych, a nawet 5-osiowych frezarek CNC, zastosuj najnowszą technologię obróbki diamentów (SPDM lub SPDT), może dorównać możliwościom 5-osiowego mikro-frezowania, i produkują serię soczewek i typów światłowodów o doskonałej jakości optycznej.

Produkcja reflektora. Wykorzystaj precyzyjny 5-osiowy sprzęt do obróbki CNC i technologię szybkiego cięcia, aby obrabiać aluminiowe reflektory o złożonej geometrii, zwiększonym współczynniku odbicia, zwiększonym natężeniu oświetlenia i zasięgu światła. Zazwyczaj do frezowania powierzchni optycznej o promieniu R0.1 lub R0.15 mm stosuje się aluminium 7075 lub 7022, a odsłonięte ostre krawędzie można zaokrąglić do maksymalnie R0.1 mm. Wykonaj dwa skany 3D i pomiary chropowatości, a ostateczna chropowatość po polerowaniu wynosi Ra (μm) 0.05. Tolerancja dokładności powierzchni wszystkich skanów procesowych mieści się w granicach ± 0.05 mm.

Rozwiązania z cięcia i klejenia. W przypadku niektórych bardzo złożonych prototypów, konieczne jest cięcie i klejenie do obróbki, gdy frezarka 5-osiowa nie jest w stanie tego zrobić. Rozwiązania z cięcia i klejenia pozwalają obniżyć koszty obróbki i rozwiązać ograniczenia. Dzięki odpowiedniemu procesowi cięcia i doskonałemu wykończeniu, widoczne linie kleju na powierzchni można sprytnie ukryć. Linie pozostawione przez elementy optyczne po sklejeniu można zamaskować jedynie poprzez dekompozycję i ciągłą obróbkę precyzyjną.
Polerowanie. Polerowanie akrylu pomaga uzyskać najlepszą przezroczystość i przepuszczalność spośród wszystkich transparentnych tworzyw sztucznych. Chociaż PMMA obrabiane metodą CNC charakteryzuje się dobrym wykończeniem powierzchni, trudno jest uzyskać wysoką rozdzielczość, co wymaga specjalistycznych umiejętności polerowania. Ponieważ akryl jest materiałem wrażliwym na naprężenia i dość kruchym, ręczne polerowanie akrylu wymaga różnych etapów procesu polerowania. Polerowanie na wysoki połysk należy rozpocząć od papieru ściernego o ziarnistości 400 # lub 600 #, najpierw usuwając ślady po narzędziach z powierzchni, następnie stopniowo zwiększając ziarnistość do 800 # – 1000 # – 1500 #, a na końcu używając papieru ściernego o ziarnistości 2000 #. Polerowana powierzchnia będzie bardzo gładka, bez żadnych linii i śladów po maszynie. Na koniec należy użyć pasty polerskiej, aby dopracować proces, a ostateczna powierzchnia będzie super przejrzysta i transparentna, bez śladów szlifowania i zarysowań.

Poliwęglan (w skrócie PC) jest znacznie mocniejszy niż akryl i ma lepsze właściwości mechaniczne. Jego przezroczystość jest gorsza tylko od kwasu akrylowego. Zwykle stosujemy polerowanie i polerowanie parowe w celu uzyskania właściwości optycznych zbliżonych do akrylu. Proces polerowania poliwęglanu jest taki sam jak ręczne polerowanie akrylu. Powierzchnia jest polerowana papierem ściernym od 400 # do 2000 # w celu usunięcia śladów obróbki. Para jest gotowana w dichlorometanie w zamkniętym pojemniku, następnie para przepływa przez powierzchnię poliwęglanu, a powierzchnia staje się przezroczysta i przejrzysta. Warto zauważyć, że po procesie polerowania części należy wysłać do suchego środowiska w celu odparowania dichlorometanu (toksyczny).
DDPROTOTYPE koncentruje się na dostarczaniu kompletnych prototypów oświetlenia pojazdów, świadcząc profesjonalne usługi prototypowe dla wielu znanych producentów i dostawców samochodów na całym świecie. Koncentrujemy się na rozwoju różnych prototypów samochodów i technologiach szybkiego wytwarzania, zapewniając obróbkę CNC, drukowanie 3D, odlewanie próżniowe, szybką formę aluminiową, formowanie wtryskowe w małych partiach i obróbkę blach. Najlepsza kombinacja 3-osiowych, 4-osiowych i 5-osiowych frezarek CNC, wyposażona w obrabiarkę o skoku większym niż 1 metr, posiada wiedzę do obróbki przezroczystych części z tworzyw sztucznych bez wad. Dzięki skutecznym rozwiązaniom do rozłupywania i łączenia, wysoce wykwalifikowanej technologii ręcznego polerowania, użyciu narzędzi diamentowych można osiągnąć najwyższą jakość powierzchni, a najmniejsze narzędzie można obrobić do R0.1 mm, doskonale prezentując detale optyczne projektanta.


