


Ekspert ds. szybkiego prototypowania i szybkiej produkcji
Specjalizujemy się w obróbce CNC, drukowaniu 3D, odlewaniu uretanu, szybkim oprzyrządowaniu, formowaniu wtryskowym, odlewaniu metali, blachach i wytłaczaniu
Śledź mnie na: 


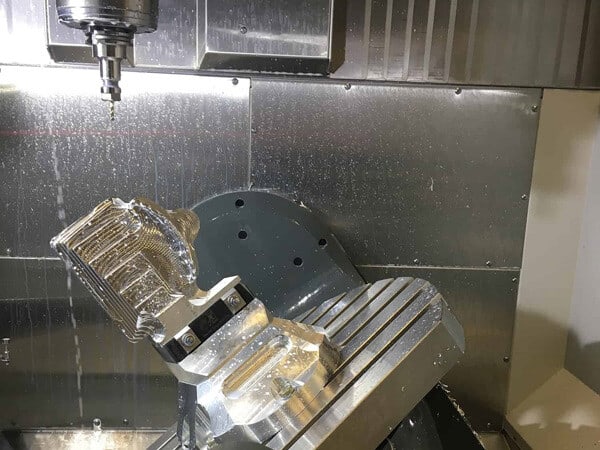
Jednoczesna 5-osiowa obróbka CNC
Jednoczesna obróbka 5-osiowa CNC to trend w dziedzinie szybkiego prototypowania, który zyskuje coraz większą popularność. DDPROTOTYPE to jeden z wiodących chińskich producentów rozwiązań do szybkiego prototypowania, z 15-letnim doświadczeniem w obróbce prototypów. Nasi operatorzy to „baza danych” w dziedzinie obróbki CNC i mogą dostarczyć szeroki zakres rozwiązań, od prototypowania po produkcję masową. W 2018 roku DDPROTOTYPE zainwestował w dwa 5-osiowe urządzenia do obróbki symultanicznej HAAS UMC750 ze Stanów Zjednoczonych.
5-osiowa obróbka CNC przyniosła firmie DDPROTOTYPE ogromną wygodę, poprawiła wydajność obróbki CNC , a precyzja obróbki sięga 0.005 mm. Oczywiście coraz więcej klientów polega na DDPROTOTYPE, za co jesteśmy odpowiedzialni i z czego jesteśmy dumni. Teraz DDPROTOTYPE podsumowuje niektóre doświadczenia i dzieli się nimi z wszystkimi.
Kupując zaawansowany sprzęt, zakupiliśmy również odpowiednie oprogramowanie do obróbki 5-osiowej CNC. Możemy kontrolować ścieżkę narzędzia we wszystkich kierunkach podczas obróbki i możemy sprawdzić ścieżkę narzędzia pod kątem kolizji. Jednocześnie posiada bardzo przyjazny interfejs użytkownika.
Wybieraj spośród szerokiej gamy strategii cięcia z najbardziej kompletnej biblioteki 5-osiowych strategii jednoczesnego cięcia, co pozwala na natychmiastowe cięcie.

1 Obsługuje kontrolę kolizji wałka narzędziowego i uchwytu narzędziowego. Po wykryciu kolizji generowane są alternatywne ścieżki narzędzia, aby uniknąć powiązanych kolizji. Symulacja 5-osiowej maszyny do obróbki symultanicznej zapewnia pełną funkcję sprawdzania kolizji narzędzia i uchwytu narzędziowego.
2 Każda pięcioosiowa strategia obróbki symultanicznej zapewnia różnorodne opcje sterowania do kontroli ścieżki narzędzia wejścia/wyjścia ścieżki narzędzia, procesu obróbki i sprawdzania kolizji.
3 Zarówno ścieżka narzędzia skrawającego, jak i ścieżka narzędzia do przodu i do tyłu mają powiązane kontrole kolizji. Można stosować różne strategie narzędzi skrawających w zależności od różnych długości ciągłej ścieżki narzędzia. Podczas generowania ciągłej ścieżki noża możemy zmienić prędkość ciągłego noża, aby narzędzie było płynniejsze podczas cięcia w część! Kontroluje również kąt osi narzędzia powiązanej ścieżki narzędzia do przodu i do tyłu, dzięki czemu ostateczna wygenerowana ścieżka narzędzia może być w pełni kontrolowana.

Do 5-osiowej obróbki symultanicznej, takiej jak frezowanie krawędzi bocznych, obróbka wirników z wysokimi i niskimi wirnikami, gięcie rur, 5-osiowa obróbka konturów, wiercenie wieloosiowe i konwersja na frezowanie z dużą prędkością.
W procesie gięcia rur mechanicy DDPROTOTYPR będą podążać ścieżką narzędzia frezującego związaną z kształtem rury.
Połączenie pięcioosiowe wykorzystuje zaawansowane sterowanie osią narzędzia, które może zapewnić nieograniczone kąty sterowania narzędziem.
W procesie wykańczania wielozakrzywionych powierzchni narzędzie można ustawić prostopadle do powiązanych powierzchni, aby uzyskać gładkie ścieżki wykańczające.
Mechanika DDPROTOTYPE zapewnia wielokrotne przyrosty skrawania dla wielokanałowej technologii obróbki zgrubnej za pomocą zaawansowanego oprogramowania i jest prostopadła do narzędzia. Dostępne opcje obejmują krawędzie i redukcję naddatku. Obsługuje kontrolę kolizji wału narzędzia i uchwytu narzędzia. W przypadku wykrycia kolizji generowane są alternatywne ścieżki narzędzia, aby uniknąć kolizji. Symulacja 5-osiowej maszyny do obróbki symultanicznej zapewnia kompleksową funkcję kontroli kolizji narzędzia i uchwytu narzędzia. Korzystając z diagramów symulacji 3D, przeprowadzono kompleksową kontrolę kolizji.
Zapoznanie z działaniem 5-osiowej obróbki symultanicznej
Obróbka CNC dla wirnika wielołopatkowego
Podczas obróbki wirników wielołopatkowych mechanicy DDPROTOTYPE mogą z łatwością kontrolować ścieżki narzędzia wytwarzane przez wirniki i łopatki wirnika. Obróbka zgrubna i wykańczająca wirników ma wiele strategii obróbki, aby przetwarzać te złożone kształty. Funkcja obróbki części wirnika wielołopatkowego stosowana jest tylko w niektórych zakładach produkcyjnych. Ta strategia obróbki ma głównie na celu różne ustawienia takich części w celu wygenerowania niezbędnych ścieżek narzędzia.

Gięcie rur
Gięcie rur wykorzystuje głównie standardowe narzędzia lub noże baseballowe, aby zapewnić prostą i łatwą w użyciu obróbkę rur stożkowych. Gdy całe narzędzie jest przetwarzane, narzędzie zostanie sprawdzone pod kątem kolizji. Jednocześnie dostępne są strategie obróbki zgrubnej i wykańczającej dla odpowiednich odlewów lub półwyrobów.
5-osiowa obróbka konturów
W 5-osiowej strategii obróbki konturowej narzędzie jest obrabiane wzdłuż krzywej jazdy 3D. Gdy oś narzędzia zostanie automatycznie skalibrowana zgodnie ze zdefiniowaną linią pochylenia, projektant DDPROTOTYPE sfazuje część lub zoptymalizuje 5-osiową ścieżkę narzędzia. Lamówka.
Obróbka zgrubna wieloosiowa
Nowa wieloosiowa obróbka zgrubna może być stosowana do obróbki zgrubnej otwartych rowków. Określając dolną, boczną i górną powierzchnię, można określić ograniczenia na ścieżce narzędzia obróbki zgrubnej. Dostępne są dwie strategie: przesunięcie matrycy i pogrubienie adaptacyjne.

Obróbka obrotowa
Nowa strategia obróbki obrotowej jest zwykle stosowana w przypadku części obrabianych na obrabiarkach czteroosiowych, takich jak części form obrotowych, formy do butelek, rdzenie i elektrody. A obliczenie ścieżki narzędzia odbywa się bezpośrednio na podstawie samego modelu, bez konieczności wybierania krętego konturu 2D.

Wiercenie wieloosiowe
Projektant DDPROTOTYPE wykorzystuje funkcję automatycznej identyfikacji wiercenia w oprogramowaniu, a następnie szybko generuje cykl obróbki wiercenia, gwintowania lub wytaczania dla odpowiedniej pozycji otworu, niezależnie od kierunku, w którym skierowany jest otwór. Zaawansowane strategie wiercenia wieloosiowego, kontroli pochylenia i kolizji można ustawić w wierceniu wieloosiowym, aby zapewnić pełną kontrolę ścieżki narzędzia.


