


Ekspert ds. szybkiego prototypowania i szybkiej produkcji
Specjalizujemy się w obróbce CNC, drukowaniu 3D, odlewaniu uretanu, szybkim oprzyrządowaniu, formowaniu wtryskowym, odlewaniu metali, blachach i wytłaczaniu
Śledź mnie na: 


Wszystko, co powinieneś wiedzieć o odlewaniu próżniowym
Odlewanie próżniowe jest jednym z ważnych procesów wytwarzania prototypów. Ma zalety niskich kosztów i stabilnej jakości produktu. Jest bardzo odpowiednie do szybkiego testowania inżynieryjnego (szybkie testowanie projektów), weryfikacji koncepcji projektowej i prezentacji fizycznej (prezentacja fizycznej struktury produktu). Poczekaj. Zanim koncepcja lub pomysł rozwiną się do dojrzałej produkcji masowej, projektanci muszą stale odkrywać problemy i ulepszać planowanie produktu; wiele przemysłowych części z tworzyw sztucznych, takich jak części samochodowe, roboty, urządzenia medyczne i produkty 3C, zwykle wykorzystuje proces formowania wtryskowego. Produkuje się miliony jednostek, ale koszt otwarcia formy jest bardzo wysoki, a czas opracowania formy jest stosunkowo długi (a cykl projektowania i produkcji formy jest długi). Co utrudnia projektantom, to fakt, że jeśli w planie wystąpi mała wada, spowoduje to ogromne straty (koszt modyfikacji formy jest dość wysoki). Musisz wiedzieć, że zestaw stalowych form kosztuje zwykle 10 000, a nawet dziesiątki tysięcy dolarów, a kosztu czasu nie można zrekompensować. Dlatego też, aby zweryfikować projekt, niezbędne jest wytwarzanie małych partii elementów z tworzyw sztucznych, np. 20–500 sztuk. Obecnie preferowaną metodą przetwarzania jest odlewanie próżniowe.

Co to jest odlewanie próżniowe?
odlewanie próżniowe, znane również jako forma silikonowa, wykorzystuje wyprodukowaną formę silikonową do replikacji części z tworzyw sztucznych. Wylany materiał poliuretanowy jest odpieniany, mieszany, podgrzewany i odlewany w próżni, a proces formowania wtórnego utwardzania odbywa się w termostacie w temperaturze 60°C-80°C przez 2-3 godziny. Replika wykonana z silikonowej formy kompozytowej może osiągnąć wytrzymałość i twardość ABS i innych materiałów, a także może być wyposażona w kolory zgodnie z wymaganiami. W procesie odlewania próżniowego można wytwarzać małe partie części z tworzyw sztucznych o złożonej strukturze, jednolitej grubości ścianek oraz określonych funkcjach i wyglądzie.

Proces wytwarzania odlewów próżniowych
Proces wytwarzania odlewu próżniowego dzieli się na trzy etapy: wykonanie głównego prototypu formy, wykonanie formy i zalewanie części.
Krok 1: Wykonaj prototyp formy głównej
Możesz wybrać dowolny materiał o stabilnych właściwościach, aby wykonać główny prototyp formy. Zwykle jest wykonany z tworzyw sztucznych lub materiałów metalowych. Jedynym wymaganiem jest to, że materiał ten musi być stabilny przez określony czas w wysokiej temperaturze 40°C.
Warto zaznaczyć, że prototyp odgrywa decydującą rolę w jakości kopiowanych części. Jeśli chcesz przetwarzać części z tworzyw sztucznych o wysokiej precyzji, wysokim połysku, a nawet przezroczystości, prototyp formy wzorcowej najlepiej przetwarzać za pomocą obróbki CNC.
Jest to również idealny wybór do wyprodukowania prototypu modelu głównego w procesie SLA, ale w porównaniu z prototypem modelu głównego przetworzonym przez CNC koszt końcowej części może być zupełnie inny (dokładność będzie nieco gorsza, a cena jednostkowa będzie być nieco niższy); wtedy Kiedy wybierzesz proces odlewania próżniowego do produkcji części, oferty różnych producentów będą bardzo różne, nawet kilka razy różne (jest to jeden z powodów, dla których oferty różnych producentów są różne).
Powierzchnia głównego prototypu modelu może być również zaprojektowana z teksturą w sprayu lub efektem matowym. Silikonowa forma dokładnie odtworzy detale i tekstury, a powierzchnia finalnej repliki zachowa wysoki stopień spójności z pierwowzorem.
Krok 2: Zrób silikonową formę
Forma do odlewania wykonana jest z płynnego silikonu, zwanego też formą RTV. Silikon jest stabilny chemicznie, samouwalniający się i elastyczny, minimalizując skurcz i wydajnie odtwarzając szczegóły części od prototypu do formy. Równomiernie wymieszaj żel krzemionkowy i środek utwardzający. Wygląd żelu krzemionkowego formy to płynąca ciecz, składnik A to żel krzemionkowy, a składnik B to środek utwardzający. Przykład: weź 100 gramów żelu krzemionkowego i dodaj 2 gramy utwardzacza (Uwaga: żel krzemionkowy i utwardzacz muszą być mieszane równomiernie. Jeśli nie będą mieszane równomiernie, jedna część formy zostanie utwardzona, a druga nie. utwardzony, a silikon będzie utwardzany nierównomiernie.Wpłynie to na żywotność formy silikonowej i liczbę czasów obracania formy, a nawet spowoduje złomowanie formy.
Nałóż taśmę na płaskie miejsca wokół prototypu, aby utworzyć powierzchnię podziału po późniejszym wycięciu formy. Prototyp jest następnie zawieszany w pudełku do odlewania, a na częściach umieszczane są kleje w sztyfcie, aby zapewnić wlewki i otwory wentylacyjne do odpowietrzania podczas procesu formowania silikonu. Wlej żel krzemionkowy do pudełka, a następnie usuń pęcherzyki powietrza. Czas nie powinien być zbyt długi. W normalnych warunkach nie powinien on przekraczać dziesięciu minut, aby po wystąpieniu reakcji sieciowania nie było możliwe szczotkowanie lub polewanie.
Umieść pudełko do odlewania w piekarniku, aby utwardzić, temperatura wynosi 40 ℃, czas to 8-16 godzin, ten czas zależy od objętości formy.
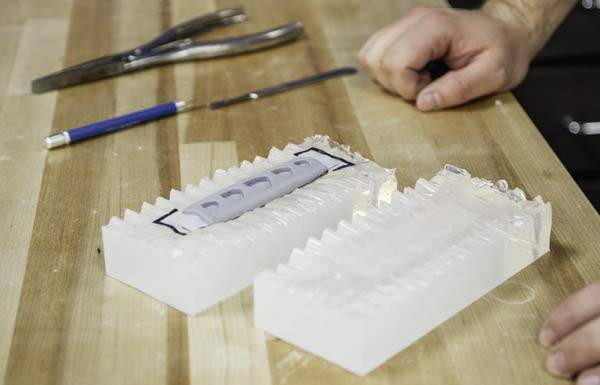
Po utwardzeniu gumy silikonowej wyjmij pudełko i klej w sztyfcie, przetnij wzdłuż linii podziału i wyjmij prototyp. W tym czasie guma silikonowa tworzy wnękę, która ma dokładnie taki sam kształt jak prototyp; w ten sposób silikonowa forma może odnieść sukces.
Krok 3: Odlewanie próżniowe
Włóż formę do piekarnika, aby stwardniała i rozgrzej do 60-70 ℃.
Wybierz odpowiedni środek antyadhezyjny i użyj go prawidłowo przed zamknięciem formy, co jest bardzo ważne, aby uniknąć przywierania i wad powierzchni.
Przygotuj żywicę poliuretanową zgodnie z wymaganiami projektowymi, wymieszaj żywicę dwuskładnikową we właściwych proporcjach, a następnie całkowicie wymieszaj i odgazuj pod próżnią przez 50-60 sekund, a następnie podgrzej ją do około 40°C przed użyciem.
Wlej żywicę poliuretanową do wnęki formy. Po wypełnieniu wnęki umieść formę w środowisku próżniowym, aby usunąć powietrze z wnęki i wypełnij każdą pozycję formy płynnym silikonem, aby upewnić się, że kształt uformowanego produktu jest dokładnie taki sam jak prototypu.
Kontynuuj umieszczanie formy w piekarniku, aby ponownie się utwardzić. Średni czas utwardzania: 1-3 godziny dla małych kawałków, 3-6 godzin dla dużych kawałków.
Po utwardzeniu wyjmij odlewaną część z formy silikonowej, a otrzymasz replikę oryginalnej części.
Powtórz ten cykl.
Dobór materiałów do odlewania próżniowego
Żywice poliuretanowe to polimery o szerokim spektrum właściwości i zastosowań. Producenci odlewów próżniowych korzystają z żywic poliuretanowych, w tym japońskiej firmy Hei-Cast i francuskiej firmy Axson. Właściwości materiału są zbliżone do tworzyw konstrukcyjnych, takich jak ABS, PMMA, PC, PP, PA itp. Żywice odlewnicze mogą być przezroczyste, półprzezroczyste, kolorowe, wykonane z miękkiej gumy lub twardego plastiku, a nawet odporne na uderzenia, wysokie temperatury (120°C) lub ognioodporne (UL94-V0). Proces odlewania próżniowego może być stosowany do wtórnego formowania wtryskowego, a także do dodawania wkładek.
Parametry techniczne odlewania próżniowego
OPIS | Uwaga dotycząca tolerancji |
Dokładność | Ze względu na rozszerzalność cieplną cieczy i naturalne właściwości elastycznej formy oczekiwany stopień skurczu wynosi +0.15%; standardowa tolerancja wynosi ± 0.15 mm/100 mm, a najwyższa dokładność może osiągnąć ± 0.05 mm. |
maksymalny rozmiar | Sprzęt do nalewania próżniowego może pomieścić maksymalny rozmiar 2d.0M * 1.2M * 1.0M. |
Minimalna grubość ścianki części | Aby zapewnić odpowiednie wypełnienie formy, konieczna jest grubość ścianki co najmniej 0.75 mm. Aby uzyskać najlepsze wyniki, zalecamy grubość ścianki co najmniej 1.5 mm. |
Typowa liczba replik | Do 25 replik na formę (w zależności od złożoności formy i materiału odlewniczego); dla formy można wykonać tylko 12 lub nawet 10 replik, jeśli część wymaga wysokiej jakości (np. struktury przezroczyste lub złożone). |
Typowe czasy realizacji | Do 50 próbek odlewów można wyprodukować w ciągu 10 do 15 dni, w zależności od wielkości i objętości części |
Opcje wykańczania dla obtryskiwania próżniowego
Matowy/szroniony. Prototyp główny jest piaskowany na matowo, replika ma gładkie satynowe wykończenie, a przezroczyste i półprzezroczyste części z tym wykończeniem będą miały matowy wygląd. Matowe wykończenie jest przydatne w przypadku urządzeń przenośnych i często dotykanych powierzchni, ponieważ zmniejsza widoczność odcisków palców.
Półpołysk. Wykończenie z lekkim połyskiem, ale słabo odbijające światło. Wykończenie półpołyskowe znajduje się pomiędzy wysokim połyskiem a matem, z gładką, łatwą do czyszczenia powierzchnią.
Wysoki połysk. Uzyskaj wysoce odblaskowe wykończenie, polerując prototyp przed wykonaniem formy. Zapewnia najwyższą przezroczystość dla części transparentnych. Powłoka lustrzana może być stosowana do modeli kosmetycznych, soczewek i innych.
Poliuretan można mieszać z pigmentami, aby uzyskać różnorodne kolory. Czarny, naturalny, przezroczysty i różne niestandardowe kolory (kolory Raoul lub Pantone najbliższe Twojemu wyborowi).


Zalety odlewania próżniowego
Szybka realizacja. Dostawa do 50 części może zająć 7-15 dni lub mniej, w zależności od specyfikacji części (rozmiar, konstrukcja) i ilości. W porównaniu z formowaniem wtryskowym, czas produkcji metodą odlewania próżniowego jest krótszy. Produkcja tradycyjnych form wtryskowych trwa od 4 do 8 tygodni. Forma silikonowa potrzebuje zaledwie 1-2 tygodni na pełne wykonanie, a wszystkie złożone części można wykonać w krótkim czasie.
Niski koszt. Silikon jest tańszy w porównaniu z formami wtryskowymi. Formowanie wtryskowe opiera się na produkcji stali lub aluminium. Koszt formy silikonowej może sięgać setek, a nawet tysięcy, podczas gdy koszt jednego formowania wtryskowego waha się od tysięcy do dziesiątek tysięcy.
Możliwość produkcji dużych części. W zależności od rodzaju użytego sprzętu, odlewanie próżniowe pozwala na produkcję bardzo dużych części, takich jak obudowy samochodowe, duże obudowy robotów, obudowy tomografów komputerowych itp.
Wykończenie powierzchni jest lepsze niż w przypadku formowania wtryskowego. Proces próżniowy usuwa pęcherzyki powietrza i pozwala materiałowi w pełni połączyć się z gniazdem, uchwycając detale.
Odlewanie próżniowe pozwala na jednorazową produkcję wymaganych skomplikowanych części lub projektów , natomiast obróbka CNC musi być w większości przypadków dzielona i produkowana według rozmiaru i struktury.
Różne kolory do wyboru. Do żywicy można dodać pigmenty barwiące, aby uzyskać różnorodne opcje kolorystyczne.
Powtarzalność. Silikonową formę można użyć około 20 razy, zanim będzie trzeba ją wymienić.
Zastosowanie odlewania próżniowego
Nadaje się do produkcji małoseryjnej. Podwójne formowanie próżniowe jest idealne do produkcji małoseryjnej – gdy ilości okazują się niewystarczające do inwestowania w formy wtryskowe – oraz do produkcji seryjnej (pierwszej serii), która może być ukończona na kilka tygodni przed przygotowaniem form produkcyjnych.
Proces odlewania próżniowego jest stosunkowo tani , co sprawia, że wszelkie niezbędne zmiany konstrukcyjne są łatwe i ekonomiczne. Ponadto, w tej samej formie można stosować różne materiały, co pozwala na testowanie projektów z wieloma materiałami.
Testowanie rynkowe. Wysokiej jakości wykończenia sprawiają, że części odlewane próżniowo idealnie nadają się do testów konsumenckich, oceny użytkowników i modeli koncepcyjnych. W ramach tej samej koncepcji projektowej, jeśli nie wiesz, jaki kolor będzie najlepszy dla produktu, możesz stworzyć formę silikonową, wykonać 10-15 odlewów i pomalować każdy odlew kolorem i fakturą swojego projektu, aby mógł on zostać wykorzystany w dziale projektowym. Nawet wewnętrzne dyskusje na spotkaniach kierownictwa pozwalają na szybkie wprowadzanie zmian do dalszych testów lub wprowadzenia na rynek.
W sierpniu 2021 roku amerykański producent rowerów chciał wyprodukować 50 osłon tylnych lamp o regularnej fakturze w kształcie diamentu, a części musiały być przezroczyste. Ze względu na koszty budżetowe zalecono proces odlewania próżniowego , a obróbka końcowa została polerowana. Zespół specjalistów sprawdza produkt, a klient przekracza oczekiwania po otrzymaniu prototypowych części. Wniosek: złożone części formy mogą dokładnie odtworzyć strukturę, detale i fakturę prototypu, zapewniając takie samo wykończenie powierzchni jak prototyp, co pozwala uzyskać podobny efekt formowania wtryskowego w procesie produkcji.


