
Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Prototypeutvikling
Våre prototypemekanikere og verktøyprodusenter kan fullføre prototypeutviklingsprosjekter med høy presisjon på to uker eller mindre. Med mer enn 15 års erfaring med prototypeutvikling, kan DDPROTOTYPE møte dine prototypbehov for nesten alle materialer fra prototype til ferdigstillelse, inkludert produksjon og undermontering.
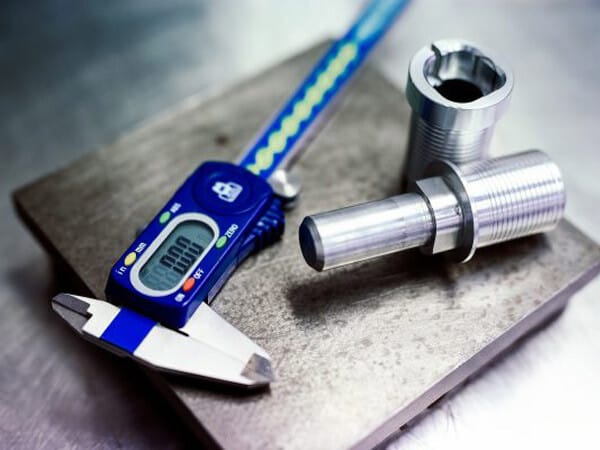
Avansert CNC maskineringsverksted
Som et avansert CNC-maskineringsverksted kan vi bearbeide prototypen din direkte fra den solide modellen uten detaljerte tegninger eller trinnmodeller. Dette er en vellykket kunnskap akkumulert over 15 års erfaring med prototypeutvikling, ikke en kompetanse som alle prototypefirmaer besitter.
Interne ingeniører og mekanikere vil kontinuerlig evaluere prototypens produksjonsdesign og toleranser og gi et unikt tilbakemeldingsprogram som vil bidra til å redusere produksjonskostnadene.
I tett samarbeid med kundene våre kan vi raskt og effektivt rapportere eventuelle dimensjonsfeil eller inkonsekvenser ved å sjekke toleranser, noe som bringer deg nærmere produksjonsberedskap.

DDPROTOTYPE vil tilby et komplett spekter av tjenester for delene dine fra start til slutt, inkludert etterbehandlingsprosesser som: anodisering, galvanisering, svart oksid, pulverlakkering, spraymaling og penetrasjonsinspeksjon.
Produksjonsdesigntips for CNC fresing
Hjørnehulromsradiusen til den utformede delen er 10 % større enn diameteren til en typisk endefres. Ved å legge til en vinkelkutterradius på 20 eller 30 som er større enn eller lik endefresstørrelsen, vil overflatearealet i kontakt med kutteren reduseres. Unngå om mulig dypfresing av skulderen.

For en 1.2-tommers endefres er designhjørneradiusen 10 % større.
Når hjørnediameteren øker, reduseres overflatearealet til endefresen i kontakt med hjørnet av delen. Dette bidrar til å forhindre skravling og opprettholder en god overflatefinish for delen.
På grunn av kostnader og tilgjengelighet bør deler utformes for å imøtekomme standard verktøy i tommestørrelse så mye som mulig.
Dette hindrer endefresen i å flagre. Hårdmetall-endefreser har lengre levetid og dypere hulromsvegger, mens CNC-freser har større sannsynlighet for å skjelve på dypere hulvegger.

Hvis du trenger skarpe hjørner for de parrende delene, kuttes de innvendige hjørnene av lommen. Ekstra lange endefreser er tilgjengelig med skjærelengder 4 ganger diameteren. Imidlertid er kutteytelsen mye tregere og muggkostnadene er mye høyere.
Toleransekostnad
Sjekk deltoleranser og ikke bruk strenge toleranser for hver funksjon på tegningen. Trange toleranser øker delkostnadene dine.
Jo større antall CNC-maskinerte deler, jo større er forskjellen i kostnad per enhet. Dette vil gjøre det mulig å fordele kostnadene ved installasjon og programmering for å spre seg på flere deler. Muligheten til å behandle lignende deler sammen kan spare omprogrammering og fiksingstid.

DDPROTOTYPE har jobbet hardt for å peke på prosesseringsproblemer i vår deldesign. De har et av det beste CNC-behandlingsutstyret i Kina.
Jeg er glad for å anbefale deres produksjonsingeniørtjenester til deg.
—— Hoyte Hollywood-regissør


