


Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


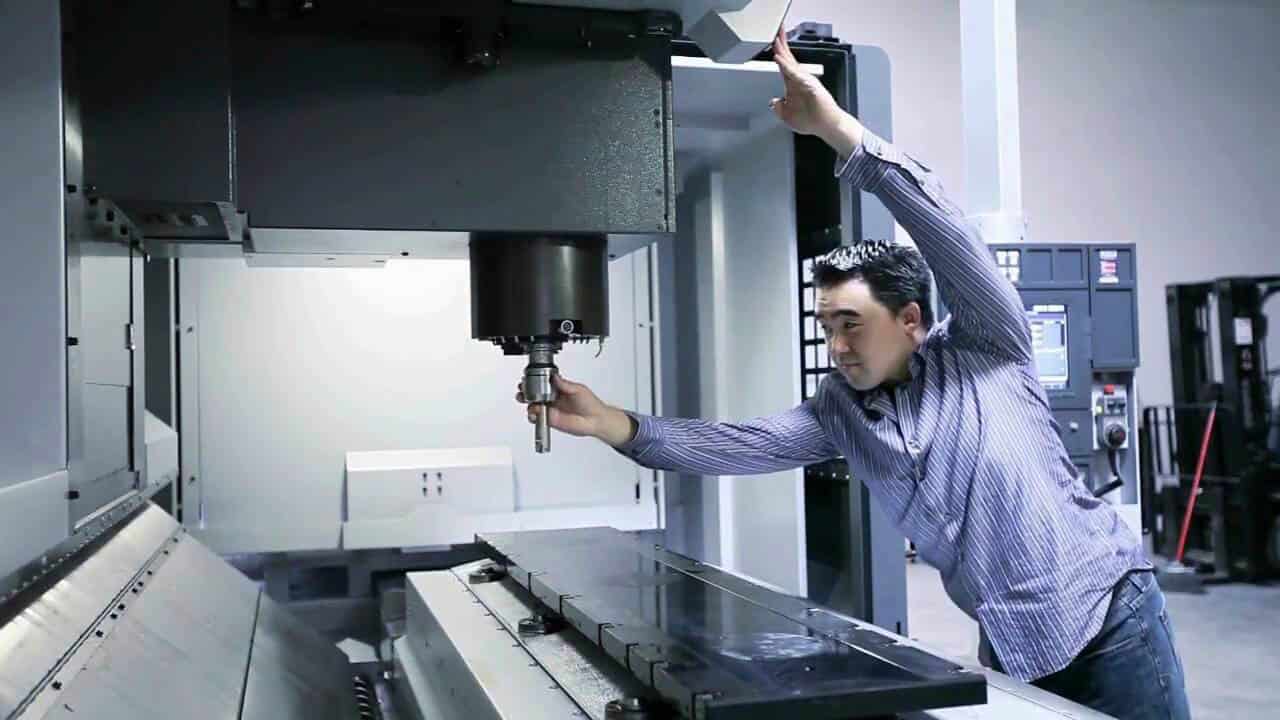
Snakker om noe driftserfaring med CNC-maskinsenter
I formfabrikken brukes CNC-bearbeidingssenteret hovedsakelig til behandling av formkjerner, innsatser og andre nøkkelformdeler og kobberkomponenter. Kvaliteten på formkjernen og innsatsene bestemmer direkte kvaliteten på formdelen av formen.
Kvaliteten på kobberbearbeidingen begrenser direkte innflytelsen fra EDM-bearbeiding. Nøkkelen til å garantere kvaliteten på CNC-maskinering ligger i forberedelsene før bearbeiding. Når det gjelder denne stillingen, bør man i tillegg til å ha rik bearbeidingserfaring og kunnskap om former, også legge vekt på god kommunikasjon i arbeidet, spesielt kommunikasjonen med kolleger i produksjonsteamet.

CNC maskineringsprosess
1) Les tegninger og programark.
2) Overfør det tilsvarende programmet til verktøymaskinen.
3) Sjekk programoverskriften, skjæreparametere osv.
4) Bestemmelse av bearbeidingsstørrelsen og tilskuddet til arbeidsstykket på arbeidsstykket.
5) Rimelig innspenning av arbeidsstykket.
6) Nøyaktig justering av arbeidsstykket.
7) Nøyaktig etablering av arbeidsstykkekoordinater.
8) Valg av rimelige verktøy og skjæreparametere.
9) Rimelig oppspenning av verktøy.
10) Sikker prøveskjæringsmetode.
11) Observasjon av behandlingsprosessen.
12) Justering av skjæreparametere.
13) Problemer under behandlingen og rettidig tilbakemelding fra tilsvarende personell.
14) Inspeksjon av arbeidsstykkets kvalitet etter bearbeiding.

Forholdsregler før behandling
1) For nye støpeformer må bearbeidingstegningene oppfylle kravene, og dataene er klare; bearbeidingstegningene av nye støpeformer skal ha signatur fra veileder, og hver kolonne i bearbeidingstegningene er fylt ut.
2) Arbeidsstykket har kvalitetsavdelingens kvalifikasjonsmerke.
3) Etter å ha mottatt programarket, kontroller om referanseposisjonen til arbeidsstykket stemmer overens med referanseposisjonen til tegningen.
4) Se tydelig på hvert krav på programarket, og bekreft om programmet er i samsvar med kravene i tegningene. Hvis det er noe problem, må du løse problemet sammen med programmereren og produksjonsteamet.
5) I henhold til materialet og størrelsen på arbeidsstykket, bedømme rasjonaliteten til verktøyet valgt av programmereren for grovbearbeiding eller lett verktøy. Hvis verktøyapplikasjonen viser seg å være urimelig, bør programmereren varsles umiddelbart for å gjøre tilsvarende endringer for å forbedre prosesseringseffektiviteten og nøyaktigheten av arbeidsstykket.
Forholdsregler for fastspenning av arbeidsstykket
Når du klemmer arbeidsstykket, vær oppmerksom på klemmens plassering og den utstikkende lengden på mutteren og bolten på trykkplaten er moderat. I tillegg kan ikke skruen skyves til bunnen ved låsing av hjørneklemmen.
Kobberhanner behandles vanligvis for låseplater. Før du starter maskinen bør du sjekke antall skjærematerialer på programarket for å sikre at de stemmer overens. Samtidig bør du sjekke om lukkeplateskruene er strammet.
For å motta flere stykker kobbermateriale på ett brett, sjekk om retningen er riktig og om hvert kobbermateriale forstyrrer under behandlingen.
Klem arbeidsstykket i henhold til formen på programarket og dataene til arbeidsstykkets størrelse. Det må bemerkes at skrivemetoden for arbeidsstykkestørrelsesdata er XxYxZ. Om det stemmer, vær oppmerksom på hvilken retning som går ut, og pendelen til X- og Y-aksene.
Ved fastspenning av arbeidsstykket er det nødvendig å kontrollere om størrelsen på arbeidsstykket oppfyller størrelseskravene til programarket. Hvis det er en deltegning, sjekk om størrelsen på programarket er den samme som deltegningen.
Ved koding, sørg for at koden ikke blir skadet av kniven, og kommuniser med programmereren om nødvendig. Samtidig, hvis bunnputen er firkantet, må størrelsen justeres med den firkantede puten for å oppnå formålet med kraftbalanse.
Når du klemmer med en skrustikke, må du kjenne bearbeidingsdybden til verktøyet for å forhindre at den innspennede posisjonen blir for lang eller for kort.
Skruen må settes inn i den T-formede blokken, og kun en del av gjengen skal ikke brukes. Hvis skruen må kobles til, må halvparten av skjøtens gjenger brukes til øvre og nedre skruer, og gjengen til mutteren på trykkplaten må være fullt ut, ikke bare noen få tenners gjenger.

Ved innstilling av Z-dybdenummeret er det nødvendig å tydelig se posisjonen til enkeltberøringsnummeret i programmet og dataene for det høyeste punktet på Z. Etter at dataene er lagt inn i verktøymaskinen, må de kontrolleres på nytt.
Forholdsregler for klemmeverktøy
Verktøyet skal være godt fastklemt og ikke for kort i håndtaket.
Kontroller om verktøyet oppfyller kravene før hver kabelkutter. Lengden på kabelkutteren bør bestemmes i henhold til bearbeidingsdybden som er angitt i programarket. Vanligvis bør den være litt lengre enn prosessdybdeverdien med 2 mm, og om verktøyhåndtaket kolliderer bør vurderes.
Ved en dyp prosesseringsdybde kan du kommunisere med programmereren og bruke metoden med to kabelkuttere etter behov, det vil si først halvparten av kabelen til 2/3 av lengden, og deretter kabelen lengre ved prosessering til en dypere posisjon. Dette forbedrer behandlingseffektiviteten.
Når du bruker den utvidede kabeldysen, er det spesielt nødvendig å forstå dataene som skjæredybde og nødvendig lengde på skjæreverktøyet.
Før skjærehodet installeres på maskinen, bør dets avsmalnende posisjon tørkes av med en rengjøringsklut, og den tilsvarende posisjonen til maskinverktøyhylsen bør også rengjøres for å unngå at jernspon på den sammenkoblede overflaten påvirker nøyaktigheten og skader maskinverktøy.
Vanligvis brukes metoden for verktøyinnstilling for verktøylengden (i spesielle tilfeller brukes verktøyinnstillingsmetoden i verktøyinnstillingen), og instruksjonene i programarket bør kontrolleres nøye ved innstilling av verktøyet.

Når programmet avbrytes eller verktøyet må settes på nytt, bør man være oppmerksom på om dybden kan kobles til fronten. Vanligvis kan den justeres med 0.1 mm først, og deretter justeres i henhold til situasjonen.
For det roterende uttrekkbare skjærehodet, hvis det brukes vannløselig skjærevæske, bør det vedlikeholdes med smøreolje i flere timer hver halve måned, slik at de indre delene av skjærehodet kan smøres og ikke slites.
Forholdsregler for korrigering og innretting av arbeidsstykker
Vær oppmerksom på vertikaliteten når arbeidsstykket dras til bordet, dra den ene siden flat, og dra deretter den vertikale siden.
Når arbeidsstykket er delt, må det verifiseres to ganger.
Etter at tallet er delt, bør medianen kontrolleres i henhold til konturstørrelsen gitt av programarket og størrelsen på deltegningen.

Alle arbeidsstykker må sentreres ved sentreringsmetoden, og nullposisjonen på siden av arbeidsstykket må også sentreres ved sentreringsmetoden og deretter flyttes til siden. Det er nødvendig å sikre at marginene på begge sider er konsistente. Dersom det er nødvendig å ta nummeret ensidig under spesielle omstendigheter, må det bekreftes av produksjonsteamet på nytt før det kan vedtas. Etter å ha telt på den ene siden, husk å kompensere for radiusen til midtstaven.
Nullposisjonsinngangen til arbeidsstykkesenteret må være den samme som treaksesenteret til datamaskingrafikken til arbeidsstasjonen.
Forholdsregler under bearbeiding
Når margen på oversiden av arbeidsstykket er for stor, når du fjerner margen for hånd med en stor kniv, husk å ikke bore for dypt.
Den viktigste behandlingen er det første kuttet, for hvis du arbeider og kontrollerer nøye, kan du vite om verktøylengdekompensasjonen, verktøydiameterkompensasjonen, programmet, hastigheten osv. er feil, for å unngå skade på arbeidsstykket, verktøyet og maskinverktøy.

Prøv å kutte programmet på følgende måte:
a) Høyden på det første punktet er opptil 100 mm, bruk øynene for å kjenne om det er riktig;
b) Kontroller "rask skift" til 25 % og fôring til 0 %;
c) Når verktøyet er nær (ca. 10 mm) prosessoverflaten, stopp maskinen;
d) Sjekk om den gjenværende reiseruten og programmet er korrekt;
e) Etter å ha startet maskinen på nytt, sett en hånd på pauseknappen, klar til å stoppe når som helst, og kontroller matehastigheten med den andre hånden;
f) Når verktøyet er svært nær arbeidsstykkets overflate, kan det stoppe igjen, og gjenværende slag på Z-aksen må kontrolleres.
g) Etter at behandlingen og skjæringen er jevn og stabil, juster deretter hver kontroll tilbake til normal tilstand.
Etter å ha skrevet inn programnavnet, bruk en penn til å kopiere tilbake programnavnet på skjermen, og sjekk det deretter med programarket. Når du åpner programmet, vær oppmerksom på å sjekke om verktøydiameteren i programmet stemmer overens med programarket, og signer på programarket Fyll inn filnavn og verktøydiameter i kolonnen umiddelbart, og det er forbudt å fylle ut i etterkant eller på forhånd.
I prinsippet har NC-teknikere ikke lov til å forlate når arbeidsstykket grovbearbeides. Ved bytte av verktøy eller hjelp til justering av andre verktøymaskiner etc., når det er nødvendig å forlate, må andre NC-lagsmedlemmer bes komme tilbake for å sjekke regelmessig.
Når du gjør middels lett, bør NC-teknikere være spesielt oppmerksomme på de stedene som ikke ble åpnet under grovarbeiding, for å forhindre at verktøyet treffer dette området.
Programkuttet. Hvis programmet blir avbrutt under behandlingen og det tar for lang tid å kjøre det fra begynnelsen, bør teamlederen og programmereren få beskjed om å endre programmet og kutte av delen som er kjørt.
Programmet er unormalt. Hvis det er en unormal situasjon i programmet og du ikke er sikker, kan du henge den opp for å observere prosessen, og deretter bestemme neste trinn.
Hastigheten og rotasjonshastigheten levert av programmereren under maskineringsprosessen kan justeres av NC-teknikeren i henhold til situasjonen. Spesiell oppmerksomhet bør imidlertid rettes mot det faktum at hastigheten til små kobberstykker ikke bør være høy når kobberet er eksponert, for å unngå at arbeidsstykket løsner på grunn av vibrasjoner.
Under behandlingen av arbeidsstykket bør NC-teknikeren sjekke med deltegningen for å se om det er noe unormalt. Når de to er funnet å være inkonsekvente, må maskinen slås av umiddelbart for å varsle teamlederen for å sjekke om det er noen feil.
Når du bearbeider med et verktøy som er lengre enn 200 mm, må du være oppmerksom på problemer som margin, matedybde, hastighet og kjørehastighet for å unngå at kniven svinger, og kjørehastigheten ved hjørnet bør kontrolleres.
Hvis verktøydiameteren skal testes på programarket, må operatøren være ansvarlig og samtidig registrere den testede diameteren. Hvis det overskrider toleranseområdet, bør det rapporteres til teamlederen eller verktøyet bør endres umiddelbart.
Når maskinverktøyet er i automatisk drift eller ledig, bør operatøren gå til arbeidsstasjonen for å forstå gjenværende prosesseringsprogrammering, forberede og slipe passende verktøy for neste behandling, for å unngå nedetid.
Prosessfeil er hovedårsakene til å kaste bort tid: feil bruk av upassende verktøy, feil i behandlingssekvensen, bortkastet tid i posisjoner som ikke krever prosessering eller ikke-databehandling, og uriktige behandlingsforhold (for lav hastighet, tomt verktøy, verktøybanen er for tett, matingen er for sakte osv.), når hendelsene ovenfor inntreffer, kan de kontaktes med programmering.
Under behandlingen er det nødvendig å være oppmerksom på slitasjen på verktøyet, og kutterkornet eller verktøyet bør skiftes ut på riktig måte. Etter å ha erstattet knivkornet, vær oppmerksom på om behandlingsgrensen er konsistent.
Forholdsregler etter bearbeiding
1) Bekreft at hvert program og hver instruksjon som kreves av programarket er fullført.
2) Etter at behandlingen er fullført, er det nødvendig å sjekke om formen på arbeidsstykket oppfyller kravene, og samtidig foreta en egeninspeksjon av arbeidsstykkets størrelse i henhold til deltegningen eller prosesstegningen, for å finne feil i tid.
3) Sjekk om det er noe unormalt i hver posisjon av arbeidsstykket, og gi beskjed til NC-teamlederen hvis du er i tvil.
4) Teamleder, programmerer og produksjonsteamleder bør varsles når et stort arbeidsstykke er av maskinen.
5) Vær oppmerksom på sikkerheten når arbeidsstykket er av maskinen, spesielt når det store arbeidsstykket er av maskinen, bør beskyttelsen av arbeidsstykket og NC-maskinen gjøres godt.
▌ Utmerket behandling av krav til maskineringsnøyaktighet
Polert overflatekvalitet:
1) Støpe kjerner og innsatser
2) Tong Gong
3) Evakueringssteder som f.eks. støttehodehullet til fingerbølplaten
4) Eliminer fenomenet med knivvibrasjoner
▌ Arvefølge :
1) Målbare dimensjoner må strengt implementere egenkontroll etter behandling
2) Ved langvarig prosessering bør tap av verktøyet vurderes, spesielt foran på partiet som forseglingsposisjonen
3) Nye hardlegeringsverktøy bør brukes så mye som mulig til etterbehandling
4) Bestem modulbesparelsen etter etterbehandling i henhold til behandlingskravene
5) Bekreftelse av kvalitet som produksjon og kvalitet etter bearbeiding
6) I henhold til behandlingskravene, kontroller verktøytapet under behandlingen av forseglingsposisjonen
▌ Etterfølge
1) Bekreft driftsstatusen til skiftet, inkludert behandlingsstatus, formstatus, etc.
2) Bekreft om utstyret fungerer normalt under arbeid.
3) Andre overføringer og bekreftelser, herunder tegninger, programark, verktøy, måleverktøy, inventar mv.
▌ Organisering av arbeidsplassen
1) Utfør i samsvar med 5S-krav.
2) Kniver, måleverktøy, inventar, arbeidsstykker, verktøy osv. er pent klassifisert.
3) Rengjøring av verktøymaskinen.
4) Rengjøring av arbeidsplassgulvet.
5) Påfylling av bearbeidet verktøy, tomgangsverktøy og måleverktøy.
6) Det behandlede arbeidsstykket sendes til kvalitetskontroll eller tilsvarende avdeling.


