


Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Overflateruheten til CNC-maskinerte deler
CNC-maskinering kan produsere deler med strenge toleransekrav og fine deler av forskjellige metaller eller plasttyper, og er en av de beste maskineringsmetodene for spesialtilpassede deler og prototypeproduksjon. Under CNC-maskinering fjernes råmateriale selektivt og presist for å produsere delen som tilnærmet har den endelige formen. Denne maskineringsprosessen kalles også ofte subtraktiv produksjon. Ettersom CNC-skjæreverktøyet kontinuerlig fjerner råmateriale under maskinering, vil det bli laget synlige skjæreverktøymerker på overflaten av delen. For å definere finishen til disse skjæreverktøymerkene kaller vi det overflateruheten til CNC-maskinerte deler og deler det inn i forskjellige ruhetsgrader.
Hva er overflateruhet og hva som forårsaket det
Overflaten på delene etter CNC-maskinert ser veldig glatt ut, men den føles ujevn når den berøres for hånd. I dagliglivet er folk ofte vant til å kalle det "overflatefinish". Faktisk kaller den internasjonale enhetlige standarden det "overflateruhet". Overflateruhet refererer til den lille avstanden og ujevnheten til små topper og daler som den maskinerte overflaten har. Avstanden (bølgeavstanden) mellom de to bølgetoppene eller to bølgedalene er svært liten (under 1 mm), noe som tilhører den mikroskopiske geometriske formgjenkjenningsfeilen. Og verdien av overflateruhet er mindre, jo glattere overflaten er.

Overflateruhet dannes vanligvis av bearbeidingsmetoden som brukes og andre faktorer, slik som friksjonen mellom verktøyet og overflaten av delen under bearbeiding, plastisk deformasjon av overflatemetallet når sponene skilles, og høyfrekvente vibrasjoner i maskineringsprosess. På grunn av forskjellige bearbeidingsmetoder og arbeidsstykkematerialer, er dybden, tettheten, formen og teksturen til skjæreverktøymerkene som er igjen på den maskinerte overflaten forskjellige.
Effektene av overflateruhet på deler
Overflateruhet er nært knyttet til matchende egenskaper, slitestyrke, utmattelsesstyrke, kontaktstivhet, vibrasjoner og støy fra mekaniske deler, og har en viktig innvirkning på levetiden og påliteligheten til mekaniske produkter. Delen etter CNC-bearbeiding, og overflaten av delen vil etterlate fine bearbeidingsmerker, og jo mindre overflateruhet er, desto jevnere er overflaten. Den spesifikke påvirkningen av overflateruhet på deler kan refereres til følgende punkter.

1, Overflatens ruhet påvirker slitestyrken til delene. Jo grovere overflaten er, desto mindre effektiv kontaktflate mellom de parrende overflatene, jo større trykk, og jo raskere slitasje.
2、Overflatens ruhet påvirker stabiliteten til tilpasningsegenskapene. For klaringspasning, jo grovere overflaten er, jo lettere er den å ha på seg, slik at klaringen gradvis øker under arbeidsprosessen; for interferenspasning, på grunn av utflating av mikroskopiske topper under montering, reduseres den faktiske effektive interferensen, tilkoblingsstyrken reduseres.
3、Overflatens ruhet påvirker utmattelsesstyrken til delen. Det er store bølgedaler på overflaten av grove deler, som er følsomme for spenningskonsentrasjon som skarpe hjørnehakk og sprekker, og dermed påvirker utmattelsesstyrken til delene.
4、Overflateruhet påvirker korrosjonsmotstanden til delen. Den grove overflaten er lett for korrosiv gass eller væske å trenge inn i det indre metalllaget gjennom de små dalene på overflaten, og forårsaker overflatekorrosjon.
5, Overflatens ruhet påvirker tetningsytelsen til delen. Rue overflater kan ikke festes tett, og gass eller væske lekker gjennom spaltene mellom kontaktflatene.
6、Overflateruhet påvirker kontaktstivheten til en del. Kontaktstivhet er evnen til leddflaten til en del til å motstå kontaktdeformasjon under påvirkning av ytre kraft. Maskinens stivhet bestemmes i stor grad av kontaktstivheten mellom de ulike delene.
7、Overflatens ruhet påvirker målenøyaktigheten til delene. Overflateruheten til den målte overflaten til delen og måleoverflaten til måleverktøyet vil direkte påvirke nøyaktigheten til målingen, spesielt under nøyaktig måling.
I tillegg vil overflateruheten ha varierende grad av innflytelse på belegget, termisk ledningsevne og kontaktmotstand til deler, reflektivitet og strålingsytelse, motstand mot væske- og gassstrømning og strømføring på lederoverflaten.

Karakterstandard og valg av overflateruhet
Overflateruheten på CNC-maskinerte deler er ikke en tilfeldig verdi, fordi overflateruheten er kontrollerbar og bare trenger å forhåndsinnstilles før maskinering. Men vanligvis har mange deler ikke spesifiserte krav til overflateruhet, med mindre de er i spesifikke bransjer, for eksempel noen roterende deler, vibrasjonsscener, medisinske implantater og så videre.
Ulike bruksområder krever ulik overflateruhet. Hvordan velge en overflateruhetsverdi for din del, det første vi må vurdere er at overflaten på delen ikke bare må oppfylle funksjonskravene, men også vurdere den økonomiske rasjonaliteten. Det spesifikke utvalget kan bestemmes analogt med referanse til eksisterende lignende deltegninger. Ut fra forutsetningen om å oppfylle funksjonskravene til delen, bør en større parameterverdi for overflateruhet velges så mye som mulig for å redusere CNC-maskinkostnadene. Generelt sett har arbeidsflaten, parringsflaten, tetningsflaten, friksjonsoverflaten med høy bevegelseshastighet og høyt enhetstrykk på delene høye krav til overflatens glatthet og jevnhet, og parameterverdien bør være mindre. For ikke-arbeidende overflater, ikke-matchende overflater og overflater med lav dimensjonsnøyaktighet, kan parameterverdiene være større for å redusere maskineringskostnadene.

I henhold til ISO2632/1-1975 maskinruhetsstandard, ved DDPROTOTYPE CNC maskineringsverksted, produserer vi høykvalitetsdeler for kunder i henhold til følgende fire overflateruhetsparameterverdier.
Ra=3.2 um. Dette er standard overflatefinish for CNC-maskinerte deler og passer for de fleste deler. Overflaten på delen med Ra3.2 um er veldig glatt, men skjæremerkene kan fortsatt sees, noe som er egnet for vibrasjoner, belastning og høy belastning.
Ra=1.6 um. Denne kvaliteten har relativt god overflateruhet, maskinert under de angitte forholdene, men små skjæremerker kan fortsatt sees. Deler i denne kvaliteten kan passe tett sammen med andre komponenter og er egnet for saktegående og lett belastning, ikke for rask rotasjon eller kraftig vibrasjon. Hvis vi tar aluminium 6061 som et eksempel, er produksjonskostnadene for Ra1.6um omtrent 5 % høyere enn for Ra3.2, og de øker med kompleksiteten til delene.
Ra=0.8 um. Dette er en høy overflateruhet som må produseres under strengt kontrollerte forhold og er enklere å produsere med sylindriske, senterløse eller overflateslipere. Deler i denne klassen brukes vanligvis i scenarier med lette belastninger eller sjelden bevegelse. Hvis vi tar aluminium 6061 som et eksempel, er produksjonskostnadene for Ra0.8um omtrent 10 % høyere enn for Ra3.2, og de øker med kompleksiteten til delene.
Ra=0.4 um. Denne typen har den høyeste overflatekvaliteten. Deler av denne typen krever vanligvis diamantpolering eller sliping. For svært glatte områder er det nødvendig å velge Ra0.4 um, for eksempel innerveggen i lagre eller medisinske implantater. Hvis vi tar aluminium 6061 som et eksempel, er produksjonskostnadene for Ra0.4 um omtrent 15 % høyere enn for Ra3.2, og de øker med kompleksiteten til delene.

Vanlige problemer for overflateruhet
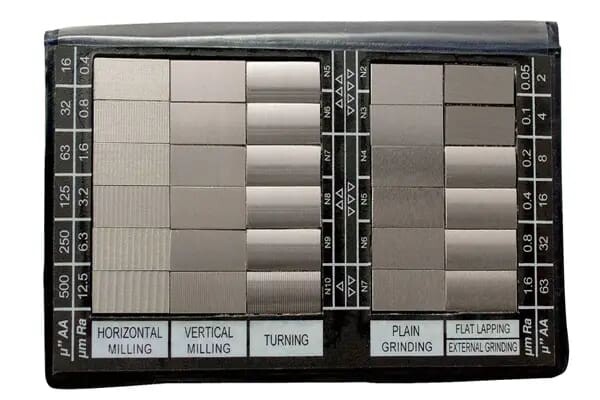
Evaluering og måling av overflateruhet. Evaluering av ruhet er hovedsakelig delt inn i kvalitative og kvantitative evalueringsmetoder. Den kvalitative evalueringen er å sammenligne overflaten som skal måles med kjente sammenligningsprøver for overflateruhet, og å bedømme graden ved visuell inspeksjon eller ved hjelp av et mikroskop. Kvantitativ evaluering er å måle hovedparametrene for ruheten til den målte overflaten ved hjelp av noen målemetoder og tilsvarende instrumenter. Disse parametrene er Ra, Rq, Rz, Ry. For tiden inkluderer de vanligste metodene for måling av overflateruhet hovedsakelig prøvesammenligningsmetoden, lyssnittmetoden, interferensmetoden, pekepennmetoden og så videre.
Betydningen av overflateruhetsparametrene Ra, Rq, Rz, Ry. Ra er det aritmetiske gjennomsnittsavviket til konturen: det aritmetiske gjennomsnittet av summen av absoluttverdiene for det målte konturavviket innenfor samplingslengden. Rq er rotmiddelkvadratavviket til konturen: rotmiddelkvadratverdien for konturforskyvningen innenfor samplingslengden. Rz er 10-punktshøyden for mikroruhet: summen av gjennomsnittet av de 5 største profiltopphøydene og de 5 største profildaldybdene innenfor samplingslengden. Ry er profilens maksimale høyde: den maksimale avstanden mellom profilens topplinje og midtlinjen til profildalen innenfor samplingslengden.
Faktorer som påvirker overflateruhet. Det er mange faktorer som påvirker overflateruheten til delene, blant hvilke de største faktorene er skjærehastighet, skjæredybde, skjæremengde, verktøygeometrivinkel, skjæreverktøyets vibrasjon, hardhet på bearbeidet materiale, arbeidsstykkets stivhet, fikstur og stivhet til maskinverktøyet under CNC-maskinering, og bruk av skjærevæske, etc.


