
Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Oppsummerer alt om CNC-dreiing
I dag er forsknings- og utviklingsoperasjoner i mange bransjer avhengig av CNC-bearbeiding av deler eller sammenstillinger. CNC-dreiing er en form for CNC-maskinering som brukes til å lage sirkulære, sylindriske, koniske eller andre formede deler eller prototyper. Selv om bruksområdet ikke er så populært som CNC-dreiing, er det fortsatt en allsidig og kostnadseffektiv produksjonsprosess som kan produsere et stort antall deler i en rekke materialer. I denne artikkelen skal vi ta en grundig titt på hva CNC-dreiing er for noe, hvordan det fungerer, fordeler og ulemper, og hvordan det skiller seg fra andre produksjonsprosesser som fresing eller sliping.
1. Hva er CNC-dreiing?
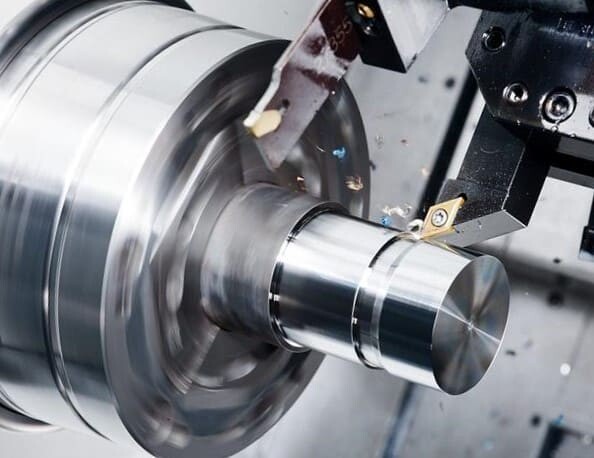
CNC-dreiing er en produksjonsprosess der en stang holdes i en chuck og roteres mens et verktøy bringes i kontakt med arbeidsstykket med en innstilt hastighet for å fjerne materiale for å lage en aksesymmetrisk del eller prototype. Rotasjonsaksen til CNC-dreiemaskiner er delt inn i horisontal eller vertikal retning, og sistnevnte brukes hovedsakelig til å produsere relativt lange deler med store radier. Hvis CNC-dreiebenken også har en fresefunksjon, kan den tillate fresing av andre former for deler eller komponenter.
Det valgte materialet er vanligvis en rundstang, eller andre vanlige firkanter eller sekskanter.
Avhengig av CNC dreiebenk, kan den tillatte stanglengden være forskjellig.
Verktøyene til CNC dreiebenken er installert i det roterbare boretårnet og kontrollert av datamaskinen. Jo flere verktøy i tårnet, jo flere muligheter er det for å lage komplekse deler.
CNC dreiebenker kan både kutte utsiden av arbeidsstykket og bore hull fra innsiden for å lage rørformede deler.

2. Hva er funksjonen til CNC-dreiing?
CNC-dreiing brukes hovedsakelig til å produsere aksesymmetriske deler, slik som runde aksler, hule rør, koniske, gjengede stenger eller foringer osv., mens for CNC-fresing er det relativt vanskelig å produsere deler med sirkulære konturer. Deler produsert av CNC-dreiing har en veldig jevn overflatefinish og stramme toleranser, selv til innenfor ± 0.0002 tommer. Noen ganger kan samarbeidet mellom CNC-fresing og CNC-dreiing forbedre effektiviteten betraktelig. For eksempel utføres CNC-fresing på delene etter CNC-dreiing. Maskinister kan ytterligere produsere asymmetriske funksjoner på delene for å utnytte fordelene ved de to produksjonsprosessene fullt ut.

3. Nøkkelfaktorer som skal vurderes i CNC-dreiedeler
Delens ytre diameter. CNC-dreiing er ofte godt egnet for prototyping og lavvolumproduksjon. En nøkkelfaktor å vurdere for å avgjøre om CNC-dreiing av en del er den mest kostnadseffektive produksjonsmetoden, er delens ytre diameter (OD). CNC-dreiebenken har en maksimal grense for stangens ytre diameter. Når den ytre diameteren overstiger den maksimale størrelsen som tillates av CNC-dreiebenken (for eksempel 2.5 tommer), må den klemmes separat, noe som kan påvirke leveringstid og kostnader.
CNC-verktøy . En annen faktor å fokusere på er CNC-verktøy. Uansett hvor tynt eller lite verktøyet er, har skjærekanten en sylindrisk karakter som etterlater en radius ved maskinering av innvendige hjørner. For noen deler med spesielle egenskaper er det nødvendig å velge det mest passende CNC-verktøyet.
Delekarakteristikker. For deler designet med underskjæringer er CNC-dreiing en effektiv løsning. Dette kan by på noen utfordringer for CNC-fresing, som krever lengre spesialverktøy med risiko for vibrasjoner, tap av presisjon, dårlig overflatefinish osv.
Asymmetriske deler. CNC-dreiing er ikke ideelt for asymmetriske deler.


4. Fordeler med CNC-dreiing
Reduser menneskelige feil. Å velge en CNC-dreietjeneste kan redusere menneskelige feil betraktelig. Når den er programmert og satt opp, fungerer CNC-dreiebenken automatisk og kan produsere deler med forventede resultater.
Forbedre produksjonseffektiviteten. De fleste CNC-dreiebenker jobber med relativt høy hastighet og kan jobbe lenge uten avbrudd. Én operatør kan overvåke driften av flere maskiner, noe som kan bidra til å forbedre produksjonseffektiviteten uten behov for å ansette ekstra arbeidskraft.
Reduser materialsvinn. CNC-dreiebenker sløser sjelden med materialer eller tilgjengelige ressurser, spesielt ikke med edle metaller som titan, aluminium 7075 osv., noe som effektivt sparer den totale kostnaden.
Høy presisjon. CNC-dreiing har høy maskineringsnøyaktighet og overflatefinish, og de produserte delene holder alltid jevn kvalitet.
5. Ulemper med CNC-dreiing
I tillegg til fordelene med CNC-dreiing, må vi også vurdere noen av ulempene. Selvfølgelig krever CNC-dreiing mer initial investering enn manuelt drevet dreiing.
Krever høye installasjonskostnader
Høyere tekniske krav til mekanikk og programmeringsevne
Kun kostnadseffektivt for aksesymmetriske deler
CNC dreiebenker trenger vedlikehold og kan kanskje ikke fikse feilen umiddelbart
Når man veier egenskapene til CNC-dreiing, er fordelene langt større enn ulempene.
6. Hvordan CNC-dreiing fungerer
CAD/CAM- design. CNC-dreieprosessen er fullstendig automatisert, men den innledes av en digital representasjon av delen som kreves for CAD/CAM-design, som deretter konverteres til G-kode, språket til CNC-dreiebenken. G-kode styrer matehastighet, rotasjonshastighet, verktøybytte osv. for CNC-maskinverktøyet. Dette kan ofte simuleres på programvare som AutoCAD Fusions MasterCAM, som tillater visualisering av produksjonsprosessen fra materiale til sluttprodukt.


Dreieprosess. Når G-koden er satt opp, setter operatøren opp og laster dreieskiven. Dreieskiven kan holde mange verktøy samtidig. Med stengene festet på plass, begynner den automatiserte skjæringen av overflødig materiale inntil den ønskede delen eller prototypen er produsert.
7. CNC dreietype
Det finnes mange forskjellige typer CNC-dreiing som dreiing, underskjæring, rifling, boring, fasing, boring osv. og forskjellige operasjoner kan utføres for å oppnå ønsket form. Følgende er vanlige operasjoner du bruker på dine CNC-dreieprosjekter.
Under planfresing beveger et ettpunktsverktøy seg radielt eller aksialt fra kanten av arbeidsstykket for å skjære jevnt gjennom tynne lag med materiale, og etterlate en glatt overflate. Skjæredybden på overflaten er generelt relativt liten, og den kan bearbeides radielt eller aksialt på et enkelt punkt.
Konisk dreiing. Knivskjæring skjærer materialet til en kjegleform, hvor diameteren på arbeidsstykket reduseres eller økes fra den ene enden til den andre (tenk for eksempel formen på et timeglass).
Formdreiing. Skjær materiale og lag konturerte deler med runde, buede eller glattformede kniver.
Konturdreiing. Enpunktsfreser kan maskinere runde, buede eller glatte deler med kontinuerlige kurver.
Avfasing. Avfasingen er vanligvis satt til 45 grader for å forhindre skade på den skarpe kanten av delen eller av sikkerhetshensyn. Avfasede kanter er mer motstandsdyktige mot skader enn firkantede eller andre skarpe kanter.
Skillevegg. Bruk et spesielt skjæreverktøy til å skjære et spor rett til det er avskåret.
Gjenging. Spiralformede riller kuttes for å matche bolter med ensartet gjengespesifikasjon.
Kjedelig. Forstørr den eksisterende blenderåpningen.
Boring. Prosessen med å fjerne materiale fra innsiden av et arbeidsstykke for å lage et hull ved hjelp av en spesiell skrubor.
Rifling . Dette er for å skjære rette linjer, skrå linjer eller kryssende sikksakkmønstre på overflaten av delen, noe som ikke bare kan øke friksjonen til delen, men også forbedre den visuelle effekten.
Rilling. Prosessen med å maskinere et smalt hulrom i en del.


8. CNC-dreikompatible materialer
CNC-dreiing kan være kompatibel med hundrevis av materialer, inkludert forskjellige metaller eller plaster du kan velge. Å velge riktig materiale er avgjørende for å lage en tilpasset del eller prototype. Vi introduserer flere av de mest brukte materialene og legger merke til den vanlige anvendeligheten til hvert materiale.
Aluminium. Aluminium er et av de mest brukte materialene for CNC-dreiing, har et utmerket styrke-til-vekt-forhold og er ekstremt korrosjonsbestandig. Aluminiumsdeler kan anodiseres for ytterligere å forbedre styrke og korrosjonsmotstand, og er tilgjengelige i en rekke farger for å forbedre den visuelle estetikken. CNC-dreiing av aluminium er mye brukt i luftfart, medisinsk utstyr, bildeler eller hus. Vanlige aluminiumslegeringsmodeller inkluderer aluminium 5052, aluminium 7075, aluminium 7075-T6, aluminium 6063-T5, aluminium 7050-T7451, aluminium MIC-6, aluminium 6061-T6, aluminium 2024-T3, etc.

Stål. Fordi stål har utmerket styrke og hardhet, brukes det ofte i deler som utsettes for høy belastning og friksjon, som gir og aksler. Vanlige ståltyper er legert stål 4130, legert stål 4140, ASTM A36, stål 1018, stål A36, osv.

Rustfritt stål. Etter varmebehandling har rustfritt stål utmerket styrke og korrosjonsbestandighet, og er mye brukt innen luftfart, medisinsk utstyr, mat og andre felt. Vanlige modeller av rustfritt stål er rustfritt stål 15-5, rustfritt stål 17-4, rustfritt stål 18-8, rustfritt stål 303, rustfritt stål 304, rustfritt stål 316/316L, rustfritt stål 416, rustfritt stål 420.

Titan. Titan har utmerket styrke, korrosjonsbestandighet, biokompatibilitet og er svært egnet for produksjon av medisinske implantater, fly og andre felt. Den mest brukte titanlegeringen er titan 6Al-4V.

Sammendrag av vanlige metallmaterialer for CNC-dreiing
Aluminum | Rustfritt stål | Mild, legert og verktøystål | Annet metall |
6061-T6 | 303 | Blødt stål 1018 | Messing C360 |
6082 | 304L | Blødt stål 1045 | Kobber C101 |
7075-T6 | 316L | Legert stål 1215 | Kobber C110 |
5083 | 2205 Dupleks | Blødt stål A36 | Titan klasse 1 |
5052 | 17-4 | Legert stål 4130 | Titan klasse 2 |
2014 | 15-5 | Legert stål 4140 | Invar |
2017 | 416 | Legert stål 4340 | Inconel 718 |
2024 | 420 | Verktøystål A2 | Magnesium AZ31B |
6063 | 430 | Verktøystål A3 |
|
7050 | 440C | Verktøystål D2 |
|
A380 | 301 | Verktøystål S7 |
|
MIC 6 |
| Verktøystål H13 |
|
|
| Verktøystål O1 |
Det er også mange alternativer for CNC-dreiing av vanlige plastmaterialer.
PVC. PVC er et rimelig materiale med god korrosjonsbestandighet og kjemikaliebestandighet. Det kan brukes i en rekke bruksområder, fra barneleker til gassrørledninger.
Nylon. Nylon er en allsidig, rimelig plast som er varme-, kjemikalie- og slitebestandig, kan erstatte metall i noen tilfeller, og kan brukes til å lage deler med høy styrke og små toleranser.
Plast | Forsterket plast |
ABS | Garolite G-10 |
polypropylen | Polypropylen (PP) 30% GF |
Nylon 6 | Nylon 30% GF |
Delrin (POM-H) | FR-4 |
Acetal (POM-C) | PMMA (akryl) |
PVC | PEEK |
HDPE |
|
UHMWPE |
|
polykarbonat |
|
KJÆLEDYR |
|
PTFE (teflon) |
9, CNC-dreidesignretningslinjer
Oppsummerer anbefalte og teknisk gjennomførbare verdier for fellestrekk ved CNC-dreide deler.
Trekk | Anbefalt størrelse | Gjennomførbar størrelse |
Min. funksjonsstørrelse | Ø 2.5 mm | Ø 0.5 mm |
Innvendige kanter | R 8 mm | R 0.25 mm |
Minimum veggtykkelse | 0.8 mm (for metaller) | 0.5 mm (for metaller) |
Holes | Diameter:standard borstørrelser | Diameter: Ø 0.5 mm |
Tråder | Størrelse: M6 eller større | Størrelse: M2 |
10. Overflatebehandlingsprosess av CNC-dreiedeler
CNC-dreiedeler har en rekke overflatebehandlingsprosesser å velge mellom. I følge sammendraget til DDPROTOTYPE, en topp prototypeprodusent i Kina, er de mer vanlige etterbehandlingene som følger.
Som maskinert (Ra 3.2 μm / Ra 126 μin). Dette er den mest kostnadseffektive standard overflatebehandlingsprosessen med de laveste toleransene, avgrading og avfasing om nødvendig.

Etterbehandling (Ra 1.6 μm / 0.8 μm). Vanligvis har de ferdige delene en glatt overflatefinish, sporene er ikke synlige, og det er ikke behov for manuell polering.

Sandblåsing. Glassperler sprøytes på overflaten av delen med høyt trykk for å skape en kornete tekstur.

Børstet + anodisert type II (blank overflate). En børstet overflate før type II-anodisering gir delen en blank farge, økt hardhet og korrosjonsbestandighet.

Sandblåst + anodisert type II (matt). Sandblåste og type II-anodiserte deler har god korrosjonsbestandighet.

Anodisering type III (hard anodisering). Deler anodisert type III har bedre korrosjons- og slitestyrke.

Pulverlakkering. Pulverlakkering fungerer på alle metaller og danner et sterkt, slitesterkt lag på overflaten av delen.

Trådtrekking + elektropolering (Ra 0.8 μm / Ra 32 μin). Børstede og elektropolerte deler har en glatt og velstelt overflate.
Svart oksid. En overflatebehandlingsprosess egnet for stål, som brukes til å forbedre korrosjonsmotstanden til ståldeler og effektivt kan redusere refleksjon.
Kromatkonverteringsbelegg. Påføring av et kromkonverteringsbelegg på en del øker korrosjonsmotstanden samtidig som den elektriske ledningsevnen opprettholdes. RoHS-samsvarende.
Trådtrekking (Ra 1.2 μm / Ra 47 μin). Å redusere overflateruheten på delen med sandpapir i størrelse #400–600 forbedrer den visuelle kvaliteten.
Polert (Ra 0.8 μm / Ra 32 μin). Overflaten på delen er manuelt polert i flere retninger for å forbedre overflatefinishen ytterligere og gi den en svak reflekterende effekt.
11. Toleranse for CNC-dreiing
Hvis det ikke er noen spesiell spesifikasjon, følger CNC-dreiing generelt ISO2768-standarden. Det er verdt å merke seg at toleransen til den nominelle størrelsen under 0.5 mm må være tydelig angitt på tegningen.
Grenser for nominell størrelse | Plast (ISO 2768- m) | Metaller (ISO 2768-f) |
0.5 mm* til 3 mm | ± 0.1mm | ± 0.05mm |
Over 3 mm til 6 mm | ± 0.1mm | ± 0.05mm |
Over 6 mm til 30 mm | ± 0.2mm | ± 0.1mm |
Over 30 mm til 120 mm | ± 0.3mm | ± 0.15mm |
Over 120 mm til 400 mm | ± 0.5mm | ± 0.2mm |
Over 400 mm til 1000 mm | ± 0.8mm | ± 0.3mm |
Over 1000 mm til 2000 mm | ± 1.2mm | ± 0.5mm |
Over 2000 mm til 4000 mm | ± 2mm |


