
Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Løsning for å realisere produksjonen av prototyping-av-optiske-deler-for-biler
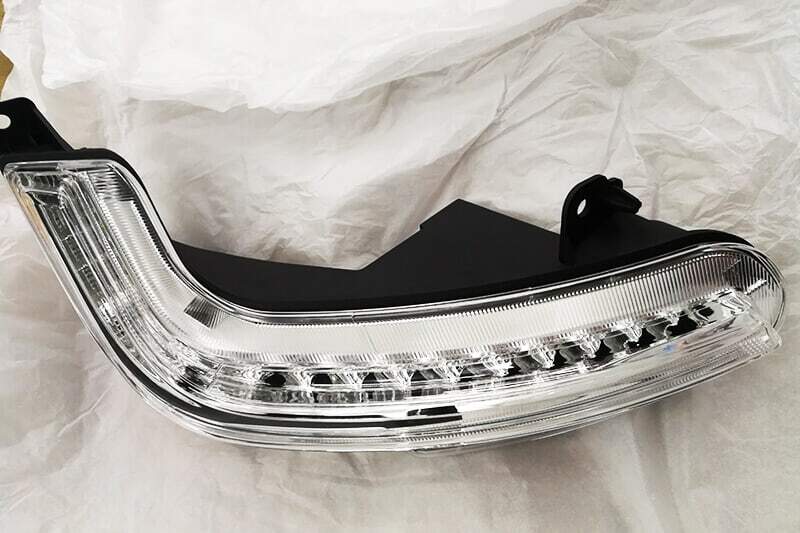
Det er utfordrende å produsere prototyper av optiske deler til biler for det raskeste prototypeselskapet. Den vanskeligste delen er hvordan man gjør de optiske delene tydelige. Biler gir folk stor bekvemmelighet og har iterert mange merker og modeller hvert år. Spesielt populære elbiler, som Tesla, har blitt et kjent bilmerke de siste årene. For å øke konkurranseevnen blir tiden for utvikling av kjøretøyprototyper kortere, men det bør fortsatt settes av tid til å evaluere ytelsen og samspillet mellom hver del, det involverer levetid. For eksempel inkluderer bilbelysning frontlykter, baklykter, tåkelys, blinklys, interiørlys, reflektorer, optiske føringer, ledeplater og linser. Løsningen for produksjon av prototyper av optiske deler til biler inkluderer en rekke prosesser fra konseptdesigngjennomgang til produksjon og testing av optiske systemer, fra skallprototype til montering av optiske komponenter.
1. Utviklingsstadiet for prototyping-av-optiske-deler-til-biler.
ingeniørprototype. Under design- og førproduksjonsprosessen må mange prototyper lages for å bekrefte funksjonen eller utseendet til det endelige produktet. Deretter vil lysstyrken, funksjonen og andre grunnleggende funksjonsparametere til baklykten testes. Det tar vanligvis 1–2 prototyper.

Prototype for designverifisering. Designverifiseringen begynner når den første funksjonen til prototypen for kjøretøybelysning er godkjent. Denne fasen tar sikte på å optimalisere den geometriske formen på bilbelysningen og kontrollere monteringen for første gang. Vanligvis vil den første monteringen støte på mange problemer som må korrigeres i designet, og den nye prototypen må produseres på nytt for å kontrollere designet på nytt, fordi korreksjonen kan føre til andre problemer. Dette er en iterativ prosess. Vanligvis produseres ikke mer enn 20 prototyper på dette stadiet. Designverifiseringstesten inkluderer også styrketesten. For prototyper for kjøretøybelysning og andre inkluderer den hovedsakelig en støttest, der noen harde gjenstander kastes på linsen for å se om den tåler en stor støt. I henhold til testresultatene kan noen materialer endres for bedre å tilpasse seg det tøffe miljøet og produsentenes behov.

Produksjonsverifiseringsprototype. Etter at ulike faktortester er fullført, vil det første forsøket bli gjort på å masseprodusere prototypen av bilbelysningslamper, vanligvis opptil 1000 produkter. Denne fasen er prosessen med å optimalisere produksjonen.

2.Produksjonsløsninger.
Ulike metoder brukes vanligvis til å produsere prototyper på forskjellige stadier av utviklingen av bilbelysning.
I den første fasen kan det være flest iterasjoner fordi den endelige designplanen ennå ikke er bestemt. Derfor bør prototyper reproduseres så snart som mulig, og de vil sannsynligvis være helt forskjellige fra hverandre. Den ideelle prosessen på dette stadiet er additiv produksjon, som er 3D-printing. Dette er en metode for å produsere komplekse friformede deler uten masseproduksjonsforberedelser. Denne prosessen inkluderer sintring av plast lag for lag i henhold til CAD- modellen av delen.
Det andre trinnet krever dusinvis av deler, så 3D-printing er kanskje ikke lenger mulig. Bilbelysningslamper er vanligvis laget av gjennomsiktig plast (polykarbonat eller PMMA), slik at de kan helles i polyuretanformer. Sammenlignet med sprøytestøper er produksjonshastigheten til polyuretanformer raskere, og kostnaden er lavere. Den vanlige produksjonsmetoden er selvfølgelig CNC-maskinering . Kjøp av 3-aksede, 4-aksede og 5-aksede CNC-maskineringstjenester kan oppnå en høyere speilgjennomsiktighetseffekt.

Det tredje trinnet er i bunn og grunn masseproduksjonstesting. Derfor er sprøytestøping den viktigste produksjonsprosessen for å produsere dyre sprøytestøpeformer av stål eller aluminium. For å oppnå god lampegjennomsiktighet og overflatefinish kan slipemaskiner og poleringsmetoder brukes.
3. Vanskeligheter med å produsere prototyping-av-optiske-deler-til-biler
Produksjon av lysleder. Produksjon av lysleder er den vanskeligste delen av prototypeprosessering. Lyslederen er et unikt gjennomsiktig rør som spiller en nøkkelrolle i belysningen. Når du plasserer en lyskilde i den ene enden av lyslederen, reflekteres lyset på overflaten av føringsskinnen og spretter i retning av aksen, noe som resulterer i en lysere akse med en større innfallsvinkel. Dette betyr at kompleks lysvisning kan realiseres og lyset ser lysere ut. Gjennomsiktige prototype- og optiske prototypeprosesseringsmaterialer refererer hovedsakelig til gjennomsiktig akryl (PMMA) og polykarbonat (PC) for å oppnå en klar og gjennomsiktig speiloverflate.
Produksjon av lysledere krever presis plastbehandlingsteknologi. CNC-behandlingsteknologi gir utmerket overflatekvalitet. Behandlingsradiusen til optiske detaljer vil ikke overstige R0.005 "(R0.125 mm), og den optiske overflatetoleransen vil nå +/-0.001" (+/-0.025 mm). Ved å kombinere prosesseringsevnen til den beste kombinasjonen av 3-akse, 4-akse og til og med 5-akse CNC-fresemaskiner, ta i bruk den nyeste diamantbehandlingsteknologien (SPDM eller SPDT), kan den matche evnen til 5-akset mikrofresing, og produserer en serie linser og lysledertyper med utmerket optisk kvalitet.

Produksjon av reflektor. Bruk presisjons 5-akset CNC-maskineringsutstyr og høyhastighets skjæreteknologi for å bearbeide aluminiumsreflektorer med kompleks geometri, forbedret reflektivitet, forbedret lysintensitet og lysrekkevidde. Vanligvis brukes aluminium 7075 eller 7022 til freseradius med en optisk overflate på R0.1 eller R0.15 mm. De eksponerte skarpe kantene kan avrundes til maksimalt R0.1 mm. Utfør to 3D-skanninger og ruhetsmålinger, og den endelige ruheten ved polering er Ra (μm) 0.05. Overflatenøyaktighetstoleransen for alle prosessskanninger er innenfor ± 0.05 mm.

Løsninger for seksjonering og liming. For noen svært komplekse prototyper må de seksjoneres og limes for bearbeiding når 5-akset fresemaskin ikke kan bearbeides. Seksjonering og liming kan spare bearbeidingskostnader og løse bearbeidingsbegrensninger. Gjennom riktig splittbehandling og utmerket finish kan tydelige limlinjer på overflaten skjules på en smart måte. Linjene som etterlates av de optiske komponentene etter liming kan bare dekkes til med dekomponeringsløsning og kontinuerlig finbearbeiding.
Polering. Akrylpolering bidrar til å gi best mulig gjennomsiktighet og transmittans enn all gjennomsiktig plast. Selv om PMMA bearbeidet med CNC har god overflatefinish, er det vanskelig å oppnå høy definisjon, noe som krever polering med spesielle ferdigheter. Fordi akryl er et stressfølsomt materiale og ganske sprøtt. Manuell polering av akryl krever forskjellige nivåer av poleringsprosessen. Høypolering må starte med 400 # eller 600 # slipepapir, først fjerne verktøymerkene på overflaten, deretter gradvis løfte til 800 # – 1000 # – 1500 #, og til slutt bruke 2000 # slipepapir. Poleringsoverflaten vil være svært glatt uten maskinlinjer og merker. Til slutt må vi bruke poleringspasta for å forbedre prosessen, og den endelige overflaten er superklar og gjennomsiktig, uten slipemerker og riper.

Polykarbonat (forkortet PC) er mye sterkere enn akryl og har bedre mekaniske egenskaper. Dens gjennomsiktighet er bare dårligere enn akrylsyre. Vi bruker vanligvis polering og damppolering for å oppnå optiske egenskaper som ligner på akryl. Polykarbonatpoleringsprosessen er den samme som manuell polering av akryl. Overflaten er polert med slipepapir fra 400 # til 2000 # for å fjerne bearbeidingsmerkene. Dampen kokes i diklormetan i en lukket beholder, deretter strømmer dampen gjennom polykarbonatoverflaten, og overflaten blir klar og gjennomsiktig. Det er verdt å merke seg at etter poleringsprosessen må delene sendes til et tørt miljø for å fordampe diklormetan (giftig).
DDPROTOTYPE fokuserer på å tilby komplette prototyper for kjøretøybelysning, og tilby profesjonelle prototypetjenester for mange kjente bilprodusenter og leverandører over hele verden. Vi fokuserer på ulike bilprototypeutvikling og raske produksjonsteknologier, og tilbyr CNC-behandling, 3D-utskrift, vakuumstøping, rask aluminiumsstøping, små batch-sprøytestøping og metallbearbeiding. Den beste kombinasjonen av 3-akset, 4-akset og 5-akset CNC-fresemaskiner, utstyrt med et maskinverktøy med en slaglengde på mer enn 1 meter, har kunnskapen til å behandle gjennomsiktige plastdeler uten defekter. Med effektive kløyve- og bindeløsninger, svært dyktig manuell poleringsteknologi, kan bruk av diamantverktøy oppnå topp overflatekvalitet, og det minste verktøyet kan behandles til R0.1 mm, og presenterer designerens optiske detaljer perfekt.


