

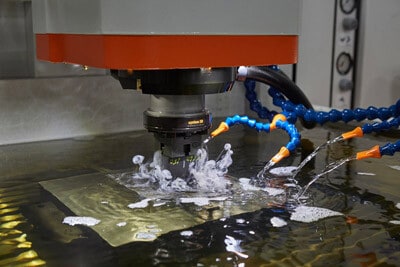
Hvordan fungerer EDM-maskinering

Hvordan fungerer EDM-maskinering

Hva er EDM?

Elektrisk utladningsmaskinering (EDM) er en produksjonsprosess der gnister genereres av elektrisk utladning for å forme et arbeidsstykke til en ønsket form. Den dielektriske væsken separerer de to elektrodene og påfører en spenning for å produsere en periodisk og rask strømutladning for å fjerne materialet. En av elektrodene kalles verktøyelektroden, eller bare verktøyet eller elektroden, mens den andre kalles arbeidsstykkeelektroden, eller arbeidsstykket. Det er ingen faktisk kontakt mellom verktøyelektroden og arbeidsstykkeelektroden under EDM-maskineringen.

Når spenningen mellom de to elektrodene økes, vil også det elektriske feltet mellom de to elektrodene øke. Forårsaker dielektrisk nedbrytning av væsken, og produserer en elektrisk lysbue. Som et resultat fjernes materiale fra elektrodene. Når strømmen stopper, vil det nye dielektriket strømme inn i det elektriske feltet mellom elektrodene. som gjør at de faste partiklene (avfall) kan fraktes bort. Og de dielektriske isolasjonsegenskapene vil bli gjenopprettet. Etter en strømflyt, gjenopprettes spenningen mellom elektrodene til det den var før sammenbruddet, slik at det kan oppstå et nytt væskedielektrisk sammenbrudd for å gjenta syklusen.

Søknad

EDM-prosessen er mye brukt i støpeformproduksjon, verktøy, støpeformindustri, mens den er i ferd med å bli en vanlig metode for å lage prototyper og småskalaproduksjon, spesielt i romfart, bil- og elektronikkindustri der produksjonsmengdene er relativt lave. I sinker EDM maskineres en grafitt-, kobber-wolfram- eller ren kobberelektrode til ønsket (negativ) form og mates inn i arbeidsstykket på enden av en vertikal ram.
EDM kan brukes til å behandle superharde materialer og kompleksformede arbeidsstykker som er vanskelige å bearbeide med tradisjonelle kuttemetoder. Det brukes vanligvis til å behandle ledende materialer. Den kan behandle med komplekse hulrom eller konturer struktur på vanskelige å behandle materialer, for eksempel titanlegeringer, verktøystål, karbonstål og sementerte karbider.
Maskinverktøyene som bruker denne prosesseringsmetoden inkluderer hovedsakelig:
Maskinverktøy som danner elektrisk utladning: Verktøyelektroden er vanligvis grafitt eller kobber. Verktøyet og arbeidsstykket er nedsenket i en parafinbasert arbeidsvæske, og formen på verktøyelektroden kopieres til arbeidsstykket ved elektrisk utladning.
Utladningstrådskjæremaskin: bruk av avionisert vann som isolasjonsmedium, ved bruk av messing eller galvanisert messingtråd som verktøyelektrodetråd (kinesisk oppfinnelse gjensidig reisetråd EDM-skjæremaskin vanligvis emulsjon ved bruk av molybdentråd som verktøyelektrode).

Presisjons CNC Maskinering

Sinker EDM

Sinker EDM Maskinering

Sinker EDM, også kalt ram EDM, hulrom type EDM, dysesynking, tradisjonell EDM eller volum EDM.
Ved å bruke Sinker EDM, kan du maskinere og produsere komplekse geometriske former. ofte med små eller merkelige vinkler. Vertikal, orbital, vektoriell, retningsbestemt, spiralformet, konisk og roterende også brukt.
Denne metoden krever elektroder (ofte laget av grafitt eller kobber) som er forhåndsbearbeidet for å ha den nødvendige formen. Denne elektroden senkes deretter ned i arbeidsstykket, og skaper den negative versjonen av dens opprinnelige form.

Wire EDM

wire EDM Maskinering

Wire EDM og er også kjent som wire-cut EDM og wire cutting. I Wire EDM brukes en tynn tråd for å kutte arbeidsstykket. I dette tilfellet er ledningen elektroden. Under bearbeidingen kommer ledningen konstant fra en automatisert mating med spole. Hvis kuttet må gjøres i midten i stedet for utsiden av arbeidsstykket, brukes småhullsboring EDM for å lage et hull i arbeidsstykket som tråden tres gjennom etterpå.
Ledningen holdes med diamantføringer. Vanligvis er væsken avionisert vann. Ledningen er ofte laget av messing eller kobber.

Hullboring EDM

Hullboring EDM hovedsakelig for maskinering av raske, nøyaktige, små og dype hull. Det er konseptuelt beslektet med sinker EDM, men elektroden er et roterende rør som transporterer en trykksatt stråle av dielektrisk væske. Det kan lage et hull en tomme dypt på omtrent et minutt og er en god måte å bearbeide hull i materialer som er for harde for spiralboring. Denne EDM-boretypen brukes i romfartsindustrien, og produserer kjølehull i Aero-blader og andre komponenter. Den brukes også til å bore hull i industrielle gassturbinblader, støpeformer og lagre. I tillegg trenger ikke hullboring EDM noen avgrading.

småhull-edm-bore-rekke

Fordeler

Maskinert oddetallsformet

Den kan produsere oddetallsformede og forskjellige overflater som ikke kan produseres av tradisjonelle skjæremaskiner.

Maskinert harde materialer

Maskinering av ekstremt hardt materiale med høy nøyaktighet. Skarp hjørnebearbeiding inne i beholdere og rør

Maskinbearbeidede smådeler

Jeg er tekstblokk. Klikk på Rediger-knappen for å endre denne teksten. Kjæresten er dum og sitter, og er en avgjørende forfatter. 

Uten merkbar forvrengning

Det er ingen direkte kontakt mellom verktøy og arbeidsstykke. Derfor kan delikate seksjoner og svake materialer bearbeides uten merkbar forvrengning

Veldig god overflate

En meget god overflate kan oppnås ved overflødige etterbehandlingsbaner.

Maskinert lite og dypt hull

Svært fine hull kan oppnås, bearbeiding av små og dype hull, diameter opptil 0.015″

EDM maskineringsverksted
EDM maskineringsverksted2
EDM maskineringsverksted3

Som en erfaren produksjon i Kina, kan DDPROTOTYPE gi kundene presise EDM-maskintjenester med vårt avanserte EDM-utstyr. Uansett hvor komplisert strukturen er, har vi alltid en passende løsning for å oppnå den.