
Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Hva er CNC-maskinering og hvordan fungerer CNC-maskinering?
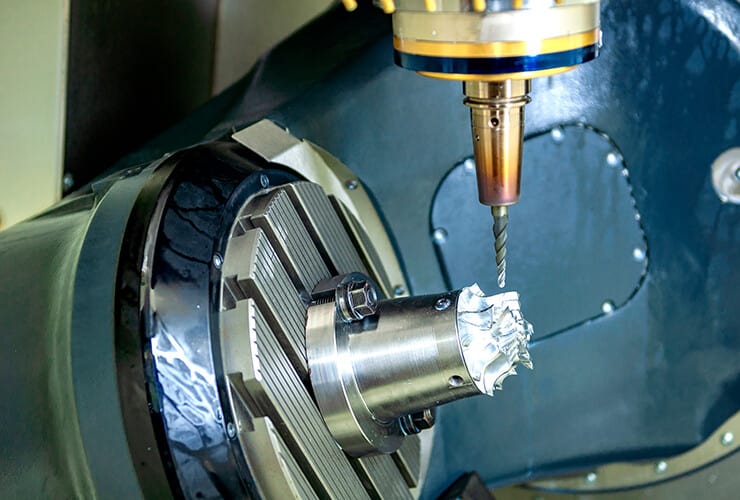
CNC-maskinering , også kalt numerisk kontrollert maskinering, refererer til prosessering utført med numeriske kontrollerte prosesseringsverktøy. Fordi CNC-maskinering styres av datamaskin etter programmering, har CNC-maskinering fordelene med stabil prosesseringskvalitet, høy prosesseringsnøyaktighet, høy repeterbarhet, kompleks overflatebehandling og høy prosesseringseffektivitet. I selve prosesseringsprosessen vil menneskelige faktorer og driftserfaring i stor grad påvirke den endelige prosesseringskvaliteten.
CNC-bearbeidingshistorie
CNC maskineringsteknologi stammer fra behovene til luftfartsindustrien. Det ble foreslått av et amerikansk helikopterselskap på slutten av 1940-tallet.
Den opprinnelige ideen for CNC-maskinverktøy, Massachusetts Institute of Technology utviklet den to-aksede CNC-fresemaskinen i 1952.
Denne typen CNC-fresemaskin har blitt brukt til å behandle flydeler siden midten av 1950-tallet. På 1960-tallet ble CNC-maskinering av prototyper og programmeringsarbeid mer og mer modent og perfekt.

1. Hvordan dele opp CNC-bearbeidingsprosessen?
Delingen av CNC-bearbeidingsprosesser kan generelt utføres på følgende måter:
en. Metoden for verktøykonsentrasjon og sekvensering er å dele prosessen i henhold til verktøyet som brukes, og bruke samme verktøy CNC for å behandle alle delene som kan fullføres på delen. I andre deler kan de avslutte med den andre kniven og den tredje. På denne måten kan antall verktøyskift reduseres, tomgangstiden kan komprimeres, og unødvendige posisjoneringsfeil kan reduseres.
b. Sorteringsmetode for bearbeiding av deler For deler med mye CNC-bearbeidingsinnhold kan bearbeidingsdelen deles inn i flere deler i henhold til dens strukturelle egenskaper, som indre form, form, buet overflate eller plan. Generelt behandles planen og posisjoneringsoverflaten først, og deretter behandles hullene; de enkle geometriske formene behandles først, og deretter behandles de komplekse geometriske formene; delene med lavere presisjon behandles først, og deretter delene med høyere presisjonskrav behandles.
c. Sekvensmetode for grov- og finish CNC-bearbeiding For deler som er utsatt for CNC-bearbeidingsdeformasjon, er det nødvendig å korrigere formen på grunn av mulig deformasjon etter grovbearbeiding. skille. For å oppsummere, når du deler prosessen, er det nødvendig å fleksibelt forstå strukturen og produksjonsevnen til delene, funksjonen til verktøymaskinen, innholdet i CNC-bearbeidingen av delene, antall installasjoner og produksjonsorganisasjonen til delene. enhet. I tillegg anbefales det å ta i bruk prinsippet om prosesskonsentrasjon eller prinsippet om prosessdispersjon, som bør bestemmes i henhold til den faktiske situasjonen, men må strebe etter å være rimelig.
2. Hvilke prinsipper bør følges i arrangementet av CNC-bearbeidingssekvens?
Arrangementet av behandlingssekvensen bør vurderes i henhold til strukturen til delen og tilstanden til emnet, samt behovet for posisjonering og fastspenning. Nøkkelpunktet er at stivheten til arbeidsstykket ikke blir skadet. Sekvensen bør generelt utføres i henhold til følgende prinsipper:
en. CNC-bearbeidingen av forrige prosess kan ikke påvirke posisjoneringen og fastspenningen av neste prosess, og prosesseringsprosessen til generelle verktøymaskiner ispedd i midten bør også vurderes omfattende.
b. Utfør først prosessen med indre form og indre hulrom, og utfør deretter prosessen med formbehandling.
c. Det er bedre å koble til samme posisjonerings- og klemmemetode eller samme verktøy CNC-bearbeidingsprosess for å redusere antall gjentatte posisjoneringer, antall verktøyendringer og antall flytting av trykkplaten.
d. For flere prosesser i samme installasjon, bør prosessen med mindre stiv skade på arbeidsstykket ordnes først.

3. Hvilke aspekter bør man være oppmerksom på når man bestemmer arbeidsstykkets klemmemetode?
Følgende tre punkter bør tas hensyn til ved fastsettelse av posisjoneringsnullpunkt og klemmeskjema:
en. Prøv å forene standardene for design-, prosess- og programmeringsberegning.
b. Minimer antall klemtider, og prøv å oppnå alle overflatene som skal behandles av CNC etter én posisjonering.
c. Unngå å bruke det manuelle justeringsskjemaet for maskinbesatt.
d. Armaturet skal være åpent, og posisjonerings- og klemmemekanismen kan ikke påvirke verktøyets bevegelse i CNC-bearbeiding (som kollisjon). Når du møter en slik situasjon, kan den klemmes ved å bruke en skrustikke eller sette skruer til bunnplaten.

Hvordan bestemme rimeligheten til verktøyinnstillingspunktet? Hva er forholdet mellom arbeidsstykkets koordinatsystem og programmeringskoordinatsystemet?
1. Verktøyinnstillingspunktet kan settes på delen som skal bearbeides, men vær oppmerksom på at verktøyinnstillingspunktet må være referanseposisjonen eller delen som er ferdig. Noen ganger blir verktøyinnstillingspunktet ødelagt av CNC etter den første prosessen, noe som vil føre til den andre. Det er ingen måte å finne verktøyinnstillingspunktene i den første prosessen og senere, så når du setter verktøyet i den første prosessen, vær oppmerksom på innstillingen opp en relativ verktøyinnstillingsposisjon på et sted som har et relativt fast størrelsesforhold til posisjoneringsreferansen, slik at det relative posisjonsforholdet mellom dem kan være Finn det opprinnelige verktøyinnstillingspunktet. Denne relative verktøyinnstillingsposisjonen settes vanligvis på maskinbordet eller armaturet. Utvelgelsesprinsippene er som følger:

a) Det er lett å finne linjeføringen.
b) Enkel programmering.
c) Verktøyinnstillingsfeilen er liten.
d) Det er praktisk og kan kontrolleres under behandlingen.
2. Opprinnelsesposisjonen til arbeidsstykkekoordinatsystemet stilles inn av operatøren. Det bestemmes av verktøyinnstillingen etter at arbeidsstykket er klemt. Den gjenspeiler avstandsposisjonsforholdet mellom arbeidsstykket og nullpunktet til verktøymaskinen. Når arbeidsstykkets koordinatsystem er fikset, endres det vanligvis ikke. Arbeidsstykkekoordinatsystemet og programmeringskoordinatsystemet må være forent, det vil si at arbeidsstykkets koordinatsystem og programmeringskoordinatsystemet er konsistente under behandlingen.
5. Hvordan velge skjærerute?
Verktøybanen refererer til bevegelsessporet og retningen til verktøyet i forhold til arbeidsstykket under NC-bearbeiding. Det rimelige valget av prosesseringsrute er veldig viktig, fordi det er nært knyttet til CNC-bearbeidingsnøyaktigheten og overflatekvaliteten til delene. Når du bestemmer skjæreruten, vurderes følgende punkter hovedsakelig:
en. Garantere kravene til behandlingsnøyaktighet for delene.
b. Det er praktisk for numerisk beregning og reduserer programmeringsarbeidet.
c. Søk den korteste CNC-maskineringsruten, reduser tiden for tomme verktøy for å forbedre CNC-maskineringseffektiviteten.
d. Minimer antall programsegmenter.
e. For å sikre ruhetskravene til arbeidsstykkets konturoverflate etter CNC-bearbeiding, bør den endelige konturen bearbeides kontinuerlig i den siste passeringen.
f. Ruten for å skjære inn og ut (skjære inn og ut) av verktøyet bør også vurderes nøye for å minimere verktøymerker ved å stoppe verktøyet ved konturen (plutselig endring av skjærekraft forårsaker elastisk deformasjon), og unngå vertikalt fall på konturoverflate. Kniven riper opp arbeidsstykket.
6. Hvordan overvåke og justere under CNC-bearbeiding?
Etter at arbeidsstykket er justert og programfeilsøkingen er fullført, kan det gå inn i det automatiske behandlingsstadiet. I prosessen med automatisk prosessering bør operatøren overvåke skjæreprosessen for å forhindre problemer med arbeidsstykkets kvalitet og andre ulykker forårsaket av unormal skjæring. Overvåkingen av skjæreprosessen tar hovedsakelig hensyn til følgende aspekter:
en. Bearbeidingsprosessovervåking Hovedhensynet ved grovbearbeiding er rask fjerning av overflødig kvote på arbeidsstykkets overflate. Under den automatiske behandlingen av verktøymaskinen, i henhold til den innstilte kuttemengden, kutter verktøyet automatisk i henhold til den forhåndsbestemte kuttebanen. På dette tidspunktet bør operatøren være oppmerksom på å observere endringen av skjærebelastningen i prosessen med automatisk prosessering gjennom skjærebelastningstabellen, og justere skjæremengden i henhold til verktøyets bærekraft for å maksimere effektiviteten til maskinverktøyet.

b. Overvåking av skjærelyd under skjæreprosessen I den automatiske skjæreprosessen, når skjæring vanligvis startes, er lyden av verktøyet som skjærer arbeidsstykket stabil, kontinuerlig og rask, og bevegelsen til verktøymaskinen er stabil på dette tidspunktet. Med fremdriften av skjæreprosessen, når det er harde flekker på arbeidsstykket eller verktøyet slites eller verktøyet er fastklemt, blir skjæreprosessen ustabil. Den ustabile ytelsen er at skjærelyden endres, og verktøyet og arbeidsstykket vil kollidere med hverandre. lyd, vil maskinen vibrere. På dette tidspunktet bør skjæremengden og skjæreforholdene justeres i tide. Når justeringseffekten ikke er åpenbar, bør verktøymaskinen henges opp for å kontrollere tilstanden til verktøyet og arbeidsstykket.
c. Etterbehandlingsprosessovervåking Etterbehandling er hovedsakelig for å sikre bearbeidingsstørrelsen og overflatekvaliteten til arbeidsstykket, skjærehastigheten er høy og matehastigheten er stor. På dette tidspunktet bør oppmerksomhet rettes mot påvirkningen av oppbygd kant på prosessoverflaten. Ved hulromsbehandling bør man også være oppmerksom på overskjæring og verktøyklaring i hjørnene. For å løse de ovennevnte problemene, må man være oppmerksom på å justere sprøyteposisjonen til skjærevæsken, slik at den bearbeidede overflaten alltid er i en kjølende tilstand; den andre er å ta hensyn til kvaliteten på den maskinerte overflaten av arbeidsstykket, og unngå kvalitetsendringer så mye som mulig ved å justere kuttemengden. Hvis justeringen fortsatt ikke har noen åpenbar effekt, stopp maskinen og kontroller om det opprinnelige programmet er rimelig. Spesiell oppmerksomhet bør rettes mot plasseringen av verktøyet under inspeksjon av oppheng eller avstengning. Hvis verktøyet stopper under skjæreprosessen, vil den plutselige spindelstoppen forårsake verktøymerker på overflaten av arbeidsstykket. Vanligvis bør stopp vurderes når verktøyet forlater skjæretilstanden.

d. Verktøyovervåking Kvaliteten på verktøyet bestemmer i stor grad bearbeidingskvaliteten til arbeidsstykket. I prosessen med automatisk maskinering og skjæring er det nødvendig å bedømme normal slitasjestatus og unormal skadestatus til verktøyet gjennom lydovervåking, skjæretidskontroll, pauseinspeksjon under skjæring og arbeidsstykkeoverflateanalyse. I henhold til behandlingskravene skal verktøyene behandles i tide for å forhindre behandlingskvalitetsproblemer forårsaket av at verktøyene ikke behandles i tide.
7.Hvordan velge behandlingsverktøyet rimelig?
Hvor mange faktorer er det i kuttemengden? Hvor mange materialer er det for kniver? Hvordan bestemme rotasjonshastigheten, skjærehastigheten og skjærebredden til verktøyet?
en. Ikke-omslipende endefreser av karbid eller endefreser bør brukes til planfresing. For generell fresing, prøv å bruke den andre passeringen for bearbeiding. Det er best å bruke endefresen til grovfresing i første omgang, og bevege seg kontinuerlig langs overflaten av arbeidsstykket. Bredden på hver passering anbefales å være 60 %–75 % av verktøyets diameter.
b. Pinnfreser og endefreser med karbidinnsatser brukes hovedsakelig til å behandle bosser, spor og boksmunnoverflater.
c. Kulekniver og rundkniver (også kjent som rundnesekniver) brukes ofte til å behandle buede overflater og skrå konturer. Kulekutteren brukes mest til halv- og etterbehandling. Runde kniver innlagt med karbidverktøy brukes mest til grovbearbeiding.

8.Hva er funksjonen til behandlingsprosedyrearket?
Hva skal inkluderes i saksbehandlingsarket?
en. Behandlingsprogramarket er et av innholdet i CNC-maskinprosessdesignet. Det er også en prosedyre som operatøren må følge og utføre. Det er en spesifikk beskrivelse av behandlingsprogrammet. Verktøyet valgt av programmet bør ta hensyn til problemene og så videre.
b. I bearbeidingsprogramlisten skal den inneholde: tegnings- og programmeringsfilnavn, emnenavn, klemskisse, programnavn, verktøy som brukes i hvert program, maksimal skjæredybde, bearbeidingsart (som grovbearbeiding eller etterbehandling), teoretisk bearbeidingstid osv. .

9. hvilke forberedelser bør gjøres før NC-programmering?
Etter å ha bestemt prosesseringsteknologien, må du vite før du programmerer:
en. Arbeidsstykket klemme metode;
b. Størrelsen på emneemnet – for å bestemme bearbeidingsområdet eller om det er nødvendig med flere klemmer;
c. Materialet til arbeidsstykket – for å velge hvilket verktøy som skal brukes til bearbeiding;
d. Hva er verktøyene på lager? Unngå å endre programmet fordi det ikke finnes et slikt verktøy under behandlingen. Hvis du må bruke dette verktøyet, kan du forberede det på forhånd.
10. Hva er prinsippene for innstilling av sikkerhetshøyden ved programmering?
Prinsippet om å sette den sikre høyden: generelt høyere enn den høyeste overflaten på øya. Eller sett programmeringsnullpunktet på høyeste overflate, som også kan unngå faren for knivkollisjon i størst grad.
11.Hvorfor må vi etterbehandle den etter at verktøybanen er redigert?
Fordi ulike maskinverktøy kan gjenkjenne ulike adressekoder og NC-programformater, er det nødvendig å velge riktig etterbehandlingsformat for maskinverktøyet som brukes for å sikre at det kompilerte programmet kan kjøre.
12. Hva er DNC-kommunikasjon?
Programoverføringsmetoden kan deles inn i CNC og DNC . CNC betyr at programmet overføres til maskinverktøyets minne via media (som diskett, båndleser, kommunikasjonslinje, osv.). Siden minnekapasiteten er begrenset av størrelsen, kan DNC-metoden brukes til behandling når programmet er stort. Siden maskinverktøyet leser programmet direkte fra kontrolldatamaskinen under DNC-behandling (det vil si at det gjøres under mating), påvirkes det ikke av minnekapasiteten. Begrenset av størrelse.

en. Kuttemengden har tre hovedelementer: kuttedybde, spindelhastighet og matehastighet. Det generelle prinsippet for valg av kuttemengde er: mindre kutting, rask mating (det vil si liten kuttedybde, rask matehastighet)
b. I henhold til materialklassifiseringen er knivene generelt delt inn i vanlige hårde hvite stålkniver (materialet er høyhastighetsstål), belagte kniver (som titaniumbelegg, etc.), legeringskniver (som wolframstål, bornitrid) kniver osv.).
Hvis du er i tvil om å velge den passende produsenten for CNC-maskinering av deler, ikke nøl med å kontakte DD Prototype-teamet for hjelp siden de som en profesjonell produsent i Kina med mer enn 15 års rik erfaring i CNC-maskinering av forskjellige deler, som er en ideell forretningspartner.


