


Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Hva du bør vite om maskinering av teflon
Polytetrafluoretylen ( PTFE ), en polymer bestående av karbon- og fluoratomer, er en teknisk termoplast, best kjent som DuPonts Teflon. Teflon er den mest temperaturbestandige av alle tekniske plaster, med mange fordeler som elastisitet, korrosjonsbestandighet, slitestyrke, kjemisk motstand, etc., noe som gjør den ideell for å lage deler som krever slagfasthet og holdbarhet. I tillegg har den en svært lav fuktighetsabsorpsjonshastighet sammenlignet med nylon og kan fortsatt fungere i våte miljøer, med bruksområder som spenner fra forbrukerprodukter til medisinsk utstyr, luftfartskomponenter og mer.
Hva er teflon?
Teflon er et hvitt fast stoff ved romtemperatur, og smeltepunktet er 327°C. Bindingen som består av karbon og fluor (en av de sterkeste bindingene tilgjengelig i organisk kjemi) med ikke-reaktiv karakter, og medisinske implantater laget av teflon vil ikke bli avvist av kroppen, og har en veldig lav friksjonskoeffisient, det er en av de ideelle materialene for å lage glidedeler som lagre. Selv om Teflon-overflaten er relativt myk, er det vanskelig å opprettholde presisjon, CNC-bearbeiding er fortsatt en av de beste måtene å lage Teflon-deler eller prototyper på. CNC maskineringskostnadsfaktoren til PTFE/Teflon er 1.2 sammenlignet med stål 12L14.

På et øyeblikk
prosesser | Leveringstid | Toleranse | Pris | Applikasjoner | karakterer | Farger |
CNC fresing CNC Turning | Så fort som 3 dager | Følgende tegning: så lavt som +/- 0.005 mm Ingen tegning: ISO 2768 medium | $$ | Anvendelser med høy stivhet og styrke som gir, foringer og inventar | 150, AF (13 % PTFE fylt), 30 % glass fylt | Hvit, svart, brun |
Mekaniske egenskaper til Teflon
– Tetthet: 2.15 g/cm3
– Overflatehardhet: SD63
– Strekkstyrke: 1,500 – 3,000 PSI (25 MPa)
– Bøyemodul: 72,000 0.70 PSI (XNUMX GPa)
– Vannabsorpsjon (24 timers bløtlegging): <0.01 %
– Friksjonskoeffisient (dynamisk): 0.10

Fordeler med teflon
Utmerket kjemisk resistens
Utmerket UV/værbestandighet
vanntett; hydrofobisk
Høy slagfasthet
God elektrisk isolator
Opprettholder mekaniske egenskaper mellom -260°C og 260°C
Non-stick, smurt, lav friksjonskoeffisient
Flammehemmende
Matsikkerhet
Lett å rengjøre
Begrensninger ved CNC-bearbeiding av Teflon
Har en høy ekspansjonskoeffisient
Kryp etter stress
Vanskeligheter med å kontrollere stramme toleranser
Dårlige mekaniske egenskaper
Dårlig dimensjonsstabilitet
Under bearbeiding vil det ha grader

Bruk av teflon
Medisinsk og kirurgisk utstyr: transplantasjoner av vev og organer, medisinske implantater, etc.
Konstruksjon og dekorasjon: det vanligste er maling.
Klesindustri: råvarer til klær.
Kjøretøy og biler: lette komponenter.
Luftfartsindustrien: belegg, kabelisolasjon, slanger for drivstoff, etc.
Matforedling: maskiner og utstyr for bakeri og mat.
Olje og gass: slanger og rørledninger, PTFE-korker, etc.
Strøm og elektronikk: isolatorbueskjerming, etc.
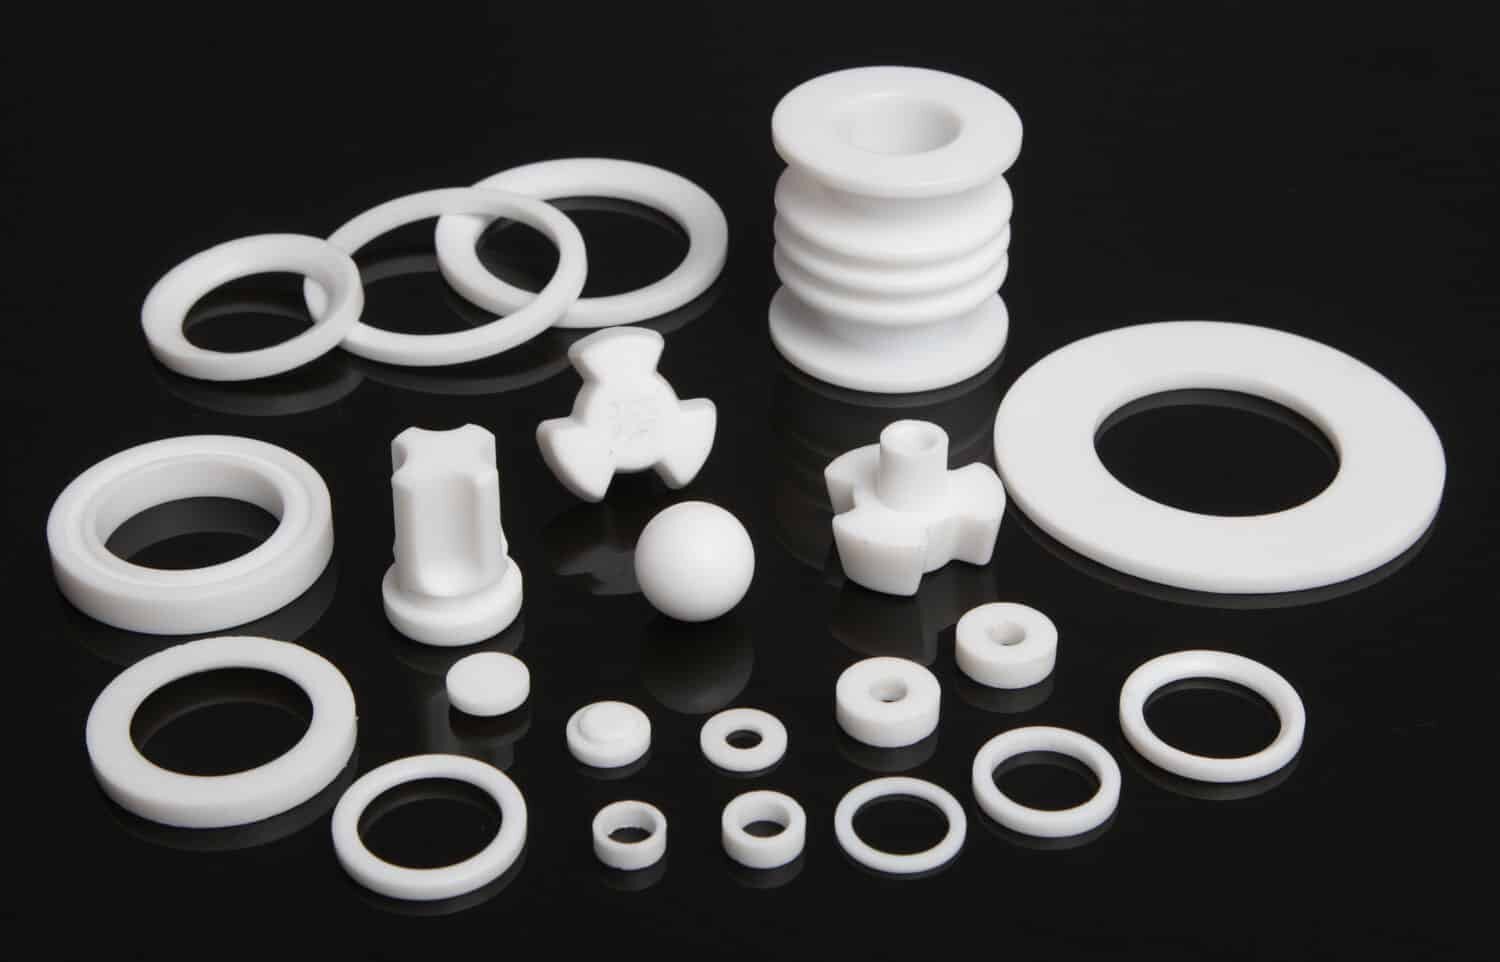
Maskinkomponenter og diverse utstyr: tetninger, pakninger, ventiler, beslag, pumpedeler, manifolder, halvlederutstyr, lagre, foringer, glidere, pakninger, mekaniske gir, etc.
Tips for CNC-bearbeiding av Teflon
Etter mye øvelse kan DDPROTOTYPE, en ledende prototypeprodusent i Kina, bruke CNC-maskinering med teflon for å oppnå en toleranse på 0.1 mm.
– På grunn av Teflons høye ekspansjonskoeffisient og spenningskrypegenskaper, er det vanskelig å holde stramme toleranser ved CNC-bearbeiding. Den beste overflatefinishen og stramme toleranser kan oppnås ved å bruke ikke-aromatiske vannløselige kjølevæsker under maskinering.
– Teflon anbefales ikke for ubalanserte, skålformede eller skiveformede komponenter eller deler.
– Den termiske ekspansjonen av Teflon er flere ganger av enkelte metaller, og varmeavgivelsen går langsommere. Det er nødvendig å unngå lokal overoppheting under behandlingen.
– Bruk et karbidverktøy med en jevn skarp kant for å forbedre overflatefinishen.
– Klem arbeidsstykket godt for å unngå nedbøyning.
– Holder flis flytende og forhindrer tilstopping.
– Etabler en avgradingsstrategi på forhånd
Teflon-overflaten er non-stick, det er best å beholde deloverflaten som maskinert, for en mer jevn overflateglathet kan sandblåsing brukes.


