


Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Alt du bør vite om vakuumstøping
Vakuumstøping er en av de viktigste prosessene for å produsere prototyper. Den har fordelene med lave kostnader og stabil produktkvalitet. Den er svært egnet for rask ingeniørtesting (rask testing av prosjekter), verifisering av designkonsept og fysisk visning (visning av produktets fysiske struktur). Før man utvikler seg fra et konsept eller en idé til moden masseproduksjon, må designere kontinuerlig oppdage problemer og forbedre produktplanleggingen. Mange industrielle plastdeler, som bildeler, roboter, medisinsk utstyr og 3C-produkter, bruker vanligvis sprøytestøpeprosessen. Millioner av enheter produseres, men kostnadene for formåpning er svært høye, og tiden det tar å utvikle formen er relativt lang (og design- og produksjonssyklusen til formen er lang). Det som gjør det vanskeligere for designere er at hvis det er en liten feil i planen, vil det føre til stort avfall (kostnaden for å modifisere formen er ganske høy). Du må vite at et sett med stålformer vanligvis koster 10 000 eller til og med titusenvis av dollar, og tidskostnaden kan ikke kompenseres. Derfor er det et viktig trinn å produsere små partier med plastdeler for å verifisere designet, for eksempel 20–500 deler. For tiden er vakuumstøping den foretrukne prosesseringsmetoden.

Hva er vakuumstøping?
Vakuumstøping, også kjent som silikonform, bruker den produserte silikonformen til å kopiere plastdeler. Det hellede polyuretanmaterialet avskummes, omrøres, forvarmes og støpes under vakuumforhold, og den sekundære herdestøpeprosessen utføres i en termostat ved 60°C-80°C i 2-3 timer. Replikaen laget av silikonkomposittform kan nå styrken og hardheten til ABS og andre materialer, og kan også utstyres med farger i henhold til kravene. Vakuumstøpeprosessen kan produsere små partier av plastdeler med komplekse strukturer, jevn veggtykkelse og visse funksjoner og utseende.

Produksjonsprosessen for vakuumstøping
Produksjonsprosessen for vakuumstøpingen er delt inn i tre trinn: lage hovedformprototypen, lage formen og helle delene.
Trinn 1: Prototyp masterformen
Du kan velge hvilket som helst materiale med stabile egenskaper for å lage hovedformprototypen. Den er vanligvis laget av plast eller metallmaterialer. Det eneste kravet er at dette materialet må være stabilt i en viss tidsperiode ved en høy temperatur på 40°C.
Det er verdt å merke seg at prototypen spiller en avgjørende rolle for kvaliteten på de kopierte delene. Hvis du ønsker å behandle høypresisjons-, høyglans- eller til og med høytransparente plastdeler, behandles hovedformprototypen best ved CNC-bearbeiding.
Det er også et ideelt valg å produsere hovedmodellprototypen etter SLA-prosess, men sammenlignet med hovedmodellprototypen behandlet av CNC, kan kostnadene for den siste delen være ganske forskjellige (nøyaktigheten vil være litt dårligere, og enhetsprisen vil være litt lavere); dette er når du velger vakuumstøpeprosessen for å produsere deler, vil tilbudene fra forskjellige produsenter være ganske forskjellige, til og med flere ganger forskjellige (en av grunnene til at tilbudene fra forskjellige produsenter er forskjellige).
Overflaten til hovedmodellprototypen kan også designes med spraytekstur eller matt effekt. Silikonformen vil nøyaktig gjengi detaljene og teksturene, og overflaten til den endelige kopien vil opprettholde en høy grad av konsistens med prototypen.
Trinn 2: Lag silikonformen
Helleformen er laget av flytende silikon, også kjent som RTV-form. Silikon er kjemisk stabil, selvutløsende og fleksibel, minimerer krymping og replikerer deldetaljer effektivt fra prototype til form. Rør silikagelen og herderen jevnt. Utseendet til formen silikagel er en flytende væske, komponent A er silikagel, og komponent B er herdemiddel. Eksempel: Ta 100 gram silikagel og tilsett 2 gram herdemiddel (Merk: Silikagelen og herderen må røres jevnt. Hvis de ikke røres jevnt, vil en del av formen herdes og en del ikke bli herdet. herdet, og silikonet vil herde ujevnt.Det vil påvirke levetiden til silikonformen og antall vendetider, og til og med føre til at formen kasseres.
Påfør tape på flate steder rundt prototypen for å danne en skilleflate etter påfølgende kutting av formen. Prototypen blir deretter hengt opp i en støpeboks, og limstifter plasseres på delene for å gi innløper og ventilasjonshull for ventilering under silikonstøpeprosessen. Hell silikagelen i boksen, og evakuer deretter luftboblene. Tiden bør ikke være for lang. Under normale omstendigheter bør det ikke overstige ti minutter for å forhindre at børsting eller helling er umulig etter at tverrbindingsreaksjoner oppstår.
Sett støpeboksen i ovnen for å herde, temperaturen er 40 ℃, tiden er 8-16 timer, denne tiden avhenger av volumet på formen.
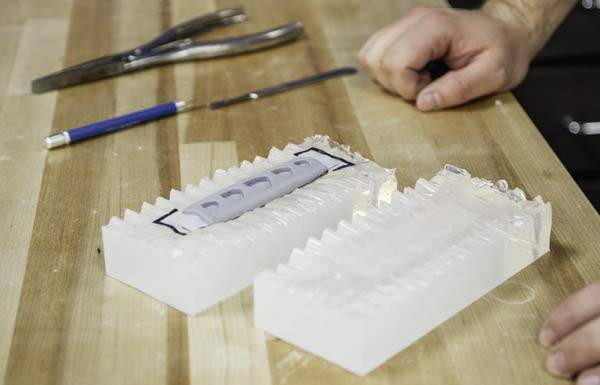
Etter at silikongummien er herdet, fjerner du boksen og limpinnen, skjærer langs skillelinjen og tar ut prototypen. På dette tidspunktet danner silikongummien et hulrom, som har nøyaktig samme form som prototypen; på denne måten kan silikonformen gjøres suksess.
Trinn 3: Vakuumstøping
Sett formen inn i ovnen for å stivne og forvarm til 60-70 ℃.
Velg et egnet slippmiddel og bruk det riktig før du lukker formen, noe som er svært viktig for å unngå klebe- og overflatedefekter.
Forbered polyuretanharpiksen i henhold til dine designkrav, bland tokomponentharpiksen i riktig forhold, rør deretter fullstendig og avgass under vakuum i 50-60 sekunder, og forvarm den til ca. 40°C før bruk.
Hell polyuretanharpiks i hulrommet i formen. Etter at hulrommet er fylt, sett formen inn i et vakuummiljø for å fjerne luften i hulrommet, og fyll hver posisjon av formen med flytende silikon for å sikre at formen på det støpte produktet er nøyaktig den samme som prototypen.
Fortsett å sette formen i ovnen for å herde igjen. Gjennomsnittlig herdetid: 1-3 timer for små stykker, 3-6 timer for store stykker.
Etter herding tar du den støpte delen ut av silikonformen, og du kan få en kopi av den originale delen.
Gjenta denne syklusen.
Materialvalg for vakuumstøping
Polyuretanharpikser er polymerer med et bredt spekter av egenskaper og bruksområder. Produsenter av vakuumstøpegods bruker polyuretanharpikser, inkludert Hei-Cast fra Japan og Axson fra Frankrike. Materialegenskapene ligner på tekniske plasttyper, som ABS, PMMA, PC, PP, PA osv. Støpeharpikstypene kan variere fra gjennomsiktige og gjennomskinnelige til fargede, myke gummi- eller hardplasttyper, og til og med slagfaste, høytemperaturbestandige (120 °C) eller brannsikre (UL94-V0) materialer. Vakuumstøpeprosessen kan brukes til sekundær sprøytestøping, og det kan også legges til innlegg.
Tekniske parametere for vakuumstøping
Tekniske beskrivelser | Toleransemerknad |
Nøyaktighet | På grunn av den termiske utvidelsen av væsken og de naturlige egenskapene til den fleksible formen, er den forventede krympingshastigheten +0.15%; standardtoleransen er ±0.15 mm/100 mm, og den høyeste nøyaktigheten kan nå ±0.05 mm. |
Maksimal størrelse | Vakuumhelleutstyr kan romme en maksimal størrelse på 2d.0M*1.2M*1.0M. |
Del Minimum veggtykkelse | For å sikre tilstrekkelig formfylling er en veggtykkelse på minst 0.75 mm nødvendig. For best resultat anbefaler vi en veggtykkelse på minst 1.5 mm. |
Typisk antall kopier | Opptil 25 kopier per form (avhengig av formkompleksitet og støpemateriale); bare 12 eller til og med 10 kopier kan lages for en form hvis delen krever høy kvalitet (f.eks. transparente eller komplekse strukturer). |
Typiske ledetider | Opptil 50 støpte prøver kan produseres innen 10 til 15 dager, avhengig av delstørrelse og volum |
Etterbehandlingsalternativer for vakuumoverstøping
Matt/frostet. Hovedprototypen er sandblåst matt, replikadelen har en glatt satengfinish, og gjennomsiktige og gjennomskinnelige deler med denne finishen vil se matte ut. En matt finish er nyttig for håndholdte og områder med mye berøring, da den reduserer synligheten av fingeravtrykk.
Halvblank. En overflate som har noe glans, men ikke er særlig reflekterende. Den halvblanke overflaten er mellom høyblank og matt, med en glatt overflate som er lett å rengjøre.
Høyglans. Lag en svært reflekterende overflate ved å polere masterprototypen før du lager formen. Har høyest mulig gjennomsiktighet for gjennomsiktige deler. Speilende kan brukes til kosmetiske modeller, linser og mer.
Polyuretan kan blandes med pigmenter for å oppnå en rekke farger. Svart, naturlig, klar og ulike tilpassede farger (Raoul eller Pantone farger nærmest ditt valg).


Fordeler med vakuumstøping
Rask leveringstid. Opptil 50 deler kan leveres på 7–15 dager eller mindre, avhengig av delspesifikasjon (størrelse, konstruksjon) og antall. Sammenlignet med sprøytestøping er produksjonstiden for vakuumstøping kortere. Tradisjonelle sprøytestøpeformer tar 4 til 8 uker å fullføre produksjonen. Silikonformen trenger bare 1–2 uker for å bli fullstendig ferdig, og alle komplekse deler kan fullføres på kort tid.
Lav kostnad. Silikon er billigere sammenlignet med sprøytestøping. Sprøytestøping er basert på stål- eller aluminiumsfremstilling. Kostnaden for en silikonform kan være mellom hundretusenvis, mens kostnaden for én sprøytestøping er mellom tusenvis og titusenvis.
Kan produsere store deler. Avhengig av hvilken type utstyr som brukes, kan vakuumstøping lage svært store deler som bilkapslinger, store robotkapslinger, medisinske CT-kapslinger osv.
Overflatefinishen er bedre enn sprøytestøping. Vakuumprosessen fjerner luftbobler og lar materialet feste seg fullstendig til hulrommet, slik at detaljer fanges opp.
Vakuumstøping kan realisere de nødvendige komplekse delene eller designene samtidig , mens CNC-prosessering må deles og produseres i henhold til størrelse og struktur mesteparten av tiden.
Ulike farger å velge mellom. Fargepigmenter kan tilsettes harpiksen for en rekke fargealternativer.
Repeterbarhet. Silikonformen kan brukes omtrent 20 ganger før den må byttes ut.
Påføring av vakuumstøping
Egnet for produksjon i små serier. Vakuumdobbeltstøping er ideell for små serier – når mengdene viser seg å være utilstrekkelige til å investere i sprøytestøper – og for førstegangsproduksjonsdeler, som kan fullføres uker før produksjonsformene er klare.
Vakuumstøpeprosessen er relativt billig , noe som gjør nødvendige designendringer enkle og økonomiske. I tillegg kan forskjellige materialer brukes til samme form, slik at design kan testes med flere materialer.
Markedstesting. Høykvalitets overflatebehandling gjør vakuumstøpte deler ideelle for forbrukertesting, brukerevaluering og konseptmodeller. Med samme designkonsept kan du, hvis du ikke vet hvilken farge som er best for produktet, lage en silikonform, lage 10–15 støpegods og male fargen og teksturen til designet ditt på hvert støpegods, slik at det kan brukes i designavdelingen. Selv interne diskusjoner på ledermøter gjør det mulig å raskt tilpasse endringer for videre testing eller markedslansering.
I august 2021 ønsket en sykkelprodusent i USA å produsere 50 baklyktdeksler med en vanlig diamantformet tekstur, og delene måtte være gjennomsiktige. Med tanke på budsjettkostnadene ble det anbefalt en vakuumstøpeprosess , og etterbehandlingen ble polert. Mellomteamet sjekker produktet av en profesjonell, og kunden overgår forventningene etter å ha mottatt prototypedelene. Konklusjon: De komplekse støpeformdelene kan nøyaktig gjenskape strukturen, detaljene og teksturen til prototypen, og gi samme overflatefinish som prototypen, noe som gir et lignende sprøytestøpingsresultat i produksjonen.


