


Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Boring og tapping
Har du noen ideer om hvordan du kan utforme boringen og tappingen på prototypen bedre? CNC-maskinist i DDPROTOTYPE har mye maskineringserfaring. Han bør sortere ut noen retningslinjer og svare på alle spørsmål om hvordan man legger gjengede hull til deler.
Hva er forskjellen mellom boring og tapping?
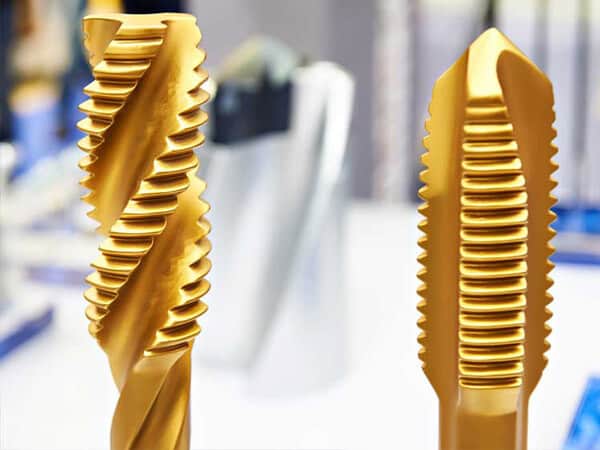
Boring og tapping er to forskjellige handlinger. Boring er bruken av en drill for å lage et glatt hull i materialet. Tapping er handlingen ved å produsere en gjenge på siden av et hull. Ulike typer kraner for å matche nesten alle tilgjengelige skruetyper, inkludert metriske og standardstørrelser. Velg tappinformasjon, inkludert gjengenummer, diameter, stigning og grov fingjenge. Tapguider er avgjørende for å lage rette og brukbare kraner. Når du banker på en maskin som en CNC-fresemaskin eller dreiebenk, blir kranen automatisk sentrert og rett. Vær oppmerksom på kranjusteringen når du utfører manuelt, fordi det menneskelige øyet ikke er så nøyaktig som den perfekte 90 graders tapguiden.

Bruk olje
Det skal tilsettes olje ved boring og tapping. Den forhindrer overoppheting, hjelper til med å fjerne spon fra biten, hjelper til med å kutte og forhindrer at biten klemmes.
Senterbor
For å lage et bor og tappehull først, må du bruke en senterbor. Dette gir et innrettingssenter for større bits fordi de fleste bits ikke er helt sentrert når de er installert i bitchucken. Dette sikrer at den større borekronen bores i riktig posisjon og ikke krysser delen.

Hakke hull
Enten du borer eller banker, hjelper hakking med å sikre at biten ikke overopphetes eller går i stykker. Pecking er en måte å bore inn i en del, og deretter gå tilbake for å fjerne spon og avkjøle delen. Den vanlige måten å gjøre dette på er å rotere håndtaket en hel omdreining og deretter en halv omdreining. Fjern så mye spon som mulig og tilsett olje på overflaten og bit/kran hver gang biten/kranen trekkes ut.
Power
Vær forsiktig så du ikke bruker for mye kraft nedover. Bruk rotasjonskraften og tappekemetoden for å forhindre at kranen går i stykker.
Tommelfingerregel
Når det gjelder forholdet mellom tappebit og stor diameter på gjengen, er det noen erfaringsregler med sterk prediksjonsevne for standard V-gjenger (ISO V-gjenger og UTS V-gjenger):
Den grove diameteren til en god borkrone er 85 % av den store diameteren (± 2 PP)
Tappboret av høy kvalitet bør være 90 % (± 2PP) av den store diameteren.

For metriske V-gjenger gir konseptet med hoved-negativ stigning (dvs. hoveddiameteren eller maksimumsdiameteren til den ønskede skruen i millimeter minus skruestigningen i millimeter per millimeter av skruen) en god tappbordiameter.
Den viktigste stigningsreduksjonsteknologien kan også brukes på tommebaserte gjenger, men du må først konvertere tråden per tomme (TPI)-forholdet til en desimalberegnet tone. For eksempel har en skrue med 1/20 i en stigning (20 gjenger per tomme) en stigning på 0.050 og en stigning på 1/13 i stigning (13 linjer per tomme) har en stigning på 0.077. Resultatene dine vil bare lande i nærheten av trykkstørrelsen (ikke direkte på en).

For disse to tommelfingerreglene (85 % / 90 % og store negative tonehøyder) er ikke nødvendigvis hullstørrelsen med yield den eneste muligheten, men det er et godt valg for generell bruk.
85 % og 90 % av reglene fungerer best i området 1 / 4-1 (6.4-25.4 mm) når størrelsen er viktigst i mange butikkgulv. Noen dimensjoner utenfor dette området har forskjellige forhold.
Hvordan legger jeg til tråder i 3D-delene mine?
Det korte svaret er at du ikke trenger det. I de fleste 3D CAD-applikasjoner er det å legge til en tråd en tidkrevende oppgave og krever ikke å legge til et 3D-trykk på delen. Hvis du vil legge til tråder i noen hull i en del, følger du disse trinnene
Sørg for at hullet samsvarer med pilotborstørrelsen som kreves av kranen.
Vennligst se hvilke gjengede hull og gjengetyper og stigninger i bestillingsinstruksjonene eller referansene.
Hvis du trenger å tilpasse tråddybden, legg til kommentarer.

Kan delene mine lages av tilpasset tråd?
Vanligvis, men det avhenger av diameteren. Gjengehull kan lages med tradisjonelle gjengetapper, som er verktøy for standard gjengestørrelser, eller med en gjengekutter, som er en liten skive for å skjære gjenger gjennom XYZ-bevegelsen til en CNC-kontroller . Diameteren på kutteren er begrenset til mer enn 1/2 tomme. Tilpassede linjer kan lages med en tangentkniv, men dette kan medføre ekstra kostnader.


