


Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Design for CNC-prototyping
DDPROTOTYPE har mange års erfaring med CNC-maskinering, har samlet et stort antall design for CNC-prototyping, og er svært villige til å dele med kunder, i håp om å kunne gi deg designhjelp. CNC-maskiner er en utmerket teknologi som kan gi ulike muligheter for presis CNC-prototyping og gjøre sluttproduktet like godt som det originale designet. Ved CNC-maskinering av en prototype må noen viktige hensyn tas i betraktning, inkludert den fullstendige geometrien.
Så langt er en slik veiledning mer en tommelfingerregel enn en faktisk avtale. Bransjestandarder er sjeldne, og teknologien er i stadig endring, og det er foreslått spennende nye innovasjoner som har nådd grensen for mulige og umulige ting. Imidlertid er det mange praksiser som har blitt virkelige regler å prøve å følge. Dette er noen begrensninger og hensyn knyttet til utformingen av CNC-bearbeidingsdeler.

grunn~~POS=TRUNC regler
Generelt er det best å designe prototyper med verktøy med større diameter for å bearbeide dem. Dette bidrar til å unngå bruk av spesialverktøy og sikrer raskere CNC-bearbeiding. Det er bedre å ikke designe et hulrom fire ganger bredden. Det er viktig å sikre at designfunksjonene stemmer overens med hovedretningene tillatt av maskinen. Dette innebærer antall akser til CNC-maskiner som trengs for maskinering.
Når du prøver å bearbeide tekst eller bokstaver, er det best å bruke gravert tekst i stedet for preget tekst. Relieffteksten vil etter hvert bruke et stort antall materialer som må fjernes i hele CNC-bearbeidingen. Selvfølgelig anbefales minimum 20 punkts sans serif font for å unngå unødvendig trøbbel med å gravere tekst.
Det er bedre å sende inn tekniske tegninger når du jobber med maskinisten vår, og det er bedre å markere toleransen i nøkkeldeler. Disse delene må ha et veldig spesifikt format, men kan i stor grad hjelpe deg med å fullføre utformingen av prototypene og vise den beste kvaliteten.


Maskintyper
Før vi vurderer prototypebearbeiding, bør vi ta hensyn til begrensningene og fordelene ved CNC-maskinverktøy. Alle typer CNC-maskinverktøy kan kontrollere noen prototypebearbeidingsformer og toleranser. Noen av de vanligste typene og deres fordeler er listet opp nedenfor.
CNC dreiebenk brukes vanligvis til prototypebearbeiding av komplisert sylinderform. På grunn av sin kraftige funksjon har dreiebenken vanligvis nøyaktig toleranse og kostnadseffektiv drift, så den brukes mest i behandlingen av disse sirkulære prototypene. Når en dreiebenk brukes, roterer materialet mens det forblir stasjonært i dreieverktøyet, så geometrien til prototypen avhenger av bevegelsen og matehastigheten til det stasjonære verktøyet samt hastighetskontrollen. Dreiebenken er designet for dreiing, så den har ingen største fordel. Nøyaktigheten til dreiebenken vil avta med tykkelsen på materialene som brukes.
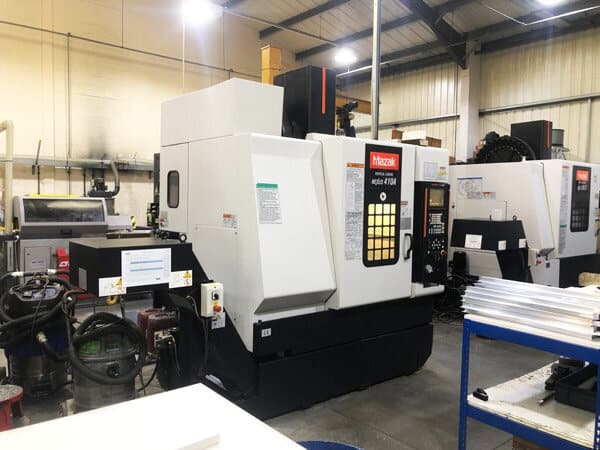
Det finnes mange typer CNC- fresemaskiner. Hovedforskjellen mellom dem og dreiebenker er at skjæreverktøyets bevegelse er motsatt av materialets. Den vertikale fresemaskinen har en spindelakse og et skjæreverktøy som er justert vinkelrett på maskinbunnen. Kutteren på den horisontale fresemaskinen er installert på den horisontale spindelen på arbeidsbenken. Vanligvis kan de brukes når en kutter er nødvendig for å fjerne en stor mengde materiale eller når nøyaktighetskravene er lave. Maskiner med flere aksler kan dra nytte av og kombinere fordelene med dreiebenker og fresemaskiner i ett oppsett.

Verktøybegrensning
En av de vanligste tommelfingerreglene ved maskinering er forholdet mellom verktøydiameter og hulromsdybde. Den anbefalte dybden av ethvert hulrom i designet er innenfor fire ganger bredden, fordi skjærelengden på endefresen er begrenset. Dette er vanligvis tre til fire ganger diameteren til verktøyet. Et lavere sideforhold vil resultere i økt vibrasjon, verktøyavbøyning og sponevakuering.
En annen vanlig begrensning som må huskes er geometrien til freseverktøyet. Et stort antall CNC-freseverktøy er sylindriske, og freselengden kan være begrenset. Denne formen har innvirkning på sluttfresingen. For eksempel har det indre hjørnet av en blokk alltid en radius. Dette gjelder selv når de er maskinert med svært små skjæreverktøy.

Spesialverktøy kan bidra til å løse noen av disse problemene, men de kan unngå dem så mye som mulig, avhengig av økonomiske fordeler og tid. Hvis lengden på verktøyet gir deg problemet med ikke å kunne nå dybden av hulrommet i arbeidsstykket, kan du bruke et spesialverktøy med lengre akse, men husk på ulempene. Lengre verktøy øker vibrasjonen og reduserer nøyaktigheten du kan oppnå. Utformingen av deler bør vanligvis være rettet mot å bruke verktøy med større diameter og kortere lengde, noe som er mest mulig for brukerne.
Innerkant
Når du designer den indre kanten av en prototype, er den mest anbefalte vertikale hjørneradiusen en tredjedel eller mer av hulrommets dybde. Når du bruker anbefalt hjørneradius, bruk et diameterverktøy som følger retningslinjene for anbefalt hulromsdybde. For å oppnå en overflatefinish av høyere kvalitet, er det bedre å gjøre hjørneradius litt høyere enn anbefalt mengde. Dette gjør at verktøyet kan kutte langs en sirkulær bane i stedet for en 90 graders vinkel. Men hvis du ønsker å bruke en 90 graders vinkel, anbefales det å bruke en T-bein underskjæring som beskrevet nedenfor, i stedet for å velge en redusert hjørneradius.

Tynnvegg
Tynne vegger kan være vanskelige fordi å redusere veggtykkelsen reduserer stivheten til materialet, øker vibrasjonen under bearbeiding og reduserer nøyaktigheten som kan oppnås. I tillegg, for plast og andre materialer som er utsatt for temperatur, er det best å overvåke mykning og restspenninger. Større minimum veggtykkelse kan redusere disse faktorene. De anbefalte minimumsverdiene varierer avhengig av materialet og verktøyet, men de generelle mekaniske retningslinjene er: 0.8 mm for metall og 1.5 mm for plast.

Hole
Når det er hull, er det best å holde boredybden lav med mindre det er absolutt nødvendig, og ikke gå inn i de flate bunnhullene, fordi disse hullene kan være svært vanskelige eller kreve spesialverktøy. Ved maskinering av hull med bor eller endefres trengs det rømmer og boreverktøy for å fullføre hullene med liten toleranse. For høypresisjonshull mindre enn 20 mm anbefales standarddiametre sterkt. Hull med ikke-standard diameter skal maskineres med endefreser. I dette tilfellet gjelder grensen for maksimal hulromsdybde. Bruk et spesielt bor (minimum diameter 3 mm) for å bearbeide ethvert hull dypere enn den typiske anbefalte verdien for verktøyet.

For utvidede hull kan deler bores fra begge sider, men det er viktig å være klar over at stedet der de to hullene møtes ikke stemmer overens. For å løse dette mismatchproblemet kan brukere bruke jig.
For kantboring er det viktig å sikre at hele diameteren til borkronen er inneholdt i delen. Hvis dette ikke er tilfelle, kan borkronen gå i stykker, overflatefinishen kan forringes, og de skarpe kantene som dannes i hjørnene kan foldes. Hvis det er absolutt nødvendig, bor delen først, og fres deretter av materialet for å etterlate et lokalt hull.
Fas og filet
En avfasing er et skråsnitt der to flater møtes med skarpe kanter. Dette bidrar til å forenkle monteringen av bolten i hullet og reduserer risikoen for skade ved håndtering av skarpe gjenstander. Avgrading kan oppnå lignende formål, men kanten på delen skal være skadet. I mange tilfeller reduserer dette størrelsen, så avfasing av materialet er bedre for en bestemt størrelse. I tillegg skal kantene på avfasningene holdes på 45° med mindre bruk av en annen vinkel er nødvendig.

Fileter må filetere de indre eller ytre hjørnene av delen. Det er bedre å gjøre en hvilken som helst radius på delen større enn verktøyradiusen, for å gjøre bearbeidingsprosessen enklere. På den annen side bør de indre filetene være så store som mulig for å tillate bruk av verktøy med stor diameter, og dermed redusere behandlingstiden. Generelt bør radiusen til den indre fileten være større enn 1/3 av hulrommets dybde for å unngå skade på verktøyet.


