
Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Design for CNC-bearbeiding
I denne artikkelen vil du lære all kunnskapen som trengs for å optimalisere design for CNC-bearbeidingsdeler: fra regler for bearbeidbarhetsdesign til kostnadsreduksjonsteknikker, fra retningslinjer for materialvalg til forslag til overflatebehandling. Først av alt er det noen begrensninger i CNC-maskinering. La oss først forstå de faktorene som begrenser CNC-maskinering. Begrensningen av CNC-maskinering er det naturlige resultatet av skjæreprosessen, som hovedsakelig manifesteres i følgende aspekter:
1. Verktøygeometri
De fleste CNC-maskinverktøy har egenskapene til sylindrisk form med flate eller sfæriske ender, noe som begrenser geometrien til deler som kan produseres. For eksempel, uansett hvor lite et skjæreverktøy som brukes, vil den indre vertikale vinkelen til en CNC-del alltid ha en radius som ikke kan endres, fordi funksjonene til verktøyet er begrenset og toleransen kan bare reduseres så liten som mulig.

2. Skjult geometri
I prosessen med CNC-fresing, hvor skjæreverktøyene ikke kan nå, er det ingen måte å CNC-bearbeide. For eksempel, i noen svært komplekse prototypedeler er det noe geometri skjult i det indre hulrommet. Det er ingen måte for skjæreverktøyet å nå posisjonen, og det er ingen måte å behandle, noe som krever hjelp av andre hjelpeverktøy. Dette er ikke bare CNC-skjæring kan oppnå, kan øke noen kostnader.
3 arbeidsstykkesstivhet
På grunn av skjærekraften og den høye temperaturen som produseres under behandlingen, kan arbeidsstykket deformeres eller vibrere. For eksempel begrenser dette minimumsveggtykkelsen en CNC-del kan ha og det maksimale sideforholdet til en høy funksjon.
Generelt, CNC-fresing maksimal delstørrelse: 400 x 250 x 150 mm
CNC-dreiing: Φ 500 mm x 1000 mm
Det superstore CNC-maskinverktøyet kan produsere deler med en maksimal størrelse på 2000 x 800 x 1000 mm (78 "x 32" x 40").
Det 5-aksede CNC-maskinsystemet er vanligvis lite i volum.

4 stivhet av skjæreverktøy
Tilsvarende vil skjæreverktøyet bøye seg eller vibrere under bearbeidingsprosessen, og temperaturen er også veldig høy. Dette vil føre til toleranse og til og med skade på verktøyet. Når lengdediameterforholdet til skjæreverktøyet øker, vil effekten være mer betydelig, noe som er grunnen til at dype hulrom ikke enkelt kan CNC-bearbeides.

5 arbeidsområder
Geometrien til delen bestemmer hvordan den er festet på CNC-maskinverktøyet og antall innstillinger som kreves. Dette påvirker kostnadene, men det påvirker også nøyaktigheten til delen. Manuell reposisjonering introduserer for eksempel en liten, men ikke ubetydelig posisjonsfeil. Generelt, etter at 5-akset CNC-bearbeiding er innstilt én gang, trenger ikke arbeidsstykket å flyttes manuelt. Dette er hovedfordelen med 5-akset CNC-bearbeiding fremfor 3-akset CNC-bearbeiding.
Designregler for CNC-maskinering
For å kunne utnytte CNC maskineringsfunksjonen fullt ut, må designere følge noen regler for "produksjonsdesign". Dette kan imidlertid være utfordrende fordi det ikke er noen spesifikke industristandarder. I denne artikkelen tar vi i bruk den beste designpraksisen for CNC-maskinering og kompilerer den omfattende veiledningen. Vi ber bransjeeksperter og CNC-behandlingstjenesteleverandører om å gi tilbakemelding for å kompilere et stort antall oppdatert informasjon.
1 hulromsdybde: anbefalt 4 * fres diameter
Skjæredybden til en fres er begrenset (vanligvis 3-4 ganger diameteren). Når forholdet mellom dybden og bredden på fresingen er stor, vil verktøyet bli deformert, sponfjerning er vanskelig og vibrasjoner vil bli tydelige. Når dybden av hulrommet er begrenset til 4 ganger bredden, vil gode resultater oppnås. Når større dybde er nødvendig, må spesialverktøy vurderes. Generelt regnes et hulrom med en dybde større enn 6 ganger diameteren til freseren som fresing med dyp hulrom. Fresing av dype hulrom krever bruk av spesielle kuttere, som kan brukes til å behandle hulrom med et forhold mellom dybde og fresediameter på 30:1.

2. Vertikal hjørneradius på indre kant: anbefalt dybde på hulrommet x (eller større)
Den vertikale hjørneradiusen til den indre kanten er ⅓ x hulromsdybden (eller større), noe som sikrer at et passende diameterverktøy brukes og er i samsvar med de anbefalte retningslinjene for hulromsdybde. Ved å øke hjørneradiusen litt over anbefalt verdi (for eksempel med 1 mm) kan verktøyet skjære langs en sirkulær bane i stedet for et 90 o hjørne. Dette er en prioritet da dette resulterer i en overflatefinish av høyere kvalitet. Hvis du trenger en skarp 90 graders innvendig vinkel, bør du vurdere å legge til et t-snitt i stedet for å redusere hjørneradiusen.
Etasjeradius:
Anbefalt: 0.5 mm, 1 mm eller ingen radius
Den nedre skjærekanten på fresen er jevn eller svakt rund. Enhver annen gulvradius kan bearbeides med kuleverktøyet. Det er en god designpraksis å bruke den anbefalte verdien, som er maskinistenes førstevalg.

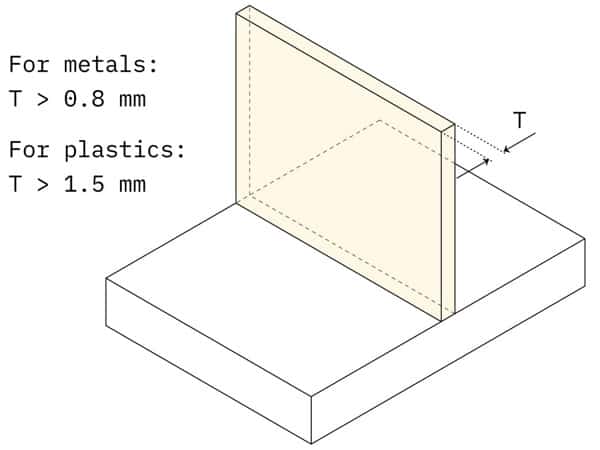
3 minimum veggtykkelse:
Anbefaling: 0.8 mm (metall), 1.5 mm (plast)
Gjennomførbart: 0.5 mm (metall), 1.0 mm (plast)
Redusering av veggtykkelsen vil redusere stivheten til materialet, og dermed øke vibrasjonen i bearbeidingsprosessen og redusere den oppnåelige nøyaktigheten.
Plast er utsatt for vridning (på grunn av restspenning) og mykgjøring (på grunn av temperaturøkning), så en større minimumsveggtykkelse anbefales.
4 hulls diameter:
Anbefalt: standard bitstørrelse
Gjennomførbart: enhver diameter større enn 1 mm. Boret eller fresen kan behandle hull. Størrelsen på biten er standardisert (metrisk og imperial). Reamers og boreverktøy brukes til å fullføre hull med strenge toleranser. Standard diameter anbefales for høypresisjonshull mindre enn 20 mm.
Maksimal dybde:
Anbefalt: 4 x nominell diameter
Typisk: 10 x nominell diameter
Gjennomførbart: 40 x nominell diameter
Hull med ikke-standard diameter må maskineres med endefreser. I dette tilfellet vil grensen for maksimal hulromsdybde bli brukt, og den anbefalte maksimale dybdeverdien bør brukes. Bruk et spesielt bor (minimum diameter 3 mm) for å bearbeide hull dypere enn vanlig. Blindhullet bearbeides med en bit med konisk gulv (135 vinkel), og verktøyet for bearbeiding av hull og endefres vil være flatt. Ved CNC-bearbeiding er det ingen spesiell preferanse mellom gjennomgående hull eller blinde hull.

5 tråds størrelse:
Minimum: M2
Anbefalt: M6 eller større
Den innvendige gjengen kuttes med en kran, og den utvendige gjengen kuttes med en dyse. Kraner og dyser kan brukes til å kutte gjenger til m2.
CNC-gjengeverktøy er vanlige og populære blant maskinister fordi de begrenser risikoen for at en kran går i stykker. CNC-gjengeverktøy kan brukes til å kutte gjenger til M6.
Gjengelengde:
Minimum: 1.5 x nominell diameter
Anbefalt: 3 x nominell diameter
Mesteparten av belastningen på gjengen bæres av noen få første tenner (maks. 1.5 x nominell diameter). Derfor er gjenger større enn 3 x nominell diameter ikke nødvendig.
For gjenger i blinde hull kuttet med en kran (dvs. alle gjenger mindre enn M6), legg til en ugjenget lengde lik 1.5 x nominell diameter til bunnen av hullet.
Når CNC-gjengeverktøy (dvs. gjenger større enn M6) kan brukes, kan gjengebehandling utføres i hele lengden av hullet.
Minste 6 blenderåpning:
Anbefaling: 2.5 mm (0.1 tommer)
Gjennomførbart: 0.05 mm (0.005 tommer)
De fleste maskineringsverksteder vil være i stand til å maskinere hulrom og hull nøyaktig med verktøy mindre enn 2.5 mm (0.1 tommer) i diameter. Enhver verdi under denne grensen regnes som mikrobearbeiding. Maskinering av slike funksjoner krever spesialverktøy (mikrobor) og ekspertise (den fysiske karakteren av skjæreprosessen varierer innenfor dette området), så det anbefales å unngå å bruke dem med mindre det er absolutt nødvendig.

7 toleranse
Standard: ± 0.125 mm (0.005 tommer)
Typisk verdi: ± 0.025 mm (0.001 tommer)
Gjennomførbart: ± 0.0125 mm (0.0005 tommer)
Toleranser definerer grensene for akseptable dimensjoner. Toleransene som kan oppnås avhenger av basisdimensjonene og delens geometri. Verdiene ovenfor er rimelige kriterier.
Hvis ingen toleranse er spesifisert, vil standard ± 0.125 mm (0.005 in) toleranse bli brukt i de fleste maskineringsverksteder.

Maskinoppsett og delorientering
Som nevnt tidligere, er skjæreverktøy en av hoveddesignbegrensningene ved CNC-maskinering. For å nå alle overflater av prototypen, må arbeidsstykket roteres flere ganger.
For eksempel må delen i figuren over roteres tre ganger totalt: to ganger for å bearbeide hull i to hovedretninger, og en tredje gang for å gå inn på baksiden av delen.
Hver gang arbeidsstykket roteres, må maskinen kalibreres på nytt og et nytt koordinatsystem må defineres.
Det er viktig å vurdere maskininnstillinger i design av to grunner:
Det totale antallet maskininnstillinger påvirker kostnadene. Rotering og omjustering av deler krever manuell betjening og øker den totale behandlingstiden. Dette er generelt akseptabelt hvis delen må roteres opptil 3-4 ganger, men alt utover denne grensen er overflødig. For å oppnå maksimal relativ posisjonsnøyaktighet, må to funksjoner maskineres i samme innstilling. Dette er fordi det nye dimensjoneringstrinnet introduserer en liten feil (som ikke kan ignoreres).
5-akset CNC-bearbeiding
Når du bruker 5-akset CNC-bearbeiding, kan det eliminere behovet for en rekke maskininnstillinger. Flerakset CNC-bearbeiding kan produsere deler med kompleks geometri, fordi de gir to ekstra roterende aksler.
5-akset CNC-bearbeiding holder kutteren tangent til skjæreoverflaten hele tiden. Mer kompleks og effektiv verktøybane kan følges, slik at deler har bedre overflatefinish og kortere behandlingstid. Selvfølgelig har femakset CNC sine begrensninger. Grunnleggende verktøygeometri og begrensninger for verktøytilgang gjelder fortsatt (for eksempel kan deler med intern geometri ikke bearbeides). Dessuten er kostnadene ved å bruke et slikt system høye.

Design underskjæring
Underskjæringer er funksjoner som ikke kan bearbeides med standard skjæreverktøy fordi noen overflater ikke kan nås direkte ovenfra. Det er to hovedtyper av underskjæring: T-spor og svalehalespor. Underskjæring kan være enkelt- eller dobbeltsidig og maskinert med spesialverktøy. T-sporskjæreverktøyet er hovedsakelig laget av et horisontalt skjæreblad installert på en vertikal akse. Bredden på underskjæringen kan variere fra 3 mm til 40 mm. Standarddimensjoner anbefales for bredden (dvs. i millimeter-intervaller eller tommer).
For svalehaleskjæreverktøy er vinkelen dimensjonen som definerer funksjonen. 45 graders og 60 graders svalehaleverktøyene regnes som standardverktøy. Verktøy med vinkler på 5 o, 10 o og opptil 120 o (i trinn på 10 o) kan også brukes, men de brukes sjelden. Når du designer deler med underskjæring på innerveggen, sørg for å legge til nok klaring for verktøyet. En god tommelfingerregel er å øke avstanden mellom den bearbeidede veggen og enhver annen vegg med minst fire ganger underskjæringsdybden. For standardverktøy er det typiske forholdet mellom kuttediameteren og skaftdiameteren 2:1, noe som begrenser skjæredybde. Når det er behov for ikke-standard underskjæring, lager maskinfabrikken vanligvis sine egne skreddersydde underskjæringsverktøy. Dette kan øke leveringstiden og -kostnadene og bør unngås så mye som mulig.
Utkast til tekniske tegninger
Selv om tekniske tegninger (trinn- eller IGES -dokumenter er tilstrekkelige) ikke alltid er nødvendige for å legge inn en bestilling, anbefales det at du også sender inn tegninger, da dette vil forbedre kommunikasjonen mellom designeren og CNC-maskinoperatøren. Merk at enkelte designkriterier ikke kan inkluderes i trinn- eller IGES-filer. Hvis modellen din inneholder ett eller flere av følgende, må du levere 2D-tekniske tegninger:
Skruehull eller skaft.
Dimensjon med toleranse.
Spesifikke krav til overflatefinish.
Forholdsregler for operatører av CNC-maskinverktøy.

Erfaringsregel
Design deler som kan bearbeides med verktøyet med den største diameteren.
Legg til en stor filet (minst 1x hulromsdybde) til alle innvendige vertikale hjørner.
Begrens dybden av hulrommet til fire ganger bredden.
Hold hovedtrekkene i designet i samsvar med en av de seks hovedretningene. Hvis det ikke er mulig, kan 5-akset CNC-bearbeiding velges.
Når designet ditt inkluderer tråd, toleranse, overflatefinish spesifikasjoner eller andre kommentarer til maskinoperatøren, vennligst send inn den tekniske tegningen på tegningen.


