


Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


Den komplette guiden for CNC-bearbeiding av akryl
Akryl har fordelene med lav vekt, billig pris og enkel støping. Støpemetodene inkluderer CNC-maskinering, støping, sprøytestøping, termoforming, etc. Sprøytestøping kan spesielt masseproduseres, med en enkel prosess og lave kostnader. Derfor er det mye brukt i instrumentdeler, billamper, optiske linser, gjennomsiktige rør, etc. Hvis du ønsker å lage prototyper av akryl, er CNC-maskinering av akryl et uunngåelig tema. Siden akryl har blitt brukt innen CNC-maskinering i mange år, vil denne artikkelen detaljere forholdsreglene for CNC-maskinering av akryl, som vil ta omtrent 3 minutter å lese.
Utmerkede egenskaper til akryl
Akryl har utmerkede egenskaper, som er en mye brukt plast, og er termoformet, har god bearbeidbarhet, så for å lage akrylprototypedeler er CNC-bearbeiding en vanlig løsning.

Som vi alle vet, er styrken til akryl 5 ganger den til glass, og den har kraftigere støtsikker og anti-dråpeegenskaper, og dens tetthet er bare halvparten av glassets. Dessuten er det ikke så skjørt som glass, og hvis det knuses, danner det ikke skarpe skår som glass.
Akryl har en gjennomsiktighet på 92 %, som er klarere enn vindusglass som har en gjennomsiktighet på 83-90 %, og lyset er mykt; gjennomsiktigheten til PC er 90 %. Selvfølgelig er forskjellene mellom de tre typene materialer små, men de eksisterer.

Akrylplate har utmerket værbestandighet, høy overflatehardhet og glans, god ytelse ved høy temperatur. For eksempel vil ikke akryl endre egenskapene når de utsettes for ultrafiolette stråler i lang tid, PC vil bli gul, og annen plast vil bli veldig skjør og sprø; og overflaten er ikke lett å knekke under CNC-bearbeiding.

Slitestyrken til akryl er nær den til aluminiumsmateriale, med god stabilitet og motstand mot ulike kjemikalier, noe som gjør den meget slitesterk.
Akryl har også god trykkbarhet og spraybarhet. Med riktig trykk- og sprøyteprosess kan det gi akrylprodukter en ideell overflatedekorasjonseffekt. Dette gjør at den har et bredt spekter av bruksområder, som billys, LED-lys, butikkannonseringsbannere osv. Disse bruksområdene krever høy presisjon og utmerket overflatefinish.

Velg passende akrylråmateriale og størrelse for CNC-bearbeiding
Generelt produseres akrylemner på to metoder: ekstrudering og støping. Ekstrusjonsprosessen brukes til å lage plater, mens støpeprosessen er egnet for å lage plater og andre typer emner. Vanligvis er tykkelsen på akryl mellom 1.5 og 25 mm. Ekstrudert akryl har mer gjenværende spenning og er derfor mer utsatt for brudd og er mer sprø. Sammenlignet med ekstrudert akryl er støpt akryl mer kjemikaliebestandig og har ingen grader på de kuttede kantene, noe som betyr jevnere kanter. Støpt akryl er tilgjengelig i en rekke farger, så støpt akryl er mer egnet for CNC-bearbeiding.

Før CNC-maskinering var akryl et emne i ett stykke, krystallklart og veldig hardt. Deretter er det første trinnet å bruke laserskjæremaskinen til å kutte materialet i henhold til 3D-tegningen (foretrekker STEP, IGS eller X_T-format.) eller størrelsen kunden krever, og bruke den fleksible laserstrålen til å kutte det harde Akryl uten kontakt, slik at billetten ikke blir knust, presisjonen kan nå millimeternivået, og snittet er glatt.
Velg riktig armatur for CNC-bearbeiding av akryl
Akryl, til tross for at den er tøff, er fortsatt plastisk, og man må passe på å klemme lange deler eller store ark langs hele området ved CNC-bearbeiding. Mindre deler kan klemmes med enkle klemmer og skrustikker. Vanligvis vil lengre arbeidsstykker limes eller teipes til bordet, men DDPROTOTYPE bruker ofte CNC for å behandle akrylplater, og kjøpte et vakuumbord i 2019, slik at det perfekt kan klemme og frigjøre akrylarbeidsstykker, noe som er et viktig grunnlag for å sikre nøyaktigheten av de produserte akryldelene.

Detaljer om CNC-maskinert akryl
Matehastighet. I likhet med CNC-maskinerte PC-deler brukes vanligvis en stabil matehastighet, og turtallet er 15 000–18 000 o/min. Dette gjøres for å forhindre at fresen holder seg i samme posisjon for mye, noe som genererer varme på grunn av friksjonen som genereres under skjæreprosessen og påvirker toleransene. Hvis matehastigheten er for lav, vil sponene begynne å sveise på delen igjen, noe som vil ødelegge overflatefinishen til akrylen, noe som også påvirker nøyaktigheten.

Velg riktig verktøy. Maskinering av akryl med CNC krever spesielle skjæreverktøy og riller for å sikre optimal sponfjerning og dermed optimal presisjon. I tillegg, når du borer i akryl, bør borets toppvinkel være 60 grader i stedet for 120 grader for standardbor, noe som er for bedre sponfjerning.
Kjølevæske. Smeltepunktet for akryl er 130–140 °C (265–285 °F), som er mye lavere enn smeltepunktet for glass, så ved CNC-maskinering må temperaturen holdes på et minimum. Det er derfor mange akrylplater avkjøles før bearbeiding. I miljøer med lavere temperaturer er det mer praktisk å fjerne spon. Standard kjølevæske kan også brukes, men ekstra forsiktighet er nødvendig. Hvis kjølevæsken er olje, må du sørge for at den ikke reagerer kjemisk med PMMA.

Etterbehandlingstjenester
Polert. Etter at den nødvendige presisjonen og formen er oppnådd, må akrylen fortsatt poleres for å gjenopprette den krystallklare klarheten til selve akrylen. Vanligvis gjøres dette ved å bruke et poleringsverktøy med mindre korn i rekkefølge og deretter et linhåndkle med poleringspasta. I tillegg kan diamantpolering og ildpolering også brukes. Rekkefølgen er vanligvis som følger: diamantpolering, og deretter ildpolering for å fjerne grader i hjørnene, noe som gjør akryldelene mer avrundede og glatte; til slutt brukes stoffskiven til polering, og etter at poleringspastaen er påført stoffskiven, kan den poleres opptil mer enn 95 % gjennomsiktighet.

Liming. Liming er en svært viktig prosess i CNC-bearbeiding av akryl, som ferdigstilles for hånd. For tiden er erfaringen til fagarbeidere innen varmbøying spesielt viktig. Limingsprosessen for akrylprodukter må kontrolleres strengt. Ikke bare skal akrylproduktet limes i henhold til designposisjonen på akrylprodukttegningen, men det skal heller ikke være klebing og blemmer, utilstrekkelig liming osv. Kvaliteten på akryldeler som har gjennomgått en slik streng kvalitetskontroll, vil være garantert.

Montering: Montering er å kombinere de bearbeidede akryldelene i forskjellige former, og deretter presentere et komplett akrylferdig produkt.
Fordeler med DDPROTOTYPE
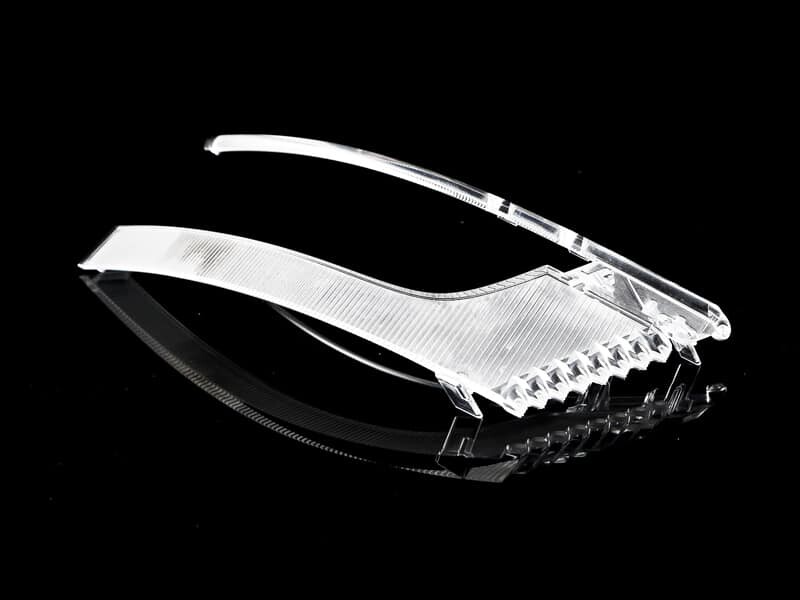
DDPROTOTYPE som en profesjonell produsent av prototypebehandling og produksjon av små partier, er vi stolte av å produsere klar akryloptikk i plastforedlingsindustrien ved å bruke 3-akse, 4-akse, 5-akse CNC-maskiner fra Japan og USA. For å fortsette vår streben etter mer presis produksjon, bruker vi den nyeste diamantbearbeidingsteknologien. Denne teknikken, kalt SPDM eller SPDT, kan matches med egenskapene til 5-akset mikrofresing for å produsere en rekke linse- og lyslederdeler med enestående optisk kvalitet. Vi vil fortsette å forbedre CNC maskineringstjenester, og oppgradere maskineringsutstyr og skjæreverktøy, med sikte på å behandle tilpassede deler av ulike komplekse former for kunder. Hvis du har spørsmål om CNC-bearbeiding av akryl, kan du gjerne kontakte DDPROTOTYPE for å verifisere designet og komme med mulige forslag gratis.


