


Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


CNC-bearbeiding av titan
Mer enn 15 års erfaring med CNC-bearbeiding av titan og prototyping, høy presisjon, kraftig kvalitetsinspeksjonssystem, raskere prosjekttilbakemelding og levering til deg. Titan har blitt neglisjert i lang tid på grunn av dets egenskaper. Men på 20-tallet, med utviklingen av metallurgi og CNC-produksjonsteknologi, har folk et nytt syn på dette materialet. For tiden er titan foretrukket av medisinsk utstyr for dets utmerkede vekt / styrke-forhold (3 ganger høyere enn stål), korrosjonsbestandighet, menneskelig vevskompatibilitet og utmerket ytelse ved høy temperatur. Innen romfart er titandeler spesielt populære på grunn av deres lette vekt og sterke styrke. Imidlertid er det mange vanskeligheter med CNC-bearbeiding av titan.
titanlegering
For å forbedre egenskapene, legger titan ofte til mange andre metallelementer for å lage legeringen. Den allotrope transformasjonen av titan skjer ved temperaturer over 800 ℃. Elementene som reduserer brukstemperaturen til titan kalles β-stabilisatorer, mens elementene som forbedrer tilgjengeligheten av titan kalles α-stabilisatorer. I henhold til innholdet av stabilisator er titanlegering delt inn i 4 grupper.

1. Ulegert titan. Det er i utgangspunktet rent titan. Ulegert titan har den beste korrosjonsmotstanden, men styrken er lav.
2. Alfa titanlegering. Alfa-legering har bedre krypemotstand, så den kan brukes i høytemperaturytelse.
3. α – β titanlegering. På grunn av sine utmerkede egenskaper er titanlegering den mest brukte. α-stabilisatorer øker varmebestandigheten til materialet og β-stabilisatorer øker legeringens styrke. Den vanligste α – β-legeringen Ti-6Al-4V står for nesten 50 % av det totale titanlegeringsmarkedet.
4. Beta titanlegering. Denne titanlegeringen er hardere enn hans, men de er også tettere.
Syv grunner til at titan er vanskelig å maskinere
Titan kan opprettholde høy styrke selv ved høy temperatur. Selv med høyhastighetsskjæring forblir dens plastiske deformasjonsmotstand uendret. Dette krever mye mer skjærekraft enn noe stål.
Når spon til slutt dannes, er de veldig tynne, og kontaktområdet mellom spon og verktøy er tre ganger mindre enn stål. Derfor må tuppen av verktøyet bære mer skjærekraft.
Titanlegering har høy friksjonskoeffisient for å kutte verktøymateriale. Dette øker skjæretemperaturen og kraften, og krever høyere skjæreverktøy.
Ved en temperatur på mer enn 500 ℃ reagerer titan med de fleste verktøymaterialer. Hvis varmen samler seg for mye, vil titan selvantenne ved skjæring, så kjølevæsken må brukes ved skjæring av titanlegering.

På grunn av den lille kontaktflaten og tynne spon, strømmer all varmen i skjæreprosessen til verktøyet, noe som reduserer verktøyets levetid betraktelig. Kun høytrykkskjølevæske kan holde tritt med varmen og nøytralisere hverandre.
Elastisiteten til titanlegering er svært lav. Dette forårsaker ytterligere vibrasjoner, skravling av verktøy og avbøyning.
Ved lav skjærehastighet vil materialet feste seg til skjærekanten, noe som er svært negativt for overflatefinishen.
Velg riktig skjæreverktøy
Produksjonsingeniører over hele verden har lagt frem mange strategier for å forbedre prosesseringshastigheten for titan. Det første trinnet i vellykket CNC-titanbearbeiding er å velge CNC-skjæreverktøy. Gjennom årene har mange hardmetaller vist seg å være gode til å kutte titan. For bedre CNC-bearbeiding av titandeler, må skjæreverktøy ha mange egenskaper.

Verktøy må være harde under høy temperatur.
Verktøy må ha høyere motstand mot risting.
Verktøyet må ha anti tretthetsytelse.
Verktøyet må ikke reagere med høytemperatur titan.
Verktøy må ha høy styrke.
Verktøyet må ha god varmeledningsevne.
Det mest passende utvalget av verktøymaterialer med alle de ovennevnte egenskapene er WC / Co-legering. En annen mulig løsning er høyhastighetsstål fordi de er svært motstandsdyktige mot sprekker. Diamantverktøy viser også god slitestyrke mot titan.
CNC-bearbeiding av titanteknologi
Titanium maskineringsstrategi
En annen mulig måte å forbedre titanmaskinytelsen på er å bruke en spesiell titanbehandlingsstrategi. Vår titanbearbeidingstjeneste har vært svært dyktig i å velge de riktige skjæreparametrene for å minimere titanbehandlingstiden. Men i tillegg til parameteroptimalisering er det noen ukonvensjonelle bearbeidingsstrategier som kan forbedre skjærehastigheten til titan betraktelig.

Ledge verktøy
Disse verktøyene ble utviklet av General Electric. De utstikkende tappene på verktøyene de bruker er tynne. I stedet for hele verktøyet er det bare denne tynnveggede rammen som kan kutte titan. Siden chipen også er veldig tynn, så er det ingen forskjell, men slitasjen på veggrammen er langsommere og lettere å slipe. Sideslitasjen på veggrammen er veldig rask, og da er slitasjeprosessen på resten av veggrammen konstant, mens sideslitasjen er langsom.
Roterende kniv
Det roterende bladet brukes til å dreie titanlegering. På grunn av mangel på nøyaktighet i maskinverktøydesign, var det umulig å oppnå dette før. Nivået på produksjonsteknologi gjør imidlertid bruken deres mulig. Hovedprinsippet er at kutterbladet er rundt og roterer rundt fiksturen når kutteren kutter emnet. På denne måten vil varmeoverføringen gå raskere og verktøyet varmes ikke for mye. Derfor kan skjærehastigheten økes.

Ultralyd assistert metallfjerning
Faktisk vil det å legge til ultralydvibrasjon på skjæreverktøyet gjøre spondannelsen enklere. Elastisiteten til titanspon er svært dårlig. Når skjærekanten begynner å skjære i materialet, vil deformasjonsherdingen forverre det. Ultralyd fremmer sponbrudd snarere enn deformasjon, noe som har en positiv innvirkning på verktøyets levetid, overflatefinish og verktøyegenskaper. Det forhindrer at materiale samler seg på skjærekanten og lar maskinisten øke skjærehastigheten.
Titan anodisering
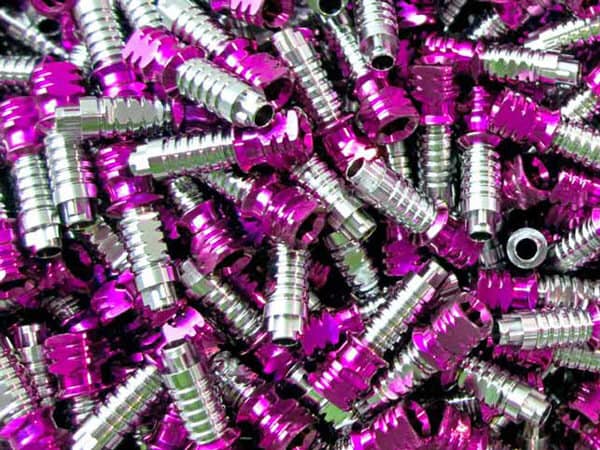
Titananodisering er en fullstendig biokompatibel prosess, som vanligvis brukes til ortopediske implantater, tannimplantater, medisinsk utstyrskomponenter og medisinske prototyper. Anodisering av titan kan produsere en rekke farger uten påføring av organiske fargestoffer eller kunstige belegg på metalloverflaten.
DDPROTOTYPE forbedrer titan anodiseringsprosessen for å produsere pålitelige, konsistente, reproduserbare farger. Vår anodiseringsprosess produserer de lyseste fargene. Vi har funnet ut at mange kunder kan dra nytte av denne prosessen, som er en kostnadseffektiv måte å sikre at delene deres er helt fri for små grader som kan bli igjen etter maskinering, samtidig som kritiske toleranser opprettholdes. Det gir også en ren, lys overflate, slik at delene dine kan vise den mest dynamiske anodiserende overflatebehandlingen.

Vil du vite mer?
Når du forbereder deg til det neste prosjektet, er det veldig viktig å velge riktige prosesseringsteknikker og råvarer for rask prototyping. Hos DDPROTOTYPE gir vi deg gjerne mer profesjonell rådgivning. Ta gjerne kontakt med oss på info@ddprototype.com eller last opp CAD-filen din her.


