


Ekspert på rask prototyping og rask produksjon
Spesialiserer seg på CNC-maskinering, 3D-utskrift, uretanstøping, hurtig verktøy, sprøytestøping, metallstøping, metallplater og ekstrudering
Følg meg på: 


For å snakke om dreiing og fresing kombinert maskinering
Med den kontinuerlige utviklingen av numerisk kontrollteknologi, datateknologi, maskinverktøyteknologi og prosesseringsteknologi kan tradisjonelle prosesseringskonsepter ikke lenger møte folks krav til prosesseringshastighet, effektivitet og presisjon. I denne sammenhengen ble kompositt prosesseringsteknologi til. Generelt sett refererer komposittbehandling til den generelle betegnelsen for prosesseringsteknologier som kan fullføre forskjellige prosesser eller forskjellige prosessmetoder på ett prosessutstyr.
Den nåværende sammensatte maskineringsteknologien manifesteres hovedsakelig i to forskjellige typer, den ene er sammensetningen av forskjellige behandlingsmetoder basert på energi- eller bevegelsesmodus; den andre er basert på prinsippet om prosesskonsentrasjon og fokuserer hovedsakelig på mekanisk prosesseringsteknologi. Maskinering av sammensatt, dreiefresing er en av de raskest voksende bearbeidingsmetodene på dette feltet de siste årene.
De nåværende flyproduktdelene er preget av flere varianter og små partier, komplisert prosess, og den generelle tynnveggede strukturen og materialer som er vanskelige å maskinere er mye brukt. Derfor er lange produksjonssykluser, stor materialfjerning, lav prosesseringseffektivitet og prosessdeformasjon vanlig i produksjonsprosessen. Venter seriøst på flaskehalsen.

For å forbedre behandlingseffektiviteten og behandlingsnøyaktigheten til komplekse luftfartsprodukter, har håndverkere søkt mer effektive og presise behandlingsmetoder. Fremveksten av prosesseringsutstyr for dreie-fresing gir en effektiv løsning for å forbedre maskineringsnøyaktigheten og effektiviteten til luftfartsdeler.
Sammenlignet med konvensjonell numerisk kontrollbehandlingsteknologi, manifesteres de enestående fordelene med sammensatt behandling hovedsakelig i følgende aspekter.
(a) Forkort produktproduksjonsprosesskjeden og forbedre produksjonseffektiviteten.
Dreiefresing kombinert prosessering kan fullføre alle eller de fleste prosesseringsprosedyrene i én fastspenning, og dermed forkorte produktproduksjonsprosesskjeden betraktelig. På denne måten reduseres på den ene siden produksjonshjelpetiden forårsaket av endring av klemme, og samtidig reduseres produksjonssyklusen og ventetiden til armaturet, og produksjonseffektiviteten kan forbedres betydelig.

(b) Reduser antall klemmer og forbedre maskineringsnøyaktigheten.
Reduksjonen i antall kortinstallasjoner unngår akkumulering av feil forårsaket av konvertering av posisjoneringsdatum. Samtidig har det meste av det nåværende prosesseringsutstyret for dreie-fresesammensetning funksjonen til online deteksjon, som kan realisere på stedet deteksjon og presisjonskontroll av nøkkeldata i produksjonsprosessen, og dermed forbedre prosesseringsnøyaktigheten til produktene.

(c) Reduser gulvplass og reduser produksjonskostnadene.
Selv om enhetsprisen på prosessutstyr for dreie-freseblandinger er relativt høy, på grunn av forkortningen av produksjonsprosesskjeden og reduksjonen av utstyr som kreves for produktet, samt reduksjonen av antall inventar, verkstedgulv og utstyr vedlikeholdskostnader, kan de samlede anleggsmidler effektivt reduseres. Investeringskostnadene, produksjonsdrift og styring.

Nøkkelteknologien for sammensatt maskinering
Selv om komposittbearbeiding har fordeler som ikke kan sammenlignes med konvensjonell enkeltbearbeiding, har faktisk ikke utnyttelsesgraden for dreie-fresing av komposittbearbeiding innen luftfartsproduksjon blitt utnyttet fullt ut. Hovedårsaken er at brukstiden for dreie-fresing komposittbearbeiding innen luftfartsproduksjon fortsatt er relativt kort, og dreie-fresing komposittbearbeidingsteknologi, numerisk kontrollprogrammeringsteknologi, etterbehandling og simuleringsteknologi egnet for de strukturelle egenskapene av luftfartsdeler er fortsatt i letestadiet.
For å gi full spill til ytelsen til dreie-fresing komposittbehandlingsutstyr og forbedre prosesseringseffektiviteten og presisjonen til produktene, er det nødvendig å overvinne og løse de ovennevnte nøkkelgrunnlagene og realisere integrerte applikasjoner.
1. Teknologi for CNC-dreiing og fresing kombinert maskinering
Forskjellig fra konvensjonelt maskineringsutstyr, tilsvarer et maskineringssenter for dreiefresing faktisk en produksjonslinje. Hvordan man formulerer en rimelig prosessrute, klemmemetode og velger et rimelig verktøy i henhold til prosessegenskapene til delen og prosessegenskapene til dreiefresemassebearbeidingen er nøkkelen til å realisere effektiv presisjonsmaskinering.
Prosesskonsentrasjon er det mest karakteristiske teknologiske trekk ved komposittbearbeiding. Derfor er en vitenskapelig og fornuftig prosessrute nøkkelfaktoren for å forbedre effektiviteten og presisjonen ved dreiing og fresing av sammensatt maskinering.
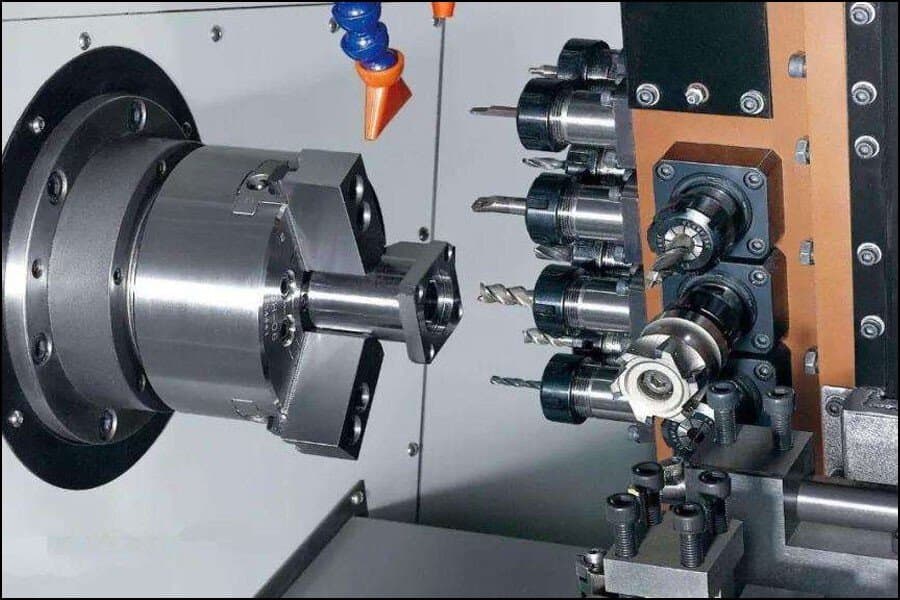
Ta S192F CNC-frese- og dreiesenteret fra Swiss Baomei Company som et eksempel. Denne maskinverktøyet har funksjoner som femakset fresing, dreiing, boring, saging og automatisk mating.

Sterk fremtidsrettet, høyhastighets interpolering og andre funksjoner, spesielt egnet for høyhastighets presisjonsmaskinering av aksler, roterende deler og andre deler. Ved maskinering av flyhjul har dette maskineringssenteret enestående fordeler.
Når stangen brukes som løpehjulemne, bruker den konvensjonelle løpehjulsmaskineringsruten først CNC dreiebenken for å snu den ytre konturen til løpehjulet, og fullfører deretter referansen; bruker på dette grunnlag det femaksede CNC-bearbeidingssenteret for sporing, grovbearbeiding og semi-finishing samt etterbehandling av profilen og navet; til slutt utføres hullbearbeidingen på et 5-akset maskineringssenter eller boreutstyr.
Frese- og dreiebearbeidingssenteret S192F kan imidlertid ikke bare fullføre all maskinering av de ovennevnte prosessene med engangsklemming, men også realisere batchmaskinering av impeller gjennom saging og automatisk mating når det brukes stangmaterialer. Hele prosessen kan behandles uten manuell inngripen.
Alt gjort automatisk. Innstillingen av prosessruten kan gjøres på følgende måte: hovedakselen klemmer stangmaterialet →grovdreiing den ytre konturen til løpehjulet→bearbeiding av ytterkontur→femakset fresing og slisse→grovbearbeiding av løperen→halvdel -finishing of runner→finishing of runner→boring Hull→Spemming av bakspindelen→Dreiing av bunnplanet på pumpehjulet→Boring.

Det kan sees at hele løpehjulets bearbeidingsprosess kan fullføres i en fastspenning, og maskineringseffektiviteten og presisjonen kan forbedres betydelig.
For cnc dreie-fresing maskineringssenter med doble revolver, har utstyret med doble tårn et tokanals kontrollsystem, de øvre og nedre tårnene kan kontrolleres separat, og den synkrone bearbeidingen kan realiseres gjennom synkroniseringssetningen i koden.
For å gi fullt spill til maskineringsevnen til utstyret, kan den samtidige driften av flere prosesser av deler realiseres gjennom synkron drift av de doble verktøyholderne under forutsetning av at maskineringsforholdene tillater det.
Gjennom den synkrone innstillingen av øvre og nedre verktøyholdere, kan grovboringen av det indre hullet fullføres mens formen grovarbeides, og dermed forbedre maskineringseffektiviteten ytterligere. Gjennom den synkrone bevegelsen til de øvre og nedre verktøyholderne fullføres en serie hullbearbeiding, som ikke bare forbedrer maskineringseffektiviteten, men også reduserer påvirkningen av arbeidsstykkedeformasjon ved å forskyve den aksiale kraften til borehullet. For å realisere denne funksjonen er det nødvendig å foreta systematisk og dyptgående forskning på prosessplanen i det tidlige stadiet av prosessdesign, bestemme serie- og parallellsekvensen til prosessruten og realisere ovennevnte funksjoner gjennom en rimelig kombinasjon av maskineringsprogrammer.
2. CNC-programmeringsteknologi for dreiing og fresing av sammensatt bearbeiding
Utviklingen av maskineringsteknologi for dreiefreser stiller også høyere krav til NC-programmeringsteknologi, som også er en flaskehals som begrenser maskineringsutstyr for dreiefresing i faktisk produksjon og anvendelse.
På grunn av den korte brukstiden for dreiefresing av komposittbearbeiding i faktisk produksjon, i mangel av profesjonelle komposittbearbeidingsløsninger, er det vanligvis å bruke generell CAM-programvare for å planlegge en del av maskineringsprogrammet, og deretter integrerer håndverkeren manuelt program for å oppfylle kravene til komposittbearbeidingsmaskiner for maskineringsprogrammer.

Denne løsningen stiller svært høye krav til håndverkere. Sammenlignet med den tradisjonelle NC-programmeringsteknologien, gjenspeiles programmeringsvanskene ved dreiing og fresing av sammensatt bearbeiding hovedsakelig i følgende aspekter.
(a) Det finnes mange typer håndverk. For håndverkere må de ikke bare være i stand til å mestre programmeringsmetodene til ulike bearbeidingsmetoder som CNC-dreiing, flerakset fresing og boring, men må også nøyaktig definere sammenhengen mellom prosesser og måten å føre og trekke verktøy på. Derfor, når du utfører NC-programmering, er det nødvendig å ha en intuitiv forståelse av prosessmodellen og fordelingen av bearbeidingsgodtgjørelsen etter at den nåværende prosessen er fullført, for å lette programmeringen av neste prosess og innstillingen av fremskritt og retrettverktøy.

(b) Sekvensen av seriell og parallell i programmeringsprosessen må bestemmes i strengt samsvar med prosessruten. Mange deler kan bearbeides fra råvarer til ferdige produkter når de bearbeides på bearbeidingssenteret for dreiefreser, så resultatene av maskineringsprogrammet må stemme overens med prosessruten. Samtidig må flerkanals parallell bearbeiding også vurderes omfattende i prosessen med NC-maskinprogrammering. Det kan sees at for å oppnå effektiv sammensatt maskinering, bør det utvikles en integrert prosessløsning av prosess-programmering-simulering.

(c) Den gjeldende generelle CAM-programvaren støtter ikke enkelte funksjoner ved dreiefresing av sammensatt maskinering. Sammenlignet med konvensjonell maskinering av enkeltutstyr, er maskinverktøyets bevegelse og maskineringsfunksjoner ved dreiing og fresing av sammensatt maskinering mye mer komplisert. Den nåværende generelle CAM-programvaren er ikke nok til å fullt ut støtte programmeringen av disse avanserte funksjonene, som online måling, saging, automatisk fôring, halekontroll osv. Derfor trenger programmene som er kompilert av generell CAM-programvare fortsatt mye manuell eller interaktive metoder før de kan brukes på automatisk dreiing og fresemassebearbeiding.
(d) Integrasjon av maskineringsprosedyrer. For tiden er NC-programmene kompilert av den generelle CAM-programvaren uavhengige av hverandre. For å realisere den komplekse automatiske komplette maskineringen som dreiing og fresing, er det nødvendig å integrere og integrere disse uavhengige maskineringsprogrammene. Denne integrasjonen må styres av delenes prosessrute, først bestemme hvilke programmer som er parallelle, og deretter bestemme bearbeidingssekvensen til forskjellige prosessmetoder, og gi nøyaktig verktøyskifte, klemmebytte, datumkonvertering og instruksjoner for fremføring og tilbaketrekning av verktøy vent .

Det kan ses at det er svært vanskelig å kompilere NC-programmer for dreiing-fresing kombinert bearbeiding, og dagens generelle CAM-programvare har fortsatt mange feil og mangler ved dreiing-fresing kombinert bearbeiding. For å bøte på disse manglene er det en mer realistisk løsning å utvikle et spesielt programmeringssystem som egner seg for produktteknologi og sammensatt maskineringsutstyr på grunnlag av den eksisterende generelle CAD/CAM-programvaren. På den ene siden reduserer det gjentatte investeringer i programvarekjøp, og samtidig kan det unngå feil som ugjenbrukbar prosesskunnskap og komplisert bemanning forårsaket av uensartede programmeringsplattformer.
3. Etterbearbeidingsteknologi for turn-fresing sammensatte bearbeiding
Tilsvarende NC-programmeringsteknologien, på grunn av den komplekse prosessmetoden og mange bevegelige deler, stiller den kombinert bearbeiding med dreiefresing høyere krav til gjeldende etterbearbeidingsprogramvare og -teknologi. Sammenlignet med konvensjonelt CNC-utstyr, gjenspeiles vanskelighetene med etterbearbeiding hovedsakelig i følgende aspekter.
(a) Forbindelsesbevegelsen mellom ulike prosesser krever streng nøyaktighet. På grunn av det store utvalget av bearbeidingsteknikker som utføres på dreie-freseblandingsutstyret, må den automatiske vekslingen av bearbeidingsmetoder, verktøy og bevegelige deler fullføres på en rettidig og nøyaktig måte etter at den nåværende prosessen er fullført for å sikre korrekthet og sikkerhet av maskineringsprosessen.

For å oppnå dette målet, på den ene siden, er det nødvendig å sette en rimelig måte for fremdrift og tilbaketrekning av verktøyet og tidspunktet for automatisk verktøyskifte, kjølevæske av og på, og enda viktigere er det nødvendig å stille inn posisjonen av andre ikke-bevegelige deler ved maskinering av gjeldende prosess. Bare på denne måten kan kollisjonen mellom de bevegelige delene og de ikke-bevegelige delene av maskinverktøyet under verktøybytte og maskinering unngås, og maskineringsprosessen kan sikres å være sikker og stabil.
(b) Det er nødvendig å automatisk bedømme prosesssekvensen og NC-programmet. På grunn av den relativt lange prosessruten i sammensatt maskinering, er det ikke bare ineffektivt, men også utsatt for feil å stole på manuell organisering og integrasjon av etter-fullførte NC-koder. Den ideelle løsningen er å automatisk kunne bestemme bearbeidingsrekkefølgen og prosessmetoden i verktøyposisjonsfilen under etterbearbeidingen, og automatisk opprettholde den i NC-koden etter at etterbearbeidingen er fullført.

Av denne grunn trenger verktøyposisjonsfilinformasjonen etter at NC-programmeringen er fullført ikke bare å inneholde den tilsvarende prosessmetoden og verktøyposisjonsinformasjonen, men må også inkludere den tilsvarende bearbeidingssekvensen, type og nummer på verktøyet som brukes, slik at den kan behandles i etterbearbeidingsprosessen. Oppnå automatisk bestemmelse av prosesssekvens, prosessmetode og verktøy.
(c) Etterbearbeidingsteknologi for forskjellige bearbeidingsmetoder. Etterbearbeidingsprogrammet for dreiefresing kombinert bearbeiding krever ikke bare etterbearbeiding av flerakset CNC-fresing, dreiing og boring, men også funksjonene saging, automatisk mating, bakstokkkontroll og programsyklusanrop. Etterbearbeidingsalgoritmen for fresemassebearbeiding inkluderer i utgangspunktet etterbearbeidingsmetodene til alle typer eksisterende CNC-bearbeidingsprosesser, og den må også kunne oppnå sømløs integrasjon og bevegelsesforbindelse mellom ulike bearbeidingsmetoder.

(c) Gjør full bruk av de avanserte funksjonene til kontrollsystemet. For tiden er CNC-systemene som brukes til dreiing og fresing av sammensatte maskineringssentre, alle svært avanserte kontrollsystemer, slik som FANUC 31i-systemet som brukes av Baomei S192FT og SINUMERIK840D-systemet som brukes av WFL 150.
De fleste av disse avanserte kontrollsystemene har avanserte funksjoner som automatisk mateoptimalisering, verktøyvektorutjevning, superfremskuende og høyhastighets, høypresisjonsinterpolering. Derfor er det nødvendig å reflektere funksjonene til disse avanserte CNC-systemene i riktig posisjon i maskineringskoden som ble fullført i etterbearbeidingsfasen, for å realisere full utnyttelse av ytelsen til maskineringsutstyret for dreie-fresing.
(d) maskinering og anrop av ikke-skjærende funksjoner. I tillegg til skjærefunksjonene som dreiing, fresing, boring og boring, har den sammensatte maskineringsmaskinen også ikke-skjærende funksjoner som kreves for overgangen mellom ulike prosesser, slik som automatisk mating, lossing, spindeldokking, halestokkkontroll, etc. .

I etterbearbeidingen må disse funksjonene kalles som en felles modul for programmet, og rekkefølgen og tidspunktet for anropet må bestemmes i henhold til prosessruten. Disse funksjonene er ikke tilgjengelige i gjeldende etterbearbeidingsprogramvare.
4. Simuleringsteknologi for dreiing og fresing av sammensatt bearbeiding
På grunn av de mange bevegelige delene og komplekse funksjonene til dreiefresing av sammensatt maskinering, er maskineringssimuleringen etter at programmeringen er fullført spesielt viktig. På grunn av det faktum at dreiefresing av komposittbearbeiding av mitt lands luftfartsproduksjonsanlegg har blitt satt i gang faktisk produksjon i kort tid, er det ingen moden simuleringsapplikasjonsteknologi for tiden. Derfor verifiserer og optimaliserer de fleste produsenter programmet gjennom prøveskjærende bearbeiding, noe som fører til lange prosessforberedelsessykluser og utvikling. Høy risiko og maskineringskostnader.
For å forbedre applikasjonsnivået og programmeringseffektiviteten til dreiefresing av sammensatt bearbeiding, er det nødvendig å kraftig fremme anvendelsen av simuleringsteknologi. For tiden inkluderer programvaren som brukes for simulering av dreiing og fresing kombinert bearbeiding hovedsakelig TopSolid, Gibbs, osv., men denne programvaren er generelt dyr, og introduksjonen av mitt lands luftfartsproduksjonsfelt er sjelden. Faktisk kan simuleringen av dreie-fresing kombinert maskinering også realiseres ved hjelp av gjeldende generell CNC-maskinsimuleringsprogramvare ( slik som Vericut, NCSimul, etc.), i henhold til strukturen, bevegelsesegenskapene, spesialfunksjonene og CNC-systemet for dreie-fresing kombinert maskineringsutstyr, gjennom tilpasning og makro Funksjonsutvikling realiserer bevegelsessimuleringen av maskineringsprosessen.

Bruken av generell CNC-maskinsimuleringsprogramvare for å realisere simuleringen av dreiefresing kombinert bearbeiding krever etablering av et relativt reelt maskinverktøymiljø i simuleringssystemet først, og fokuset er på etablering av det relative bevegelsesforholdet og geometriske posisjonsforhold. mellom de bevegelige delene av verktøymaskinen.
På dette grunnlaget etablerer du verktøybiblioteket og tilsvarende verktøynumre som brukes i bearbeidingsprosessen. Konfigurer deretter det numeriske kontrollsystemet til maskinverktøysutstyret og bearbeidingsreferansen til det numeriske kontrollprogrammet, og last den etterfullførte NC-koden inn i simuleringssystemet, og deretter kan simuleringsarbeidet til maskineringsprosessen utføres. Forskjellig fra konvensjonell NC-bearbeiding, må noen funksjoner (som flerkanalsmaskinering, tailstock-kontroll osv.) fullføres gjennom utvikling og tilpasning av makrofunksjoner.

Applikasjonsutsikter og utviklingsforslag for dreiing og fresing av komposittbearbeidingsteknologi
I de siste årene har dreie- og fresingsentraler blitt introdusert i mitt lands fly-, flymotor- og tilbehørsfabrikker og andre luftfartsprodusenter. Utstyrstypene fokuserer hovedsakelig på produktene i serien med dreiefresemasser fra det østerrikske WFL-selskapet og det sveitsiske Baomei-bearbeidingssenteret for fresing og dreiemasse.
På grunn av den korte tiden i praktisk anvendelse er det imidlertid generelt mangel på moden maskineringsteknologi, programmeringsmetoder og etterbearbeidingstekniske midler som er kompatible med produktprosessegenskaper og utstyrsprosessegenskaper. Derfor er det for tiden introduserte maskineringsutstyret for dreiefresing i utgangspunktet på et relativt lavt driftsnivå.
Hovedproblemene som står overfor i produksjonsprosessen av luftfartsprodukter er fremhevet i den lange prosessruten, den komplekse prosessen, lav maskineringseffektivitet, alvorlig maskineringsdeformasjon og høye maskineringskostnader. Dreiefresing av komposittbearbeiding har en svært bred anvendelse innen både fly- og motorproduksjon. utviklingsrom.

For eksempel må freseprosessen til den overordnede rammen til flykroppen vanligvis gå gjennom blanking/emneforberedelse, datumbearbeiding, grovbearbeiding indre form, grovbearbeidingsform, etterbehandlingsdatum, semi-finishing og finishing indre form, semi-finishing
Dusinvis av prosesser, som etterbehandling og etterbehandling av form, hullbearbeiding, montørdressing, testing, etc., kan fullføres med flere vendinger og klemmer.
For tiden bruker den generelle blisk-bearbeidingen innen flymotorer også integrerte smiemner, som bare kan fullføres etter dusinvis av prosesser som dreiing og fresing, fresing, polering, overflatebehandling og forsterkning, og feildeteksjon.
Disse delene har ofte en lang produksjonssyklus, og maskintiden når vanligvis hundrevis av timer, og det kreves mange forskjellige typer CNC-maskiner og et stort antall inventar, verktøy, måleverktøy etc. i maskineringsprosessen. I tillegg fører gjentatt utskifting av klemme ikke bare til at ventetiden i delproduksjonsprosessen blir for lang, noe som påvirker produksjonssyklusen, men forårsaker også akkumulering av klemfeil, og påvirker dermed dimensjonsnøyaktigheten og maskineringsresultatene til delene. .

Den kombinerte dreie- og fresebearbeidingen kan realisere alle eller de fleste prosessene til de ovennevnte typiske flydelene gjennom én klemme, og gir dermed en ny måte for effektiv og presis maskinering av komplekse flydeler.
Dens applikasjonsfordeler gjenspeiles hovedsakelig i følgende aspekter:
(a) Antallet spenntider er betydelig redusert, noe som forbedrer maskineringseffektiviteten og eliminerer feil forårsaket av endringer i maskinverktøy og spennmetoder.
(b) Prosessen er mer konsentrert, noe som kan forkorte maskineringsprosesskjeden betraktelig, redusere ventetid og ikke-arbeidstid på maskinen.
(c) Ut fra forutsetningen om ikke å endre posisjoneringstilstanden, realiser bearbeidingsprosessen til forskjellige bearbeidingsmetoder som dreiing, fresing, boring, etc., reduser antall armaturer og sørg for konsistensen av dimensjonsnøyaktighet.
(d) Det meste av dagens dreie-fresing komposittbearbeiding har funksjonen av online måling, som kan brukes til å måle bearbeidingsresultatene i prosessen og mellom prosesser in situ, for å realisere presisjonskontrollen av hele maskineringsprosessen. Det kan sees at disse fordelene med dreie-fresing sammensatt maskineringsutstyr effektivt kan kompensere for manglene i den nåværende produksjonsprosessen av luftfartskomplekse deler, og kan forbedre maskineringsnøyaktigheten og effektiviteten til produktene betydelig.
For å gi full spill til maskineringseffektiviteten til avansert komposittmaskinutstyr og ytterligere forbedre produksjonseffektiviteten og kvaliteten på luftfartsprodukter, er det presserende å utføre følgende aspekter av arbeidet.
(a) I kombinasjon med de teknologiske egenskapene til flyproduktdeler, utfør dyptgående forskning på komposittbearbeidingsteknologien som er kompatibel med den, inkludert formulering av prosessruter, rimelig utvalg av klemmemetoder, verktøy, kjøle- og skjæreparametere , etc.
(b) I henhold til bevegelsesstrukturen til sammensatt maskineringsutstyr og prosessegenskapene til produktene, utvikle og tilpasse tilsvarende CNC-programmering, etterbearbeiding, kuttesimulering og andre systemer for å danne en integrert løsning av prosess-programmering-post-simulering og redusere sammensatte maskineringskrav for håndverkere.
(c) Skjemaprosessspesifikasjoner. Ved å kombinere prosesserfaringen som er akkumulert i simulering, prøveskjæring og faktisk produksjon, dannes en størknet prosessspesifikasjon egnet for dreiefresing av komposittbearbeiding for å lede den påfølgende maskineringen av andre deler.
(d) Vær oppmerksom på kultiveringen av talenter. Kompositt maskineringsutstyr er representanten for banebrytende teknologi innen mekanisk maskinering for tiden. Både prosessforberedelse og drift og vedlikehold er mer komplisert enn konvensjonelt utstyr. Et FoU-team på høyt nivå er nøkkelen for å oppnå sunn og effektiv drift av utstyr.
Konklusjon
Det nåværende sammensatte maskineringsutstyret utvikler seg i retning av større prosessområde, høyere effektivitet, storskala og modularisering. Feltet for produksjon av flyprodukter har alltid vært et viktig stadium for at avansert produksjonsteknologi skal spille en rolle.
Med akselerasjonen av oppgraderingen av luftfartsprodukter vil maskineringsutstyr med spredte prosesser gradvis erstattes av fleksibelt automasjonsutstyr med sentraliserte prosesser. Bredere utviklings- og applikasjonsareal.


