


Rapid Prototyping & Rapid Manufacturing Expert
Gespecialiseerd in CNC-bewerking, 3D-printen, urethaangieten, rapid tooling, spuitgieten, metaalgieten, plaatwerk en extrusie
Volg me op: 


Oplossing om de productie van prototyping optische onderdelen voor auto's te realiseren
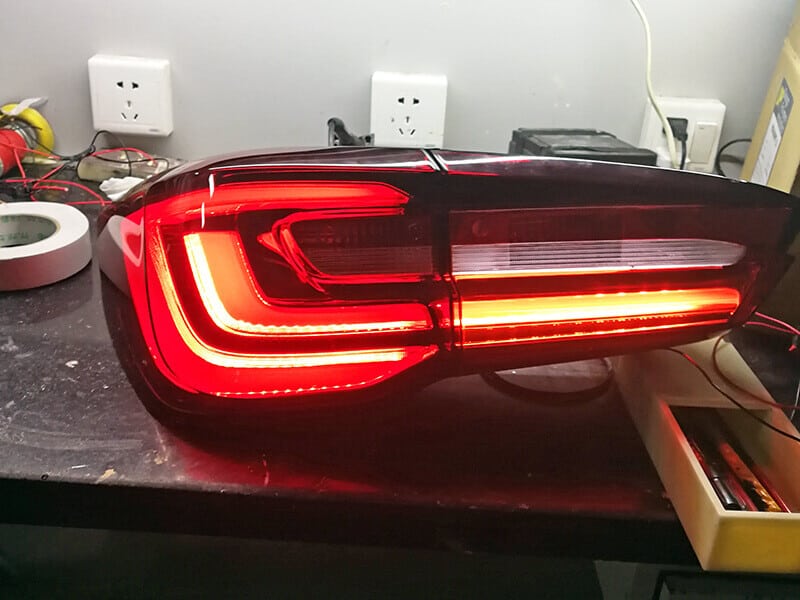
Het is een uitdagende klus om de prototyping-van-optische-onderdelen-voor-auto's te vervaardigen voor het meest Rapid prototyping-bedrijf. Het moeilijkste is hoe je de optische onderdelen duidelijk maakt. Auto's brengen mensen veel gemak en er werden elk jaar vele merken en modellen uitgebracht. Vooral de populaire elektrische voertuigen, zoals Tesla, zijn de laatste jaren een bekend automerk geworden. Om het concurrentievermogen te verbeteren, wordt de tijd voor de ontwikkeling van voertuigprototypes korter, maar er moet nog steeds tijd worden gereserveerd om de prestaties en interactie tussen elk onderdeel te evalueren, het gaat om het leven. De autoverlichting omvat bijvoorbeeld koplampen, achterlichten, mistlampen, richtingaanwijzers, binnenverlichting, reflectoren, optische geleiders, schotten en lenzen. De oplossing voor het vervaardigen van prototypen van optische onderdelen voor auto's omvat een reeks processen, van conceptontwerpbeoordeling tot fabricage en testen van optische systemen, van prototype van de schaal tot assemblage van optische componenten.
1. Ontwikkelingsfase van het maken van prototypen van optische onderdelen voor auto's.
A. technisch prototype.
Tijdens het ontwerp- en preproductieproces moeten veel prototypes worden gemaakt om de functie of het uiterlijk van het eindproduct te verifiëren. Daarna worden de helderheid, functie en andere basisfunctieparameters van het achterlicht getest. Meestal zijn er 1-2 prototypes nodig.

B. Ontwerp verificatie prototype.
De ontwerpverificatie begint zodra de initiële functie van het prototype van de voertuigverlichting is goedgekeurd. Deze fase heeft tot doel de geometrische vorm van de autoverlichting te optimaliseren en de montage voor de eerste keer te controleren. Over het algemeen zal de eerste assemblage veel problemen tegenkomen die in het ontwerp moeten worden gecorrigeerd, en het nieuwe prototype moet opnieuw worden gemaakt om het ontwerp opnieuw te controleren, omdat de correctie tot andere problemen kan leiden. Dit is een iteratief proces. Over het algemeen worden in dit stadium niet meer dan 20 prototypes geproduceerd. De ontwerpverificatietest omvat ook de sterktetest. Voor voertuigverlichting en andere prototypes omvat het voornamelijk een impacttest, waarbij harde voorwerpen op de lens worden gegooid om te zien of deze bestand is tegen een grote impact. Volgens de testresultaten kunnen sommige materialen worden gewijzigd om zich beter aan te passen aan de ruwe omgeving en de behoeften van fabrikanten.

C. Fabricage verificatie prototype.
Na voltooiing van het testen van verschillende factoren, zal de eerste poging worden gedaan om het prototype van autoverlichtingslampen in massa te vervaardigen, meestal tot 1000 producten. Deze fase is het proces van het optimaliseren van de productie.

2. Oplossingen van productie.
Er worden meestal verschillende methoden gebruikt om prototypen te vervaardigen in verschillende stadia van de ontwikkeling van autoverlichting.
a. In de eerste fase zijn er mogelijk de meeste iteraties, omdat het definitieve ontwerp nog niet vaststaat. Daarom moeten prototypes zo snel mogelijk opnieuw worden geproduceerd, en deze zullen waarschijnlijk volledig van elkaar verschillen. Het ideale proces in deze fase is additieve productie, oftewel 3D-printen. Dit is een methode om complexe, vrijgevormde onderdelen te produceren zonder voorbereiding voor massaproductie. Dit proces omvat het laagje voor laagje sinteren van plastic volgens het CAD-model van het onderdeel.
b. De tweede fase vereist tientallen onderdelen, waardoor 3D-printen mogelijk niet meer haalbaar is. Autolampen worden meestal gemaakt van transparant plastic (polycarbonaat of PMMA), waardoor ze in polyurethaan mallen gegoten kunnen worden. Vergeleken met spuitgieten is de productiesnelheid van polyurethaan mallen hoger en de kosten lager. De meest gangbare productiemethode is natuurlijk CNC-bewerking. Door gebruik te maken van 3-assige, 4-assige en 5-assige CNC-bewerkingsdiensten kan een nog hogere spiegeldoorzichtigheid worden bereikt.
c. De derde fase bestaat in principe uit het testen van de massaproductie. Spuitgieten is daarom het belangrijkste productieproces voor de vervaardiging van dure stalen of aluminium spuitgietmatrijzen. Om een goede lichtdoorlatendheid en oppervlakteafwerking van de lamp te verkrijgen, kunnen slijpmachines en polijstmethoden worden gebruikt.
3. Moeilijkheden bij het maken van prototypes van optische onderdelen voor auto's
a. Fabricage van de lichtgeleider. De fabricage van de lichtgeleider is het moeilijkste onderdeel van de prototypeontwikkeling. Een lichtgeleider is een unieke, transparante buis die een cruciale rol speelt in de verlichting. Wanneer een lichtbron aan één uiteinde van de lichtgeleider wordt geplaatst, reflecteert het licht op het oppervlak van de geleider en kaatst het in de richting van de as, waardoor een helderdere as met een grotere invalshoek ontstaat. Dit betekent dat complexe lichteffecten kunnen worden gerealiseerd en dat het licht helderder lijkt. Voor de fabricage van transparante prototypes en optische prototypes worden voornamelijk transparante acryl (PMMA) en polycarbonaat (PC) gebruikt om een helder en transparant spiegeloppervlak te verkrijgen.

De productie van lichtgeleiders vereist nauwkeurige kunststofverwerkingstechnologie. CNC-bewerkingstechnologie zorgt voor een uitstekende oppervlaktekwaliteit. De bewerkingsradius van optische details zal niet groter zijn dan R0.005” (R0.125 mm) en de tolerantie van het bewerkte optische oppervlak bedraagt +/-0.001” (+/-0.025 mm). Door de bewerkingsmogelijkheden van de beste combinatie van 3-assige, 4-assige en zelfs 5-assige CNC-freesmachines te combineren met de nieuwste diamantbewerkingstechnologie (SPDM of SPDT), kan de capaciteit van 5-assig microfrezen worden geëvenaard, waardoor een reeks lenzen en lichtgeleiders met een uitstekende optische kwaliteit kan worden geproduceerd.
b. Fabricage van reflectoren. Met behulp van nauwkeurige 5-assige CNC-bewerkingsmachines en snelle snijtechnologie worden aluminium reflectoren met complexe geometrie, verbeterde reflectiviteit, verhoogde lichtintensiteit en een groter lichtbereik vervaardigd. Over het algemeen wordt aluminium 7075 of 7022 gebruikt voor het frezen van het optische oppervlak met een radius van R0.1 of R0.15 mm. De blootgestelde scherpe randen kunnen worden afgerond tot maximaal R0.1 mm. Er worden twee 3D-scans en ruwheidsmetingen uitgevoerd, waarbij de uiteindelijke ruwheid na polijsten Ra (μm) 0.05 bedraagt. De oppervlaktenauwkeurigheidstolerantie van alle processcans ligt binnen ± 0.05 mm.


c. Oplossingen met snijden en lijmen. Voor sommige zeer complexe prototypes is het nodig om ze te snijden en te lijmen voor verdere verwerking, wanneer een 5-assige freesmachine niet geschikt is. Oplossingen met snijden en lijmen kunnen verwerkingskosten besparen en verwerkingsbeperkingen oplossen. Door een juiste snijbehandeling en een uitstekende afwerking kunnen zichtbare lijmnaden op het oppervlak slim worden verborgen. De lijnen die de optische componenten na het lijmen achterlaten, kunnen alleen worden weggewerkt door een ontledingsoplossing en continue fijnbewerking.
d. Polijsten. Acrylpolijsten helpt om de beste transparantie en lichtdoorlatendheid van alle transparante kunststoffen te bereiken. Hoewel PMMA, bewerkt met CNC, een goede oppervlakteafwerking heeft, is het moeilijk om een hoge definitie te bereiken, wat polijsten met speciale vaardigheden vereist. Acryl is namelijk een spanningsgevoelig en vrij bros materiaal. Handmatig polijsten van acryl vereist verschillende polijstprocessen. Hoogglanspolijsten begint met schuurpapier met korrelgrootte 400 of 600 om eerst de bewerkingssporen op het oppervlak te verwijderen, vervolgens geleidelijk overgaand naar 800, 1000, 1500 en ten slotte 2000. Het gepolijste oppervlak zal zeer glad zijn, zonder bewerkingssporen of -markeringen. Tot slot wordt polijstpasta gebruikt om het proces te verfijnen, waardoor het uiteindelijke oppervlak superhelder en transparant is, zonder slijpsporen of krassen.

Polycarbonaat (afgekort PC) is veel sterker dan acrylaat en heeft betere mechanische eigenschappen. De transparantie is alleen inferieur aan acrylzuur. We gebruiken meestal polijsten en stoompolijsten om optische eigenschappen te verkrijgen die vergelijkbaar zijn met die van acryl. Het polijstproces van polycarbonaat is hetzelfde als het handmatig polijsten van acrylaat. Het oppervlak is gepolijst met schuurpapier van 400 # tot 2000 # om de verwerkingssporen te verwijderen. De stoom wordt gekookt in dichloormethaan in een gesloten container, vervolgens stroomt de stoom door het oppervlak van polycarbonaat en wordt het oppervlak helder en transparant. Het is vermeldenswaard dat de onderdelen na het polijstproces naar een droge omgeving moeten worden gestuurd om dichloormethaan (giftig) te verdampen.


DDPROTOTYPE richt zich op het leveren van complete prototypes voor voertuigverlichting en biedt professionele prototypeservices voor vele bekende autofabrikanten en leveranciers over de hele wereld. We richten ons op de ontwikkeling van verschillende auto-prototypes en snelle productietechnologieën, met CNC-verwerking, 3D-printen, vacuümgieten, snelle aluminium mal, spuitgieten in kleine batches en plaatbewerking. De beste combinatie van 3-assige, 4-assige en 5-assige CNC-freesmachines, uitgerust met een werktuigmachine met een slag van meer dan 1 meter, heeft de kennis om transparante kunststof onderdelen foutloos te bewerken. Met effectieve splijt- en bindoplossingen, zeer bekwame handmatige polijsttechnologie, kan het gebruik van diamantgereedschappen een topoppervlaktekwaliteit bereiken en kan het kleinste gereedschap worden verwerkt tot R0.1 mm, waardoor de optische details van de ontwerper perfect worden gepresenteerd.


