


Rapid Prototyping & Rapid Manufacturing Expert
Gespecialiseerd in CNC-bewerking, 3D-printen, urethaangieten, rapid tooling, spuitgieten, metaalgieten, plaatwerk en extrusie
Volg me op: 


Oplossing om de productie van prototypen van optische onderdelen voor auto's te realiseren
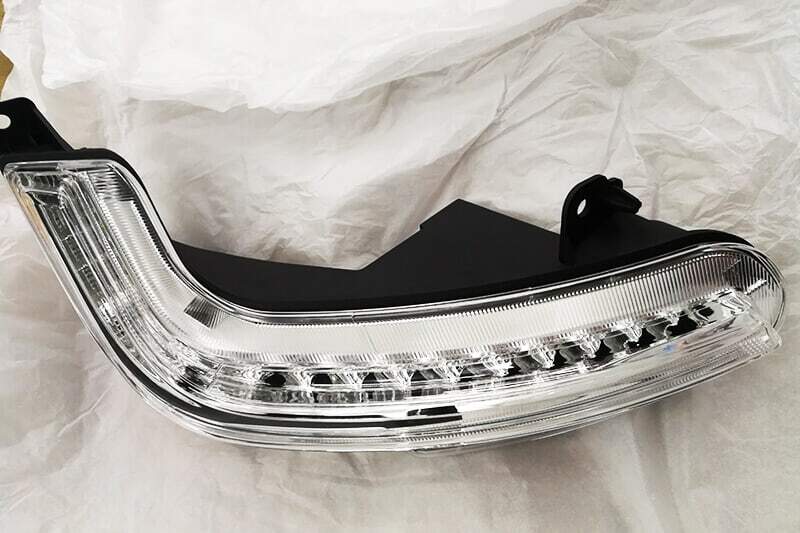
Het produceren van prototypes van optische onderdelen voor auto's is een uitdagende taak voor de meest geavanceerde prototypingbedrijven. De grootste uitdaging is het helder en transparant maken van de optische onderdelen. Auto's bieden mensen veel gemak en er komen elk jaar talloze merken en modellen op de markt. Vooral elektrische auto's, zoals Tesla, zijn de afgelopen jaren uitgegroeid tot bekende automerken. Om de concurrentiepositie te versterken, wordt de ontwikkeltijd van voertuigprototypes steeds korter. Toch moet er voldoende tijd worden gereserveerd voor het evalueren van de prestaties en de interactie tussen de verschillende onderdelen, wat essentieel is. Autoverlichting omvat bijvoorbeeld koplampen, achterlichten, mistlampen, richtingaanwijzers, interieurverlichting, reflectoren, optische geleiders, schotten en lenzen. De oplossing voor het produceren van prototypes van optische onderdelen voor auto's omvat een reeks processen, van conceptontwerpbeoordeling tot de productie en het testen van het optische systeem, van prototypebehuizing tot assemblage van de optische componenten.
1.Ontwikkelingsfase van prototyping-van-optische-onderdelen-voor-auto's.
Technisch prototype. Tijdens het ontwerp- en preproductieproces moeten veel prototypes worden gemaakt om de functie en het uiterlijk van het uiteindelijke product te controleren. Daarna worden de helderheid, de werking en andere basisparameters van het achterlicht getest. Meestal zijn er 1-2 prototypes nodig.

Ontwerpverificatieprototype. De ontwerpverificatie begint zodra de initiële functionaliteit van het prototype van de voertuigverlichting is goedgekeurd. In deze fase wordt de geometrische vorm van de autoverlichting geoptimaliseerd en de assemblage voor de eerste keer gecontroleerd. Over het algemeen zullen er bij de eerste assemblage veel problemen in het ontwerp worden geconstateerd die moeten worden gecorrigeerd. Het nieuwe prototype moet opnieuw worden geproduceerd om het ontwerp opnieuw te controleren, omdat correcties mogelijk tot andere problemen leiden. Dit is een iteratief proces. Doorgaans worden er in deze fase niet meer dan 20 prototypes geproduceerd. De ontwerpverificatietest omvat ook een sterkteproef. Voor voertuigverlichting en andere prototypes omvat deze test voornamelijk een impacttest, waarbij harde voorwerpen op de lens worden gegooid om te zien of deze een grote impact kan weerstaan. Op basis van de testresultaten kunnen bepaalde materialen worden aangepast om beter bestand te zijn tegen de zware omstandigheden en de behoeften van de fabrikanten.

Productieverificatieprototype. Na het voltooien van diverse factortests wordt de eerste poging gedaan om het prototype van de autoverlichting in massaproductie te nemen, meestal tot 1000 stuks. Deze fase is het proces van productieoptimalisatie.

2. Oplossingen van productie.
Er worden meestal verschillende methoden gebruikt om prototypen te vervaardigen in verschillende stadia van de ontwikkeling van autoverlichting.
In de eerste fase zijn er mogelijk de meeste iteraties, omdat het definitieve ontwerp nog niet vaststaat. Daarom moeten prototypes zo snel mogelijk opnieuw worden geproduceerd, en deze zullen waarschijnlijk volledig van elkaar verschillen. Het ideale proces in deze fase is additive manufacturing, oftewel 3D-printen. Dit is een methode om complexe, vrijgevormde onderdelen te produceren zonder voorbereiding voor massaproductie. Dit proces omvat het laagje voor laagje sinteren van plastic volgens het CAD- model van het onderdeel.
De tweede fase vereist tientallen onderdelen, waardoor 3D-printen mogelijk niet meer haalbaar is. Autolampen worden meestal gemaakt van transparant plastic (polycarbonaat of PMMA), waardoor ze in polyurethaan mallen gegoten kunnen worden. Vergeleken met spuitgieten is de productiesnelheid van polyurethaan mallen hoger en de kosten lager. De meest gangbare productiemethode is natuurlijk CNC-bewerking . Door gebruik te maken van 3-assige, 4-assige en 5-assige CNC-bewerkingsdiensten kan een nog hogere spiegeldoorzichtigheid worden bereikt.

De derde fase bestaat in principe uit het testen van de massaproductie. Spuitgieten is daarom het belangrijkste productieproces voor de vervaardiging van dure stalen of aluminium spuitgietmatrijzen. Om een goede lichtdoorlatendheid en oppervlakteafwerking van de lamp te verkrijgen, kunnen slijpmachines en polijstmethoden worden gebruikt.
3. Moeilijkheden bij het maken van prototypes van optische onderdelen voor auto's
Het vervaardigen van een lichtgeleider. Het vervaardigen van een lichtgeleider is het moeilijkste onderdeel van de prototypeontwikkeling. Een lichtgeleider is een unieke, transparante buis die een cruciale rol speelt in de verlichting. Wanneer een lichtbron aan één uiteinde van de lichtgeleider wordt geplaatst, reflecteert het licht op het oppervlak van de geleider en kaatst het in de richting van de as, waardoor een helderdere as met een grotere invalshoek ontstaat. Dit betekent dat complexe lichteffecten kunnen worden gerealiseerd en dat het licht helderder lijkt. Voor de verwerking van transparante prototypes en optische prototypes worden voornamelijk transparante acryl (PMMA) en polycarbonaat (PC) gebruikt om een helder en transparant spiegeloppervlak te verkrijgen.
Het vervaardigen van lichtgeleiders vereist nauwkeurige kunststofverwerkingstechnologie. CNC-verwerkingstechnologie zorgt voor een uitstekende oppervlaktekwaliteit. De verwerkingsradius van optische details zal R0.005 "(R0.125 mm) niet overschrijden, en de tolerantie van het optische verwerkingsoppervlak zal +/- 0.001" (+/- 0.025 mm) bedragen. Door de verwerkingscapaciteit van de beste combinatie van 3-assige, 4-assige en zelfs 5-assige CNC-freesmachines te combineren, de nieuwste diamantverwerkingstechnologie (SPDM of SPDT) toe te passen, kan het de capaciteit van 5-assig microfrezen evenaren, en produceert een reeks lenzen en lichtgeleidertypes met een uitstekende optische kwaliteit.

Fabricage van reflectoren. Met behulp van nauwkeurige 5-assige CNC-bewerkingsmachines en snelle snijtechnologie worden aluminium reflectoren met complexe geometrie, verbeterde reflectiviteit, verhoogde lichtintensiteit en een groter lichtbereik vervaardigd. Over het algemeen wordt aluminium 7075 of 7022 gebruikt voor het frezen van het optische oppervlak met een radius van R0.1 of R0.15 mm. De scherpe randen kunnen worden afgerond tot maximaal R0.1 mm. Er worden twee 3D-scans en ruwheidsmetingen uitgevoerd, waarbij de uiteindelijke ruwheid na polijsten Ra (μm) 0.05 bedraagt. De oppervlaktenauwkeurigheidstolerantie van alle processcans ligt binnen ± 0.05 mm.

Oplossingen met sectie- en lijmverbindingen. Voor sommige zeer complexe prototypes is het nodig om onderdelen in secties te verdelen en te lijmen, vooral wanneer een 5-assige freesmachine niet geschikt is voor de verwerking. Sectie- en lijmverbindingen kunnen de verwerkingskosten verlagen en verwerkingsbeperkingen oplossen. Door een juiste snijbehandeling en een uitstekende afwerking kunnen zichtbare lijmnaden op het oppervlak vakkundig worden weggewerkt. De lijnen die de optische componenten na het lijmen achterlaten, kunnen alleen worden gecamoufleerd met een speciale oplossing en een continue, fijne nabewerking.
Polijsten. Acrylpolijsten helpt om de beste transparantie en lichtdoorlatendheid van alle transparante kunststoffen te bereiken. Hoewel PMMA, bewerkt met CNC, een goede oppervlakteafwerking heeft, is het moeilijk om een hoge definitie te bereiken, wat polijsten met speciale vaardigheden vereist. Acryl is namelijk een spanningsgevoelig en vrij bros materiaal. Handmatig polijsten van acryl vereist verschillende polijstprocessen. Hoogglanspolijsten begint met schuurpapier met korrelgrootte 400 of 600 om eerst de bewerkingssporen op het oppervlak te verwijderen, vervolgens geleidelijk overgaand naar 800, 1000, 1500 en ten slotte 2000. Het gepolijste oppervlak zal zeer glad zijn, zonder bewerkingssporen of -markeringen. Tot slot wordt een polijstpasta gebruikt om het proces te verfijnen, waardoor het uiteindelijke oppervlak superhelder en transparant is, zonder slijpsporen of krassen.

Polycarbonaat (afgekort PC) is veel sterker dan acrylaat en heeft betere mechanische eigenschappen. De transparantie is alleen inferieur aan acrylzuur. We gebruiken meestal polijsten en stoompolijsten om optische eigenschappen te verkrijgen die vergelijkbaar zijn met die van acryl. Het polijstproces van polycarbonaat is hetzelfde als het handmatig polijsten van acrylaat. Het oppervlak is gepolijst met schuurpapier van 400 # tot 2000 # om de verwerkingssporen te verwijderen. De stoom wordt gekookt in dichloormethaan in een gesloten container, vervolgens stroomt de stoom door het oppervlak van polycarbonaat en wordt het oppervlak helder en transparant. Het is vermeldenswaard dat de onderdelen na het polijstproces naar een droge omgeving moeten worden gestuurd om dichloormethaan (giftig) te verdampen.
DDPROTOTYPE richt zich op het leveren van complete prototypes voor voertuigverlichting en biedt professionele prototypeservices voor vele bekende autofabrikanten en leveranciers over de hele wereld. We richten ons op de ontwikkeling van verschillende auto-prototypes en snelle productietechnologieën, met CNC-verwerking, 3D-printen, vacuümgieten, snelle aluminium mal, spuitgieten in kleine batches en plaatbewerking. De beste combinatie van 3-assige, 4-assige en 5-assige CNC-freesmachines, uitgerust met een werktuigmachine met een slag van meer dan 1 meter, heeft de kennis om transparante kunststof onderdelen foutloos te bewerken. Met effectieve splijt- en bindoplossingen, zeer bekwame handmatige polijsttechnologie, kan het gebruik van diamantgereedschappen een topoppervlaktekwaliteit bereiken en kan het kleinste gereedschap worden verwerkt tot R0.1 mm, waardoor de optische details van de ontwerper perfect worden gepresenteerd.
Ben je geïnteresseerd in:
 Voordelen van CNC-bewerking


