


Rapid Prototyping & Rapid Manufacturing Expert
Gespecialiseerd in CNC-bewerking, 3D-printen, urethaangieten, rapid tooling, spuitgieten, metaalgieten, plaatwerk en extrusie
Volg me op: 


Alles wat u moet weten over vacuümgieten
Vacuümgieten is een belangrijk proces voor de productie van prototypes. Het heeft als voordelen lage kosten en een stabiele productkwaliteit. Het is zeer geschikt voor snelle technische tests (snelle projecttests), verificatie van ontwerpconcepten en fysieke presentaties (weergave van de fysieke structuur van het product). Voordat een concept of idee wordt ontwikkeld tot een volwaardige massaproductie, moeten ontwerpers continu problemen opsporen en de productplanning verbeteren. Veel industriële kunststofonderdelen, zoals auto-onderdelen, robots, medische apparaten en 3C-producten, worden meestal geproduceerd met behulp van spuitgieten. Miljoenen exemplaren worden geproduceerd, maar de kosten voor het ontwikkelen van de matrijs zijn erg hoog en de ontwikkeltijd is relatief lang (en de ontwerp- en productiecyclus van de matrijs is lang). Wat het voor ontwerpers nog moeilijker maakt, is dat een kleine fout in het plan enorme verspilling kan veroorzaken (de kosten voor het aanpassen van de matrijs zijn aanzienlijk). Een set stalen matrijzen kost doorgaans 10,000 of zelfs tienduizenden dollars, en de tijd die hiermee gemoeid is, is niet te compenseren. Het is daarom een essentiële stap om kleine series kunststofonderdelen te produceren, bijvoorbeeld 20 tot 500 stuks, om het ontwerp te controleren. Vacuümgieten is in dit stadium de voorkeursverwerkingsmethode.

Wat is vacuümgieten?
vacuümgieten, ook wel bekend als siliconen mal, gebruikt de vervaardigde siliconen mal om plastic onderdelen te repliceren. Het gegoten polyurethaanmateriaal wordt ontschuimd, geroerd, voorverwarmd en gegoten onder vacuümomstandigheden, en het secundaire uithardingsproces wordt uitgevoerd in een thermostaat bij 60°C-80°C gedurende 2-3 uur. De replica gemaakt van siliconencomposietvorm kan de sterkte en hardheid van ABS en andere materialen bereiken en kan ook worden uitgerust met kleuren volgens de vereisten. Het vacuümgietproces kan kleine partijen kunststof onderdelen vervaardigen met complexe structuren, uniforme wanddikte en bepaalde functies en uiterlijkheden.

Het productieproces van vacuümgieten
Het fabricageproces van het vacuümgieten is verdeeld in drie stappen: het prototype van de hoofdvorm maken, de vorm maken en de onderdelen gieten.
Stap 1: Maak een prototype van de hoofdmal
U kunt elk materiaal met stabiele eigenschappen kiezen om het prototype van de hoofdvorm te maken. Het is meestal gemaakt van plastic of metalen materialen. De enige eis is dat dit materiaal gedurende een bepaalde tijd stabiel moet zijn bij een hoge temperatuur van 40°C.
Het is vermeldenswaard dat het prototype een beslissende rol speelt in de kwaliteit van de gekopieerde onderdelen. Als u zeer nauwkeurige, hoogglanzende of zelfs zeer transparante kunststof onderdelen wilt verwerken, dan kan het prototype van de mastermal het beste worden verwerkt door CNC-bewerking.
Het is ook een ideale keuze om het prototype van het hoofdmodel te vervaardigen via het SLA-proces, maar in vergelijking met het prototype van het hoofdmodel dat door CNC wordt verwerkt, kunnen de kosten van het laatste onderdeel behoorlijk verschillen (de nauwkeurigheid zal iets slechter zijn en de eenheidsprijs zal iets lager zijn); dit is wanneer Wanneer u kiest voor het vacuümgietproces om onderdelen te vervaardigen, zullen de offertes van verschillende fabrikanten behoorlijk verschillen, zelfs meerdere keren verschillend (een van de redenen waarom de offertes van verschillende fabrikanten verschillend zijn).
Het oppervlak van het prototype van het hoofdmodel kan ook worden ontworpen met een spraytextuur of een mat effect. De siliconen mal reproduceert nauwkeurig de details en texturen en het oppervlak van de uiteindelijke replica behoudt een hoge mate van consistentie met het prototype.
Stap 2: Maak de siliconen mal
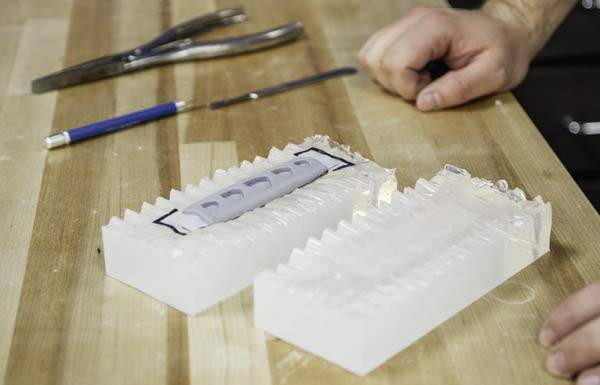
De gietmal is gemaakt van vloeibare siliconen, ook wel RTV-mal genoemd. Siliconen zijn chemisch stabiel, zelflossend en flexibel, waardoor krimp wordt geminimaliseerd en onderdeeldetails efficiënt worden gerepliceerd van prototype tot mal. Roer de silicagel en verharder gelijkmatig door elkaar. Het uiterlijk van de mal silicagel is een vloeiende vloeistof, component A is silicagel en component B is verharder. Voorbeeld: Neem 100 gram silicagel en voeg 2 gram verharder toe (Let op: De silicagel en verharder moeten gelijkmatig worden geroerd. Als ze niet gelijkmatig worden geroerd, wordt een deel van de mal uitgehard en een deel niet uitgehard, en de siliconen zullen ongelijkmatig worden uitgehard.Dit heeft invloed op de levensduur van de siliconenvorm en het aantal keren dat de vorm wordt gedraaid, en zorgt er zelfs voor dat de vorm wordt gesloopt.
Breng tape aan op vlakke plaatsen rond het prototype om een scheidingsoppervlak te vormen na het snijden van de mal. Het prototype wordt vervolgens in een gietdoos gehangen en er worden lijmstaven op de onderdelen geplaatst om gietkanalen en ontluchtingsgaten te maken voor ontluchting tijdens het siliconengietproces. Giet de silicagel in de doos en verwijder de luchtbellen. De tijd mag niet te lang zijn. Onder normale omstandigheden mag dit niet langer zijn dan tien minuten om te voorkomen dat borstelen of gieten onmogelijk wordt nadat er vernettingsreacties zijn opgetreden.
Zet de gietdoos in de oven om uit te harden, de temperatuur is 40℃, de tijd is 8-16 uur, deze tijd is afhankelijk van het volume van de mal.
Nadat het siliconenrubber is uitgehard, verwijdert u de doos en de lijmstift, snijdt u langs de scheidingslijn en haalt u het prototype eruit. Op dit moment vormt het siliconenrubber een holte, die exact dezelfde vorm heeft als het prototype; op deze manier kan de siliconen mal een succes worden.
Stap 3: Vacuümgieten
Zet de vorm in de oven om te stollen en voorverwarmen tot 60-70℃.
Kies een geschikt lossingsmiddel en gebruik het op de juiste manier voordat u de mal sluit, wat erg belangrijk is om plakken en oppervlaktedefecten te voorkomen.
Bereid de polyurethaanhars volgens uw ontwerpvereisten, meng de tweecomponentenhars in de juiste verhouding, roer en ontgas vervolgens onder vacuüm gedurende 50-60 seconden en verwarm het vóór gebruik voor op ongeveer 40°C.
Giet polyurethaanhars in de holte van de vorm. Nadat de holte is gevuld, plaatst u de mal in een vacuümomgeving om de lucht in de holte te verwijderen en vult u elke positie van de mal met vloeibare siliconen om ervoor te zorgen dat de vorm van het gevormde product precies hetzelfde is als het prototype.
Blijf de vorm in de oven plaatsen om opnieuw uit te harden. Gemiddelde uithardingstijd: 1-3 uur voor kleine stukken, 3-6 uur voor grote stukken.
Haal na het uitharden het gegoten onderdeel uit de siliconen mal en u kunt een replica van het originele onderdeel krijgen.
Herhaal deze cyclus.
Materiaalkeuze voor vacuümgieten
Polyurethaanharsen zijn polymeren met een breed scala aan eigenschappen en toepassingen. Fabrikanten van vacuümgieten gebruiken polyurethaanharsen, waaronder Hei-Cast uit Japan en Axson uit Frankrijk. De materiaaleigenschappen zijn vergelijkbaar met die van technische kunststoffen, zoals ABS, PMMA, PC, PP, PA, enz. De soorten gietharsen variëren van transparant en doorschijnend tot gekleurd, zacht rubber of hard plastic, en zelfs slagvaste, hittebestendige (120 °C) of brandwerende (UL94-V0) materialen. Het vacuümgietproces kan worden gebruikt voor secundair spuitgieten en er kunnen ook inzetstukken worden toegevoegd.
Technische parameters van vacuümgieten
Beschrijving | Tolerantie opmerking |
Nauwkeurigheid | Door de thermische uitzetting van de vloeistof en de natuurlijke eigenschappen van de flexibele mal is het verwachte krimppercentage +0.15%; de standaardtolerantie is ± 0.15 mm / 100 mm en de hoogste nauwkeurigheid kan ± 0.05 mm bereiken. |
Maximale grootte | Vacuümgietapparatuur is geschikt voor een maximale grootte van 2d.0M * 1.2M * 1.0M. |
Onderdeel Minimale wanddikte | Voor een goede vulling van de mal is een wanddikte van minimaal 0.75 mm noodzakelijk. Voor het beste resultaat adviseren wij een wanddikte van minimaal 1.5 mm. |
Typisch aantal replica's | Tot 25 replica's per mal (afhankelijk van malcomplexiteit en gietmateriaal); er kunnen slechts 12 of zelfs 10 replica's van een mal worden gemaakt als het onderdeel een hoge kwaliteit vereist (bijv. transparante of complexe structuren). |
Typische doorlooptijden | Binnen 50 tot 10 dagen kunnen maximaal 15 gegoten monsters worden geproduceerd, afhankelijk van de grootte en het volume van de onderdelen |
Afwerkingsopties voor vacuüm omspuiten
Mat/bevroren. Het originele prototype is mat gezandstraald, het replica-onderdeel heeft een gladde satijnen afwerking en transparante en doorschijnende onderdelen met deze afwerking zullen er mat uitzien. Een matte afwerking is handig voor oppervlakken die veel worden aangeraakt en die in de hand liggen, omdat vingerafdrukken minder zichtbaar zijn.
Halfglans. Een afwerking met een lichte glans, maar zonder veel reflectie. De halfglansafwerking zit tussen hoogglans en mat in, met een glad en gemakkelijk te reinigen oppervlak.
Hoogglans. Creëer een sterk reflecterende afwerking door het masterprototype te polijsten voordat de mal wordt gemaakt. Biedt de hoogste transparantie voor transparante onderdelen. Specular kan worden gebruikt voor cosmetische modellen, lenzen en meer.
Polyurethaan kan worden gemengd met pigmenten om een verscheidenheid aan kleuren te verkrijgen. Zwart, naturel, helder en verschillende aangepaste kleuren (Raoul- of Pantone-kleuren die het dichtst bij uw keuze liggen).


Voordelen van vacuümgieten
Snelle levertijd. Tot 50 onderdelen kunnen binnen 7-15 dagen of zelfs sneller worden geleverd, afhankelijk van de specificaties (afmetingen, constructie) en de hoeveelheid. Vergeleken met spuitgieten is de productietijd van vacuümgieten korter. Traditionele spuitgietmatrijzen hebben 4 tot 8 weken nodig voor de productie. De siliconenmal is daarentegen al binnen 1-2 weken klaar, waardoor zelfs complexe onderdelen in korte tijd kunnen worden geproduceerd.
Lage kosten. Siliconen zijn goedkoper dan spuitgietmatrijzen. Spuitgieten is gebaseerd op de fabricage van staal of aluminium. De kosten van een siliconenmal kunnen oplopen tot honderden of duizenden euro's, terwijl de kosten van een spuitgietmal tussen de duizenden en tienduizenden euro's liggen.
Geschikt voor de productie van grote onderdelen. Afhankelijk van het type apparatuur dat wordt gebruikt, kunnen met vacuümgieten zeer grote onderdelen worden vervaardigd, zoals autobehuizingen, grote robotbehuizingen, CT-behuizingen, enzovoort.
De oppervlakteafwerking is beter dan bij spuitgieten. Het vacuümproces verwijdert luchtbellen en zorgt ervoor dat het materiaal zich volledig aan de matrijs hecht, waardoor details beter zichtbaar worden.
Met vacuümgieten kunnen complexe onderdelen of ontwerpen in één keer worden gerealiseerd , terwijl CNC-bewerking meestal in delen moet worden uitgevoerd en op basis van grootte en structuur moet worden geproduceerd.
Er zijn verschillende kleuren om uit te kiezen. Aan de hars kunnen kleurpigmenten worden toegevoegd voor diverse kleuropties.
Herhaalbaarheid. De siliconenmal kan ongeveer 20 keer worden gebruikt voordat deze vervangen moet worden.
Toepassing van vacuümgieten
Geschikt voor kleine series. Vacuümdubbelvormen is ideaal voor kleine series – wanneer de hoeveelheden onvoldoende zijn om te investeren in spuitgietmatrijzen – en voor eerste productieruns, die weken voordat de productiematrijzen gereed zijn, kunnen worden voltooid.
Het vacuümgietproces is relatief goedkoop , waardoor noodzakelijke ontwerpwijzigingen eenvoudig en economisch door te voeren zijn. Bovendien kunnen verschillende materialen voor dezelfde mal worden gebruikt, waardoor ontwerpen met meerdere materialen kunnen worden getest.
Marktonderzoek. Hoogwaardige afwerkingen maken vacuümgegoten onderdelen ideaal voor consumententests, gebruikersevaluatie en conceptmodellen. Als je binnen hetzelfde ontwerpconcept nog niet weet welke kleur het beste bij het product past, kun je een siliconen mal maken, 10-15 gietsels produceren en de kleur en textuur van je ontwerp op elk gietsel aanbrengen, zodat het in de ontwerpafdeling gebruikt kan worden. Zelfs interne discussies tijdens managementvergaderingen maken het mogelijk om snel wijzigingen door te voeren voor verder onderzoek of marktintroductie.
In augustus 2021 wilde een fietsfabrikant in de Verenigde Staten 50 achterlichtkappen produceren met een regelmatige ruitvormige textuur. De onderdelen moesten transparant zijn. Gezien het budget werd vacuümgieten aanbevolen, gevolgd door polijsten. Een professioneel team controleerde het product en de klant was zeer tevreden na ontvangst van de prototypeonderdelen. Conclusie: de complexe matrijs kan de structuur, details en textuur van het prototype nauwkeurig repliceren en dezelfde oppervlakteafwerking bieden als het prototype, waardoor een vergelijkbaar productieresultaat als bij spuitgieten wordt behaald.


