


Rapid Prototyping & Rapid Manufacturing Expert
Gespecialiseerd in CNC-bewerking, 3D-printen, urethaangieten, rapid tooling, spuitgieten, metaalgieten, plaatwerk en extrusie
Volg me op: 


Gebruikelijk vacuümgieten van kunststofvormen
Er zijn veel vormprocessen voor kunststof onderdelen, waaronder spuitgieten, blaasvormen, extrusievormen, blistervormen, vacuümgieten enz. Elk vormproces van kunststof heeft zijn unieke voor- en nadelen. Vandaag zullen we ons concentreren op het introduceren van de werkprocedure, de voor- en nadelen van het vacuümgieten, evenals het gebruikelijke materiaal dat wordt gebruikt voor vacuümgieten, enz.
Wat is vacuümgieten?
Vacuümgieten, ook wel urethaangieten of polyurethaangieten genoemd, is een proces voor het maken van replica's van kunststof onderdelen en is een van de meest economische processen voor het produceren van kunststof onderdelen in kleine series. Over het algemeen wordt eerst een matrijs gemaakt met behulp van 3D-printen of CNC-bewerking, waarna deze matrijs wordt gebruikt om een siliconen of rubberen mal te maken (tegenwoordig is siliconen de meest gebruikte mal). Vloeibare hars wordt onder vacuüm in de mal geïnjecteerd en vervolgens uitgehard. De gerepliceerde kunststof onderdelen kunnen de structuur, details en textuur van de matrijs nauwkeurig repliceren en een consistente oppervlakteafwerking bieden, vergelijkbaar met spuitgieten. Het is geschikt voor proefproductie in kleine series tijdens de productonderzoeks- en ontwikkelingsfase, met complexe structuren, een uniforme wanddikte en proefproductiemonsters die aan bepaalde functionele eisen voldoen.

Verwerkingsstappen van vacuümgieten
Het fabricageproces van het vacuümgietproces is verdeeld in drie stappen: het maken van een master, het maken van siliconenvormen en het gieten van onderdelen.
Stap 1: maak een meester
De kwaliteit van de replica's hangt af van de kwaliteit van het origineel. Wanneer hoge precisie, een perfecte afwerking of zelfs optische helderheid vereist zijn, is het raadzaam om CNC-bewerking te gebruiken voor het maken van het origineel. Daarnaast overwegen we voor onderdelen met complexe vormen en structuren ook 3D-printing. We kunnen een textuur of matte afwerking op het oppervlak van het origineel aanbrengen om de uiteindelijke textuur van de kunststof onderdelen na te bootsen. De siliconenmal reproduceert de details en textuur van het origineel nauwkeurig, waardoor het oppervlak van de replica een hoge mate van consistentie met het origineel behoudt.

Stap 2: Maak de siliconen mal
De gietmal is gemaakt van vloeibare siliconen, ook wel RTV-mal genoemd. Siliconenrubber is chemisch stabiel, zelflossend en flexibel, waardoor krimp wordt geminimaliseerd en onderdeeldetails efficiënt worden gerepliceerd van master tot mal. De fabricagestappen van de siliconen mal zijn als volgt:
Tape rond de master op een vlak gebied om later gemakkelijk uit de mal te halen, wat ook het scheidingsoppervlak van de siliconen mal zal zijn.
Hang de master in een doos en plaats een lijmstift op de onderdelenom het gat en het ontluchtingsgat in te stellen.
Vul de doos met vloeibare siliconen en vacumeer het, en hard het vervolgens uit in een oven op 40°C gedurende 8-16 uur, afhankelijk van de grootte van de siliconen mal.
Nadat het siliconenrubber is uitgehard, verwijdert u de doos en de lijmstift, haalt u de master uit de siliconen mal, vormt u een holte en wordt de siliconen mal gemaakt.

Stap 3: Vacuümgieten
De gestandaardiseerde bedieningsprocedures van DD Prototype zorgen voor een nauwkeurige reproductie van onderdelen en consistente mechanische prestaties. Onze technici beheersen alle bedrijfsparameters: mengen, ontluchten, roeren, voorverwarmen, gieten en ontvormen, en zorgen voor bijna perfecte replica's van de master. Het proces van vacuümgieten is als volgt:
Zet eerst de siliconen mal in de oven en verwarm deze voor op 60-70℃.
Het selecteren van een geschikt lossingsmiddel en het juiste gebruik ervan voordat de mal wordt gesloten, is erg belangrijk om kleven en oppervlaktefouten te voorkomen.
Om polyurethaanhars te bereiden, verwarmt u het voor gebruik tot ongeveer 40°C, mengt u de tweecomponentenhars in de juiste verhouding, roert u het volledig door en ontgast u het onder vacuüm gedurende 50-60 seconden.
De hars wordt in de mal in de vacuümkamer gegoten en de mal wordt opnieuw uitgehard in de oven. Gemiddelde uithardingstijd: 1-3 uur voor kleine stukken, 3-6 uur voor grote stukken.
Verwijder gietdelen uit siliconen mal na uitharding. Herhaal deze procedure.

Voordelen van vacuüm complex gieten
Lage kosten van het vormen, vacuümgieten hoeft niet te worden geïnvesteerd in dure en tijdrovende spuitgietmatrijzen.
Snelle doorlooptijd, maar liefst 50 prototypes met bepaalde functies kunnen binnen 10 tot 15 dagen worden geproduceerd.
Een breed scala aan materiaalopties, polyurethaanmaterialen voor vacuüminjectie kunnen stijf, elastisch, transparant en in verschillende kleuren zijn.
Hoge precisie en fijne details. Vacuümgieten kan onderdelen met hoge precisie en hoge precisie leveren met kwaliteit op productieniveau.
Uitstekende oppervlakteafwerking, vergeleken met CNC-prototype of 3D-printen, vacuümgietvorm zorgt voor een betere oppervlaktekwaliteit.

Gebruikelijke materialen die worden gebruikt bij vacuümgieten
Materialen die bij vacuümgieten worden gebruikt, zijn onder meer thermoplasten, rubber en harsen, die allemaal specifieke eigenschappen en kenmerken kunnen simuleren:
Uiterlijk kwaliteit
Oppervlaktestructuur/afwerking
Transparantie/doorschijnendheid
Stijfheid
Flexibiliteit
Sterkte
Hardheid
Temperatuursbestendigheid
UV straling
Kleur
Meer veelgestelde vragen over vacuümgieten
Wat is de nauwkeurigheid van de gedupliceerde plastic onderdelen die zijn gemaakt door vacuümgieten?
-De standaardreplicatienauwkeurigheidstolerantie is ± 0.15 mm / 100 mm, en de hoogste nauwkeurigheid kan ± 0.05 mm bereiken.
Wat is de maximale afmeting van het gietwerkstuk?
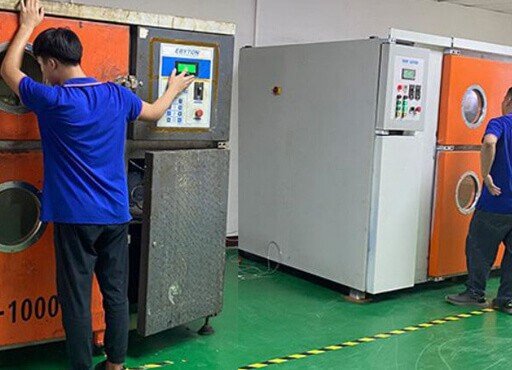
-Vacuümgietapparatuur is geschikt voor 2.0M * 1.2M * 1.0M malspecificaties.
Wat is de minimale wanddikte van kunststof onderdelen die kunnen worden gereproduceerd?
-De minimale wanddikte van het onderdeel is 0.5 mm en de beste is 1.5 mm ~ 2.5 mm.
Wat is de levensduur van de siliconen mal?
-Elke mal kan tot 20 stuks gieten, en als het onderdeel een hoge kwaliteit vereist (zoals transparante of complexe structuur), kan één mal slechts 12 of zelfs 10 plastic onderdelen maken.
Wat is de algemene levertijd voor vacuümspuitgieten?
-Tot 50 gegoten prototypes kunnen binnen 10 tot 15 dagen worden gemaakt, afhankelijk van de grootte en het volume van de onderdelen.
Oppervlaktebehandeling en andere functies?
- Kleuring van de vloeibare hars, mat etsen, transparant polijsten, schilderen, galvaniseren, metalen inzetstukken, overgieten, enz.
Vacuümgieten is een effectieve methode voor het vervaardigen van functionele prototypen en kleine series kunststof onderdelen, en helpt u een balans te vinden tussen hoogwaardige productie van kunststof onderdelen en de kortste doorlooptijden. Als u wilt weten hoe prototyping uw project ten goede kan komen, neem dan contact op met DD Prototype, we willen graag van u horen over uw projecten.


